技术概述
挤出机比能耗测定实验是评价挤出设备能源利用效率的一项重要检测实验,广泛应用于塑料、橡胶、化工、食品等挤出成型加工领域。所谓比能耗,是指挤出机在稳定运行状态下,加工单位质量物料所消耗的电能,常用单位为千瓦时每千克(kWh/kg)。该指标直接反映了挤出机的机械传动效率、螺杆结构设计的合理性、加热冷却系统的能量管理水平以及整体工艺配置的优劣,是衡量挤出设备综合性能的核心经济性参数之一。
通过开展挤出机比能耗测定实验,可以定量掌握设备在不同转速、不同温度、不同物料条件下的能耗分布情况,找出能量损失的关键环节,为设备选型、工艺参数优化、节能技术改造以及生产成本核算提供科学的数据支撑。随着制造业节能减排要求的不断提高,比能耗测定已成为挤出设备性能验收、能效对标和绿色工厂建设中的常见检测项目。
比能耗测定实验通常需要在挤出机达到热平衡和稳定挤出的工况下进行,通过对主电机功耗、加热系统功耗、冷却系统功耗以及挤出产量等参数的同步采集与计算,获得准确可靠的比能耗数值。整个实验过程涉及电气测量、温度控制、物料计量等多个技术环节,对检测方案设计和操作规范性都有较高要求。
检测样品
挤出机比能耗测定实验的检测对象主要包括各类挤出设备及其配套加工的物料体系,具体涵盖以下几类:
- 单螺杆挤出机:包括常规渐变型、突变型螺杆结构的单螺杆挤出设备,广泛用于管材、薄膜、片材、造粒等生产场合;
- 平行双螺杆挤出机:适用于共混改性、填充增强、脱挥造粒等工艺过程的同向或异向双螺杆挤出设备;
- 锥形双螺杆挤出机:主要用于聚氯乙烯等热敏性物料加工的锥形双螺杆挤出设备;
- 加工物料样品:常见的有聚乙烯、聚丙烯、聚氯乙烯、聚酰胺、聚碳酸酯、ABS树脂以及各类填充改性、玻纤增强、色母粒等配方物料;
- 辅助系统:包括加料系统、加热圈、冷却装置、换网装置、机头模具等与能耗相关的配套部件。
送检时需明确挤出机的机型规格、螺杆直径、长径比、驱动功率、加热功率等基本参数,以及拟加工物料的名称、牌号、熔融指数或流动性能等信息,以便实验人员制定针对性的测试方案。
检测项目
挤出机比能耗测定实验的核心检测项目及配套测量参数主要包括:
- 整机比能耗:单位产量条件下的总电能消耗,涵盖主电机、加热系统与冷却系统的综合能耗;
- 主电机功耗:稳定运行状态下主驱动电机的输入功率、电压、电流、功率因数等参数;
- 加热系统能耗:机筒各段加热区的耗电量及其在总能耗中的占比;
- 冷却系统能耗:冷却水或风冷系统的能量消耗;
- 挤出产量:单位时间内挤出的物料质量,通常以kg/h表示;
- 螺杆转速与扭矩:测定工况下的螺杆转数及主电机输出扭矩;
- 熔体温度与压力:机头或计量段位置的温度、压力等过程参数;
- 各段机筒温度分布:沿轴向各加热区的实测温度与设定温度偏差;
- 能效对比分析:不同转速、不同物料或不同温度方案下的比能耗横向对比数据。
检测方法
挤出机比能耗测定实验一般按照以下流程开展:
第一步,方案制定与设备预处理。根据送检设备的规格和物料特性,确定测试工况点(如选取低、中、高三档螺杆转速),设定各段机筒温度曲线,并对挤出机进行空载预热,直至机筒温度达到设定值并保持稳定。
第二步,空载能耗测量。在螺杆低速空运转状态下测量设备的空载功率,包括加热、冷却及传动系统的基础能耗,为后续数据分析提供本底参考。
第三步,稳定工况加料运行。启动加料系统,逐步将物料引入挤出机,调节加料量与螺杆转速,使挤出过程达到稳定的熔融、输送状态。判断稳定状态的主要依据包括:主电机功率波动趋于平稳、机头压力稳定、挤出物外观均匀连续、熔体温度恒定。
第四步,数据同步采集。在系统进入热平衡后,选定一段足夠长的测试时间窗口,同步记录主电机功率、加热与冷却能耗、螺杆转速、扭矩、熔体温度与压力等参数,并对该时间窗口内的挤出物料进行收集称重,计算平均产量。
第五步,比能耗计算与数据分析。将测试时间窗口内的总耗电量除以对应物料产量,即得到该工况下的比能耗。对多个工况点的数据进行整理,绘制比能耗随转速、产量变化的曲线,分析能耗结构并提出优化建议。为保证结果的代表性,每一工况通常重复测试多次并取平均值,同时对异常数据进行分析剔除。
检测仪器
挤出机比能耗测定实验需要依靠一系列精密测量仪器完成数据采集,主要设备包括:
- 功率分析仪:用于精确测量主电机及整机的电压、电流、有功功率、功率因数等电气参数;
- 电能质量记录仪或多回路电能表:对加热、冷却等辅助回路进行长时间电量累计;
- 扭矩传感器:测量螺杆传动系统的实时扭矩,用于分析机械传动效率;
- 熔体温度传感器与红外测温仪:测定熔体真实温度及机筒表面温度分布;
- 熔体压力传感器:监测机头压力的稳定性与波动情况;
- 电子天平与台秤:对收集物料进行精确称重,计算挤出产量;
- 数据采集系统:对各通道信号进行同步采集、记录与处理,生成原始数据报表;
- 转速表:校核螺杆实际转速与设定值的一致性。
应用领域
挤出机比能耗测定实验的应用范围十分广泛,主要服务于以下领域:
- 塑料机械制造行业:用于新机型能效验证、产品性能评定以及设备出厂检验;
- 塑料加工生产企业:用于现有设备的能耗诊断、节能潜力评估与工艺参数优化;
- 聚合物改性实验室:评价不同配方物料在挤出加工中的能量消耗特性,指导配方与工艺匹配;
- 科研院所与高校:为挤出理论建模、螺杆结构优化研究提供实验数据;
- 橡胶加工行业:评估冷喂料挤出机等设备的加工能耗水平;
- 食品与饲料工程:应用于挤压膨化设备的能量效率测定;
- 节能评估与碳排放核算:为企业能源审计、碳足迹核算提供实测依据。
常见问题
问题一:挤出机比能耗测定实验的检测周期是多久?
挤出机比能耗测定实验的检测周期一般为7-15个工作日。具体周期会受到多种因素影响:一是检测项目的数量,若仅测定单一工况的比能耗,周期相对较短,如需开展多转速、多物料的对比测试,则需要更长的数据采集与分析时间;二是样品数量和设备规格,大型双螺杆生产线装机测试涉及预热平衡时间较长;三是测试方法的复杂程度,若需长时间连续采集以验证热平衡状态,周期会相应延长;四是是否需要加急处理,部分情况下可协商安排优先测试方案。建议在委托前与检测机构充分沟通测试范围,以获得准确的时间安排。
问题二:挤出机比能耗测定实验的检测价格是多少?
挤出机比能耗测定实验的检测费用并非固定数值,通常根据实际测试需求进行报价。影响价格的主要因素包括:检测项目的多少,例如仅测整机比能耗与需同时开展主电机功耗分解、多工况对比分析的费用不同;测试方法与设备要求,是否需要现场装机测试、是否需长时间连续数据采集等;样品与工况数量,测试的物料种类、转速档位越多,工作量越大;检测周期的紧迫程度,加急服务可能产生额外费用。建议根据实际检测需求联系相关检测机构进行详细咨询,获取针对性的报价方案。
问题三:什么是挤出机比能耗?该指标有什么实际意义?
挤出机比能耗是指设备加工单位质量物料所消耗的电能,通常以千瓦时每千克(kWh/kg)表示。它是综合反映挤出机能源利用效率的关键指标,数值越低表明设备能效越高。该指标可用于设备选型对比、工艺能耗核算、节能改造效果评估以及生产成本控制,对降低企业用电成本和实现绿色生产具有重要指导意义。
问题四:影响比能耗测定结果的主要因素有哪些?
影响测定结果的因素较多,主要包括:物料特性如熔融指数、填料含量和润滑性能;螺杆结构如长径比、压缩比与混炼元件配置;工艺参数如螺杆转速、机筒温度设定和机头阻力;设备状态如螺杆与机筒的磨损程度、传动系统效率;以及测试条件如是否达到热平衡、产量计量精度等。因此测定时需严格控制变量并详细记录工况条件。
问题五:为什么比能耗测定必须在稳定运行状态下进行?
挤出机从冷态启动到达到热平衡需要一定时间,在升温过渡阶段,加热系统耗电量大且物料塑化不稳定,产量和功率都在波动,此时测得的数据无法反映设备的真实能效水平。只有在主电机功率、机头压力、熔体温度均保持稳定后进行测量,才能保证比能耗结果具有重复性和代表性。
问题六:如何利用比能耗测定结果进行工艺优化?
通过对比不同转速、不同温度方案下的比能耗数据,可以确定能耗最低的工艺窗口。例如分析加热段能耗占比,可优化温度曲线设置或改善保温措施;分析主电机功率随转速的变化规律,可寻找产量与能耗的最佳平衡点;对比不同螺杆构型的测试结果,可为螺杆结构改进提供方向,从而实现降本增效。
问题七:委托比能耗测定实验前需要做哪些准备?
委托方需准备挤出机的技术资料,包括机型、螺杆直径、长径比、驱动功率和加热功率等参数;提供待加工物料的名称、牌号及推荐加工温度范围;明确测试目的和期望的工况方案;若为现场测试,还需确认设备具备安全运行条件、供电计量接口可接入测量仪器,并安排熟悉设备操作的人员配合实验开展。
旗下实验室资质
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
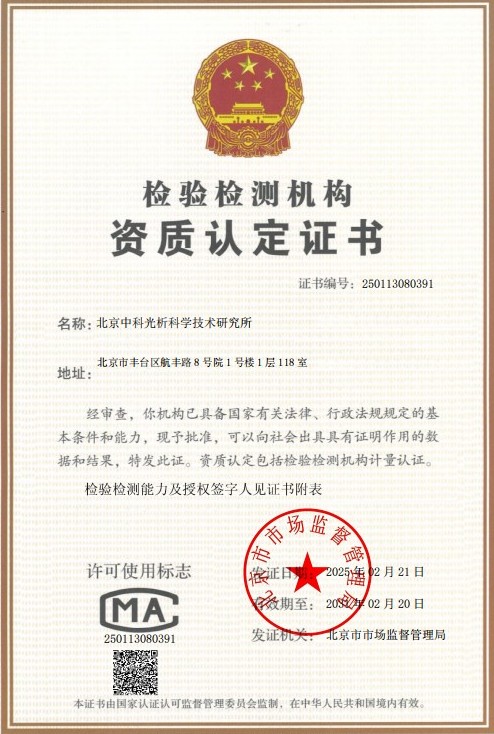 CMA计量认证证书
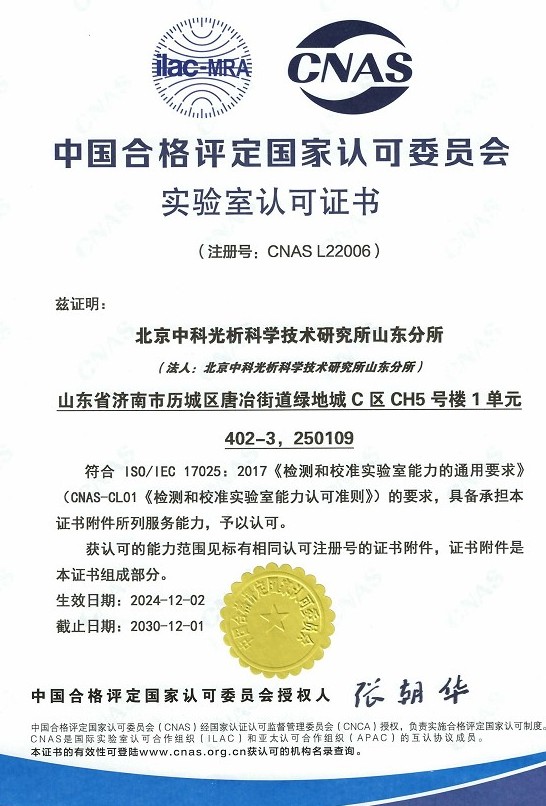 CNAS实验室认可证书
 ISO资质
 高新技术企业资质