技术概述
光学玻璃条纹度是指玻璃内部因化学成分不均匀、熔制与澄清工艺波动等原因形成的线状、带状或脉络状折射率不均匀缺陷,行业内俗称“条纹”或“脉理”。当光线穿过含有条纹的玻璃时,条纹区域会产生局部的折射与波前畸变,造成光线偏折、散射和像质劣化,具体表现为成像对比度下降、分辨率降低、出现明暗条痕或“鬼影”等。对于高分辨率成像系统、强激光系统以及高均匀性要求的光学元件而言,条纹度是决定材料能否使用的核心指标之一。
条纹度检验的本质,是通过光学投影、阴影观察或干涉测量等手段,将玻璃内部的折射率不均匀“放大”为人眼或仪器可辨识的图像信息,再依据相应标准对条纹的粗细、数量、对比度和方向特性进行分级判定。围绕这一目标,不同国家和地区建立了各自的标准体系:我国依据GB/T 903《无色光学玻璃》对条纹度进行分类分级,并按GB/T 7962《无色光学玻璃试验方法》系列标准中规定的条纹度试验方法执行检验;国际标准方面,ISO 12123对光学玻璃毛坯的条纹质量分级提出了规范性要求,ISO 10110-18则统一了光学零件图纸上条纹度等疵病的标注方式;美国军用规范MIL-G-174采用阴影观察原理将条纹划分为多个字母等级;日本JOGIS系列标准以投影检验法为基础;欧洲主要玻璃制造商的技术规范亦对出厂条纹质量作出了细致约定。开展光学玻璃条纹度检验标准对比,就是系统梳理上述标准在适用对象、分级规则、试验条件与判定尺度上的异同,帮助企业与科研单位在选材验收、图纸标注和国际贸易中“对得上话、判得出级”。
从标准对比的角度看,各体系的差异主要体现在三个方面:其一,分级表达方式不同,有的采用数字类别加方向级别的组合标注,有的采用字母等级,还有的以“标准级”“精密级”等定性档位区分;其二,试验条件不同,包括光源形式(点光源、平行光)、样品与光源及屏幕的相对位置、观察距离与观察方式(透射观察、阴影观察、目视或照相记录)等;其三,适用范围不同,部分标准针对玻璃毛坯(块料、型料),部分标准针对已加工光学零件,两者的取样方式和判定基准不能直接套用。理解这些差异,是正确执行条纹度检验、避免跨标准误判的前提。
检测样品
条纹度检验的样品形态多样,覆盖光学玻璃从原材料到半成品的主要环节。常见送检样品包括:
- 光学玻璃毛坯:块料、条料、板料,用于出厂验收与入厂复检;
- 压型件与型料:经精密压型或漏料成形的玻璃坯料,用于检验成形过程引入的条纹;
- 光学元件毛坯与半成品:透镜、棱镜、窗口片、滤光片基片等加工前的坯料;
- 高均匀性玻璃:激光玻璃、大片平板玻璃等对折射率均匀性有特殊要求的材料;
- 特种光学玻璃:紫外玻璃、红外玻璃、低软化点玻璃及新型环保无铅玻璃等;
- 对比试验样品:为开展标准间等效性比对而专门制备的同批次、同规格样块。
需要说明的是,条纹度检验对样品状态有一定要求。通常要求样品两大面经过抛光或达到规定粗细的细磨状态,以保证光线能够充分穿透且不被表面散射干扰;样品厚度一般不宜过大,具体以所选标准的规定或试验设备的有效光程为准;样品表面应清洁,无灰尘、油污、霉斑和明显划痕,否则会与条纹影像混淆,影响判定准确性。
检测项目
围绕条纹度检验标准对比这一主题,实际的检测与评价工作通常包含以下项目:
- 条纹度等级判定:按指定标准判定玻璃条纹度所属类别或级别;
- 条纹形貌特征描述:记录条纹的粗细、长短、数量及分布区域;
- 条纹方向特性评价:判断条纹方向是否满足标准对方向级别的规定;
- 条纹影像对比度评估:评估条纹阴影的明暗对比强弱,作为分级依据;
- 多标准平行判定:对同一样品分别按不同标准体系判定等级并给出对比结论;
- 关联缺陷观察:在检验过程中同步关注气泡、结石、结晶等夹杂性缺陷;
- 检验记录与影像留存:通过目视观察结合照相记录,形成可追溯的原始资料。
检测方法
条纹度检验的经典方法是投影阴影法,也是我国标准和多国标准采用的基础方法。其原理为:点光源发出的光束通过样品,由于条纹区域折射率与周围不同,光线发生偏折,在光屏上形成明暗相间的阴影图像。检验时,按规定转动和翻转样品,从多个方向观察条纹影像的有无、粗细与对比度,据此对照标准样块或分级规定作出判定。不同标准对点光源尺寸、样品与屏的距离、观察条件等参数的规定存在差异,这正是标准对比中需要重点核对的环节。
刀口阴影法(傅科检验法)是一种灵敏度更高的阴影观察技术。在光束会聚点附近放置刀口切割光束,玻璃内极微弱的折射率不均匀即可引起阴影图的明暗变化,人眼可察觉到非常细微的条纹。该方法常用于高等级玻璃的精细评价和科研分析,但其结果与操作经验密切相关,不同标准对刀口法的采纳程度也不相同。
干涉法从定量的角度补充了传统目视方法。利用泰曼-格林干涉仪、点衍射干涉仪等装置,条纹区域的折射率不均匀会表现为干涉条纹的局部弯曲或错位,通过干涉图分析可获得折射率分布信息,实现对条纹的定量表征。干涉法灵敏度高、结果客观,但对样品表面面形、厚度均匀性和环境振动要求苛刻,检测成本也相对较高,多用于高端光学材料的精细评价。
在进行标准对比时,还需注意毛坯标准与零件标准的衔接。针对玻璃毛坯的条纹分级通常以规定尺寸的样块为对象,检验结果用于表征玻璃材料的整体质量;而针对光学零件的标准则需将材料条纹与零件在系统中的实际光路位置、应力状态结合起来考虑。两者不能简单等同,交叉使用时需进行必要的换算与验证。
检测仪器
条纹度检验所依托的主要设备与器具包括:
- 条纹检测仪(点光源投影装置):由高强度点光源、样品台、光屏及暗室结构组成,是执行投影阴影法的主力设备;
- 刀口仪(傅科检验装置):包含点光源与精密刀口机构,用于高灵敏度阴影检验;
- 激光干涉仪与数字干涉系统:用于条纹的定量分析与折射率均匀性评价;
- 平行光管及配套光屏:构成平行光检验光路,观察大面积样品的条纹分布;
- 样品夹持与旋转调节机构:支持样品多方向、多角度翻转观察;
- 影像记录系统:工业相机或照相机,用于条纹阴影图像的拍摄与存档;
- 样品制备与清洁器具:切割、研磨、抛光设备及无尘清洁耗材,保障样品表面状态满足检验要求;
- 环境保障设施:暗室、减振平台与温控设施,降低杂散光和振动干扰。
应用领域
光学玻璃条纹度检验标准对比的结果广泛应用于以下领域:
- 光学镜头与相机模组制造:保障消费电子、安防监控影像产品的像质一致性;
- 航空航天与遥感光电:为空间相机、侦察与测绘光学系统严格把关材料质量;
- 国防光电装备:瞄准、观瞄、制导与夜视等系统对条纹度等级有严格要求;
- 激光与光通信:激光谐振腔、窗口材料和光纤预制件依赖高均匀性玻璃;
- 半导体与精密检测设备:光刻物镜、测量干涉仪等高端装备的镜头材料筛选;
- 科学仪器:显微镜、望远镜、光谱仪等光学仪器的核心元件选材;
- 医疗光学设备:内窥镜、光学相干层析等诊断设备的成像光学件质量控制;
- 汽车与智能驾驶:车载摄像头、激光雷达光学窗口的材料验收与进厂检验。
常见问题
问题一:光学玻璃条纹度检验标准对比的检测周期是多久?
一般为7-15个工作日。实际周期受多方面因素影响:检测项目数量越多(如条纹度与气泡度、应力双折射、光学均匀性等组合检测),耗时越长;样品数量大或需要先行切割、研磨、抛光制样时,需预留制样时间;方法复杂程度也有影响,常规投影阴影法较快,若采用干涉法并开展多标准平行判定与数据分析,周期会相应延长。此外,如客户有加急需求,可在沟通后合理安排优先排检,但应以保证检验质量为前提。
问题二:光学玻璃条纹度检验标准对比的检测价格是多少?
检测价格无法一概而论,通常取决于多个因素:检测项目的范围(单项条纹度判定还是多项指标组合)、所依据的标准与方法(常规投影法与干涉定量分析的成本不同)、样品数量与尺寸规格、制样
旗下实验室资质
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
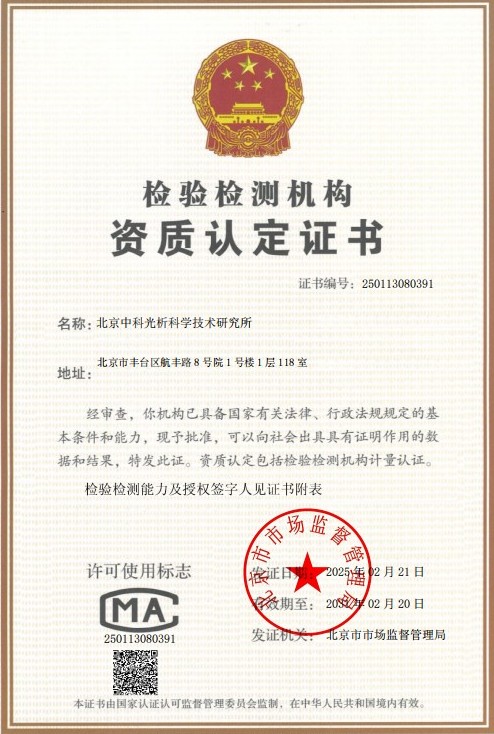 CMA计量认证证书
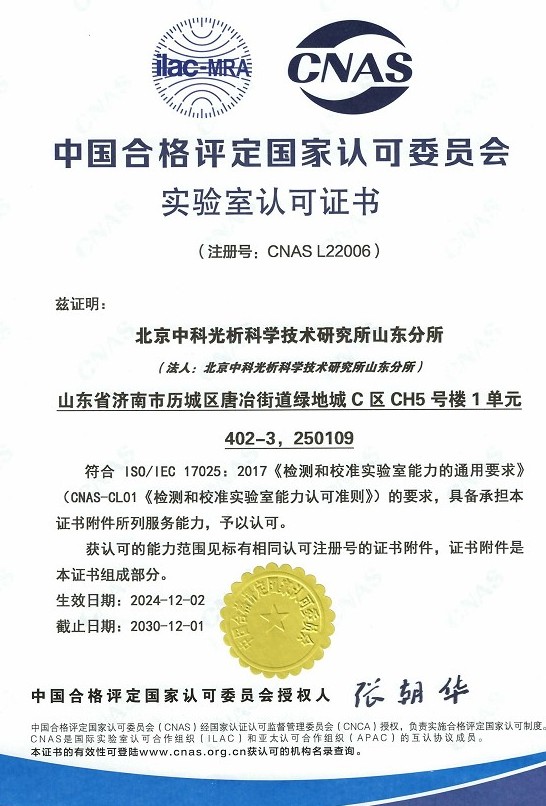 CNAS实验室认可证书
 ISO资质
 高新技术企业资质