技术概述
酱油是以大豆或脱脂大豆、小麦或面粉为主要原料,经过微生物发酵酿制而成的传统调味品,在我国有着数千年的食用历史。酱油的酿造过程本质上是一个复杂的多菌种协同发酵过程,霉菌和酵母在其中扮演着关键角色。制曲阶段的米曲霉、酱油曲霉等霉菌能够分泌丰富的蛋白酶、淀粉酶和肽酶,将原料中的蛋白质和淀粉逐步水解为氨基酸和糖类;发酵阶段的各种酵母菌则参与酒精发酵和酯类物质的形成,直接影响酱油的香气、滋味和色泽。
然而,霉菌和酵母对酱油生产而言是一把双刃剑。在制曲和发酵过程中,有益菌种需要被严格控制和监测;一旦卫生管理不当,环境中的杂菌、野生酵母、产膜酵母或潜在产毒霉菌便可能侵入生产体系,导致产品表面生膜、浑浊沉淀、风味异常、酸度升高,甚至产生黄曲霉毒素等真菌毒素污染风险。因此,酱油霉菌酵母检测是酱油生产企业质量控制体系中不可或缺的环节,通过对原料、曲料、酱醪、半成品和成品中霉菌、酵母数量的系统监测,可以及时掌握生产过程的卫生状况,判断发酵进程是否正常,为工艺调整和产品放行提供科学依据。
从技术层面来看,酱油霉菌酵母检测涵盖了菌落总数测定、菌种分离鉴定、产毒菌株筛查等多个维度,既包括传统的培养计数方法,也融合了分子生物学快速检测技术。随着食品安全要求的不断提高和检测技术的持续进步,酱油霉菌酵母检测正在向快速化、高通量、精准定量的方向发展,为酱油产业的品质升级和食品安全保障提供了有力的技术支撑。
检测样品
酱油霉菌酵母检测涉及的样品范围覆盖了从原料到成品的全产业链环节,不同阶段的样品能够反映不同环节的微生物控制水平。常见的检测样品类型包括:
- 制曲原料:大豆、脱脂大豆、小麦、麸皮、面粉等,用于评估原料的初始菌相和霉菌污染程度;
- 曲料样品:制曲过程中的种曲、成曲,用于监测制曲阶段霉菌生长状态及杂菌污染情况;
- 发酵样品:酱醪、酱醅及不同发酵时期的发酵液,用于跟踪发酵过程中酵母菌的演替规律;
- 半成品:过滤、灭菌前的调配液、生酱油等;
- 成品酱油:瓶装、袋装、散装成品,包括高盐稀态、低盐固态等不同工艺类型的产品;
- 环境样品:生产车间空气沉降菌、设备表面涂抹样、管道冲洗水等,用于评估生产环境的卫生控制水平;
- 包装材料:与产品直接接触的瓶、盖、袋等包装物的微生物污染检测。
送检时应注意样品的代表性,液体样品需充分混匀后无菌取样,固体或半固体样品应从多个部位取样混合,样品采集后应尽快冷藏送检,避免运输过程中微生物数量发生变化影响检测结果的准确性。
检测项目
酱油霉菌酵母检测的核心项目围绕微生物计数、菌种鉴定和安全性评估展开,主要包括以下内容:
- 霉菌总数测定:反映样品中霉菌的污染水平,是评价酱油卫生质量的重要指标;
- 酵母菌总数测定:反映样品中酵母的污染状况,成品中酵母数量异常往往预示产品存在变质风险;
- 霉菌和酵母菌总数合并计数:依据食品安全国家标准检验方法进行平板菌落计数;
- 优势菌落分离与鉴定:对检出的霉菌、酵母进行纯培养分离,通过形态学观察和分子生物学方法鉴定到种或属的水平;
- 产膜酵母检测:针对酱油液面易滋生的产膜酵母进行专项检测,评估产品储存期间的变质风险;
- 产毒霉菌筛查:对分离获得的霉菌菌株进行产毒潜力评估,重点关注黄曲霉等可能产生真菌毒素的菌种;
- 相关真菌毒素检测:黄曲霉毒素B1、赭曲霉毒素A等与霉菌污染密切相关的真菌毒素项目;
- 微生物限量验证:对照相应产品标准和企业内控指标,验证霉菌酵母检测结果的符合性。
检测项目的选择应根据检测目的确定。过程监控类检测侧重于菌相分析和数量跟踪,而产品放行类检测则更关注成品是否符合相应标准的限量要求。
检测方法
酱油霉菌酵母检测以国家标准方法为基础,同时结合快速检测技术,形成了一套完整的检测方法体系。
平板计数法是目前最基础也是最广泛应用的方法,依据食品安全国家标准《食品微生物学检验 霉菌和酵母计数》执行。该方法采用马铃薯葡萄糖琼脂等选择性培养基,样品经梯度稀释后,可选择倾注平板法或涂布平板法接种,在适宜温度下培养规定时间后进行菌落计数,最终计算出每毫升或每克样品中的霉菌和酵母菌落总数。由于酱油本身含有较高的盐分和色素,检测前需对样品进行适当倍数的稀释,以消除抑菌成分和颜色对计数准确性的干扰。
菌落形态观察与鉴别计数是在计数基础上进一步区分霉菌菌落与酵母菌落,霉菌菌落通常呈现绒毛状、絮状或蜘蛛网状形态并带有不同颜色,酵母菌落则多为光滑、湿润、隆起的乳白色圆形菌落,通过肉眼和显微镜观察可以将两者分别统计。
菌种鉴定方法包括传统鉴定和现代分子鉴定两类。传统鉴定依据菌落形态、分生孢子头结构、孢子形态等特征进行分类判断;分子鉴定则采用DNA提取、目标片段扩增、测序比对的技术路线,可以准确将菌株鉴定到种的水平,对于判断污染来源、区分有益酿造菌和有害杂菌具有重要价值。
膜过滤法适用于经过除菌过滤处理的可溶性样品或液体样品的低菌数检测,将一定体积样液通过微孔滤膜富集微生物后贴附于培养基培养计数,灵敏度高。
快速检测技术包括基于核酸扩增的分子检测方法、基于免疫学原理的快速筛查方法以及自动化菌落识别系统等,可显著缩短检测周期,满足生产过程中快速反馈的需求。
检测仪器
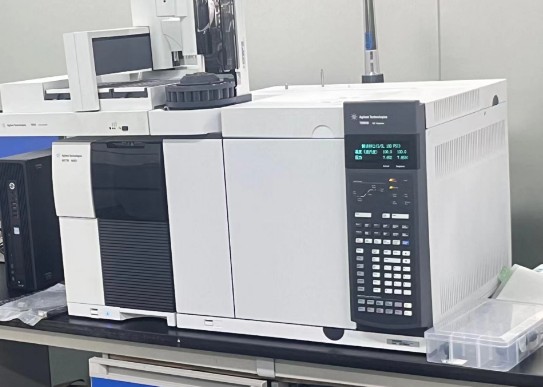
酱油霉菌酵母检测需要依托完善的微生物实验室仪器设备体系,主要仪器包括:
- 无菌洁净工作台:为样品处理、稀释、接种等操作提供局部无菌环境;
- 高压蒸汽灭菌器:对培养基、稀释液、器皿等进行彻底灭菌;
- 生化培养箱:提供霉菌、酵母计数培养所需的恒温环境,多台培养箱可分别设定不同培养温度;
- 电热恒温干燥箱:用于玻璃器皿的干热灭菌;
- 高压均质器与拍击式均质器:用于固体和半固体样品中微生物的充分释放;
- 漩涡混合器与电动振荡器:用于样品稀释液的充分混匀;
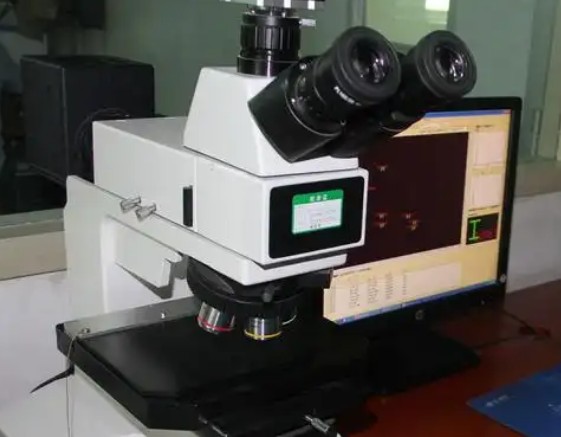
- 光学显微镜与荧光显微镜:用于菌落涂片观察、孢子形态观察和初步鉴别;
- 菌落计数器:辅助菌落识别与计数,提高计数效率和准确性;
- PCR扩增仪与电泳系统:用于分子生物学鉴定实验;
- 全自动菌落成像分析系统:实现高通量平板的自动化计数与记录;
- 移液器、定量分装器、pH计、电子天平等常规实验辅助设备。
完善的仪器配置与规范的实验室管理相结合,是保证酱油霉菌酵母检测结果准确可靠的物质基础。所有仪器均需定期校准和维护,培养基和试剂需进行质量验证,实验过程需设置空白对照和阳性对照,确保检测数据的有效性。
应用领域
酱油霉菌酵母检测的应用范围广泛,主要服务于以下几个领域:
- 酱油及调味品生产企业:用于原料验收、制曲监控、发酵过程跟踪、成品出厂检验等全流程质量控制;
- 食品加工与餐饮行业:采购酱油等调味品时的进货查验和供应商质量评估;
- 流通与市场监管环节:市场上酱油产品的质量抽查、流通环节的货架期验证与变质原因分析;
- 进出口贸易:酱油产品出口时依据进口国或地区要求进行的微生物指标检测;
- 科研院所与高校:酿造微生物学研究、菌种选育、发酵工艺优化等科研活动中的分析检测;
- 产品质量纠纷处理:针对产品浑浊、生白、涨袋等质量问题开展的原因分析与责任界定;
- 新产品开发:低盐酱油、减盐产品等新产品研发过程中防腐体系有效性的验证评估。
通过在上述领域的应用,酱油霉菌酵母检测不仅服务于企业内部质量管控,也为行业监管、科研创新和消费者权益保护提供了重要的技术支持,在整个调味品产业链的食品安全保障中发挥着不可替代的作用。
常见问题
问题一:酱油霉菌酵母检测的检测周期是多久?
酱油霉菌酵母检测的周期一般为7-15个工作日。具体检测时长受多种因素影响:首先,检测项目的数量直接决定周期长短,单纯的霉菌酵母总数计数项目耗时较短,而在此基础上增加菌种鉴定、产毒菌株筛查或真菌毒素检测等项目,周期会相应延长;其次,样品数量较大时,实验室需要分批处理,整体周期会有所增加;再次,检测方法的复杂程度也是重要因素,传统培养计数法需要经过培养、观察、计数等环节,分子鉴定还需增加核酸提取、扩增和测序分析的时间;此外,若客户因产品放行、出货等需求选择加急服务,实验室可通过优先排产等方式适当缩短周期。建议有检测需求的客户提前与实验室沟通样品信息和检测要求,以便合理安排送检时间。
问题二:酱油霉菌酵母检测的检测价格是多少?
酱油霉菌酵母检测的费用受多方面因素影响,无法一概而论。影响价格的主要因素包括:检测项目的数量与种类,例如仅检测霉菌酵母总数与同时开展菌种鉴定、真菌毒素检测的费用存在明显差异;检测所采用的方法,常规培养计数方法与分子生物学快速检测方法的技术成本不同;样品的数量与类型,批量送检和不同基质样品的处理难度会影响整体费用;检测周期的要求,加急服务通常会产生额外的费用。此外,不同地区、不同实验室的设备水平和技术能力也存在差异。建议客户在送检前明确自身的检测需求,将检测项目、样品情况、报告用途和期望周期等信息告知实验室,通过联系咨询的方式获取针对性的报价方案,以便获得性价比最优的检测服务。
问题三:酱油中霉菌酵母超标的主要原因有哪些?
酱油中霉菌酵母超标的原因是多方面的。原料方面,大豆、小麦等原料储存不当受潮霉变,会带入大量霉菌孢子;制曲方面,曲室温度湿度控制不当或种曲质量不佳,容易导致杂霉菌污染;发酵方面,酱醪盐浓度偏低、发酵温度管理不善,会抑制有益菌而使野生酵母占据优势;生产环境方面,车间卫生状况差、设备清洗消毒不彻底、空气中的微生物浓度偏高,都会造成交叉污染;包装环节方面,成品杀菌不彻底、包装材料污染或封口不严,也会导致产品中残留或侵入的酵母在货架期内繁殖。此外,低盐化产品的开发使防腐体系面临更大挑战,也是近年超标问题增多的背景因素之一。
问题四:酱油霉菌酵母检测对送检样品有哪些要求?
送检样品的质量直接影响检测结果的可靠性。液体酱油样品建议不少于100毫升,应从混合均匀的批次中取样,尽量保留原包装送检;固体或半固体样品如曲料、酱醪等,应从不同部位多点取样混合,取样量一般为100克以上;环境涂抹样应使用无菌棉拭子规范涂抹后置于保存液中送检。样品采集和运输过程中应保持低温冷藏条件,避免微生物在运输途中增殖或死亡导致数量失真;样品应标注清楚名称、批次、采样日期和采样位置等信息;样品应在取样后尽快送达实验室,缩短运输时间。此外,送检时应同时说明检测目的和判定依据,便于实验室选择合适的检测方案。
问题五:酱油霉菌酵母检测依据哪些标准方法?
酱油霉菌酵母检测主要依据食品安全国家标准《食品微生物学检验 霉菌和酵母计数》中规定的方法进行,该方法对培养基种类、稀释方式、接种操作、培养温度与时间、菌落计数规则等均作出了明确规定。在样品制备方面,需结合酱油高盐、深色的特点确定合适的稀释倍数,确保计数结果的准确性。菌种鉴定可参照真菌鉴定相关的通用技术规范,结合形态学特征和分子生物学手段进行。此外,酱油产品的微生物限量要求可参照相应的食品安全国家标准和产品执行标准,黄曲霉毒素等真菌毒素项目则依据食品中真菌毒素限量的相关标准执行。企业还可以根据自身内控要求,制定严于国家标准的企业标准作为判定依据。
问题六:如何有效预防酱油生产过程中的霉菌酵母污染?
预防污染需要建立全过程的微生物控制体系。原料环节应严格控制大豆、小麦等原料的水分和仓储条件,入库前进行霉菌检验,杜绝霉变原料进入生产线;制曲环节应选用优良的曲霉菌种,做好曲室的清洁消毒和温湿度精准控制,抑制杂菌生长;发酵环节应保证合适的盐浓度和发酵温度,维持有益微生物的竞争优势,抑制野生酵母和杂菌繁殖;灭菌环节应确保成品灭菌工艺的温度和时间达到规定要求,杀灭残存的酵母细胞;包装环节应做好包装材料的消毒和封口质量检查,防止二次污染;环境管理方面应定期对车间空气、设备表面、管道系统进行微生物监测和消毒处理。同时建立科学的微生物监控计划,将霉菌酵母检测纳入日常检验项目,做到早发现、早预警、早处理。
问题七:酱油霉菌酵母检测报告通常包含哪些内容?
一份完整的酱油霉菌酵母检测报告一般包含以下内容:样品基本信息,包括样品名称、批次号、采样地点、样品状态、收样日期等;检测依据,列明所采用的标准方法编号及名称;检测项目与检测结果,清晰列出霉菌总数、酵母菌总数等各项检测结果的具体数值及其单位;判定结论,对照相应的限量标准或委托方提供的判定依据,给出是否符合要求的结论性意见;检测相关信息,包括样品的检测日期、培养条件、方法偏离说明等必要的技术细节。如果检测中发现异常菌落或进行了菌种鉴定,报告中还会附上鉴定结果和相应的分析说明。客户在领取报告后如有疑问,可随时与实验室技术人员沟通,获取结果解读和技术咨询服务。
旗下实验室资质
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
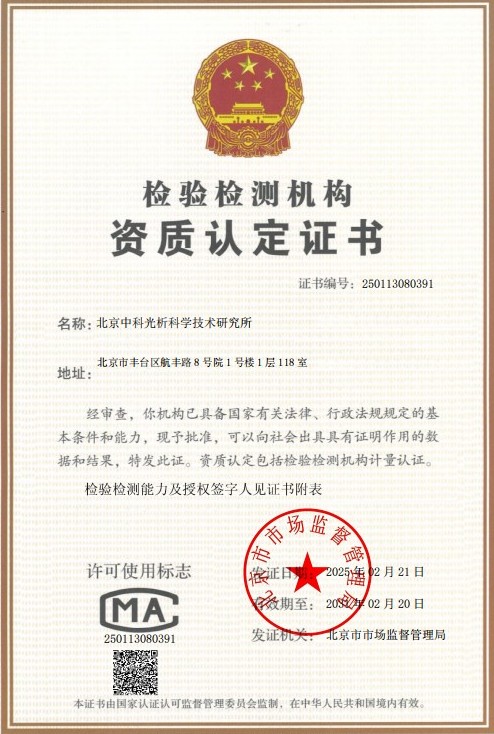 CMA计量认证证书
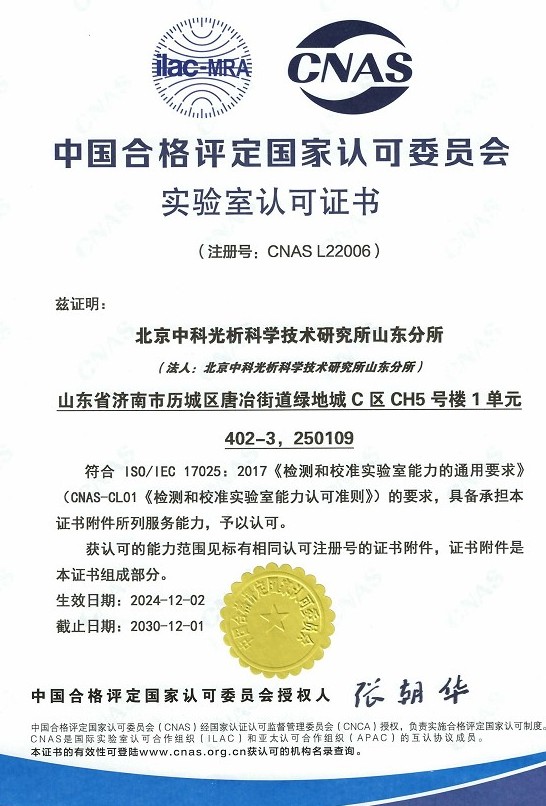 CNAS实验室认可证书
 ISO资质
 高新技术企业资质