技术概述
食品大肠菌群结果分析是食品卫生微生物检验体系中最重要的组成部分之一。大肠菌群并非细菌学分类命名,而是一群在37℃条件下、24小时内能发酵乳糖、产酸产气的需氧及兼性厌氧革兰氏阴性无芽孢杆菌的总称,主要包括埃希氏菌属、柠檬酸杆菌属、克雷伯菌属和肠杆菌属等。由于大肠菌群与肠道致病菌来源相同,在外界环境中的生存时间相近,且检测方法相对简便,因此被广泛用作判断食品是否受到粪便污染的重要指示菌。
通过对食品中大肠菌群进行定量检测与系统分析,可以评价食品被粪便污染的程度,间接推断食品中存在肠道致病菌的可能性,同时也能反映企业生产加工过程的卫生控制状况。当食品大肠菌群结果分析显示超标时,提示食品可能受到人或动物粪便的直接或间接污染,加工环境、人员操作、设备清洗消毒等环节可能存在卫生隐患,需要及时排查原因并采取整改措施。因此,食品大肠菌群结果分析在食品质量控制、卫生监督、产品放行、风险评估等方面均具有重要的指导意义。
检测样品
食品大肠菌群结果分析适用于各类食品及食品加工环境样品,常见检测样品类型包括:
- 饮用类:瓶(桶)装饮用水、矿泉水、饮用纯净水、茶饮料、果汁饮料、碳酸饮料、蛋白饮料等;
- 乳制品类:生乳、巴氏杀菌乳、灭菌乳、发酵乳、乳粉、奶油、干酪、调制乳等;
- 肉制品类:生鲜畜禽肉、预制肉制品、酱卤肉制品、熏烧烤肉制品、火腿肠、肉罐头等;
- 粮食加工与焙烤类:糕点、面包、饼干、月饼、速冻面米食品、方便食品等;
- 水产类:鲜冻水产品、水产调味品、鱼糜制品、即食藻类制品等;
- 果蔬类:新鲜果蔬、果蔬制品、蜜饯、果酱、腌制蔬菜等;
- 调味品类:酱油、食醋、酱类、香辛料、复合调味料等;
- 豆制品与淀粉制品:豆腐、豆干、腐乳、粉丝、粉条等;
- 冷冻饮品:冰淇淋、雪糕、食用冰等;
- 餐饮食品与现制现售食品、学校食堂餐食、外卖餐品、集体配送餐食等;
- 食品加工环境样品:设备表面涂抹物、操作台面涂抹物、操作人员手部涂抹物、生产用水、空气沉降菌样品等。
检测项目
围绕食品大肠菌群结果分析,常见的检测项目包括以下内容:
- 大肠菌群计数(MPN法):以最可能数表示,单位为MPN/g或MPN/mL;
- 大肠菌群计数(平板计数法):以菌落形成单位表示,单位为CFU/g或CFU/mL;
- 耐热大肠菌群(粪大肠菌群)检测:在44.5℃条件下培养发酵乳糖产气的菌群;
- 大肠埃希氏菌检测:包括MPN法、平板计数法和酶底物法等;
- 大肠菌群快速检测:酶底物法、测试片法、荧光定量PCR法等;
- 结果判定与复核分析:结合产品执行的食品安全国家标准或产品标准中的限量要求进行合格判定,并对异常结果进行复检确认。
检测方法
食品大肠菌群结果分析以国家标准方法为主流,同时结合快速方法提高检测效率。主要方法包括以下几种:
第一,大肠菌群MPN计数法。该方法基于泊松分布的概率统计原理,适用于污染水平较低、期望菌数较小的样品。检测流程为:样品经无菌操作称量后,以无菌稀释液做梯度稀释,选择三个适宜稀释度,每个稀释度接种三管月桂基硫酸盐胰蛋白胨(LST)肉汤,36℃±1℃培养24小时±2小时。若LST肉汤管产气,则分别接种至煌绿乳糖胆盐(BGLB)肉汤管进行复发酵试验,36℃±1℃培养48小时±2小时,以BGLB肉汤产气者为大肠菌群阳性。依据阳性管数查MPN检索表,报告每克(或每毫升)样品中大肠菌群的最可能数。
第二,大肠菌群平板计数法。该方法适用于污染水平较高、期望菌数较大的样品。样品稀释后接种于结晶紫中性红胆盐(VRBA)琼脂平板,36℃±1℃培养24小时±2小时,计数典型菌落(紫红色、带有胆盐沉淀环),再挑取典型菌落接种BGLB肉汤进行证实试验,依据证实比例计算并报告每克(或每毫升)样品中的大肠菌群菌落数。
第三,酶底物法。利用大肠菌群特异性酶底物培养基,通过颜色变化或荧光反应判断结果,可同时检测大肠菌群和大肠埃希氏菌,具有操作简便、周期短、结果易判读等优点,常用于饮用水等样品的检测。
第四,测试片法与分子快速方法。采用成品微生物测试片进行检测,无需倾注培养基,适合大批量样品的快速筛查;此外,基于核酸扩增的分子检测技术也可用于快速定性或定量分析。
在具体检测过程中,实验室应根据样品类型、预期污染水平、标准要求和时效需求,科学选择检测方法,并严格按照无菌操作规范执行,确保食品大肠菌群结果分析数据的准确性与可追溯性。
检测仪器
食品大肠菌群结果分析需要依托完善的微生物实验室仪器设备体系,常用仪器设备包括:
- 恒温培养箱:提供36℃±1℃、44.5℃等精确温度控制环境;
- 高压蒸汽灭菌器:用于培养基、稀释液、器具的湿热灭菌;
- 生物安全柜与超净工作台:为样品处理和接种操作提供无菌环境;
- 拍击式均质器与无菌均质袋:用于样品的充分均质与稀释;
- 电子天平:精确称量样品与试剂;
- pH计:调节和测定培养基的酸碱度;
- 恒温水浴箱:用于培养基保温与样品前处理;
- 涡旋振荡器:混匀样品稀释液与试剂;
- 移液器与无菌吸管、无菌平皿、试管、发酵管等耗材:用于梯度稀释、接种和培养;
- 菌落计数器与放大镜:辅助平板菌落计数与菌落形态观察;
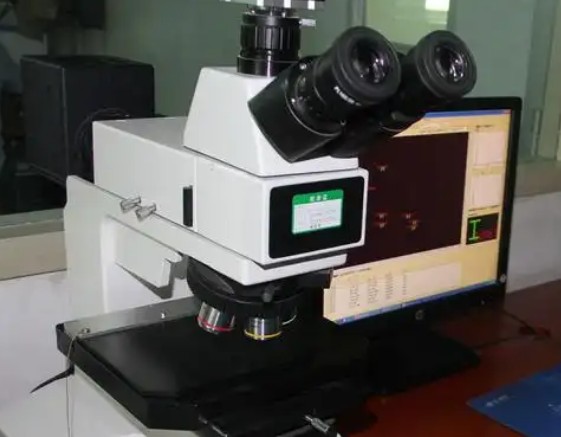
- 显微镜与革兰氏染色装置:用于菌体形态观察与初步鉴定;
- 生化鉴定系统与微生物自动化快速检测系统:用于菌落证实试验与结果复核;
- 冰箱与冷藏运输箱:保障样品及试剂的低温保存与运输。
应用领域
食品大肠菌群结果分析的应用范围十分广泛,主要涵盖以下领域:
- 食品生产企业:原料验收、过程监控、成品出厂检验,评估卫生控制体系的有效性;
- 食品安全监管与抽检:为市场监管部门开展监督抽检、风险监测提供数据支撑;
- 餐饮服务行业:食堂、餐厅、集体供餐单位的食品、餐具及环境涂抹样检测;
- 流通环节:农贸市场、超市、电商平台销售食品的质量评价;
- 进出口食品贸易:出口食品质量把关与进口食品卫生评价;
- 食品加工环境卫生评估:对设备、工器具、车间空气、操作人员手部进行涂抹检测,排查污染源;
- 食品安全事件调查:在食物中毒调查与溯源分析中提供微生物学证据;
- 科研与教学:微生物学、食品科学与工程等领域的科研实验与教学实践;
- 新产品开发与保质期验证:货架期试验、清洗消毒效果验证等。
常见问题
问题一:食品大肠菌群结果分析的检测周期是多久?
食品大肠菌群结果分析的检测周期一般为7-15个工作日。实际周期会受到多种因素影响:首先,检测项目数量越多,涉及的培养和证实试验越多,周期相应延长;其次,样品数量较大时需要分批处理,会占用更多时间;再次,检测方法的复杂程度也直接影响周期,例如MPN计数法需要初发酵和复发酵两步培养,耗时相对较长,而快速筛查方法可在较短时间内获得初步结果;最后,若客户有加急需求,可与检测机构沟通安排加急处理,缩短报告出具时间。建议在送检前与检测机构充分沟通,合理规划检测时间。
问题二:食品大肠菌群结果分析的检测价格是多少?
食品大肠菌群结果分析的检测价格受多方面因素影响,主要包括:检测项目的种类与数量,例如仅检测大肠菌群计数与同时检测大肠埃希氏菌、菌落总数等多项指标的费用构成不同;所采用的检测方法,常规培养法与快速检测法的成本存在差异;样品的数量与类型,大批量样品通常可享受一定优惠,复杂基质样品的前处理成本相对较高;检测周期的要求,加急服务会产生额外费用;以及报告用途与后续技术服务内容等。因此,检测费用需结合具体检测方案综合确定,建议在委托检测前向检测机构详细说明需求,联系咨询获取准确报价。
问题三:食品大肠菌群检测结果应如何判读?
结果判读需要结合样品类型和执行的限量标准进行。MPN法结果以MPN/g(mL)报告,平板计数法结果以CFU/g(mL)报告,再对照相应产品标准中规定的限量要求判断是否合格。例如部分即食食品对大肠菌群采用二级或三级采样方案,需要综合多份样品的检测结果进行判定。判读时应注意结果的有效数字位数、稀释度选择是否合理、证实试验比例是否恰当,对临界结果和异常结果建议进行复检确认,避免误判。
问题四:食品大肠菌群超标的常见原因有哪些?
常见原因包括:原料本身受到污染或原料验收把关不严;加工过程中杀菌工艺参数控制不到位;生产环境、设备、工器具清洗消毒不彻底;操作人员个人卫生不良或手部消毒不规范;生熟交叉污染;包装材料污染或密封不良;冷链控制不当导致微生物繁殖;生产用水和冰的卫生质量不达标等。企业应从人员、设备、物料、方法、环境五个方面系统排查,准确定位污染环节并针对性整改,整改后通过复检验证控制效果。
问题五:MPN计数法与平板计数法有什么区别?应如何选择?
MPN法是一种基于概率统计的最大可能数估计方法,适用于含菌量较低的样品,特别是液体样品,其灵敏度较高,但属于间接估计,相对误差较大;平板计数法通过直接计数菌落形成单位获得结果,适用于含菌量较高的样品,结果直观且重复性较好。选择时应根据样品预期污染水平和产品标准指定方法来确定,若产品标准明确规定了检测方法,则必须按标准规定的方法执行,以保证结果的规范性和可比性。
问题六:大肠菌群检测样品的采集与保存有哪些注意事项?
采样应在无菌操作条件下进行,采样器具需预先灭菌处理;样品应具有代表性,采样量应满足检测需求;采样后应尽快送检,冷藏食品应保持冷链运输,避免温度波动导致微生物数量变化;运输过程中应防止交叉污染和样品破损;送检时应详细标注样品名称、批号、采样时间、采样地点和保存条件等信息,确保样品信息完整可追溯,从而保证食品大肠菌群结果分析结果的准确性和代表性。
问题七:如何保证食品大肠菌群结果分析的准确性与可靠性?
可以从以下几方面着手:规范采样与样品管理,避免采样环节引入污染;严格执行标准操作规程,确保无菌操作到位;定期对培养基和试剂进行质量验收,使用标准菌株开展阳性对照和阴性对照试验;严格控制培养温度、时间等关键参数;做好实验室环境监测,防止交叉污染;对检验人员进行培训与考核,保证操作一致性;对异常结果、临界结果及时复检复核,必要时采用不同方法进行比对验证,多重措施并举,确保检测数据准确可靠。
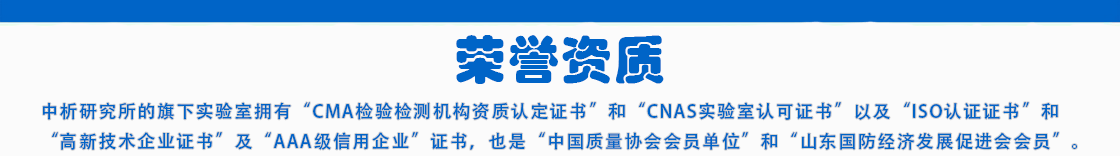
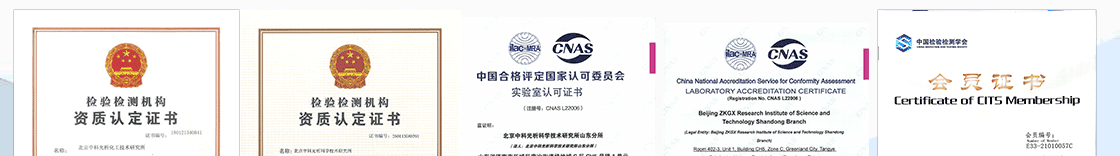
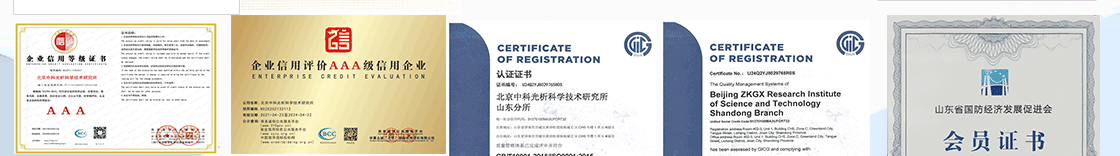
旗下实验室资质
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
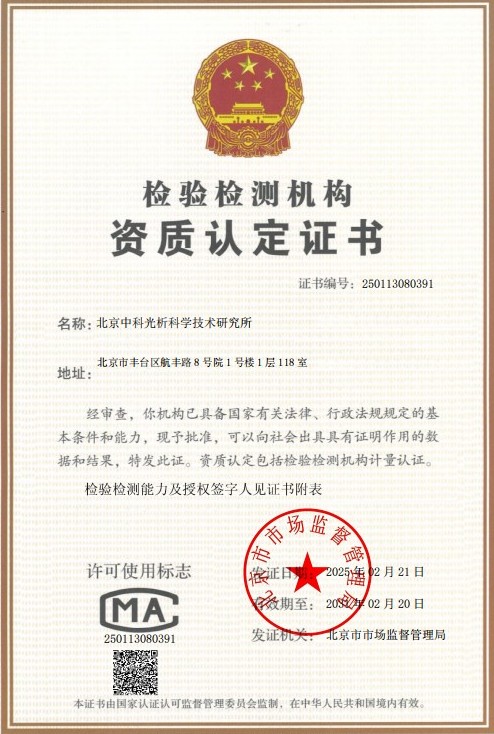 CMA计量认证证书
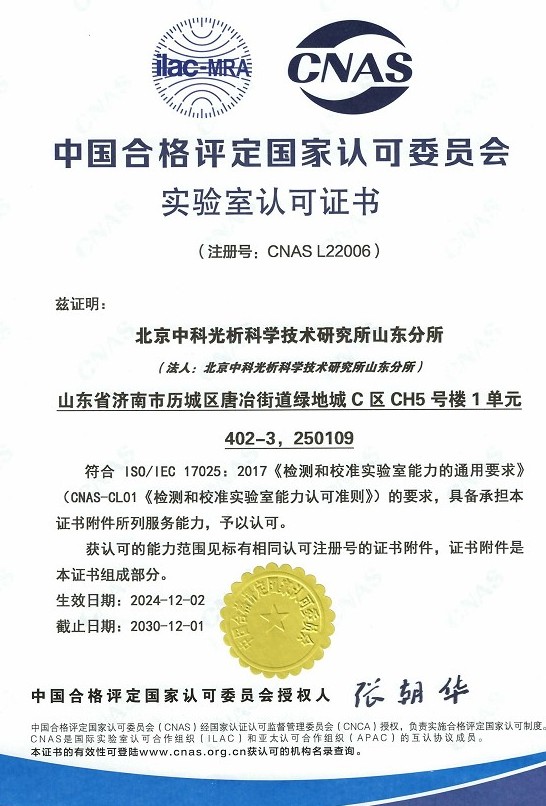 CNAS实验室认可证书
 ISO资质
 高新技术企业资质