旗下实验室资质
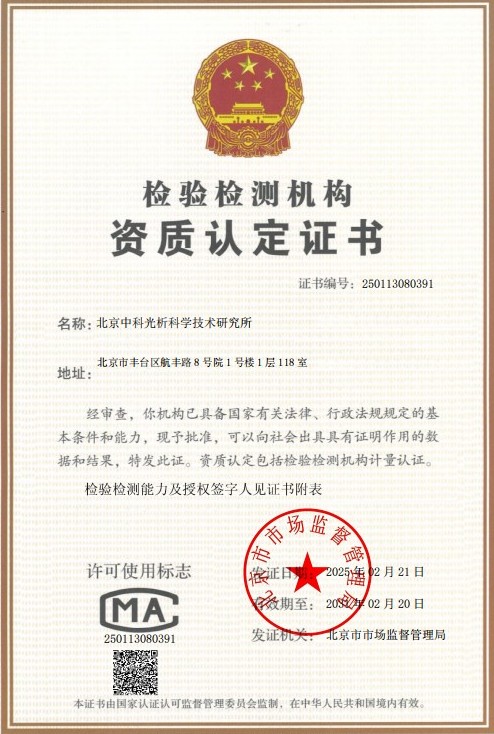 CMA计量认证证书
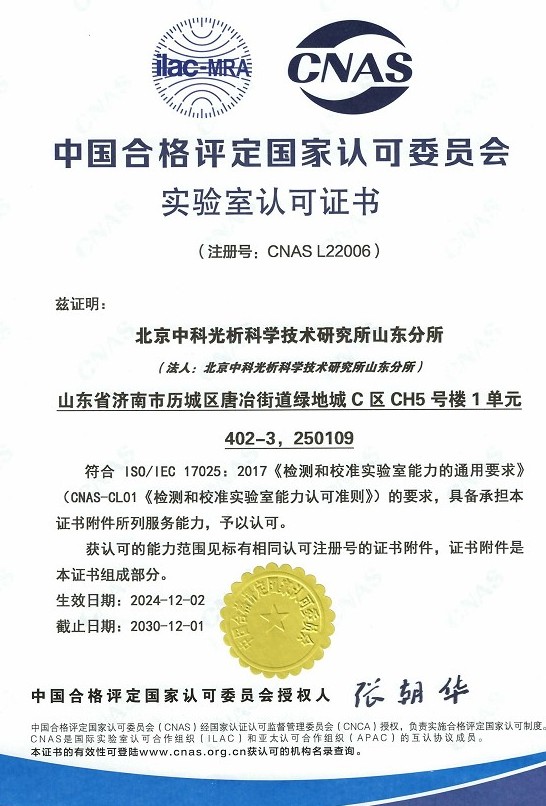 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
光伏组件报废EVA封装层检测是指针对退役、报废或 dismantling 过程中拆解下来的光伏组件EVA(乙烯-醋酸乙烯共聚物)封装材料,开展成分分析、性能测试、老化程度评估及环保指标筛查等系列化检测服务。EVA封装层作为光伏组件中连接玻璃、电池片与背板的关键粘结材料,在组件长达二十余年的服役周期中,长期承受紫外线辐照、湿热循环、温度交变等外界应力的作用,其分子结构会发生一定程度的老化与降解,表现为黄变、发脆、脱粘、交联网络破坏等特征。
随着我国光伏装机容量的持续扩大,早期安装的组件正陆续进入报废期,报废光伏组件的回收与资源化利用已成为行业关注的热点。EVA封装层约占组件重量的百分之五至百分之八,其中含有醋酸乙烯酯链段、交联剂残留、抗紫外线助剂等多种成分。报废EVA材料能否再生利用、以何种工艺路线处理、处理过程是否符合环保要求,都需要通过科学的检测数据来支撑判断。通过对报废EVA封装层开展系统检测,可以准确评价材料的老化降解程度、残余使用价值和潜在环境风险,为回收企业制定分选、破碎、脱膜、造粒等工艺方案提供数据依据,也为危废鉴别与合规处置提供技术参考。
光伏组件报废EVA封装层检测涉及高分子材料学、分析化学、环境科学等多个学科领域,检测过程需要结合材料的服役背景、拆解方式和使用环境等信息,选择有针对性的测试项目组合,从而全面、客观地反映报废EVA材料的真实状态。
检测样品
光伏组件报废EVA封装层检测的样品来源广泛,形态多样,常见的送检样品类型包括:
- 从报废光伏组件上剥离的EVA封装膜片,包括上层透明EVA和下层含填充剂的EVA;
- 组件拆解破碎后分选出的EVA碎片、碎屑或混合料;
- 经过清洗、造粒后的EVA再生颗粒料;
- 与玻璃、电池片、背板等仍粘结在一起、未完全分离的EVA夹层复合样品;
- 不同服役年限、不同地域环境下拆解的对比研究样品;
- 再生利用过程中的中间产品及成品颗粒,用于批次质量监控。
送检样品应尽可能保留其原始状态,避免二次污染和过度受热,同时建议客户提供组件的装机时间、服役地区、组件类型及拆解方式等背景信息,以便检测方案的设计更具针对性。
检测项目
光伏组件报废EVA封装层检测项目围绕材料属性、老化状态与环境安全三大方向设置,主要包括以下几类:
- 成分与结构分析:乙烯-醋酸乙烯共聚物中醋酸乙烯酯含量测定、红外光谱官能团分析、添加剂成分鉴定、灰分含量测定;
- 热性能测试:熔融温度、结晶温度、结晶度、热分解温度、热失重行为、熔体流动速率测定;
- 交联特性测试:凝胶含量(交联度)测定、溶胀行为分析、交联剂残留分析;
- 力学性能测试:拉伸强度、断裂伸长率、剥离强度、硬度测试;
- 老化程度评估:黄变指数、色差分析、透光率变化、羰基指数、分子量及分子量分布测定;
- 环保与安全指标:重金属含量筛查(铅、镉、汞、铬等)、挥发性有机物释放分析、腐蚀性、浸出毒性鉴别相关测试;
- 再生料品质评价:杂质含量、含水量、外来夹杂物分析等。
客户可根据自身需求选择单项测试或组合套餐,也可由检测机构根据样品状态推荐适宜的项目组合。
检测方法
针对不同的检测项目,光伏组件报废EVA封装层检测采用多种标准化及行业通行的分析方法:
在成分结构分析方面,采用红外光谱法(FTIR)对EVA的特征吸收峰进行解析,通过乙酸酯羰基峰与亚甲基峰的比值推算醋酸乙烯酯含量,同时识别老化产生的羰基、羟基等氧化产物;采用热重分析法(TGA)测定材料的热分解行为、填料含量与灰分;采用气相色谱-质谱联用法(GC-MS)对抗氧化剂、紫外线吸收剂等添加剂进行分离鉴定。
在交联特性测试方面,采用二甲苯萃取法测定凝胶含量,通过计算不溶物比例评价交联网络的完整性;采用差示扫描量热法(DSC)测定熔融温度、结晶度等参数,辅助判断材料的热历史与降解状态;采用凝胶渗透色谱法(GPC)测定分子量及分布,评估分子链断裂降解的程度。
在力学性能测试方面,依据相关标准制样后,采用电子万能试验机进行拉伸强度与断裂伸长率测试;对仍与玻璃或背板粘结的样品,可开展剥离强度测试以评价残余粘结性能。
在老化程度评估方面,采用色差仪测定黄变指数与色差值,采用紫外-可见分光光度计测定透光率变化,结合羰基指数等指标综合量化老化等级。
在环保指标检测方面,采用电感耦合等离子体发射光谱法或质谱法(ICP-OES/ICP-MS)测定重金属元素含量,采用X射线荧光光谱法(XRF)进行快速筛查,必要时按照危险废物鉴别标准开展浸出毒性测试。
检测仪器
光伏组件报废EVA封装层检测依托多种精密分析仪器设备完成,主要仪器包括:
- 傅里叶变换红外光谱仪(FTIR):用于官能团结构与醋酸乙烯酯含量分析;
- 差示扫描量热仪(DSC):用于熔融、结晶等热性能参数测定;
- 热重分析仪(TGA):用于热稳定性、填料与灰分含量分析;
- 凝胶渗透色谱仪(GPC):用于分子量及分子量分布测定;
- 电子万能试验机:用于拉伸、剥离等力学性能测试;
- 紫外-可见分光光度计:用于透光率与光学性能测试;
- 色差仪:用于黄变指数与色差测定;
- 电感耦合等离子体发射光谱仪/质谱仪(ICP-OES/ICP-MS):用于重金属元素定量分析;
- X射线荧光光谱仪(XRF):用于元素快速筛查;
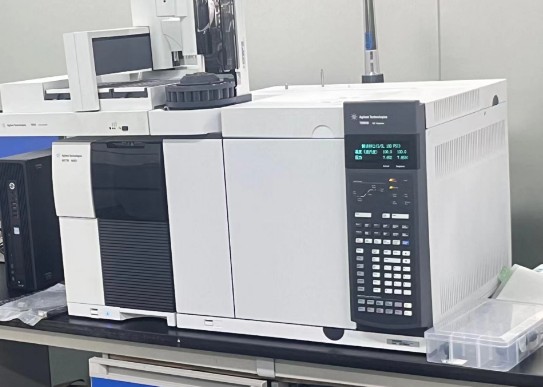
- 气相色谱-质谱联用仪(GC-MS):用于有机添加剂与挥发物分析;
- 熔体流动速率仪:用于熔融流动性测定;
- 索氏提取装置:用于凝胶含量萃取测定。
应用领域
光伏组件报废EVA封装层检测服务广泛应用于光伏回收产业链的多个环节:
- 光伏组件回收企业:评估报废EVA材料的再生价值,优化分选与造粒工艺参数;
- 再生塑料加工企业:判断再生EVA颗粒的品质等级,控制进料与出货质量;
- 资源循环利用研究机构:开展不同服役条件下EVA降解规律的基础研究;
- 固废处置与环保管理领域:为报废组件处置方式的选择及环境风险评估提供数据支撑;
- 光伏制造企业:分析封装材料在组件中的失效原因,反向优化封装工艺与材料选型;
- 标准制定与政策研究:为报废光伏组件回收利用相关标准规范的编制积累检测数据;
- 司法鉴定与保险理赔:为组件质量纠纷、电站资产评估等提供客观检测依据。
常见问题
问题一:光伏组件报废EVA封装层检测的检测周期是多久?
光伏组件报废EVA封装层检测的周期一般为7-15个工作日。具体时长受多种因素影响:首先是检测项目的数量,若仅开展成分或交联度等单项测试,周期相对较短;若选择涵盖成分、热性能、力学性能、环保指标的综合套餐,所需时间会相应延长。其次是样品数量与制样难度,EVA膜片若与玻璃、电池片粘结紧密,前处理剥离与制样耗时较多。再次是方法的复杂程度,凝胶含量萃取、GC-MS添加剂分析等测试流程较长,分子量测定对样品净化要求较高。此外,若客户有加急需求,可在资源允许的情况下安排优先排检,缩短交付时间。建议客户在送检前与检测机构充分沟通,明确项目范围与时间要求。
问题二:光伏组件报废EVA封装层检测的检测价格是多少?
光伏组件报废EVA封装层检测的费用并没有统一固定标准,主要取决于多方面因素:一是检测项目的种类与数量,单项成分分析与多项目组合套餐的费用差异较大;二是所采用的检测方法,常规理化测试与大型仪器分析的成本不同;三是送检样品的数量与制样复杂程度,需要剥离前处理的样品会增加相应成本;四是检测周期要求,加急服务可能产生额外费用。建议客户根据实际需求确定测试范围后,联系检测机构进行沟通,获取针对性的报价方案,这样既能满足检测需求,也能合理控制检测成本。
问题三:光伏组件报废EVA封装层检测测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖高分子材料成分分析、理化性能测试、热性能测试、元素分析等多个领域,能够满足光伏组件报废EVA封装层检测的各项技术要求。我们建立了完善的质量管理体系,配备了红外光谱、热分析、色谱、元素分析等各类精密仪器设备,并拥有由经验丰富的工程师和技术人员组成的专业团队,从样品接收、方案设计、实验操作到数据审核均有规范流程保障。选择具备相应资质与能力范围的机构进行检测,可以确保检测数据的科学性、可靠性与公信力,为客户的项目验收、工艺优化和贸易往来提供有力支撑。
问题四:光伏组件报废EVA封装层检测需要提供多少样品?
送检样品量与检测项目密切相关。一般来说,成分与结构分析类项目所需的样品量较少,通常数克即可;力学性能测试需要制成标准哑铃试样,所需膜片面积相对较大;凝胶含量、热性能、环保指标等综合套餐建议提供不少于50克的样品。若样品为与玻璃或背板粘结的复合状态,可适当增加送样量以弥补前处理损耗。样品在寄送前应做好标识与密封包装,避免受热、受潮与污染,并附上样品信息单,注明组件来源、服役年限和检测需求,以便实验室高效安排测试。
问题五:如何判断报废EVA封装层的老化程度?
报废EVA封装层的老化程度需要通过多项指标综合判断。外观层面可观察黄变、龟裂、发脆等宏观特征,并借助色差仪测定黄变指数进行量化;化学层面可通过红外光谱测定羰基指数,反映氧化降解产物的累积程度;分子层面可通过凝胶渗透色谱测定分子量及其分布,判断分子链断裂情况;交联网络层面可通过凝胶含量测定评估交联结构的完整程度;热性能方面可结合熔融温度与结晶度的变化综合分析。将上述指标与新鲜EVA原料的典型数据进行比对,即可形成对材料老化等级的系统评价,为后续再利用路径决策提供依据。
问题六:报废EVA封装层检测对回收利用有什么实际意义?
报废EVA封装层检测对回收利用具有多方面的实际意义。其一,通过成分与醋酸乙烯酯含量分析,可以判断材料的基本属性,决定是否适合直接造粒再生;其二,通过凝胶含量与分子量测试,可以评估交联降解程度,为选择热解、溶剂解或改性再加工等工艺路线提供参考;其三,通过重金属与挥发物等环保指标检测,可以排查材料的环境风险,确保处置过程符合环保法规要求;其四,通过对再生颗粒的品质检测,可以帮助再生料生产企业建立质量控制体系,提升再生产品的市场认可度与附加值。
问题七:报废EVA材料可以直接再生造粒吗?
报废EVA材料能否直接再生造粒,取决于其老化程度与杂质状况。服役初期拆解下来、老化轻微、交联度较低且杂质少的EVA材料,经过清洗、破碎、熔融挤出等工序后,可用于对性能要求不高的制品领域。而对于服役年限长、黄变严重、交联度高或含有大量玻璃碎屑、电池片残渣的EVA材料,直接造粒的再生料性能较差,通常需要经过分选提纯、改性增韧或与其他树脂共混等处理,才能获得可用的再生材料。此外,若检测发现材料中含有超标重金属或其他有害物质,则应优先按照环保要求进行无害化处置。建议在确定再生工艺前,先对材料开展系统检测,以科学数据指导后续加工方案的选择。