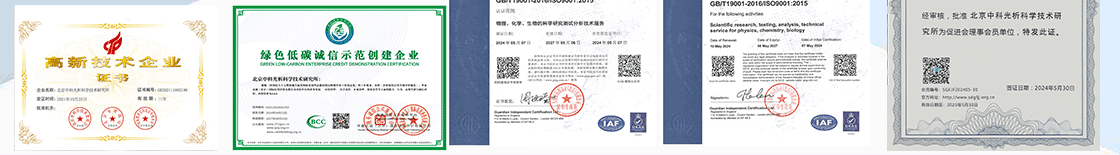
旗下实验室资质
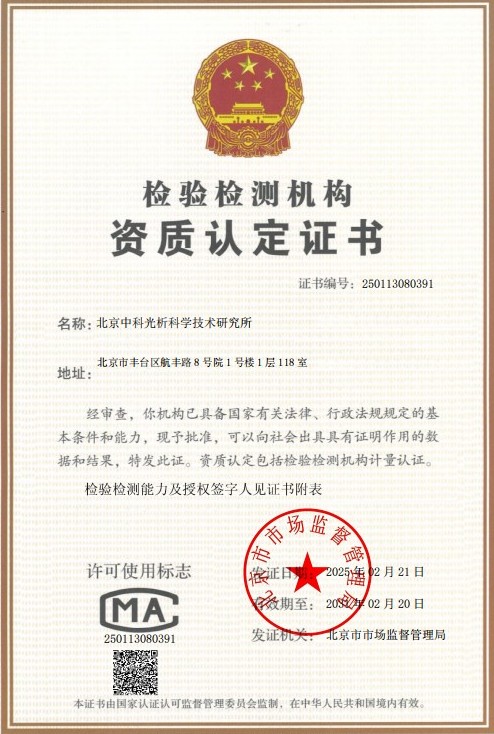 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
随形冷却镶件是注塑模具与压铸模具中一种冷却水路随产品型面轮廓走势布置的模块化零部件,其冷却通道紧贴模腔表面,能够显著提升冷却效率、缩短成型周期、降低塑件翘曲变形与残余应力。随着金属增材制造技术的成熟,通过激光选区熔化(SLM)等工艺一体成形的随形冷却镶件在汽车、医疗、消费电子等高端模具领域得到快速普及。
与传统机加工镶件不同,增材制造随形冷却镶件在逐层熔覆成形过程中经历反复的急热急冷循环,微观组织呈现明显的层状特征和方向性,不同区域(如边缘与心部、薄壁与厚壁、水平面与垂直面)的致密度、组织形态和残余应力状态存在差异,直接导致表面硬度在空间上呈现不均匀分布。此外,成形后的时效强化、渗氮、抛光等处理也会进一步改变表层硬度状态。若硬度分布不均,镶件在工作过程中容易出现局部磨损、早期疲劳、拉伤乃至开裂失效,影响模具寿命和塑件表面质量。
随形冷却镶件表面硬度分布测定,是指依据相关硬度试验方法标准,在镶件工作表面按照设定的网格化布点方案,系统采集各测点的硬度数据,通过统计分析和分布图谱绘制,评价表面硬度的平均值、极差、标准差及空间均匀性的检测过程。该测定能够为增材制造工艺参数优化、热处理制度验证、模具装配选型以及服役寿命评估提供关键数据支撑,是随形冷却镶件质量控制体系中不可缺少的环节。
检测样品
送检样品应为具有明确工作表面的随形冷却镶件或其随炉工艺试样,样品表面应清洁、无油污、无氧化皮和明显划痕。常见检测样品包括:
- 马氏体时效钢类:18Ni300(MS1)等打印态或时效态随形冷却镶件;
- 热作模具钢类:H13、1.2344等增材制造模具镶块及随形水路模块;
- 不锈钢类:316L、17-4PH、S136等耐蚀模具镶件;
- 铜合金类:CuCr1Zr等高导热随形冷却镶件;
- 工艺验证试样:与镶件同炉打印的方块、板块、圆片等硬度样块;
- 失效分析样品:磨损、拉伤或开裂的镶件残体及剖面样品。
样品尺寸应满足相应硬度试验方法对厚度和平面度的要求,一般情况下测点区域厚度应不小于压痕深度的十倍,以避免砧台支撑效应影响结果准确性。
检测项目
- 表面洛氏硬度(HRC)及网格化分布测定;
- 表面维氏硬度(HV10、HV30等)分布测定;
- 显微维氏硬度(HV0.1、HV0.2、HV0.5、HV1)分布测定;
- 表面硬度均匀性与极差、标准差统计分析;
- 不同成形方向(X/Y/Z)表面硬度各向异性对比;
- 时效处理后硬度分布复测与效果评价;
- 渗氮、渗碳等表面强化层硬度梯度与有效硬化层深度测定;
- 硬度值换算(依据GB/T 1172)及分布图谱绘制。
检测方法
随形冷却镶件表面硬度分布测定主要依据以下标准开展:
- GB/T 230.1《金属材料 洛氏硬度试验 第1部分:试验方法》;
- GB/T 4340.1《金属材料 维氏硬度试验 第1部分:试验方法》;
- ASTM E18 洛氏硬度标准试验方法;
- ASTM E92 维氏和努氏硬度标准试验方法;
- ASTM E384 材料显微硬度标准试验方法;
- GB/T 1172《黑色金属硬度及强度换算值》。
典型测定流程如下:首先进行样品接收与状态确认,记录材料牌号、打印方向、热处理状态等信息;其次对待测表面进行制备,包括打磨、抛光至规定粗糙度,确保压痕边缘清晰、便于准确测量;随后根据镶件工作表面的形状与尺寸设计网格布点方案,测点间距应不小于压痕对角线长度的规定倍数,避开水路口、尖角、孔洞等特征区域;逐点实施硬度试验并采集数据,同一测区一般重复多点测量取平均值;最后进行数据统计处理,计算平均值、最大值、最小值、极差与标准差,绘制硬度分布云图或等值线图,并结合材料技术要求给出均匀性评价结论。
对于氮化等表面强化镶件,还需在剖面试样上进行显微硬度梯度测量,自表面向内逐点测试,确定有效硬化层深度及硬度衰减规律。试验一般在10℃~35℃室温环境下进行,试验过程中应避免振动与冲击,保证压头与试样表面垂直,确保数据可靠。
检测仪器
- 数显洛氏硬度计:用于HRC等宏观表面硬度测定;
- 维氏硬度计:用于HV10、HV30等标尺硬度测试;
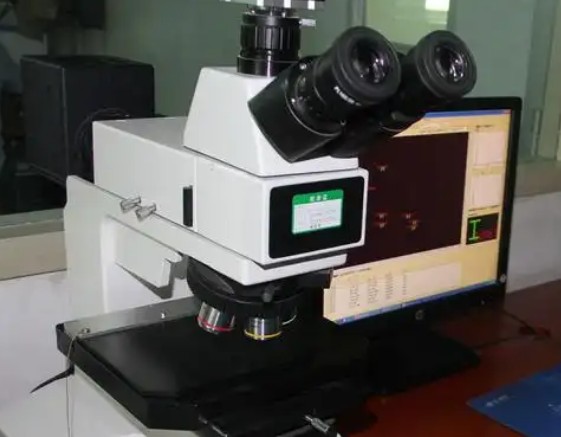
- 显微维氏硬度计:配备自动转塔与光学测量系统,用于表层及剖面显微硬度梯度测定;
- 自动压痕测量与图像分析系统:提高测点定位与压痕对角线读数精度;
- 金相试样制备设备:切割机、镶嵌机、预磨机、抛光机等;
- 表面粗糙度仪:用于确认待测表面制备质量;
- 工装夹具与平台:保证异形镶件测点表面水平与稳定。
应用领域
随形冷却镶件表面硬度分布测定服务的典型应用领域包括:
- 注塑模具制造:汽车内外饰件、仪表板、保险杠、进气歧管等大型精密注塑模;
- 消费电子模具:手机外壳、连接器、充电器结构件等高光高精密模具;
- 医疗模具:医疗器械与检测试剂盒、培养皿等洁净注塑模具;
- 包装模具:瓶坯、瓶盖、薄壁食品包装高速注塑模具;
- 压铸模具:铝合金、锌合金压铸模随形冷却模块;
- 增材制造服务:金属3D打印镶件的工艺验证、批次抽检与出厂检验;
- 模具维修与再制造:镶件补焊、翻新后的硬度恢复评价;
- 科研院所与高校:增材制造材料组织与性能相关性研究。
常见问题
问题一:随形冷却镶件表面硬度分布测定的检测周期是多久?
随形冷却镶件表面硬度分布测定的检测周期一般为7-15个工作日。具体周期会受到多种因素影响,包括检测项目的数量与组合方式(如仅做宏观洛氏硬度分布,或叠加显微硬度梯度测定)、送检样品的数量与尺寸、布点方案的复杂程度、是否需要剖面制样与金相抛光、以及是否需要绘制分布图谱和提供详细数据分析等。若客户有紧急交付需求,可与实验室沟通加急安排,在保证数据质量的前提下尽量压缩检测周期。
问题二:随形冷却镶件表面硬度分布测定的检测价格是多少?
随形冷却镶件表面硬度分布测定的价格需结合具体检测方案进行核算,通常受以下因素影响:所选硬度试验方法与标尺(洛氏、维氏或显微维氏)、检测项目的数量、布点密度与总测点数量、样品数量与制样难度(是否需要切割、镶嵌、抛光)、是否需要剖面梯度测试与分布图谱绘制、检测周期要求(常规或加急)等。不同客户的检测需求差异较大,建议在送检前与检测机构充分沟通检测范围和技术要求,从而获取针对性的报价方案。
问题三:随形冷却镶件表面硬度分布测定测试需要什么资质?
我们旗下拥有CMA和CNAS资质,能力范围覆盖金属材料硬度试验相关方法标准,可满足随形冷却镶件表面硬度分布测定的技术要求。实验室配备洛氏、维氏、显微维氏等多类硬度试验设备和高精度压痕测量系统,试验人员具备金属材料检测与增材制造零件评价的专业背景和丰富经验,能够为客户提供科学、准确、可追溯的检测数据与专业的技术解读服务。
问题四:为什么增材制造的随形冷却镶件更需要进行硬度分布测定?
增材制造采用逐层熔覆方式成形,层与层之间、道与道之间存在重熔与热循环差异,加之悬垂结构、薄壁区域冷却条件不同,容易造成致密度与组织不均匀,硬度也随之在空间上波动。通过网格化硬度分布测定,可以及时发现局部软化或过硬区域,验证打印参数、铺粉质量与热处理制度的稳定性,避免镶件在使用中出现偏磨、拉伤或早期疲劳失效,为工艺改进提供量化依据。
问题五:送检前样品需要进行哪些准备?
送检前建议做好以下准备:清除镶件表面的油污、锈迹与飞边;用记号笔或不干胶标识待测工作面区域;提供材料牌号、打印方向、打印设备与热处理状态等背景信息;样品厚度和刚度应满足硬度试验要求,异形薄壁件必要时可随炉预留工艺样块替代测试;对需要剖面梯度测定的样品,可委托实验室进行切割与镶嵌制样,以保证压痕测量精度和数据的可比性。
问题六:硬度分布测定的布点方案如何确定?
布点方案通常根据镶件工作表面的形状、尺寸和评价目的确定。平面区域一般采用矩形网格布点,测点间距满足标准对压痕间距的要求;曲面区域可沿轮廓特征线布点;重点评价位置包括型腔表面、分型面、水路周围薄壁区以及不同成形方向的对比面。测点数量应能反映整体分布趋势,一般随表面尺寸增大而增加。客户如有特定关注区域或验收限值要求,可在委托时说明,实验室将据此制定个性化的布点方案。
问题七:如果测得硬度分布不均匀,应如何分析与改进?
硬度分布不均匀时,建议从以下方面排查:打印工艺参数(激光功率、扫描速度、层厚、扫描策略)是否稳定;粉末批次质量与流动性是否异常;时效或固溶处理的炉温均匀性与保温时间是否充分;薄壁、悬垂区域是否出现未熔合或过烧;表层是否存在加工硬化或残余应力干扰。可结合金相组织分析、密度检测与残余应力测试进行综合诊断,并通过优化扫描策略、调整热处理制度、必要时增加热等静压处理等方式改善硬度均匀性,再通过复测验证改进效果。