技术概述
一次性注射器器身密合性检测是评估注射器外套与活塞之间密封可靠性的关键测试项目,通过模拟临床注射与抽吸过程中的正压、负压工况,判断器身是否存在液体或气体泄漏,属于GB/T 15810-2019《一次性使用无菌注射器》规定的必检项目,在医疗器械质量控制体系中占据重要地位。
检测样品
送检样品应为正常生产条件下制造、并已完成全部灭菌工序的一次性使用无菌注射器成品,样品需保持原始单包装状态,避免因运输、储存不当造成器身损伤或活塞移位。检测前样品一般需在标准实验室环境中平衡放置,使其接近临床使用状态,从而保证测试结果的代表性与可复现性。
常见送检样品类型包括:
- 一次性使用无菌注射器(带针),规格覆盖1mL、2mL、5mL、10mL、20mL、30mL、50mL等公称容量;
- 一次性使用无菌注射器(不带针),包括鲁尔锁定接头与滑动接头两种锥头形式;
- 胰岛素注射器、自毁式注射器、安全式注射器等特殊结构产品;
- 同一注册单元内不同规格的代表性样品,以及留样复测、工艺变更后的验证样品。
样品数量应根据检测项目数量和统计判定要求确定,同一规格产品通常按标准规定的抽样方案抽取,确保测试结果能够反映批次整体质量水平。送检时还应提供产品名称、规格型号、公称容量等基础信息,便于实验室设计试验方案。
检测项目
围绕器身密封性能,实验室通常开展以下几类检测项目,从正压、负压、配合性能及连接部位等多个角度全面评价注射器的密合表现。
1. 一次性注射器器身密合性检测之正压液体泄漏试验
该试验模拟临床注射时器身内部承受正压的状态,是密合性评价中最核心的项目。试验时将注射器吸入公称容量的水,封堵锥头出口后对芯杆施加轴向压力,使活塞与外套内壁之间的密封部位承受规定压力并保持一定时间,观察活塞密封处、外套卷边处有无液体渗出或形成连续液滴。若任意部位出现明显泄漏,则判定该样品不符合标准要求。
2. 负压抽吸密封性能试验
负压试验模拟注射器抽吸药液的操作工况。将注射器芯杆回抽形成负压并保持规定时间,观察液面是否持续下降、活塞是否自行回弹、器身内是否吸入气泡,以此评价活塞在负压状态下的密封保持能力。该试验能够有效暴露活塞尺寸偏小、外套内壁划伤、硅化不均匀等制造缺陷。
3. 活塞与外套配合性能评估
密合性与活塞、外套的配合状态密切相关。配合过松会导致泄漏,配合过紧则影响推注顺畅性甚至造成活塞脱落。该项目通过考核活塞的滑动性能与抗脱落性能,结合外套内孔尺寸、活塞外径尺寸的测量,分析密封结构与密合效果之间的匹配关系,为生产企业的工艺改进提供数据支持。
4. 锥头连接部位密封性检查
锥头是器身与针头或输液器具连接的关键部位,其密封质量直接影响整体密合效果。检测时对锥头施加规定的扭矩或轴向力,连接标准接头后进行液体加压,观察锥头根部与外套连接处有无泄漏,判断该部位是否存在应力集中、熔接不良等潜在隐患。
检测方法
针对上述项目,实验室依据标准要求和样品特性选择相应的试验方法,规范严谨的操作流程是保证结果准确、可复现的前提。
1. 标准正压法测试流程
正压法按照GB/T 15810-2019及ISO 7886-1的规定执行,主要步骤如下:
- 样品预处理:将注射器置于试验环境中平衡,检查外观确认无可见缺陷;
- 充液排气:吸入公称容量的水,排出器身内气泡,使液体充满锥头腔;
- 封堵出口:使用配套堵头或夹具可靠封堵注射器锥头,确保封堵部位自身不泄漏;
- 施加压力:通过力学加载装置对芯杆施加轴向力,使器身内部建立并保持标准规定的试验压力;
- 保压观察:在规定保压时间内持续观察活塞密封处及其他部位,记录是否出现液体泄漏;
- 结果判定:依据标准条款对泄漏现象逐一判定,并对全部样品的合格率进行统计分析。
2. 一次性注射器器身密合性检测之负压法操作要点
负压法操作时,将注射器吸入一定量液体后向上回抽芯杆至规定刻度并锁定,使器身内部形成负压环境。保持规定时间后观察液面位置变化与气泡进入情况:若液面明显下降或连续出现气泡串,说明密封部位存在泄漏通道。试验过程中应避免手部长时间直接接触外套造成温度传递,防止因温差引起假性泄漏导致误判。
3. 快速筛查与自动化检测技术
在大批量生产场景中,除标准方法外,还可采用基于压力衰减原理的快速气密性筛查技术:将注射器置于密闭测试腔内,通过监测腔体压力随时间的变化判断器身是否存在泄漏,单件测试时间可缩短至数十秒。此类方法适合作为产线全检手段,与实验室标准方法形成互补,共同构成密合性质量保障体系。
检测仪器
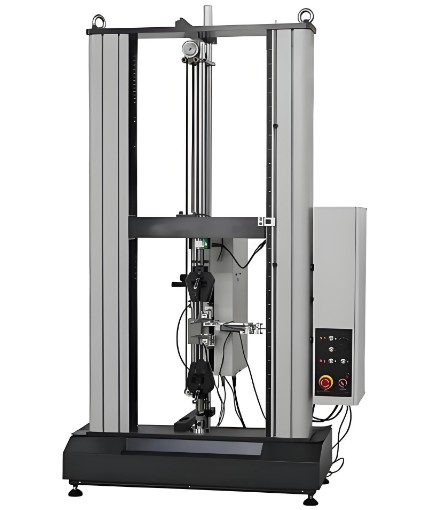
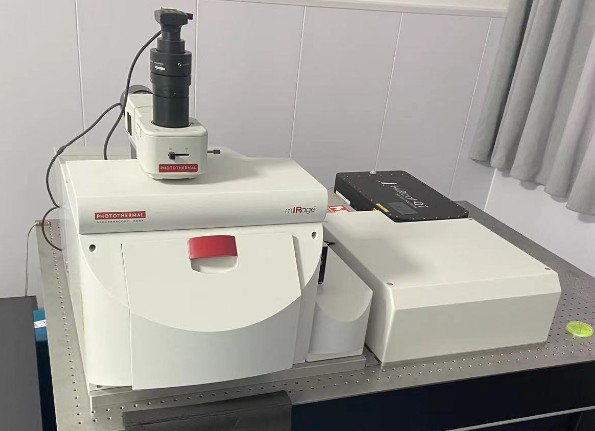
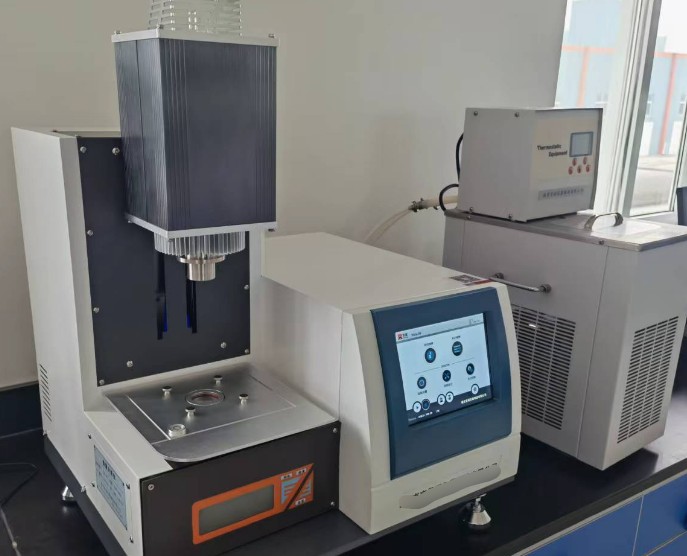
开展一次性注射器器身密合性检测需要配置成套的专业仪器设备,以保证加载力值、保压时间等关键参数满足标准要求。核心仪器为注射器密合性正压测试仪,该设备配备高精度力值传感器与夹持系统,能够按设定程序对芯杆施加轴向载荷并自动记录保压曲线;配套的密封堵头与快速夹具应与不同规格的锥头形成可靠配合,避免封堵部位成为泄漏干扰源。
其他常用设备包括:
- 负压密封性能测试装置:由真空发生器、真空罐、压力显示仪表组成,用于负压抽吸试验;
- 电子天平与精密量具:用于公称容量、外套尺寸等基础参数的测量;
- 恒温恒湿试验箱:用于样品的环境预处理与状态调节;
- 计时装置与压力表:精度满足标准对保压时间和压力显示的要求;
- 数据采集与分析系统:记录试验过程中的压力、力值变化,输出原始数据曲线。
所有仪器均需定期校准核查,确保力值、压力、时间等关键量值准确可靠,从设备层面保障检测数据的有效性和一致性。
常见问题
问题一:一次性注射器器身密合性检测的检测周期是多久?
一般情况下,检测周期为7-15个工作日,自实验室收到符合要求的样品之日起计算。实际周期受多种因素影响:检测项目的数量是最主要的变量,仅做正压法单项与同时开展负压、滑动性能等组合项目所需时间差异明显;样品数量和规格数量增加时,试验与数据整理时间会相应延长;若样品需要较长时间的状态调节,或所选方法流程复杂,周期也会适度顺延。对于时间紧迫的需求,多数实验室可安排加急处理,在保证数据质量的前提下压缩周期,具体安排应在委托时沟通确认。
问题二:一次性注射器器身密合性检测的检测价格是多少?
检测费用采取按项目、按样品计价的方式,无法一概而论。影响价格的主要因素包括:所选检测项目的种类与数量、采用的试验方法及所依据的标准、送检样品的规格与数量,以及是否需要加急服务等。单项常规试验与多项目组合测试的费用构成差异较大,不同规格产品需分别试验时费用也会相应变化。如需了解具体报价,建议向检测机构提供产品规格、检测需求与样品数量等信息,由对方出具正式的费用方案。
问题三:器身密合性试验对送检样品有什么要求?
样品应为已完成灭菌的成品并保持原始包装,运输过程中避免挤压、高温和剧烈震动。送检时需提供产品规格、公称容量等信息,样品数量应满足抽样与复测需求,不同规格应分别包装并做好明确标识。若样品存在活塞移位、外套变形等情况,应在委托时如实说明,以便实验室评估其对试验结果的影响。
问题四:器身密合性不合格的常见原因有哪些?
常见原因包括:活塞外径尺寸偏小或锥度与外套不匹配,导致密封过盈量不足;外套注塑工艺波动造成内壁划痕、流痕或椭圆度超标;硅油润滑涂层涂布不均匀,局部密封面缺油;活塞回弹性能不足,保压过程中密封力逐渐衰减;装配工序中活塞被划伤,或产品存放时间过长导致橡胶件老化等。通过分析泄漏位置和泄漏形貌,多数问题可以追溯到具体的工序环节。
问题五:正压法和负压法可以互相替代吗?
不能简单替代。两种方法模拟的临床工况不同:正压法对应药液推注时器身内部承受的正向压力,考察活塞密封的抗内压能力;负压法对应抽吸操作,考察密封结构在负压状态下的保持能力。某些缺陷在不同压力方向上的表现并不一致,因此标准型式检验中通常两者都需要进行,只有组合评价才能全面反映器身的密封性能。
问题六:检测主要依据哪些标准进行?
目前主要依据GB/T 15810-2019《一次性使用无菌注射器》,该标准对器身密合性正压法试验的装置、程序和判定要求作出了明确规定;面向国际市场的产品通常参照ISO 7886-1《一次性使用无菌注射器 第1部分:手动注射器》执行。此外,与活塞、外套原材料及润滑涂层相关的配套标准也可作为评价参考。委托检测时应明确产品目标市场,以便实验室选用相应的标准体系开展试验。
旗下实验室资质
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
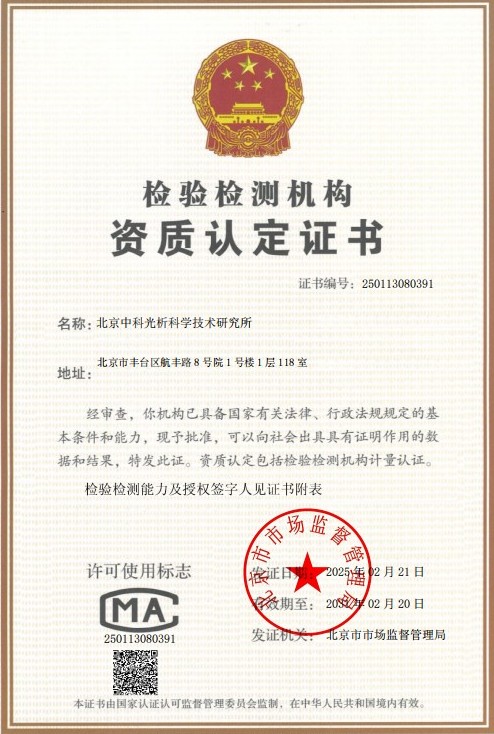 CMA计量认证证书
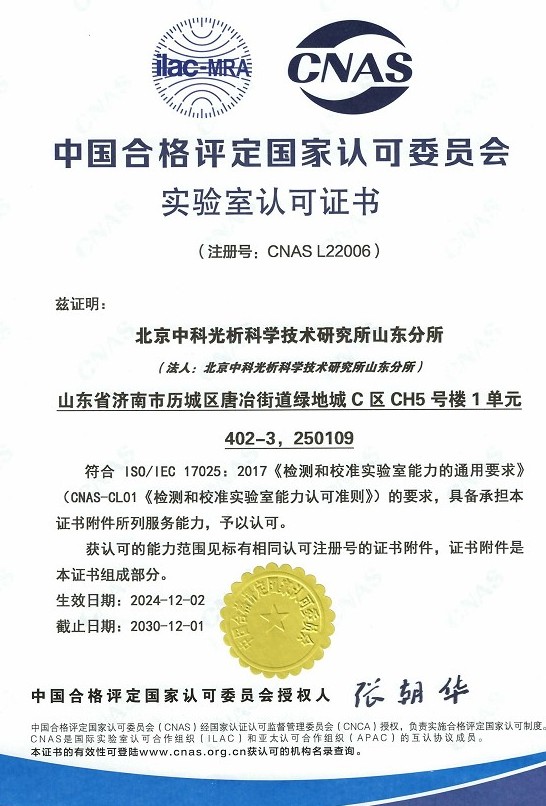 CNAS实验室认可证书
 ISO资质
 高新技术企业资质