技术概述
变电站钢结构焊缝无损检测是在不损伤焊接接头和母材的前提下,利用超声波、射线、磁粉、渗透等物理手段,对焊缝内部的裂纹、气孔、夹渣、未熔合等缺陷进行探测与质量评定的技术,是保障变电站构架及设备支架长期安全运行的关键质量控制环节,在电力基础设施建设中占据重要地位。
检测样品
变电站内需要开展焊缝检测的钢结构构件种类较多,检测对象既包括现场安装的各类构架,也包括可送检的焊接试板。常见的检测样品类型如下:
- 格构式变电构架焊缝:包括构架柱、横梁的主材与缀材连接焊缝、节点板焊缝、法兰连接焊缝等;
- 钢管构架焊缝:钢管柱对接环焊缝、钢管与球形节点或插接节点的连接焊缝;
- 设备支架焊缝:隔离开关、断路器、避雷器、互感器、电容器等设备安装支架的焊缝;
- 主变压器及GIS设备基础钢构架焊缝;
- 钢爬梯、检修平台、栏杆、防坠落装置等附属钢结构的焊缝;
- 焊接工艺评定试板、产品焊接试板及工程需要的其他焊接试件。
为保证检测顺利进行,被检焊缝表面应清除飞溅、熔渣、氧化皮及其他妨碍检测的附着物,外观检查发现的明显缺陷应先行记录并处理。现场检测时,还应保证检测面便于仪器操作,必要时搭设符合安全要求的操作平台。
检测项目
针对变电站钢结构焊缝的特点,检测项目围绕外观质量、内部缺陷、表面及近表面缺陷以及整体质量等级评定展开,全面覆盖焊缝可能存在的各类质量问题。
1. 焊缝外观与几何尺寸检查
外观检查是焊缝检测的第一道工序,主要检查焊缝成形是否良好,有无咬边、焊瘤、表面气孔、表面裂纹、弧坑未填满等可见缺陷。几何尺寸检查则借助焊缝检验尺等量具,测量焊缝余高、焊缝宽度、错边量、角焊缝焊脚尺寸等参数,确认其符合设计图纸及验收规范的要求。
2. 变电站钢结构焊缝无损检测的核心内部缺陷项目
内部缺陷是危害焊缝承载能力的主要因素,也是无损检测的重点目标。核心检测项目包括:
- 裂纹:包括热裂纹、冷裂纹及层状撕裂,是最危险的缺陷类型;
- 未熔合:焊道之间或焊缝与母材之间未能完全熔化结合;
- 未焊透:根部未完全熔透,造成焊缝有效截面减小;
- 气孔:熔池中气体来不及逸出形成的空洞,含密集气孔与链状气孔;
- 夹渣:残留在焊缝中的熔渣或非金属夹杂物。
检测过程中需确定缺陷的位置、长度、自身高度及分布状态,为后续质量评级提供准确的数据支撑。
3. 表面及近表面缺陷检测项目
部分缺陷位于焊缝表面或近表面,肉眼难以识别,需采用专门的检测手段。该项目主要针对表面开口裂纹、近表面裂纹、发纹、分层等缺陷,对承受疲劳载荷、易萌生裂纹的应力集中部位尤为重要。检测重点区域包括焊缝根部、弧坑、咬边处以及十字接头、丁字接头等部位。
4. 焊缝质量等级评定
依据检测得到的缺陷类型、尺寸、数量和分布情况,按照相关验收标准对焊缝质量进行分级评定,通常将焊缝划分为不同质量等级,并给出合格与否的结论。对评定不合格的焊缝,需标定缺陷位置并进行返修,返修后重新检测确认,直至满足设计要求。
检测方法
焊缝无损检测方法的选择需综合考虑材质、板厚、结构形式、缺陷类型及现场条件。实际工程中通常将多种方法组合使用,相互补充验证,以达到最佳检测效果。
1. 变电站钢结构焊缝无损检测的常规方法
超声波检测(UT)是目前应用最广泛的内部缺陷检测方法。检测时采用斜探头向焊缝中发射超声波,遇缺陷界面产生反射回波,通过回波信号的时间和幅度判断缺陷的位置与大小。该方法对裂纹、未熔合等平面型缺陷灵敏度高,检测速度快,特别适用于中厚板对接焊缝。
射线检测(RT)利用X射线穿透焊缝后在底片或数字探测器上成像,能够直观显示缺陷的形状、位置和分布,定性准确、记录直观,是焊缝内部质量评定的重要手段。该方法主要适用于对接接头,检测时需做好辐射防护并划定作业控制区。
2. 表面检测与快速检测技术
磁粉检测(MT)适用于铁磁性钢材焊缝的表面及近表面缺陷检测。对焊缝施加磁场后喷洒磁悬液,缺陷处的漏磁场吸附磁粉形成磁痕,从而显示缺陷的位置和形态。该方法操作简便、灵敏度高,广泛用于角焊缝和重要对接焊缝的表面检查。
渗透检测(PT)适用于各类非多孔性材料的表面开口缺陷。将渗透剂涂覆于焊缝表面,经渗透、清洗、显像后,缺陷处显现红色或荧光痕迹。对于奥氏体不锈钢等非磁性材料的焊缝,渗透检测是主要的表面检查手段。
随着技术进步,相控阵超声(PAUT)、衍射时差法超声(TOFD)等快速检测技术逐步应用于钢结构焊缝检测,具有成像直观、检测效率高、缺陷定量准确等优势,适合大厚度构件和结构复杂部位的检测。
检测仪器
开展变电站钢结构焊缝无损检测需配备成套的专业仪器设备,不同检测方法对应不同的仪器组合,仪器的性能状态直接影响检测结果的准确性与可靠性。常用仪器包括:
- 数字式超声波探伤仪及系列斜探头、直探头;
- X射线探伤机(定向机、周向机)及射线数字成像系统;
- 磁粉探伤仪(磁轭式、交叉磁轭式)及磁悬液;
- 渗透检测剂套装(渗透剂、清洗剂、显像剂);
- 相控阵超声检测仪与TOFD检测系统;
- 焊缝检验尺、放大镜、紫外灯、观片灯、黑度计等辅助器具;
- 标准试块与对比试块,用于仪器校验和灵敏度调整。
检测仪器应定期进行校准和期间核查,检测前需利用试块对系统灵敏度进行验证,确保设备处于正常工作状态。现场检测时还应注意仪器的防潮、防尘及高空作业防护,避免设备损坏影响检测进度和数据质量。
常见问题
问题一:变电站钢结构焊缝无损检测的检测周期是多久?
一般情况下,检测周期为7-15个工作日。具体时长受多种因素影响:检测项目数量越多、焊缝总长度越大,所需时间越长;采用射线检测需增加透照布片、底片冲洗与评定的时间;现场检测还需考虑构件分布范围和作业面条件。若工程进度紧张,可与检测方沟通安排加急处理,适当缩短周期。
问题二:变电站钢结构焊缝无损检测的检测价格是多少?
检测价格受检测项目种类、所选检测方法、焊缝数量与总长度、构件结构复杂程度、现场施工条件、检测周期要求等多种因素影响。不同变电站工程的检测需求差异较大,费用需结合具体检测方案核算,建议在委托前向检测机构说明工程情况与检测要求,获取针对性的报价。
问题三:无损检测会对焊缝或构件造成损伤吗?
不会。无损检测的本质特点就是在不破坏被检对象使用性能的前提下获取内部和表面质量信息。超声、磁粉、渗透等方法仅利用物理场与材料的相互作用进行探测,射线检测虽有能量穿透构件,但常规检测剂量不会对钢结构材料性能产生不利影响,可放心安排检测。
问题四:变电站钢结构焊缝的检测比例一般如何确定?
检测比例主要依据设计文件和验收规范确定,与焊缝质量等级密切相关。一般而言,要求全熔透的一级焊缝通常需进行较高比例甚至全面的检测,二级焊缝按规范要求进行抽检,三级焊缝以外观检查为主。具体比例应执行设计图纸及相应标准的规定,并在施工前明确。
问题五:现场检测前需要做好哪些准备?
现场检测前应完成以下准备工作:焊缝表面清理干净,去除飞溅、熔渣和妨碍检测的涂层;完成外观检查并记录明显缺陷;保证检测面可达,高空焊缝搭设符合安全要求的操作平台或配备登高设备;协调好现场用电与作业时间;涉及射线检测时,提前划定辐射控制区并做好现场人员告知与警戒安排。
问题六:低温环境下可以进行焊缝检测吗?
可以,但需采取相应措施。超声检测时耦合剂在低温下可能出现黏度变化或冻结,应选用低温专用耦合剂;磁粉检测需关注磁悬液的温度适用范围,必要时改用干磁粉或荧光磁粉方式;检测人员登高作业时应做好防寒防滑准备,确保操作规范、数据可靠。
旗下实验室资质
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
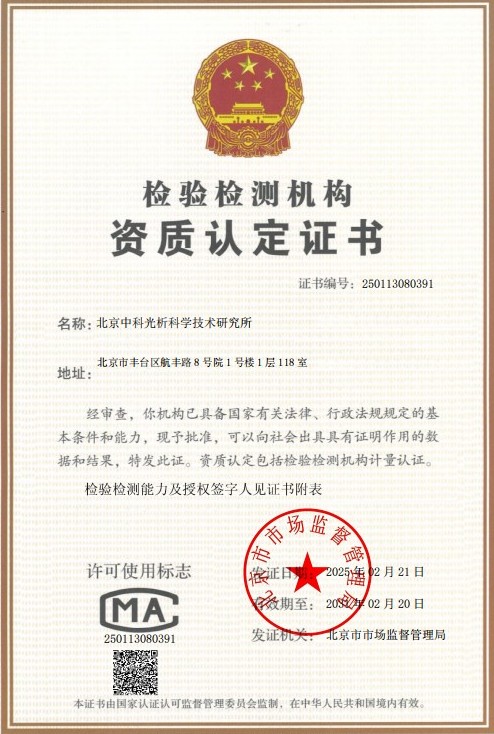 CMA计量认证证书
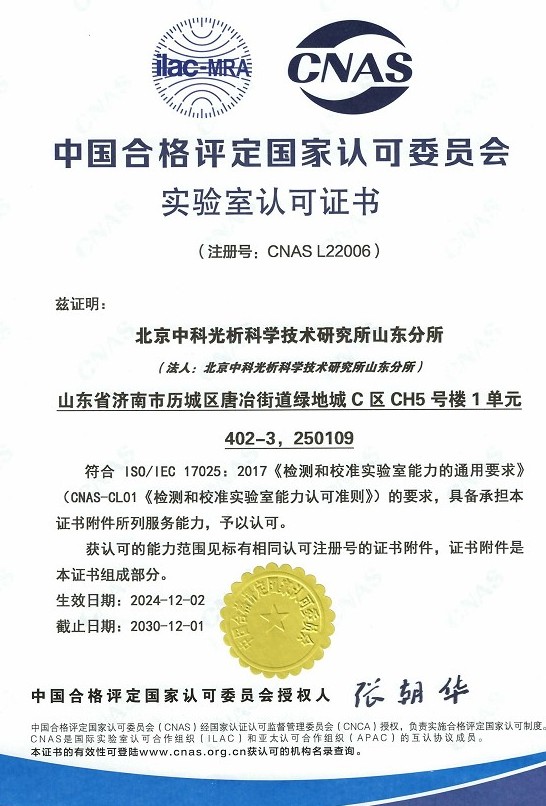 CNAS实验室认可证书
 ISO资质
 高新技术企业资质