技术概述
光学玻璃条纹度试验数据处理是对光学玻璃内部条纹缺陷进行定量表征与等级评定的关键环节,广泛应用于光学元件制造、精密仪器加工等产业领域,是衡量光学玻璃材料质量水平、指导熔炼与成型工艺改进的重要技术手段,在现代光学材料检测体系中占据基础性地位。
检测样品
条纹度试验所涉及的样品主要为各类无色光学玻璃毛坯,涵盖冕牌玻璃与火石玻璃两大类。样品通常为经过粗磨或抛光处理的平行平板,两表面需具备一定的平整度与光洁度,以保证试验光线能够正常透过样品并形成清晰可辨的条纹影像。
送检样品一般应满足以下基本要求:
- 样品尺寸符合相应标准规定的规格范围,通常采用边长不小于规定数值的方形或圆形平板;
- 样品两表面的平行度控制在允许偏差之内,避免引入附加光程差干扰条纹观察;
- 样品表面无明显的划痕、麻点、破边等外观缺陷,防止表面瑕疵与内部条纹相互混淆;
- 样品数量依据试验方案确定,并适当预留复测与比对所需的备用样品。
在样品接收阶段,技术人员会对样品的状态、数量、标识信息进行核对与登记,并对样品的牌号、折射率等基本参数进行确认,为后续的试验与数据整理建立完整的样品档案。
检测项目
条纹度试验的核心检测项目围绕条纹的观察、度量与分级展开,同时结合相关光学性能指标进行综合评价。通过科学合理的项目设置,可以全面反映玻璃内部条纹的分布状况及其对光学成像质量的影响程度。
1. 条纹度等级评定
条纹度等级评定是核心检测项目,依据国家标准规定的方法,在特定的照明与投影条件下观察样品中条纹的形态、方向与对比度特征,将条纹度划分为不同的类别与级别。评定内容涵盖条纹的轻重程度、条纹的方向特征以及单位观察视场内允许存在的条纹数量。
2. 光学玻璃条纹度试验数据处理
本项目侧重于对试验过程中采集的原始数据进行整理、计算与统计分析,包括条纹影像的灰度分析、条纹对比度的量化计算、观察方向与条纹方向夹角的确定,以及多次测量结果的均值处理与离散性评定,最终形成规范化的数据结论。
3. 条纹方向性分析
条纹方向性分析用于确定条纹在玻璃内部的空间取向,判断条纹方向与观察方向之间的几何关系。当条纹方向与观察方向一致时,条纹难以被有效检出,因此需要通过多方向旋转观察对样品进行全面评价,记录不同观察方位下条纹可见性的变化规律。
4. 关联光学性能测试
为评估条纹对材料整体光学质量的影响,通常需要同步开展光学均匀性、应力双折射、气泡度等关联项目测试,将条纹度数据与其他光学参数进行综合比对分析,为玻璃质量的全面判定提供充分的数据支撑。
检测方法
条纹度试验遵循标准化的操作流程,从样品放置、照明调节、多方向观察到影像记录,每个环节均需严格控制,以保证试验结果的可重复性与可比性。
1. 投影法标准试验方法
投影法是条纹度试验的标准方法,其原理是将样品置于特定光源与投影屏之间,利用条纹区域与周围玻璃介质之间折射率的微小差异,使光线在穿过样品时发生偏折,从而在投影屏上形成明暗相间的条纹影像。试验时,样品按规定距离放置,调节光源亮度与屏面照度至标准要求,从多个方向观察并如实记录条纹影像的特征参数。
2. 光学玻璃条纹度试验数据处理方法
数据处理采用原始记录整理、影像量化分析与统计判定相结合的技术流程。首先对现场观察记录的条纹数量、方向、对比度等原始信息进行分类整理与初步筛查;其次借助图像分析手段对条纹影像进行灰度提取,计算条纹的相对对比度指标;再依据标准规定的分级规则进行等级判定;最后对多方向、多次数的观察结果进行汇总统计,输出最终的数据结论。
3. 平行光管观察验证法
对于质量要求更高或条纹细微的样品,可采用平行光管观察法进行验证。该方法利用平行光束穿透样品,通过望远镜系统观察条纹影像,具有更高的灵敏度与分辨能力,适用于投影法难以准确判定的场合,也可用于不同方法之间的结果比对与交叉确认。
检测仪器
条纹度试验及其数据整理需要依托专业的光学检测设备完成,常用仪器主要包括:
- 条纹仪:核心设备,由光源系统、样品载台、投影屏等部分组成,用于条纹影像的生成与观察;
- 平行光管与望远镜系统:用于高灵敏度条纹观察与验证性试验;
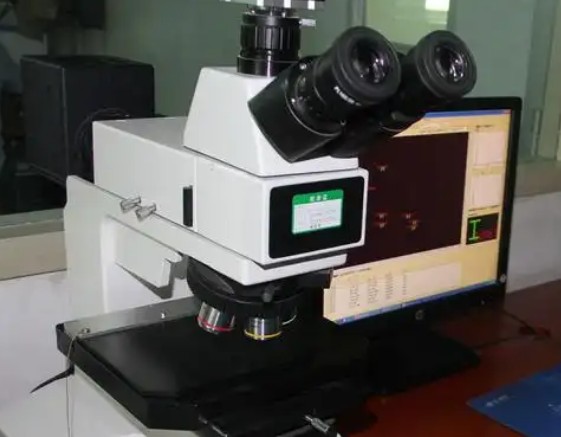
- 图像采集与分析系统:由工业相机与专业分析软件构成,用于条纹影像的数字化记录与量化处理;
- 照度计:用于监控光源与投影屏的照度条件,确保试验环境符合标准规定;
- 测角装置:用于精确确定观察方向与条纹方向之间的夹角;
- 样品固定与旋转机构:实现样品的多方位稳定观察。
在现代检测实践中,光学玻璃条纹度试验数据处理越来越依赖数字化仪器系统,图像采集设备与专业分析软件的深度结合,显著提升了数据整理与计算的效率及准确性,减少了人为目视判定带来的主观偏差,使条纹度检测结果更加客观、稳定且可追溯。
常见问题
问题一:光学玻璃条纹度试验数据处理的检测周期是多久?
一般情况下,该项试验数据处理的检测周期为7-15个工作日。具体周期受多方面因素影响:检测项目数量越多、送检样品数量越大,所需时间相应延长;若涉及多方向反复观察、方法验证或关联光学性能测试,周期也会有所增加;如客户有加急需求,可与检测方提前沟通,合理安排优先处理,适当缩短交付时间。
问题二:光学玻璃条纹度试验数据处理的检测价格是多少?
检测价格受多种因素综合影响,主要包括检测项目的种类与数量、所采用的试验方法、送检样品的数量与规格、数据处理的工作量以及检测周期要求等。不同客户的实际检测需求差异较大,费用难以一概而论,建议在送检前与检测方充分沟通检测方案与具体需求,获取针对性的报价信息。
问题三:条纹度不合格的常见原因有哪些?
条纹度不合格的原因主要源于熔炼与成型工艺环节,包括配合料熔化不均匀、玻璃液搅拌不充分、坩埚耐火材料侵蚀引入杂质、熔炉温度场分布不合理以及成型过程中玻璃液的流动分层等。这些因素会导致玻璃内部折射率的局部不均匀,进而形成条纹缺陷。
问题四:样品制备对条纹度试验结果有何影响?
样品制备质量直接影响试验结果的可靠性。样品两表面若存在较大的平行度偏差或明显的表面瑕疵,会在投影屏上形成附加影像,干扰条纹的正确识别与判定。因此样品表面需经过适当的研磨或抛光处理,并在试验前保持清洁,避免油污、指纹等污染物引入虚假影像。
问题五:数据整理过程中如何减少人为误差?
减少人为误差可从多方面入手:规范观察条件与操作流程,保证每次试验环境的一致性;建立多人员独立判定与结果比对机制;借助图像采集分析系统进行量化计算,降低目视判定的主观性;对多次测量结果取平均值并进行离散性分析,从而提高数据结论的稳定性与可信度。
问题六:条纹度与气泡度有何区别?
条纹与气泡是光学玻璃中两种不同类型的内部缺陷。条纹是玻璃内部折射率不均匀所形成的丝状或层状缺陷,会对光线产生持续的偏折作用,影响成像质量;气泡则是玻璃中残留的气体空腔,表现为分散的点状缺陷。两者的试验方法、评价标准与数据整理方式均不相同,需分别进行检测与评定。
旗下实验室资质
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
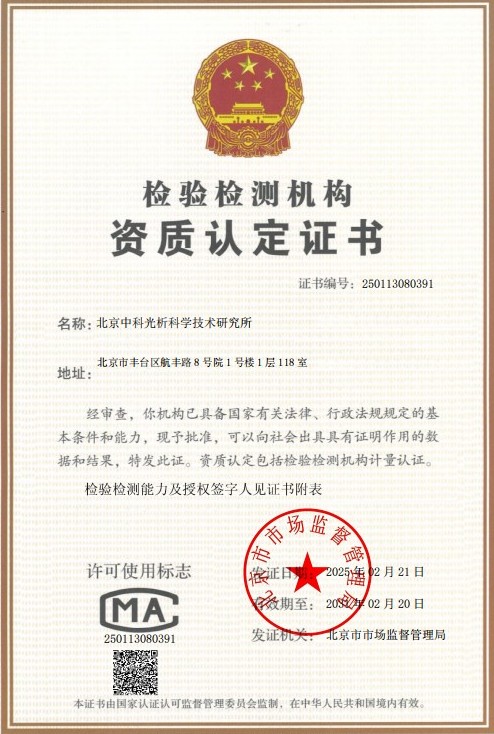 CMA计量认证证书
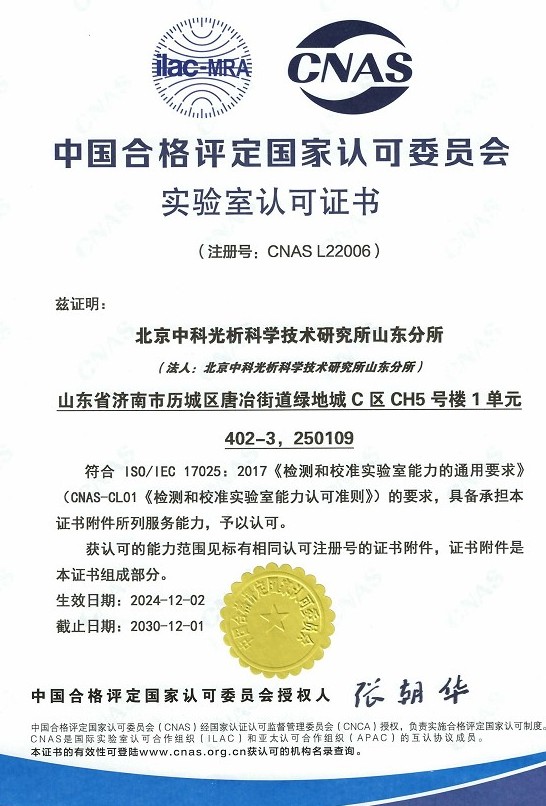 CNAS实验室认可证书
 ISO资质
 高新技术企业资质