技术概述
管道缺陷尺寸测定是指运用无损检测与计量手段,对管道本体及焊缝中的腐蚀减薄、裂纹、凹陷、气孔等缺陷的几何参数进行精确量化表征的技术过程,可获取缺陷长度、宽度、深度、面积及位置等关键数据,为管道完整性评价与维修决策提供依据,是油气输送、市政管网、化工管道等领域安全管理的重要技术支撑。
检测样品
检测对象涵盖多种类型的管道及管道元件,样品形态既可以是现场在役管道,也可以是送检的管段、焊缝试板及失效样品。不同材质、规格与工况的管道,其适用的检测方式与样品制备要求存在差异,常见的检测样品类型包括:
- 无缝钢管、直缝埋弧焊管、螺旋埋弧焊管等管体材料;
- 管道环焊缝、对接焊缝及补口修复部位;
- 弯头、三通、异径管等管件及法兰连接部位;
- 在役长输油气管道、城市燃气管道、供热管道、给排水管道;
- 化工装置工艺管道、电站锅炉受热面管等压力管道;
- 腐蚀失效管段、含缺陷焊接试板等实验室分析样品。
检测项目
检测项目围绕缺陷的几何特征、位置分布与危害程度展开,通过多维度参数的系统测量,构建完整的缺陷信息档案,为后续安全评定提供数据基础。主要检测项目如下:
1. 管道缺陷尺寸测定基础参数测量
该部分为检测的核心内容,包括缺陷长度、宽度、深度、投影面积、周向与轴向位置、距焊缝中心线距离等参数的测量。对于体积型缺陷(如腐蚀坑、气孔、夹渣),重点测定其长、宽、深三维尺寸及深度与壁厚的比值;对于平面型缺陷(如裂纹、未熔合、未焊透),重点测定其自身高度、长度及取向角度,确保缺陷轮廓得到完整表征。
2. 缺陷定位与分布特征分析
在获取单个缺陷尺寸的基础上,进一步确定缺陷在管道轴向、周向的具体坐标,分析缺陷群的间距、密度与分布规律,判断缺陷是孤立存在还是密集群集,评估相邻缺陷之间的交互影响,为缺陷合并评定准则的应用提供依据。
3. 剩余壁厚与腐蚀减薄量测定
针对以腐蚀为主要失效模式的管道,系统测定最小剩余壁厚、平均壁厚、腐蚀深度及减薄率,划分均匀腐蚀、局部腐蚀与点蚀类型,计算腐蚀速率与预计剩余寿命,判定壁厚是否满足强度设计的最低要求。
4. 缺陷形貌与性质识别
结合检测信号特征与外观形貌,区分缺陷的性质类别,判断缺陷属于制造缺陷、焊接缺陷还是服役期间产生的疲劳裂纹、应力腐蚀裂纹等,识别缺陷的走向、尖端特征及是否穿透壁厚,为危害性判断提供定性依据。
检测方法
检测方法的选择需综合考虑管道材质、壁厚、输送介质、缺陷类型及检测环境等因素,现场检测与实验室分析相结合,常规无损检测方法与自动化检测技术互为补充,主要方法体系如下:
1. 管道缺陷尺寸测定的常规无损检测方法
超声检测(UT)通过超声波在缺陷界面处的反射与衍射信号测定缺陷的位置与尺寸,对裂纹自身高度的测量精度较高;射线检测(RT)利用射线穿透后的衰减差异形成影像,可直观显示缺陷的平面投影尺寸,适用于气孔、夹渣等体积型缺陷;磁粉检测(MT)用于铁磁性材料表面及近表面裂纹的发现与长度测定;渗透检测(PT)适用于非多孔性材料表面开口缺陷的宽度与长度测量。
2. 高精度与自动化检测技术
相控阵超声检测(PAUT)通过电子控制声束偏转与聚焦,实现缺陷的扇形或立体成像,一次扫查即可获取缺陷的多维尺寸信息;衍射时差法超声检测(TOFD)依据端点衍射波的传播时间差精确计算缺陷自身高度,对危害性平面型缺陷的深度测定优势明显;超声导波技术可对长距离管道进行快速筛查,初步锁定缺陷区段后再实施精确定量;漏磁内检测技术适用于在役管道的在线检测,可对管体金属损失缺陷进行周向、轴向定位与尺寸估算。
3. 辅助测量与验证手段
对于表面缺陷,可采用游标卡尺、深度尺、焊缝检验尺等量具直接测量;腐蚀坑深度可借助针型深度计或激光轮廓扫描获取;对于内壁缺陷,可结合管道爬行器、内窥镜及激光测距装置进行可视化测量,必要时通过取样解剖进行实验室复核验证,形成多方法交叉印证的尺寸测定结果。
检测仪器
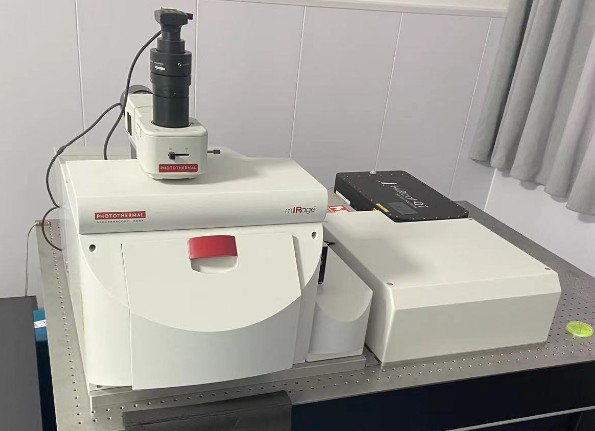
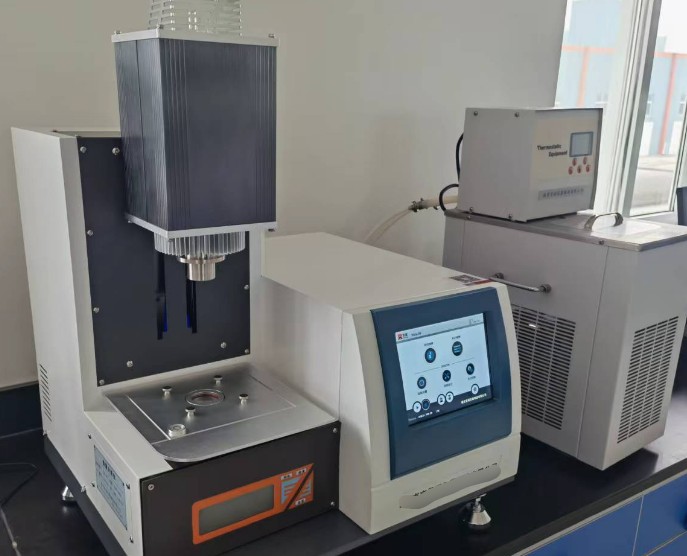
完成高质量的管道缺陷尺寸测定,离不开性能稳定的仪器设备支撑。仪器选型需匹配被检管道的规格与材质条件,并在检定或校准有效期内使用,检测前须采用对比试块对系统进行灵敏度与综合性能验证,主要仪器设备包括:
- 数字式超声波探伤仪,配备直探头、斜探头及多种规格探头;
- 相控阵超声检测仪,配扇扫、线阵及矩阵探头;
- TOFD衍射时差超声检测系统;
- X射线机、γ射线源及数字射线成像(DR)系统;
- 磁粉探伤仪、磁轭及荧光磁粉探伤成套装置;
- 超声测厚仪,含高温测厚探头与涂层补偿功能;
- 超声导波检测系统及低频导波探头环;
- 腐蚀坑深度测量仪、焊缝检验尺、游标卡尺、内窥镜等辅助量具。
为保证测定结果的准确性与可追溯性,仪器设备应建立台账并定期维护保养,检测过程中完整记录仪器型号、探头参数、灵敏度设定与试块信息,使每一项尺寸数据均可复现、可核查,为数据审核与复核提供条件。
常见问题
问题一:管道缺陷尺寸测定的检测周期是多久?
一般情况下,检测周期为7-15个工作日。具体周期受多方面因素影响:检测项目的数量与复杂程度、送检样品的数量、缺陷类型的判读难度、是否需要对疑难信号进行多方法复验,以及数据处理与结果校核的工作量等。若委托方对时效有较高要求,可提前沟通安排加急处理,通过优化排期、增派检测人员等方式适当缩短周期;涉及现场在役管道检测时,还需结合现场条件与停产窗口等实际情况综合确定计划。
问题二:管道缺陷尺寸测定的检测价格是多少?
检测价格受多种因素综合影响,无法一概而论。主要影响因素包括:所选择的检测项目组合与采用的方法类别,例如常规超声与相控阵、TOFD等高精度技术的成本投入不同;送检样品的数量与规格;缺陷检测的难度与工作量;检测周期的紧迫程度,加急安排会相应增加资源投入;以及是否需要现场检测所产生的人员与设备投入等。建议在委托前明确检测需求与技术要求,与检测方充分沟通后获取针对性的报价方案。
问题三:管道缺陷尺寸测定中,深度测量为什么比长度测量更困难?
缺陷长度属于平面尺寸,多数检测方法对沿表面方向的分辨率较高,测量相对容易;而深度方向尺寸需要依靠声程、衍射波传播时间或信号衰减量进行间接换算,受探头角度、声束扩散、材质衰减与缺陷自身取向等因素影响,测量不确定度明显增大。特别是闭合性裂纹与倾斜缺陷,端点衍射信号微弱,容易出现漏检或尺寸偏差,因此深度测量通常需要采用TOFD、相控阵等对高度敏感的技术,并结合多种方法交叉验证。
问题四:哪些因素会影响测定结果的准确性?
影响准确性的因素主要包括:仪器设备的状态与校准情况、探头参数与被检工件的匹配性、对比试块与实际管道的声学差异性;管道表面状态,如涂层、锈蚀、飞溅物会干扰耦合与信号判读;缺陷自身特征,如取向、粗糙度、是否闭合;操作人员的技术水平与经验;以及环境条件,如高温、电磁干扰等。工程实践中通常通过系统校准、灵敏度验证、多人复评与抽样解剖比对等手段控制测量误差。
问题五:在役管道检测与实验室送样检测有什么区别?
在役管道检测以现场方式实施,通常采用超声、射线、磁粉、渗透等便携设备,可在不停输或局部开挖条件下完成,重点解决在线缺陷的发现与定量问题;实验室送样检测则可对管段进行切割与解剖分析,能够更精确地复核缺陷的真实尺寸,并研究缺陷的微观特征与形成原因。两者互为补充,现场检测提供整体筛查与初步定量,实验室检测提供精细验证与深入分析。
问题六:检测前需要做哪些准备工作?
检测前的准备工作直接影响测定质量。主要包括:收集管道的设计资料、材质规格、运行工况与历史检测数据;确定检测范围与检测比例;现场检测需进行表面清理,去除涂层、氧化皮与飞溅物,满足探头耦合要求;对焊缝检测应提前划线布点并做好标记;准备符合要求的对比试块与标准器具;制定检测方案,明确方法选择、仪器配置、灵敏度设定与技术验收条件;落实安全措施,涉及易燃易爆介质管道时还需进行气体检测与作业审批。
旗下实验室资质
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
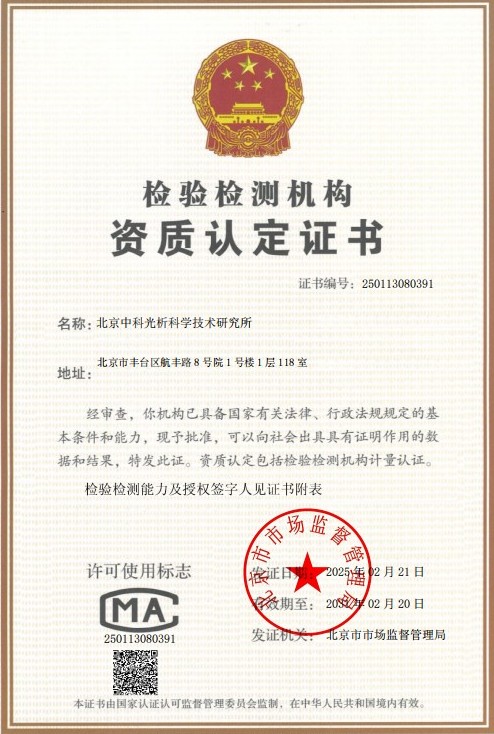 CMA计量认证证书
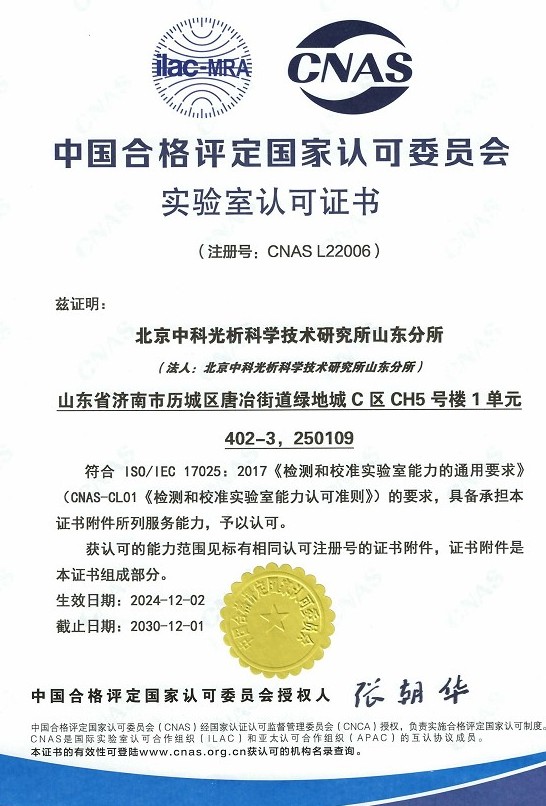 CNAS实验室认可证书
 ISO资质
 高新技术企业资质