技术概述
伽马射线检测大厚度工件测试分析是利用钴-60、铱-192等放射源产生的伽马射线穿透大厚度金属工件,依据射线衰减差异对内部缺陷成像与判定的无损检测技术。其穿透能力强、不受工件形状与场地限制,广泛应用于压力容器、大型铸锻件及管道焊缝的质量评价,是厚壁构件内部质量管控的重要手段。
检测样品
伽马射线检测适用的样品范围广泛,主要针对常规X射线难以穿透的大厚度金属工件及现场在役设备,常见样品类型包括:
- 厚度较大的碳钢、低合金钢铸件与锻件,如大型轧辊、汽轮机转子、阀体等;
- 壁厚较大的压力容器筒体、封头及接管对接焊缝;
- 长输管道、电站锅炉管道的环焊缝及角焊缝;
- 奥氏体不锈钢、镍基合金等特殊材质的厚壁焊接接头;
- 形状复杂、现场组装后难以采用其他检测方法的大型结构件。
送检前一般需提供材质牌号、公称厚度、坡口形式及焊接工艺等基础信息,以便制定合理的透照工艺。对于在役设备,还应说明表面状态与检测可达性,确保检测方案切实可行。
检测项目
针对大厚度工件的结构特点与验收要求,检测项目围绕缺陷检出、定量测定与质量分级展开,主要包括以下几类:
1. 内部缺陷检出测试
通过伽马射线透照,检查工件内部的气孔、夹渣、未熔合、未焊透、裂纹以及缩孔、疏松等冶金缺陷,判断缺陷的存在性与分布位置,是厚壁构件最基本的检测项目。对于焊缝区域,重点关注沿坡口边缘分布的未熔合与焊根部位的未焊透等危害性缺陷。
2. 缺陷尺寸与位置测定
依据底片或数字图像上缺陷影像的几何投影关系,测定缺陷的长度、宽度以及沿厚度方向的大致位置,必要时结合椭圆成像或多角度透照,提高缺陷定位的准确性,为后续分级评定与返修处理提供数据支撑。
3. 伽马射线检测大厚度工件测试分析之质量分级评定
按照相关无损检测标准对检出的缺陷进行分类统计,结合工件厚度、材质类别与验收级别,评定焊缝或铸件的质量等级,形成系统的测试分析结论,为制造过程质量控制与产品验收提供技术依据。
4. 透照灵敏度与影像质量验证
采用像质计评定底片的丝型灵敏度,配合黑度计测量底片黑度范围,验证透照工艺参数的合理性与影像质量的稳定性,确保检测结果有效、可追溯,避免因影像质量不足造成漏检。
检测方法
检测方法的制定需综合考虑工件厚度、材质衰减特性、射源种类及现场作业条件,通过合理的工艺参数组合获得满足标准要求的透照影像。
1. 标准透照工艺方法
依据相关无损检测标准,采用单壁透照、双壁单影或双壁双影等透照方式,合理选择焦距、曝光时间与暗室处理条件,严格控制底片黑度、像质计灵敏度和几何不清晰度,确保影像质量满足评级要求。对大厚度工件,常选用钴-60射源配合前增感屏与后增感屏,兼顾穿透能力与底片清晰度。
2. 伽马射线检测大厚度工件测试分析的工艺参数优化
针对大厚度工件的透照特点,需开展工艺参数优化分析,包括射源种类选择、透照厚度比控制、散射屏蔽措施及曝光曲线标定等,通过试验验证确定最佳参数组合,在保证检测灵敏度的前提下提高作业效率。对于壁厚变化较大的工件,可采用多胶片技术或分段透照方式,使不同厚度区域均获得合格影像。
3. 现场检测操作流程
现场检测一般包括检测方案制定、划线布片、贴片与像质计摆放、射源定位与曝光、暗室处理、底片评定及复核等环节。整个流程需严格执行辐射安全规定,划定控制区与监督区,控制曝光时间并做好人员剂量管理,确保作业安全与检测结果可靠。
检测仪器
伽马射线检测大厚度工件测试分析所依托的核心装备包括伽马射线探伤机及配套的成像、处理与评定系统,常用仪器设备如下:
- 伽马射线探伤机:配备钴-60、铱-192或硒-75放射源,活度与穿透能力满足大厚度工件透照需求;
- 工业射线胶片与铅箔增感屏:选用高梯度噪声比的胶片类别,配合增感屏提升影像对比度;
- 像质计与黑度计:用于测定底片灵敏度与黑度,验证影像质量指标是否达标;
- 暗室处理设备:包括自动洗片机及显定影液温控循环系统,保证底片处理质量稳定一致;
- 观片灯与评定工具:高强度观片灯、放大镜及缺陷评定尺,用于缺陷识别与尺寸测量;
- 辐射防护监测仪器:个人剂量计、剂量率仪与报警仪,用于现场辐射水平的实时监控。
上述仪器设备需定期核查与维护保养,放射源须由专人保管并按相关规定使用,确保检测数据准确可靠、作业过程安全可控。
常见问题
问题一:伽马射线检测大厚度工件测试分析的检测周期是多久?
一般为7-15个工作日。具体周期受多种因素影响,包括检测项目数量、样品数量与结构复杂程度、透照工艺的难易以及是否需要现场作业等。若工件厚度大、焊缝数量多或需要分段多次透照,周期会相应延长;如有加急需求,可在沟通检测方案时提前说明,合理安排透照排片与评定进度,尽量缩短交付时间。
问题二:伽马射线检测大厚度工件测试分析的检测价格是多少?
检测价格受多种因素综合影响,主要包括检测项目与验收级别、采用的射源种类与透照方式、样品数量与规格尺寸、检测周期是否加急以及是否需要现场检测服务等。由于每个项目的具体条件差异较大,难以一概而论,建议在送检前与检测服务方充分沟通技术要求与样品情况,获取针对性的报价方案。
问题三:伽马射线能穿透多厚的工件?
穿透能力主要取决于射源种类与能量水平。铱-192射线一般适用于厚度约20-100毫米的钢制工件,钴-60射线能量更高、穿透能力更强,可检测厚度达200毫米左右的钢件。具体适用范围还需结合影像质量要求、散射条件与现场情况综合确定,必要时可通过试透照验证工艺可行性。
问题四:伽马射线检测与X射线检测有什么区别?
两者原理相似,均利用射线穿透工件后的衰减差异成像。主要区别在于:伽马射线能量高、穿透能力强,适合大厚度工件与野外现场检测,且射源体积小、无需电源,可进入狭窄空间作业;X射线能量相对较低且连续可调,影像清晰度较高,但设备体积与供电条件限制了其在复杂现场的使用。实际工作中应根据工件厚度、检测环境与质量要求选择合适的方式。
问题五:伽马射线检测作业如何保障辐射安全?
作业前需制定辐射防护方案,划定控制区与监督区并设置警示标识;操作人员须经过专业技术培训,作业时佩戴个人剂量计与剂量报警仪;同时采取远距离操作、时间控制与屏蔽防护相结合的措施,曝光期间无关人员撤离警戒区域。此外,还应定期监测个人剂量与环境剂量水平,确保各项指标符合辐射安全管理的相关规定。
问题六:底片评定发现超标缺陷后应如何处理?
评定发现超标缺陷后,首先应确认缺陷的性质、尺寸与分布位置,并依据验收标准判定质量等级。对超标缺陷,可结合超声检测等其他无损检测方法进行复核确认,随后由施工方进行返修,返修后对该部位重新透照检测,直至满足验收要求。全过程应做好缺陷记录与复检记录,保证检测数据的完整性与可追溯性。
旗下实验室资质
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
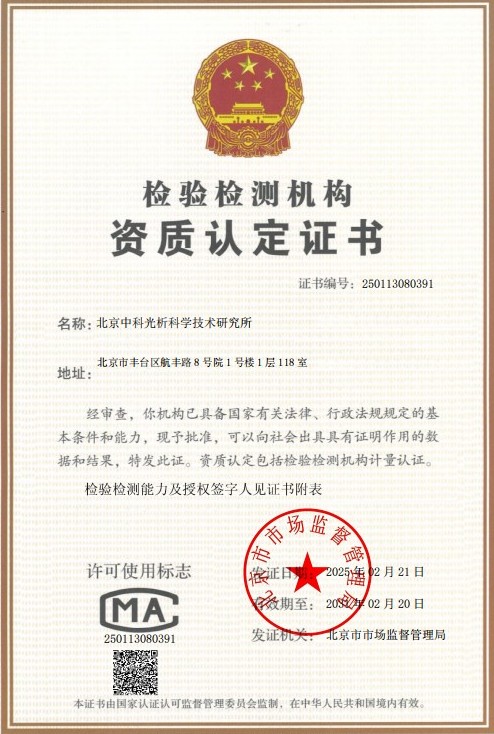 CMA计量认证证书
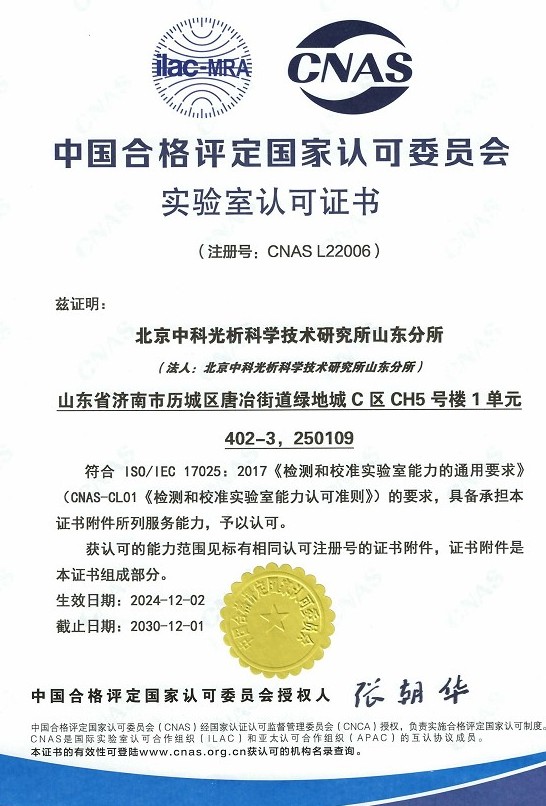 CNAS实验室认可证书
 ISO资质
 高新技术企业资质