技术概述
注塑机单模能耗测定是指运用专业电参数测量仪器,对注塑机完成一个完整成型周期所消耗的电能进行采集、计算与分析的技术活动。该测定能够将抽象的能源消耗转化为可量化的数据指标,帮助企业识别高能耗环节、评估节能改造效果,是塑料加工行业推进精细化能源管理与绿色制造的重要基础性技术环节。
检测样品
注塑机单模能耗测定面向的检测对象是以注塑机为核心的完整成型系统,涵盖主机、模具、原料以及模温机、干燥机等相关辅助设备。测定通常在实际生产工况或标准模拟工况下进行,既可针对液压式、全电动式、混合式等不同驱动形式的注塑机开展,也可对同一台设备在不同工艺参数下的能耗表现进行对比分析。
为确保测定数据具有代表性和可比性,委托方一般需要提供以下基础信息:
- 设备信息:注塑机型号规格、锁模力、螺杆直径、驱动方式及伺服系统配置等;
- 模具信息:模具编号、模穴数、产品单件重量、是否采用热流道结构;
- 原料信息:树脂种类(如PP、PE、ABS、PC、PA、POM等)、牌号及干燥要求;
- 工艺信息:注射压力、保压压力、熔体温度、模具温度、冷却时间及成型周期;
- 环境信息:车间环境温度、供电电压等级及电源质量状况。
测试前设备应处于正常稳定运行状态,模具与工艺参数应与日常生产保持一致,必要时可安排连续多模次的采样,以消除单模偶然误差对测定结果的影响。
检测项目
1. 注塑机单模能耗测定核心指标测试
核心指标测试是整个测定工作的基础,主要获取单个成型周期内的累计耗电量(Wh/模或kWh/模)、平均功率、峰值功率以及功率因数等关键电参数。其中单模累计耗电量直接反映设备完成一模产品所付出的电能代价,是评价注塑机能源效率最直观的指标;峰值功率则用于评估设备对电网的瞬时冲击负荷,可为配电容量核算提供参考依据。
2. 各动作阶段能耗分解测试
注塑一个完整周期由锁模、注射、保压、冷却、塑化、开模、顶出等多个动作阶段构成,不同阶段的能耗特征差异显著。本项测试通过高频采样将功率曲线按时间轴与动作信号对齐,逐一计算各阶段耗电量及其占比,明确能量主要消耗在塑化、注射还是保压冷却环节,从而为后续工艺调整与节能改造指明方向。
3. 比能耗与能效水平评估
比能耗是指生产单位质量产品所消耗的电能,通常以kWh/kg表示。该指标将能耗与产量关联起来,剔除了产品重量差异带来的影响,便于在不同机型、不同产品之间进行横向对比。评估时需结合原料种类、产品结构复杂程度、热流道配置等因素综合判断,最终给出设备能效水平的定量结论与优化建议。
4. 能耗重复性与稳定性测试
在相同工况条件下连续测定多个模次的能耗数据,计算平均值、极差与变异系数,评估注塑机能耗输出的稳定性。重复性偏差较大往往意味着工艺参数波动、液压系统内泄漏或温度控制失稳等问题,该项测试可作为设备健康状态诊断的辅助手段。
检测方法
1. 注塑机单模能耗测定的标准工况法
标准工况法是目前应用最广泛的规范化测试方法。测试时将注塑机调整至代表性工艺状态,先空运转预热并连续生产若干模次使设备进入热平衡,随后选取连续的稳定模次作为有效采样区间。通过接入主回路的测量装置同步采集三相电压、电流与有功功率瞬时值,以模次信号作为切分依据,通过积分计算得到每个周期的耗电量,最终取多模平均值作为测定结果。该方法数据可靠性高,适用于验收测定、改造前后对比等严谨场景。
2. 在线监测与快速对比检测法
该方法依托便携式功率分析设备与罗氏线圈等非侵入式传感器,可在不改动设备线路的情况下快速部署于生产现场。测试期间设备按正常节拍生产,系统实时记录功率曲线并自动识别模次边界,短时间内即可获得单模能耗及阶段分解数据。此方法部署灵活、耗时短,适合日常能源巡检、多机台快速筛查以及节能措施实施前后的即时对比验证。
无论采用哪种方法,测定过程均需同步记录环境温度、电源电压、冷却水温等边界条件,并对异常模次(如报警停机、手动干预)予以剔除,以保证数据的真实性与可比性。
检测仪器
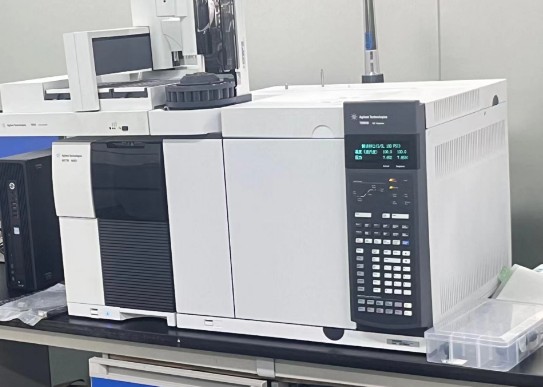
在注塑机单模能耗测定的实际操作中,测量仪器的精度与采样性能直接决定数据质量。核心设备为高精度功率分析仪,其带宽、采样率与功率测量精度直接影响功率曲线的还原程度,能够捕捉注射阶段毫秒级的功率突变;配合宽量程电流传感器与电压采样端子,可实现三相回路电参数的同步采集与分析。
常用仪器配置包括:
- 高精度功率分析仪:测量电压、电流、有功功率、功率因数及谐波分量;
- 三相电能质量分析仪:记录累计电量及电能质量相关参数;
- 罗氏线圈/柔性电流传感器:非侵入式获取负载电流信号,安装便捷;
- 多通道数据采集系统:同步采集模次信号、温度与压力等工艺参数;
- 红外测温仪与温度记录仪:辅助监控料筒、模具及环境温度变化;
- 电能记录终端:适用于长期在线监测场合的数据存储与传输。
所有测试仪器在投入使用前均需处于校准有效期内,现场布线时应注意电压、电流信号的同相位对应关系,避免因接线错误导致功率计算出现偏差。
常见问题
问题一:注塑机单模能耗测定的检测周期是多久?
一般为7-15个工作日。具体周期受多方面因素影响:检测项目数量越多、所需采样模次越多,现场测试与数据处理耗时越长;若涉及多台设备或多种工况对比,周期也会相应延长;此外,测试方案的复杂程度以及是否需要加急安排同样会影响交付时间。委托前与检测方充分沟通测试范围,有助于合理规划周期。
问题二:注塑机单模能耗测定的检测价格是多少?
检测费用受多重因素综合影响,主要包括检测项目的多少、所选测试方法的复杂程度、被测设备的数量与规格、测试地点为现场还是实验室,以及对检测周期的特殊要求等。不同委托需求对应的测试方案差异较大,具体报价建议在明确测试范围后联系相关检测服务机构咨询获取。
问题三:测定前需要做哪些准备工作?
首先需提供注塑机及模具的基础参数、原料信息与现行工艺卡,便于制定针对性的测试方案;其次应确认设备处于正常维护状态,液压油温、料筒温度等达到日常工作水平;最后建议将测试安排在生产计划稳定、供电质量正常的时段,并预留必要的仪器安装与调试时间。
问题四:液压式与全电动注塑机都可以进行测定吗?
可以。两种驱动形式的设备均可开展该项测定,但关注侧重点有所不同:液压机重点考察泵源系统的能量转换效率与保压阶段的溢流损耗;全电动机则侧重各伺服轴的能量分配与再生制动情况。测试方案会根据驱动形式进行相应调整,确保数据解读具有针对性。
问题五:现场测定是否会影响正常生产?
基本不会。测定普遍采用非侵入式电流传感装置,无需改动设备主电路,仪器安装通常在不停机状态下即可完成。测试期间设备按原有节拍正常生产即可,仅需避免在采样区间内进行与测试无关的参数调整,以保证工况的一致性。
问题六:单模能耗数据波动较大可能是什么原因?
常见原因包括:工艺参数漂移导致各模次动作时间不一致;环境温度或冷却水温变化引起负载波动;供电电压不稳;原料干燥状态不均匀;此外辅助设备接入范围界定不一致也会造成统计口径差异。建议延长采样模次数量、固定边界条件,并对异常模次进行逐模核对,以准确定位波动来源。
旗下实验室资质
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
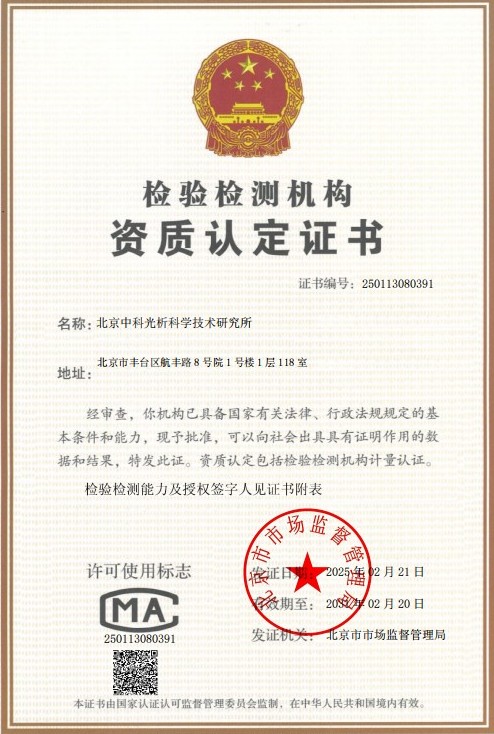 CMA计量认证证书
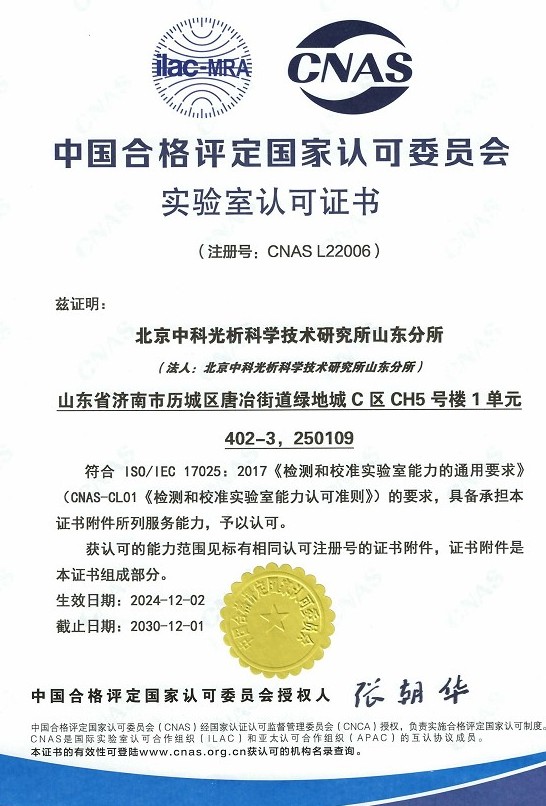 CNAS实验室认可证书
 ISO资质
 高新技术企业资质