技术概述
金属复合板焊缝质量检测是对覆层金属与基层金属经爆炸复合、轧制复合等工艺制成的复合板焊接接头进行的系统性质量评价,涵盖无损探伤、力学性能、金相组织及耐腐蚀性能等内容,广泛应用于石油化工、压力容器、电力能源等行业,是评估焊接工艺可靠性、保障设备安全运行的核心技术手段。
检测样品
检测所涉及的样品主要来源于焊接工艺评定试板、产品焊接试板以及设备构件上的实际焊缝区域。样品应能真实反映实际焊接条件,包括焊接方法、坡口形式、焊接位置与热处理状态等要素,试样制备需符合相关标准对取样位置、方向和尺寸的规定。
常见的检测样品类型包括:
- 对接接头试板:覆层与基层同时施焊的平板对接焊缝,用于无损检测与力学性能试验;
- T型接头与角接接头试样:常见于结构焊接件,侧重外观检查与表面探伤;
- 管板连接试样:用于换热器等设备中管子与复合板之间的焊缝;
- 覆层堆焊试样:在基层表面堆焊耐蚀层形成的复合结构;
- 现场焊缝:直接在制设备或在役构件上开展原位检测的焊缝部位。
送检时应随样品提供材料牌号、复合工艺、焊接方法、焊材信息、坡口尺寸及焊后热处理情况等背景资料,以便检测方案的科学制定与结果的准确评判。
检测项目
1. 外观与几何尺寸检测
外观检测主要检查焊缝表面成形状况,包括焊缝余高、宽度、错边量、咬边、表面气孔、表面裂纹、弧坑与飞溅等缺陷。几何尺寸检测则覆盖复合板总厚度、覆层厚度、焊缝余高和焊脚尺寸等指标,确保各项参数满足设计图样与相关焊接技术条件的要求。
2. 无损探伤类项目
无损探伤是焊缝内部质量评价的核心手段,主要包括超声波检测、射线检测、渗透检测和磁粉检测等。检测重点在于发现焊缝内部的气孔、夹渣、未熔合、未焊透、裂纹等危害性缺陷,同时评估覆层与基层结合界面的贴合状况,排查界面分离与脱层隐患。
3. 金属复合板焊缝质量检测中的力学性能试验
力学性能试验是评定焊接接头承载能力的关键环节,具体项目包括:
- 拉伸试验:测定接头抗拉强度,并观察断裂位置是否发生在预期区域;
- 弯曲试验:包括面弯、背弯和侧弯,考核接头塑性变形能力及界面结合质量;
- 冲击试验:评定焊缝及热影响区在规定温度下的冲击韧性;
- 硬度测试:检测焊缝、热影响区及母材的硬度分布,排查淬硬倾向。
4. 金相与耐腐蚀性能检测
宏观金相检查用于观察焊缝横断面的熔合情况、焊透程度及内部缺陷分布;微观金相分析可评判焊缝组织特征、覆层与基层界面结合状态及析出相情况。耐腐蚀性能检测包括晶间腐蚀试验、点蚀试验及盐雾试验等,用以评价覆层经焊接热循环后耐蚀性能的保持程度。
检测方法
1. 金属复合板焊缝质量检测的常用标准方法
标准方法体系以现行国家标准和行业标准为依据。外观与尺寸检测按照相应焊接技术条件执行;超声波检测通常按照承压设备无损检测相关标准进行,重点针对焊缝内部缺陷及覆层贴合率进行评定;射线检测用于检出焊缝内部体积性缺陷并形成影像记录;渗透检测适用于奥氏体不锈钢等非磁性覆层表面开口缺陷的检查;磁粉检测则用于铁磁性基层表面及近表面缺陷排查;力学性能试验按照金属材料拉伸、弯曲及冲击试验方法标准执行。
2. 快速检测与现场检测技术
随着技术进步,相控阵超声、衍射时差法超声及数字射线成像等快速检测技术在复合板焊缝评价中逐步推广。这些方法检测效率高、缺陷成像直观,可实现焊缝全断面记录与数据追溯。对于在役设备,还可采用便携式超声测厚、内窥镜检查等手段开展现场快速筛查,及时发现焊缝腐蚀减薄与新生缺陷。
3. 化学成分与铁素体含量测定
对于不锈钢复合板焊缝,需对焊缝金属进行化学成分分析,核实铬、镍、钼等主要元素含量是否符合焊材设计要求;同时采用铁素体测定仪测量焊缝铁素体含量,以评价焊缝抗裂性能与耐蚀性能之间的平衡状态,防止因成分稀释导致性能劣化。
检测仪器
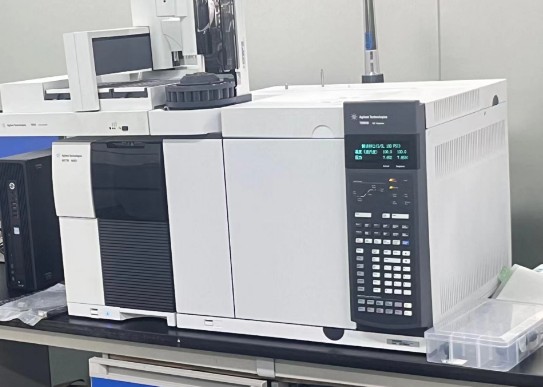
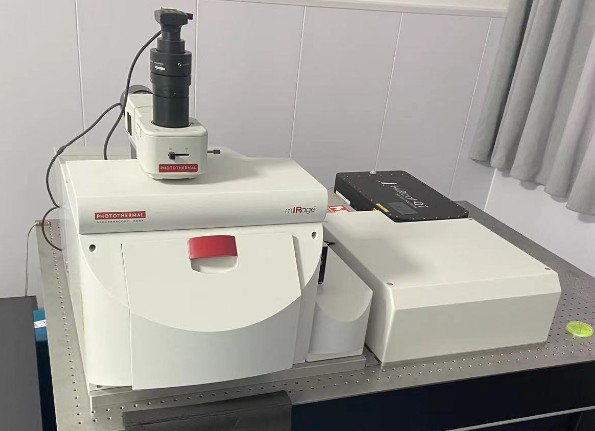
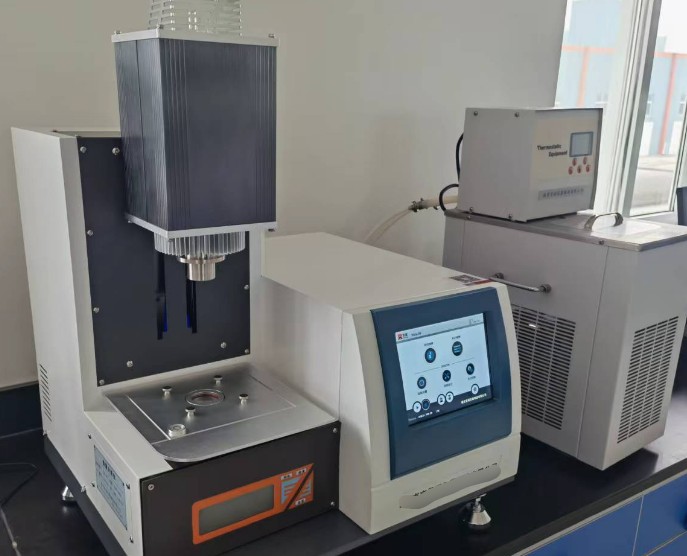
检测过程中涉及的主要仪器设备包括:
- 超声波探伤仪与相控阵超声检测仪:用于焊缝内部缺陷检测及界面贴合状况评估;
- X射线探伤机与数字射线成像系统:用于焊缝内部体积性缺陷的检出与记录;
- 磁粉探伤仪:用于铁磁性材料焊缝表面及近表面缺陷检测;
- 渗透检测装置:用于非磁性覆层表面开口缺陷检查;
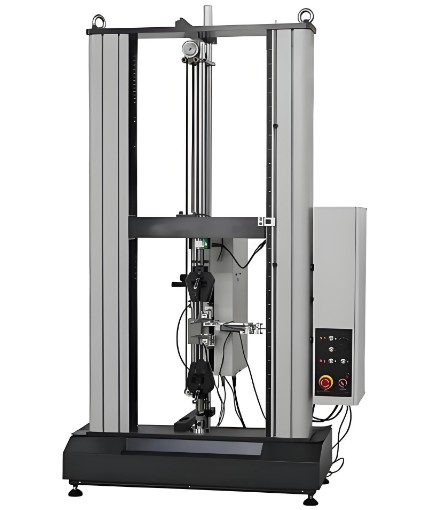
- 电子万能试验机:完成拉伸、弯曲等力学性能试验;
- 冲击试验机:开展低温冲击韧性测试;
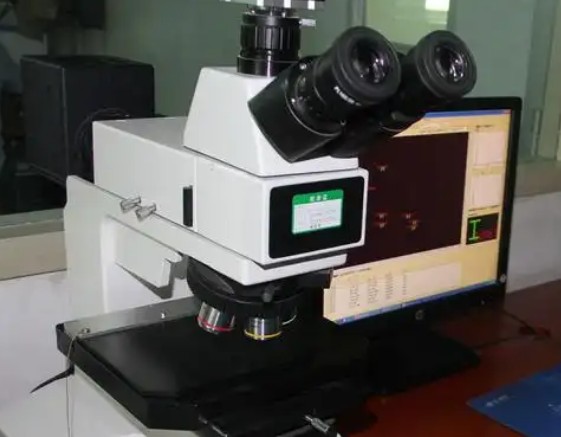
- 金相显微镜与图像分析系统:用于宏观及微观组织观察;
- 里氏硬度计与维氏硬度计:用于硬度分布测定;
- 直读光谱仪:用于焊缝化学成分快速分析;
- 铁素体测定仪:用于焊缝铁素体含量测量。
上述仪器设备均需按规定周期进行校准与期间核查,以保证检测数据的准确性与可重复性。
应用领域
1. 石油化工与压力容器领域
复合板凭借耐蚀覆层与高强基层的组合优势,被大量用于反应器、塔器、储罐及换热器等承压设备的制造。此类设备服役环境苛刻,焊缝质量直接关系到装置的长周期安全运行,因此在制造安装及定期检验环节均需开展系统的焊缝检测工作。
2. 电力能源与冶金领域
火电锅炉部件、烟气脱硫系统、海水冷却设备以及冶金行业的酸洗槽、电解槽等设施大量采用复合板结构。这些部位的焊缝既要承受温度与压力的交变载荷,又面临腐蚀介质的持续作用,通过金属复合板焊缝质量检测可有效识别薄弱环节,为设备维护决策提供技术依据。
3. 船舶与海洋工程领域
船舶化学品舱、海洋平台结构等对耐蚀性与安全性要求极高,复合板焊缝的完整性检测已成为建造与检验过程中的常规项目,为结构完整性评价提供了重要支撑。
4. 科研与焊接工艺开发
科研院所与制造企业在开发新焊接工艺、评定新型焊材时,同样需要借助系统的焊缝检测数据验证工艺窗口的合理性,为焊接参数优化与工艺定型提供数据支撑。
常见问题
问题一:金属复合板焊缝质量检测的检测周期是多久?
一般情况下,检测周期为7-15个工作日。实际周期受多种因素影响:检测项目数量越多、样品数量越大,所需时间相应延长;涉及力学性能试验时,试样加工与试验过程本身需要一定周期;若检测项目包含腐蚀试验,则耗时更久。若有加急需求,可与检测机构提前沟通,协商优先安排。
问题二:金属复合板焊缝质量检测的检测价格是多少?
检测费用受多方面因素影响,主要包括检测项目的种类与数量、所选用的检测方法、样品数量与尺寸规格以及检测周期要求等。例如仅开展外观与常规超声检测,与进行全套力学性能加腐蚀试验相比,费用差异较大。建议在委托前明确检测需求,向检测机构咨询并获取针对性报价。
问题三:复合板焊缝检测与普通钢板焊缝检测有何区别?
主要区别在于复合板存在覆层与基层的结合界面。检测时除关注常规焊缝缺陷外,还需评估界面分离、贴合不良以及覆层耐蚀性能变化等问题;超声检测时声波在异种金属界面处的反射特征更为复杂,对检测人员的技术经验要求也更高。
问题四:焊缝中发现气孔或夹渣,如何判定是否合格?
需依据相应标准中规定的验收等级进行评定。评定时综合考虑缺陷的类型、尺寸、分布位置及数量,对照合格级别作出判定。若对结果存在疑问,可采用两种不同的检测方法相互复验,或适当扩大检测比例进一步核实。
问题五:送检前需要注意哪些事项?
应确保样品具有代表性,并注明材料牌号、焊接方法、坡口形式、焊材牌号及焊后热处理状态等信息;力学性能试样需预留足够的加工余量;如为现场检测,则需提前清理焊缝表面,去除飞溅、油漆等干扰物,并保障检测操作空间与安全条件。
问题六:为什么覆层焊缝要做耐腐蚀性能检测?
焊接热循环会改变覆层焊缝的组织与成分分布,可能引发碳迁移、合金元素稀释等问题,导致耐蚀性能下降。通过晶间腐蚀等试验可以及时发现问题,为焊材选择与焊接工艺调整提供依据。
旗下实验室资质
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
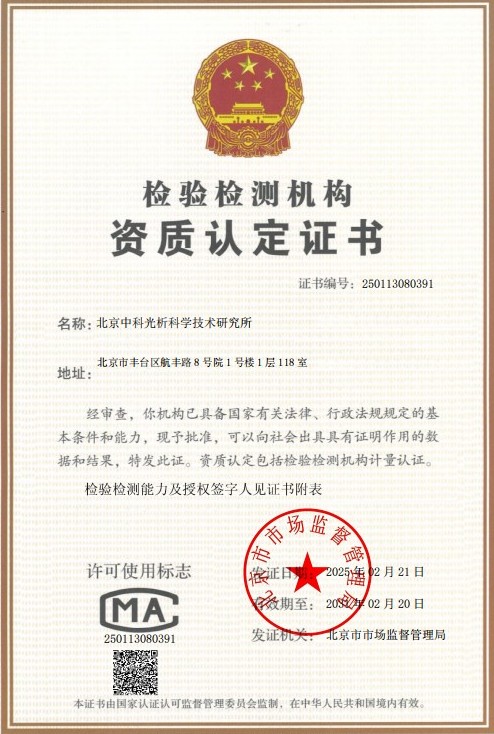 CMA计量认证证书
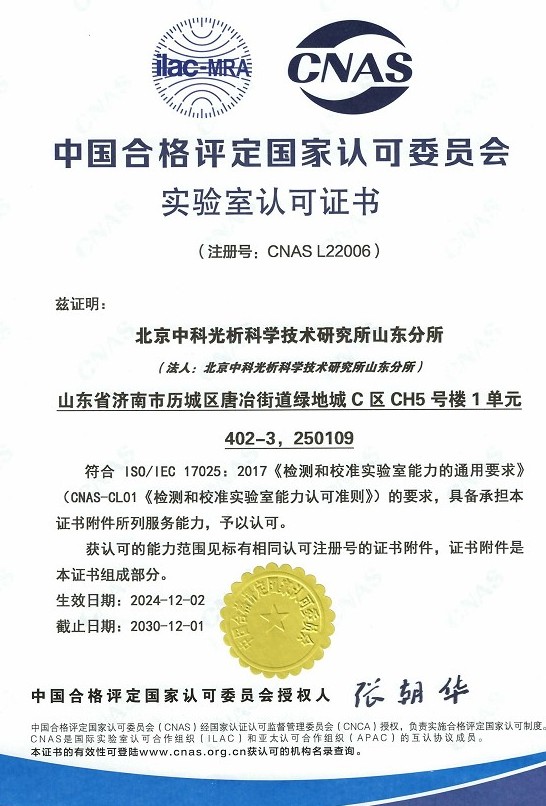 CNAS实验室认可证书
 ISO资质
 高新技术企业资质