技术概述
重型设备地脚螺栓精度检验是对大型机械设备基础中地脚螺栓的平面位置、标高、垂直度、露出长度及螺纹质量等关键安装尺寸进行系统测量与偏差评定的技术服务,广泛应用于冶金、电力、石化、重型机械等安装工程,是设备就位前质量控制的核心环节,在工程建设领域中占据重要地位。
检测样品
本项检验的检测对象主要为各类重型设备基础中已完成预埋或处于安装阶段的地脚螺栓及其配套组件。根据工程类型与设计要求的不同,常见检测样品涵盖以下几类:
- 按材质分类:Q235B碳素钢、35号钢、45号钢、40Cr及42CrMo合金钢地脚螺栓;
- 按结构形式分类:一次预埋式、预留孔二次浇筑式、锚板固定式、T形头式及爪式地脚螺栓;
- 按规格分类:公称直径M20至M120、埋设长度500mm至5000mm不等的大规格螺栓;
- 配套部件:螺母、垫圈、调整垫板、锚板及二次灌浆层相关部位。
检测前需确认螺栓表面清洁、螺纹保护完好,基础混凝土强度达到设计要求,并提供完整的轴线控制网与标高基准点,以保证测量数据准确可靠。
检测项目
针对重型设备安装特点,检测项目围绕几何精度与安装质量两大维度展开,具体细分为以下内容:
1. 平面位置与中心线偏差检测
平面位置偏差是指地脚螺栓实际中心相对设计中心线的偏移量,是评定基础施工质量的首要指标。检测内容包括单个螺栓中心坐标偏差、同一设备螺栓组之间的相互间距、螺栓群中心与设备基础轴线的重合度等。对于大型轧机、压缩机等高精度设备,单个螺栓中心偏差通常需控制在2mm至5mm以内,螺栓组对角线尺寸偏差亦有严格要求,超差将直接导致设备底座无法顺利就位。
2. 重型设备地脚螺栓精度检验中的标高与垂直度控制
标高与垂直度是决定设备安装水平度和运行稳定性的关键指标。标高检测涵盖螺栓顶面标高与露出基础面长度两部分,露出长度不足会造成螺母无法完全啮合,过长则影响二次灌浆和设备标高调整。垂直度检测通过测量螺栓轴线相对铅垂线的倾斜量实现,一般要求全长偏差不大于螺栓长度的1/100,且不得向同一方向集中倾斜,否则将产生附加弯曲应力,削弱连接承载能力。
3. 螺纹质量与外观缺陷检测
螺纹部分是紧固传力的核心部位,检测内容包括螺纹有效长度、螺距与牙型完好度、螺纹表面锈蚀与机械损伤情况。对于长期暴露于室外或经历混凝土浇筑作业的螺栓,还需重点检查是否存在磕碰、粘附砂浆、局部缩颈等问题,必要时采用螺纹通止规进行旋合性检验,确保螺母能够顺畅拧入并达到设计紧固状态。
4. 紧固扭矩与预紧力复核
在设备安装就位并完成初拧后,部分工程还要求对地脚螺栓的紧固扭矩进行复核,以验证预紧力是否满足设计要求。该项检测通过数显扭矩扳手按规定顺序逐颗施测,结合螺栓规格、润滑状态与扭矩系数换算轴向预紧力,防止因欠拧造成松动或因过拧导致螺纹咬合失效。
检测方法
根据现场条件、精度要求与工期安排的不同,可选用以下两类方法组织实施:
1. 重型设备地脚螺栓精度检验的标准测量方法
标准测量方法依据现行施工验收规范建立,是工程中应用最广泛的技术路线,主要包括:
- 全站仪极坐标法:以基础轴线控制网为基准,测设螺栓中心坐标,计算平面位置偏差;
- 精密水准仪高程测量:利用基础附近的水准基准点,测定螺栓顶面标高并换算露出长度;
- 挂线法与经纬仪竖直角观测:在螺栓互成90度的两个方向上架设仪器或悬挂线坠,量取上下截面偏距,换算垂直度偏差;
- 钢尺精密量距:采用检定合格的钢卷尺测量螺栓间距与对角线尺寸,并进行温度与尺长改正。
上述方法数据稳定、可追溯性强,适用于绝大多数新建与改建工程的基础验收工作。
2. 快速检测与数字化复核技术
对于工期紧张或结构复杂的工程,可采用数字化手段提高效率:激光跟踪仪可在单站架设状态下获取螺栓群的三维坐标,一次采样即可同时给出平面、标高与垂直度综合偏差;三维激光扫描技术适用于超大型基础的批量快速普查;数显倾角仪可直接贴附螺栓表面读取倾斜角度,用于施工过程中的随测随纠。数字化方法与标准方法互为校核,能够显著降低返工风险。
检测仪器
为保证测量结果准确可靠,检验过程中通常配置以下仪器设备,且所有计量器具均须在检定或校准有效期内使用:
- 高精度全站仪:测角精度1″至2″,用于平面坐标测量;
- 精密水准仪:每公里往返测高差中误差不大于1mm,配合铟瓦尺使用可进一步提高精度;
- 激光跟踪仪或三维扫描仪:用于大体积基础的高效率三维测量;
- 激光垂准仪、光学经纬仪:用于垂直度双向观测;
- 数显倾角仪与磁性线坠:用于垂直度快速抽测;
- 数显扭矩扳手:量程与精度等级须与被测螺栓规格匹配;
- 螺纹通止规、数显卡尺、深度尺:用于螺纹与几何尺寸细部检查;
- 检定钢卷尺、温度计与拉力计:用于精密距离测量及改正计算。
应用领域
1. 冶金与重型机械制造领域
在冶金行业中,高炉、转炉、轧钢机组、大型锻压设备等均依赖大规格地脚螺栓传递巨大载荷,重型设备地脚螺栓精度检验已成为这类工程安装阶段不可缺少的技术把关手段,直接关系到生产线投产后的运行精度与使用寿命。
2. 电力与能源工程领域
汽轮发电机基座、锅炉钢架、大型风机塔筒、磨煤机等设备的安装质量对螺栓精度高度敏感。该领域设备多承受高速旋转引起的动载荷,螺栓群的平面与标高偏差需控制在毫米级,以保障轴系对中精度并降低运行振动水平。
3. 石化与建筑结构工程领域
石化装置中的压缩机、反应器、换热器以及建筑结构中的钢结构柱脚、塔类设备基础,同样需要开展地脚螺栓几何精度检测。随着装配式施工与设备大型化趋势的推进,相关检验需求持续增长,检测技术也在向自动化、数字化方向不断发展。
常见问题
问题一:重型设备地脚螺栓精度检验的检测周期是多久?
一般为7-15个工作日。具体周期受多方面因素影响:检测项目数量越多、涉及螺栓数量越大,所需的现场测量与数据处理时间相应延长;若采用三维扫描等复杂技术手段或需要多轮复核,周期也会有所增加;如遇工程进度紧迫的加急需求,可与检测方协商优先安排现场作业,缩短交付时间。
问题二:重型设备地脚螺栓精度检验的检测价格是多少?
检测价格通常根据实际检测方案确定,无法一概而论。影响价格的主要因素包括:检测项目的数量与类型、所选用的测量方法与仪器等级、螺栓数量与分布范围、现场施工条件以及检测周期要求等。不同工程之间差异较大,建议在委托前提供基础图纸与螺栓清单,联系相关检测服务方沟通确认,获取针对性报价。
问题三:地脚螺栓安装偏差超出允许值时如何处理?
处理方式视偏差程度而定。偏差较小时,可通过扩大设备底座孔、调整垫板位置等方式实现就位;平面偏差在规范允许范围内时可对螺栓进行弯曲校正,弯曲角度一般不宜过大且应缓慢施力;偏差严重超限时,通常需要割除原螺栓,按设计要求重新植筋或预埋,并重新检验确认合格后方可进行后续安装。
问题四:现场检验前需要做好哪些准备工作?
主要准备工作包括:基础混凝土浇筑完成并达到规定强度,螺栓表面清理干净、螺纹无砂浆粘附;提供可用的轴线控制网与标高基准点;移除影响仪器通视的模板与障碍物;安排熟悉现场的测量或施工人员配合,并提前提供设备安装精度要求,以便确定相应的验收限差标准。
问题五:地脚螺栓垂直度应如何测量,允许多大偏差?
常用方法包括挂线坠量距法、经纬仪双向观测法和数显倾角仪直读法,前两种适合正式验收测量,后者适合施工过程中的快速抽测。垂直度允许偏差一般不大于螺栓长度的1/100,具体限值应以设计文件及相应施工验收规范为准,高精度设备往往执行更严格的专用标准。
问题六:为什么重型设备对地脚螺栓精度要求特别高?
重型设备自重大、运行载荷复杂,且常伴随冲击与振动。螺栓位置偏差会导致设备底座孔位无法对中,强行安装将产生装配应力;标高与垂直度超差会破坏设备水平度与轴系对中,加剧运行振动,加速螺栓疲劳,甚至引发连接失效,因此必须在设备就位前进行严格的检验控制。
旗下实验室资质
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
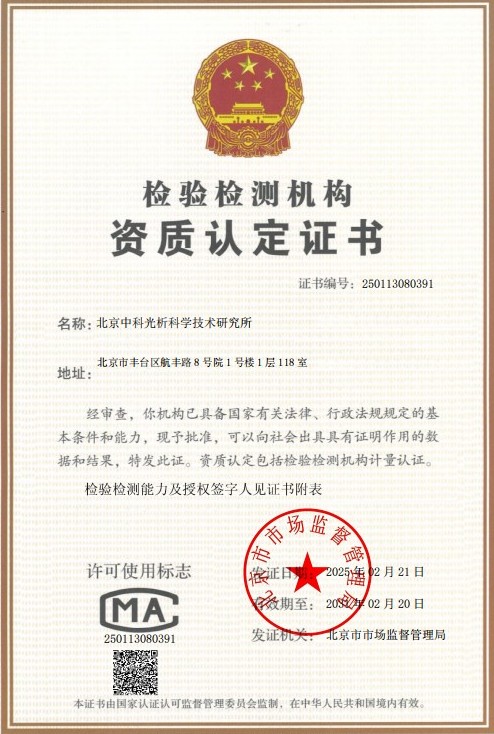 CMA计量认证证书
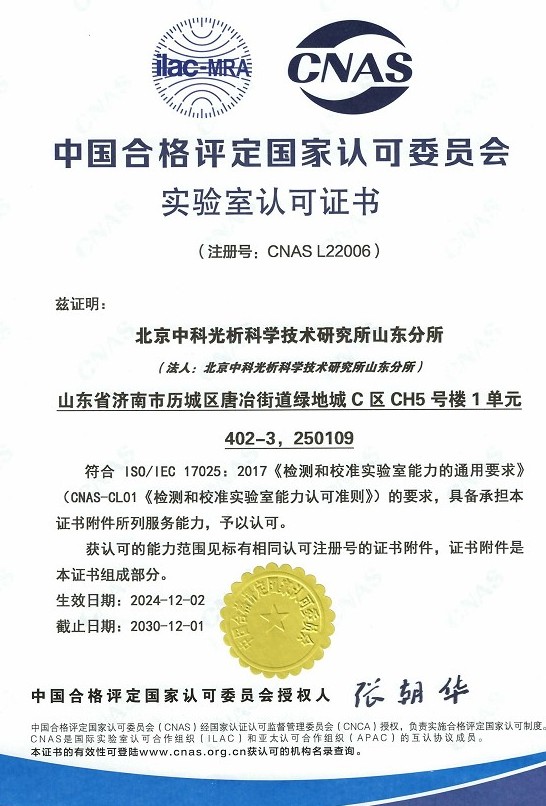 CNAS实验室认可证书
 ISO资质
 高新技术企业资质