技术概述
熔敷金属是指在焊接过程中,由熔化的填充金属材料与部分母材(或单纯由填充金属材料)熔合后凝固形成的焊缝金属。熔敷金属的化学成分是评价焊接材料质量的核心指标之一,直接决定了焊缝的力学性能、抗腐蚀性能、抗裂性能以及后续服役过程中的可靠性。为了获得准确的化学成分数据,必须按照相关标准要求制备化学分析试样,而试样尺寸精度测定正是试样制备环节中不可或缺的质量控制步骤。
熔敷金属化学分析试样尺寸精度测定,是指对用于化学成分分析的熔敷金属试样的外形尺寸、质量规格、几何形状以及表面状态等参数进行系统测量与判定的过程。不同的化学分析方法对试样有不同的尺寸和形态要求,例如火花放电原子发射光谱分析要求试样具备平整的激发面和特定的厚度,X射线荧光光谱分析对试样的表面粗糙度和尺寸有明确规定,而化学法分析则通常要求试样为碎屑状或小块状并满足质量要求。若试样尺寸不满足标准要求,将导致激发不稳定、表面污染干扰、称量误差增大等问题,最终影响分析数据的准确性与可重复性。
通过系统开展试样尺寸精度测定,可以确保试样满足所用分析方法的技术前提,从源头上降低因试样制备不当引入的系统误差,为焊接材料的产品验收、工艺评定、质量仲裁提供可靠的数据基础。
检测样品
熔敷金属化学分析试样尺寸精度测定所涉及的样品范围广泛,主要包括以下几类:
- 焊条熔敷金属试样:按照标准规定的焊接工艺在专用试板上堆焊制得,经去除表面氧化物和杂质后加工而成;
- 实心焊丝熔敷金属试样:包括二氧化碳气体保护焊丝、混合气体保护焊丝对应的熔敷金属取样;
- 药芯焊丝熔敷金属试样:需考虑药芯过渡元素对取样部位的影响;
- 埋弧焊丝与焊剂组合熔敷金属试样:反映焊丝与焊剂共同作用下的熔敷金属特征;
- 不锈钢、镍基、铜基等特种焊接材料熔敷金属试样;
- 用于仲裁分析和科研目的的定制化熔敷金属试样。
此外,送检样品还应附有相关背景信息,如焊接材料的牌号、规格、批号、焊接工艺参数等,以便检测人员在测定过程中结合标准要求进行科学判定。样品在运输和保存过程中应避免油污、水分、锈蚀等因素的影响,防止尺寸和表面状态发生变化。
检测项目
熔敷金属化学分析试样尺寸精度测定的主要检测项目包括:
- 试样长度测定:包括试样的总长以及标准规定的最短长度要求验证;
- 试样宽度与厚度测定:验证试样横截面尺寸是否满足分析方法要求;
- 试样直径测定:针对棒状、柱状试样进行的直径及圆度测量;
- 试样质量测定:验证试样质量是否达到分析所需的最低限量;
- 表面平面度与平整度测定:特别是光谱分析激发面的平面度控制;
- 表面粗糙度评估:评价激发面或测试面的加工质量;
- 几何形状与外观检查:包括裂纹、气孔、夹渣、氧化皮等缺陷的目视检查;
- 碎屑状试样的粒度与形态检查:用于化学法分析的屑状试样的尺寸均匀性评价。
上述检测项目可根据具体分析方法(直读光谱法、X射线荧光法、红外碳硫法、化学湿法等)和相关产品标准的特殊要求进行增减和组合,形成完整的测定方案。
检测方法
针对不同的检测项目,熔敷金属化学分析试样尺寸精度测定通常采用以下方法:
一是直接测量法。使用外径千分尺、游标卡尺、高度规等通用量具,对试样的长度、宽度、厚度、直径等尺寸参数进行多点测量,取平均值并与标准规定的极限偏差进行比对。测量时应在试样不同位置选取多个测量截面,每个截面在相互垂直的方向上分别测量,以全面反映试样的尺寸偏差情况。
二是称重法。使用电子天平对试样进行称量,验证试样实际质量是否满足分析方法所要求的最低试样量。对于屑状试样,称量前应检查其清洁度,确保无油污、无水分吸附。
三是平台检验法。将试样置于精密检验平台或刀口尺下,通过透光法或塞尺法评估试样激发面的平面度,判断表面翘曲、弯曲等形位偏差是否在允许范围内。
四是表面质量检查法。借助放大镜或体视显微镜,对试样表面进行观察,检查是否存在裂纹、气孔、夹渣、氧化皮残留等缺陷,并评估表面粗糙度是否满足光谱激发或荧光分析的要求。
五是投影与影像测量法。对于形状复杂或尺寸较小的试样,可利用投影仪或影像测量仪获取试样的轮廓影像,通过软件对关键尺寸进行精确计算,避免人工读数误差。
测量完成后,检测人员需将各项实测数据与相应标准要求逐项比对,出具尺寸精度是否合格的判定结论,并对不合格项给出原因分析和改进建议。
检测仪器
为保证测定结果的准确可靠,熔敷金属化学分析试样尺寸精度测定通常配置以下仪器设备:
- 游标卡尺:用于试样长度、宽度、外径等尺寸的常规测量;
- 外径千分尺:用于厚度、直径等参数的精密测量;
- 电子天平:感量满足试样质量测定需求,用于试样质量的精确称量;
- 高度规与深度尺:用于试样高度方向尺寸的测量;
- 刀口尺与塞尺:用于试样平面度的快速检验;
- 投影仪:用于小尺寸、复杂轮廓试样的放大测量;
- 影像测量仪:基于光学影像对试样关键几何要素进行非接触式精确测量;
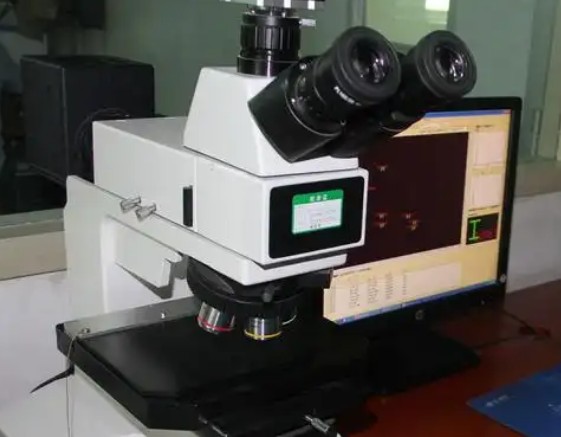
- 体视显微镜与放大镜:用于试样表面缺陷检查和表面状态评估;
- 表面粗糙度测量仪:用于分析面的粗糙度定量评价。
所有计量器具均应定期进行校准和期间核查,确保其精度等级满足被测尺寸的公差要求。测量环境的温度、湿度也应控制在合理范围内,避免热胀冷缩和环境因素引起测量偏差。
应用领域
熔敷金属化学分析试样尺寸精度测定的服务对象和应用场景十分广泛,主要包括:
- 焊接材料生产企业:用于焊条、焊丝、焊剂等产品的出厂检验与批次质量控制;
- 钢结构制造行业:用于工程焊接材料的进场验收和焊接工艺评定的前置质量控制;
- 压力容器与锅炉制造:用于受压元件焊接材料的入厂复验,保障承压设备安全;
- 管道工程领域:用于长输管道、油气管道焊接材料的取样规范性与试样质量确认;
- 船舶与海洋工程:用于船用焊接材料的质量验证与交货验收;
- 电力与能源装备:用于电站锅炉、汽轮机等关键设备焊接过程的材料质量控制;
- 科研院所与高校:用于焊接冶金研究、新材料开发中的试样规范化制备与表征;
- 质量仲裁与失效分析:为焊接质量争议和失效事故分析提供规范化的试样基础数据。
常见问题
问题一:熔敷金属化学分析试样尺寸精度测定的检测周期是多久?
一般情况下,熔敷金属化学分析试样尺寸精度测定的检测周期为7-15个工作日。具体周期会受到多种因素的影响,包括检测项目的数量与组合方式、送检样品的数量、所采用测量方法的复杂程度、是否需要借助影像测量等精密手段,以及实验室当前的排单情况等。如果客户的样品数量较少且项目常规,周期往往接近下限;若涉及大批量样品或需要多种方法交叉验证,周期则相应延长。对于有紧急需求的客户,可与检测机构沟通加急安排,在保证数据质量的前提下尽量压缩周期。
问题二:熔敷金属化学分析试样尺寸精度测定的检测价格是多少?
熔敷金属化学分析试样尺寸精度测定的检测价格需要根据实际情况确定,无法一概而论。影响价格的主要因素包括:检测项目的种类与数量,例如仅进行基础尺寸测量与同时开展平面度、粗糙度、质量等多项测定的费用会有明显差异;所采用的检测方法,常规量具测量与影像测量仪等精密分析的成本不同;送检样品的数量,批量样品通常可以获得更优惠的核算方式;检测周期的要求,加急服务一般会产生额外的费用。建议有检测需求的客户提前与技术人员沟通具体检测方案,提供样品信息和检测要求,从而获得准确的报价。
问题三:为什么要对化学分析试样进行尺寸精度测定?
试样是化学分析的数据源头,其尺寸精度直接决定了分析过程能否正常进行以及结果是否可靠。以火花放电原子发射光谱分析为例,若试样激发面尺寸不足或平面度超差,会导致激发点无法完全覆盖或激发不稳定,产生异常数据;若试样质量不足,则可能无法满足多次平行测定的需求。通过严格的尺寸精度测定,可以在分析前剔除不合格试样,避免重复劳动和数据偏差,是质量控制体系中重要的预防性手段。
问题四:尺寸精度测定依据的标准有哪些?
尺寸精度测定通常需要结合材料类标准和方法类标准综合执行。焊接材料相关产品标准对熔敷金属试样的制备、尺寸和形态提出了具体要求,化学分析方法标准则对试样尺寸、质量、表面状态做出了相应规定,此外还有几何量测量相关的通用技术规范作为测量操作的依据。具体执行时,检测机构会根据送检材料的类型和客户指定的分析方法,选定适用的标准组合,并在检测报告中明确引用。
问题五:试样表面氧化皮未清除干净会影响测定结果吗?
会有明显影响。熔敷金属试样在焊接和切割过程中表面可能形成氧化皮、飞溅物和熔渣残留,这些附着物不仅会干扰尺寸测量的准确性,更重要的是会在后续化学分析中引入污染元素,导致碳、氧、硫等元素的分析结果偏高。因此,标准要求在尺寸测定前对试样进行打磨、清理,确保测试面露出金属光泽且无肉眼可见缺陷。检测机构在接收样品时会同步检查表面状态,对不达标的试样会要求重新处理。
问题六:屑状试样与块状试样在尺寸精度要求上有何区别?
两者的要求侧重点不同。块状试样主要用于光谱类分析,重点控制其厚度、宽度、平面度和激发面质量,以保证激发稳定和谱线强度正常;屑状试样主要用于化学湿法分析,重点控制钻屑或刨屑的粒度均匀性、厚度以及总质量,避免过细的粉末状屑在称量和溶解过程中造成烧损或吸附损失。检测时会根据试样的形态类型,采用相应的测量手段和判定依据。
问题七:如果测定发现试样尺寸不合格,应如何处理?
当测定结果表明试样尺寸超出标准允许偏差时,检测机构会及时反馈具体的不合格项目与实测数据。常见的处理方式包括:对尚有余量的块状试样进行重新加工,例如修磨平面、重新切取;对质量不足的样品补充取样;对表面状态不达标的试样重新打磨清理。若因原始样品本身尺寸限制无法通过再加工满足要求,则需要重新进行熔敷金属堆焊制样。重新处理后的试样须再次进行尺寸精度测定,确认合格后方可进入化学分析环节。
旗下实验室资质
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
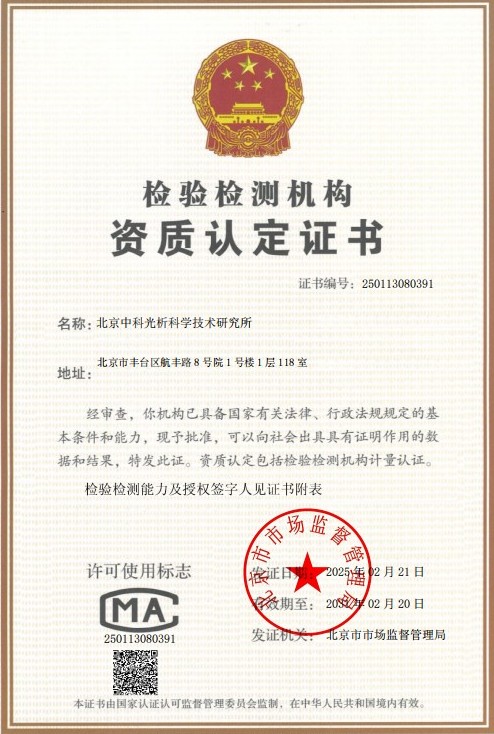 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质