技术概述
绞合节距是电线电缆制造过程中的核心工艺参数之一,它是指在绞线机上绞合时,单线(或股线)绕绞线轴线旋转一周,沿绞线轴线方向所前进的直线距离。节距数值的大小直接决定了绞线的柔软程度、结构稳定性、机械强度以及导体材料的消耗量,因此绞合节距测定方法是绞线生产、质量检验与工艺调试过程中不可缺少的技术手段。
在生产实践中,绞合节距通常与绞合外径配合使用,以节径比(即节距与绞线外径的比值)来衡量绞合的松紧程度。节径比过小,说明绞合紧密、柔软性较好,但单线弯曲变形剧烈、生产效率偏低、单线伸长率损失较大;节径比过大,则绞线结构松散、易出现松股、蛇形及回弹现象,还会影响后续绝缘挤制和成缆工序的质量。通过科学规范的测定方法获取准确的节距数据,工艺人员可以及时调整绞线机的放线张力、绞笼转速与牵引速度之间的匹配关系,保证产品质量的稳定一致。
绞合节距测定方法一般依据电线电缆相关产品标准及导体绞合工艺规范执行,测定过程要求样品处于自然伸直状态,避免拉伸、扭转或外力压迫导致节距发生变化。测量结果需取多个位置的算术平均值,以消除单次读数误差和节距波动带来的影响。
检测样品
绞线机绞合节距测定方法适用的样品范围较广,覆盖了电线电缆行业绝大多数绞合类产品,常见样品包括:
- 裸绞线类:铜绞线、铝绞线、铝合金绞线、钢芯铝绞线、镀锌钢绞线等;
- 绝缘线芯类:挤包绝缘前的绞合导体、束合导体、复绞导体等;
- 电力电缆类:额定电压电力电缆的紧压绞合导体、扇形导体等;
- 控制与仪表电缆类:多股绞合铜导体的控制电缆线芯;
- 通信与数据电缆类:对绞线对、星绞四线组的节距及节距序列;
- 特种设备线缆类:汽车线束用绞合导线、船用电缆导体、轨道交通车辆电缆导体、航空导线等;
- 电磁线类:漆包绞合线、玻包绕组线用绞合导体等。
送检样品应从成品盘具或生产线上截取,长度一般不少于500毫米,样品应保持绞合原始状态,不得松股、断股或受到机械损伤。对于不同绞层,应分别取样测定,并在样品上标明绞层序号、绞合方向和取样位置,以便检测数据的追溯与分析。
检测项目
围绕绞线机绞合节距测定方法,常规检测项目主要包括以下内容:
- 绞合节距长度测定:测量单线绕绞线轴线一周沿轴向前进的距离,是核心检测项目;
- 节径比计算:根据实测节距与绞合外径,计算节径比并判定是否符合工艺规定范围;
- 绞合方向判定:确认绞层为左向(S向)还是右向(Z向)绞合,检查相邻绞层绞向的交替规律;
- 节距均匀性评估:在同一根绞线的不同轴向位置多次测量,评价节距的波动情况;
- 绞合结构参数核对:包括单线直径、单线根数、绞层数量及排列方式等,用于辅助节距结果的判定;
- 绞合质量外观检查:观察有无跳线、压线、背股、松股、断芯等影响节距测定的外观缺陷。
以上项目可根据产品标准要求、客户委托需求或工艺控制目的进行单项或组合测试,检测结果以实测值与标准值(或工艺规定值)的偏差形式给出,便于生产部门直观判断工艺是否受控。
检测方法
绞线机绞合节距的测定方法主要有以下几种,应根据样品结构、精度要求和现场条件合理选择:
一、纸带印痕法。这是应用最广泛的经典方法。将样品平放在检测平台上,使其处于自然伸直状态;取一条宽度略小于绞线外径展开长度的光滑纸带(或坐标纸条),纵向覆盖在绞线表面,用铅笔或炭素笔沿纸带轻轻涂抹,绞线表面的螺旋纹路便会在纸带上留下清晰的平行印痕;用钢直尺或游标卡尺测量相邻两条平行印痕之间的垂直距离,该距离即为绞合节距。此法操作简便、直观可靠,适用于大多数常规绞线制品。
二、直接测量法。对于单线直径较大、纹路清晰的绞线(如钢芯铝绞线、裸铜绞线外层),可不经印痕直接用钢直尺沿绞线轴线测量同一根单线相邻两个平行位置之间的轴向距离,即为节距。测量时应视线垂直于尺面,避免斜读造成误差。为提高准确度,可连续测量数个节距的总长度后取平均值。
三、多节距平均法。当单个节距较短、测量误差相对较大时,可沿轴向连续量取5至10个(或10至20个)节距的总长度,再除以节距数得到平均节距。该方法能有效减小读数误差,特别适用于束合导体和细直径绞线。
四、展开计算法。从样品上准确量取一定轴向长度并数清该长度内的绞合圈数,同时测量单线在一个节距内的展开长度,利用几何关系计算节距理论值并与实测值比对,用于验证绞线机工艺参数设置的准确性。
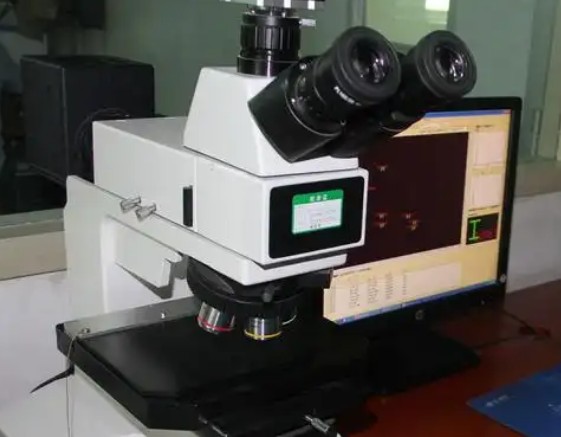
五、仪器测量法。对于节距较小、结构精细的样品(如数据电缆的对绞线对),可借助读数显微镜或投影仪对绞合纹路进行放大观测和精确读数,测量精度可达到0.01毫米级别。
无论采用何种方法,均应在样品的不同轴向位置至少测量三处,取平均值作为最终结果,并记录环境温度、样品状态等信息,确保数据的完整性和可比性。
检测仪器
绞线机绞合节距测定所涉及的主要仪器与器具包括:
- 钢直尺:分度值0.5毫米或1毫米,用于常规节距的直接测量;
- 钢卷尺:用于较长样品的总长测量和多节距累计测量;
- 游标卡尺:分度值0.02毫米,用于较小节距和外径的精确测量;
- 外径千分尺:分度值0.01毫米,用于单线直径和绞合外径的测量;
- 读数显微镜或工具显微镜:用于细小绞合节距的高精度测量;
- 光学投影仪:用于对绞线对、细绞合结构的放大投影测量;
- 检验平台与软质衬垫:保证样品自然平直、无外力变形;
- 光滑纸带、铅笔、记号笔、剪刀等辅助用品:用于印痕法制样。
所有计量器具应保持良好的使用状态,定期进行校准核查,确保示值准确可靠。测量前应清洁样品表面,去除油污和氧化层,使绞合纹路清晰可辨,从而保证印痕与读数的质量。
应用领域
绞线机绞合节距测定方法在多个行业中具有广泛的应用价值:
- 电线电缆制造业:用于绞线工序的过程检验、首件检验与出厂检验,是控制导体质量的关键手段;
- 电力输配电领域:架空导线、钢芯铝绞线等产品的节距直接影响其机械强度和载流性能;
- 通信与数据传输行业:对绞节距及节距序列的设计与验证,关系到线缆的串音抑制和传输特性;
- 汽车制造行业:汽车线束导体的柔软性与耐振动疲劳性能与绞合节距密切相关;
- 轨道交通与船舶领域:车辆用电缆、船用电缆对导体的柔韧性和结构稳定性要求高,需严格监控节距;
- 航空航天领域:航空导线对重量、柔韧性及可靠性要求苛刻,节距控制尤为严格;
- 建筑电气领域:布线用导体的节距影响施工敷设的便利性与使用寿命;
- 科研与教学机构:用于绞合工艺研究、新产品开发验证以及专业技术培训。
常见问题
问题一:绞线机绞合节距测定方法的检测周期是多久?
绞线机绞合节距测定方法的检测周期一般为7-15个工作日。具体周期会受到多方面因素影响:检测项目数量的多少,若除节距外还需测定节径比、绞向、结构尺寸等多项参数,周期会相应延长;样品数量与取样位置的数量,样品越多、测点越密,所需时间越长;检测方法的复杂程度,常规纸带印痕法速度较快,而需要借助显微镜或投影仪的高精度测量耗时相对较长;此外,若委托方有加急需求,可与检测机构沟通安排优先处理,缩短交付时间。
问题二:绞线机绞合节距测定方法的检测价格是多少?
绞线机绞合节距测定的费用受多种因素综合影响,无法一概而论。主要影响因素包括:检测项目的种类与数量,仅测定节距与同时测定节径比、绞向、结构参数等组合项目的费用不同;所选用的检测方法,常规测量与精密仪器测量的成本投入存在差异;样品的数量、规格及取样部位的多少;检测周期的要求,加急服务通常会增加相应成本。建议有检测需求的客户提前与检测机构沟通具体的测试方案和样品情况,获取针对性的报价信息。
问题三:绞合节距与节径比有什么关系?
节径比是绞合节距与绞线实测外径的比值,是衡量绞合紧密程度的无量纲参数。节距相同的情况下,绞线外径越大,节径比越小,绞合越紧密;反之则越松散。不同产品和不同绞层通常规定不同的节径比范围,一般内层节径比相对较小,外层相对较大,通过节径比可以判断节距设置是否合理。
问题四:绞合节距过大或过小对绞线质量有什么影响?
节距过小时,单线在绞合过程中弯曲变形剧烈,加工硬化明显,单线易被拉细甚至拉断,同时生产效率低、能耗高;节距过大时,绞线结构松散,容易出现松股、蛇形、回弹等问题,柔软性下降,后续绝缘挤制时导体易变形,影响成品电缆的整体质量。因此必须将节距控制在合理范围内。
问题五:采用纸带印痕法测量节距时应注意哪些事项?
首先,样品应自然平直放置,不得拉伸或扭转;其次,纸带应纵向贴紧绞线表面,涂抹力度适中且方向一致,避免印痕模糊或错位;第三,测量时应取相邻两条平行印痕之间的垂直距离,视线垂直于刻度面读数;最后,应在样品不同位置多次测量取平均值,若发现印痕间距明显不均,说明节距波动较大,应增加测点数量并分析原因。
问题六:绞线的绞合方向如何判定?
将绞线垂直放置观察,若可见的单线螺旋走向从左下方向右上方倾斜,即与字母“Z”中部斜线方向一致,为右向绞合(Z向);若从右下方向左上方倾斜,与字母“S”中部斜线方向一致,则为左向绞合(S向)。正规绞线结构中相邻绞层绞向通常交替排列,测定节距时应同步核对绞向是否符合工艺规定。
问题七:绞线机生产过程中如何保证节距稳定?
节距由绞笼转速与牵引线速的比值决定,因此要保证节距稳定,需使两者保持精确同步;同时应稳定放线张力,防止单线张力波动引起节距变化;定期检查牵引装置、压模及各传动部件的磨损情况;结合定时的在线取样测定,对节距进行闭环监控,一旦发现偏离及时调整设备参数,确保整盘产品节距一致性满足要求。
旗下实验室资质
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
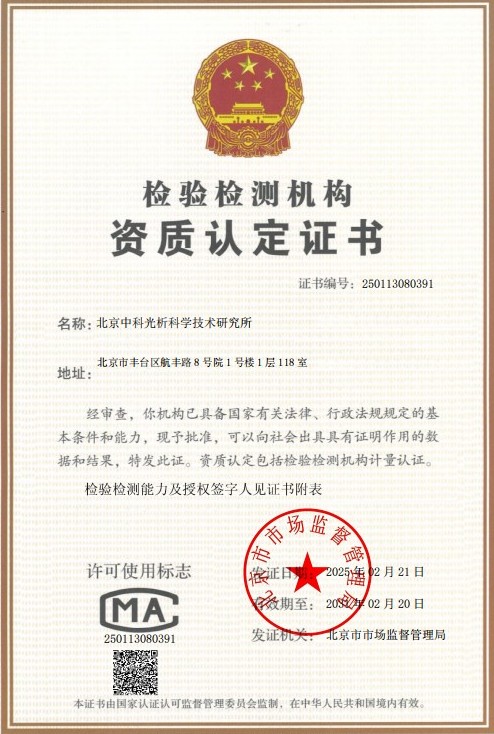 CMA计量认证证书
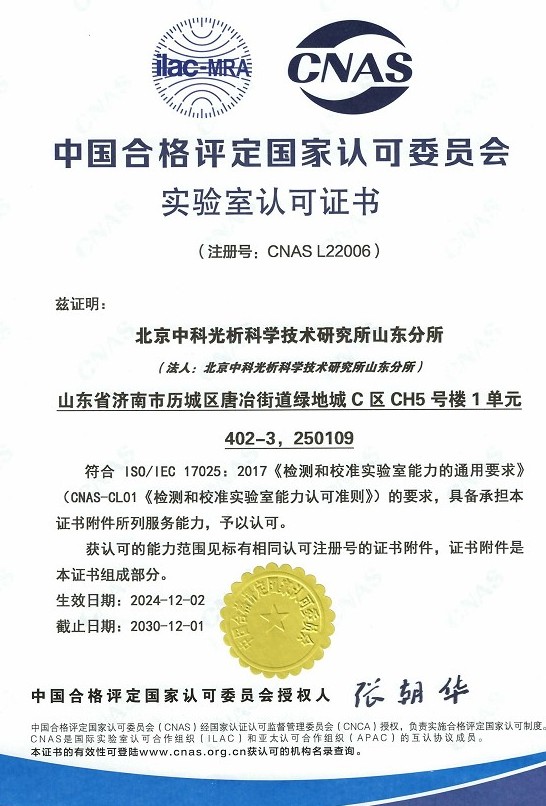 CNAS实验室认可证书
 ISO资质
 高新技术企业资质