技术概述
工业CT与射线检测对比分析是当前无损检测领域备受关注的技术话题。随着制造业对产品内部质量控制要求的不断提高,工业CT(工业计算机断层扫描)与常规射线检测(RT)已成为检测物体内部缺陷的两大主流技术手段。两者均以X射线或γ射线与物质相互作用的基本物理原理为基础,通过射线穿透被检物体后的衰减差异来呈现内部结构信息,但在成像方式、信息维度、分析深度等方面存在显著区别。
常规射线检测是一种二维投影成像技术,射线穿透工件后直接在探测器或胶片上形成叠加的投影图像,其优点是成像速度快、检测成本低、单次透照覆盖范围大,特别适合大批量产品的快速筛查和焊缝质量的定性评价。但由于投影图像是将三维物体压缩为二维平面,不同深度方向的缺陷信息会相互重叠,对于位于复杂结构背后或与射线方向垂直的薄壁缺陷,检出能力会受到一定限制。
工业CT则是通过射线源与探测器围绕工件进行多角度扫描,采集数百至数千幅不同角度的投影数据,再利用计算机重建算法生成物体的三维体数据。检测人员可以任意方向对工件进行切片观察、缺陷定位和尺寸测量,实现真正意义上的三维无损检测。可以说,工业CT是射线检测技术从二维走向三维的重要延伸,两者既相互竞争,又互为补充。
检测样品
工业CT与射线检测的适用样品范围广泛,几乎涵盖了各类具有内部质量检测需求的工业产品,常见样品类型包括:
- 金属铸件:铝合金、镁合金、锌合金压铸件,如发动机缸体、变速箱壳体、涡轮增压器叶轮等,用于检测内部气孔、缩孔、疏松等铸造缺陷;
- 增材制造件:3D打印钛合金、铝合金、不锈钢构件,用于评价打印过程中的未熔合、气孔及粉末残留;
- 电子元器件与封装:PCBA、BGA焊点、IGBT模块、连接器、继电器等,用于检查焊点空洞、虚焊、内部引线断裂;
- 焊接结构:管道焊缝、压力容器焊缝、板对接焊缝,用于检测气孔、夹渣、未熔合、未焊透、裂纹等焊接缺陷;
- 复合材料构件:碳纤维层压板、蜂窝夹层结构、玻璃钢制品,用于检测分层、脱粘、褶皱等缺陷;
- 新能源产品:锂电池电芯及模组、燃料电池双极板,用于分析电极对齐度、卷绕或叠片异常;
- 塑料与橡胶件:注塑件、密封件、橡塑复合制品的内部结构与缺陷检查;
- 其他特殊样品:地质岩芯、考古文物、古生物化石、药品包材等需要无损内部成像的对象。
需要注意的是,样品的材质密度、尺寸大小和壁厚直接影响两种技术的适用性。高密度、大壁厚的样品需要更高能量的射线源,而过大的样品尺寸在工业CT检测中会受到设备扫描行程的限制,具体检测方案需结合样品实际情况制定。
检测项目
围绕工业CT与射线检测对比分析,实际检测中可开展的检测项目主要包括以下几类:
- 内部缺陷检测:气孔、缩孔、疏松、裂纹、夹杂物、未熔合、未焊透等内部不连续性缺陷的发现与定性判定;
- 缺陷定量分析:缺陷的位置坐标、尺寸大小、体积占比、分布统计,以及孔隙率的定量计算;
- 壁厚分析:复杂腔体结构件的壁厚分布测量,识别壁厚不均、局部减薄等风险区域;
- 装配结构检查:产品内部零件的有无、错装、漏装、装配间隙、配合状态的确认;
- 尺寸测量与逆向工程:基于CT体数据的无损尺寸测量,获取内部结构轮廓数据用于逆向建模;
- 密度分布分析:根据射线衰减系数差异分析材料内部密度均匀性;
- 焊缝质量评价:焊缝内部缺陷的检出、分级与合格性评定;
- 对比验证分析:针对同一批样品分别采用工业CT与常规射线检测,对比两者的缺陷检出率、图像表现与评价结论差异,为选择检测手段提供数据支撑。
通过系统开展工业CT与射线检测对比分析,企业可以明确不同检测技术在自身产品上的能力边界,优化检测流程,提升质量控制水平。
检测方法
工业CT检测的典型流程为:样品装夹与转台对中、扫描参数设定(管电压、管电流、过滤器、曝光时间、投影数量)、多角度投影数据采集、三维重建、切片与渲染分析、缺陷识别与量化、出具检测报告。检测人员可在重建后的三维数据中沿任意平面进行切片,对可疑区域进行多角度观察,并借助分析软件对缺陷进行自动识别、分割与统计,检测结果直观且可追溯。
常规射线检测的典型流程为:透照布置(射线源、工件、探测器的相对位置与焦距选择)、透照参数设定、曝光成像、图像处理(胶片暗室处理或数字探测器成像)、影像评定、缺陷定性定量与分级、出具检测报告。常规射线检测以二维图像为判读基础,检测效率高,适合流水化作业。
两者的方法差异主要体现在以下几个方面:其一,成像维度不同,工业CT提供三维体数据,常规射线检测提供二维投影图像;其二,缺陷重叠影响不同,投影成像存在结构叠加干扰,CT切片可以逐层剥离观察;其三,检测速度不同,单件检测速度常规射线更快,CT扫描与重建耗时相对较长;其四,信息量不同,工业CT可支撑尺寸测量、壁厚分析等深度应用,射线检测侧重缺陷的定性发现;其五,成本投入不同,工业CT设备与单件检测成本较高,常规射线检测成本相对较低。在实际工作中,应根据检测目的、验收标准、批量大小和预算综合选择,也可采用常规射线检测进行普检、工业CT进行抽检和疑难剖析的组合策略。
检测仪器
开展工业CT与射线检测对比分析所涉及的主要仪器设备包括:
- 显微/微焦点工业CT系统:配备微焦点或纳米焦点X射线源、高分辨率平板探测器或线阵探测器、高精度转台,空间分辨率可达微米量级,适合中小型精密零件的三维检测;
- 锥束/线束工业CT系统:适合中大型铸件、结构件的整体三维扫描与缺陷分析;
- 高能工业CT与加速器系统:采用直线加速器产生高能射线,可穿透大厚度、高密度工件;
- 数字射线成像系统(DR):采用数字平板探测器直接成像,无需胶片,成像快捷,便于数字化管理与缺陷评定;
- 计算机射线成像系统(CR):采用成像板与激光读出装置,是胶片射线的数字化升级方案;
- X射线胶片照相设备:包括X射线机、暗室冲洗设备与观片灯,传统射线检测的基础配置;
- γ射线检测设备:采用铱-192、钴-60等放射源,适用于野外及厚壁工件透照;
- 图像分析与数据处理软件:用于CT三维重建、缺陷自动识别、壁厚分析、尺寸测量以及射线影像的评定与分级。
仪器设备的选择需综合考虑样品的尺寸、材质、壁厚以及目标缺陷的最小检出要求,合理匹配射线源能量与探测器类型是保证检测结果准确可靠的关键。
应用领域
工业CT与射线检测对比分析的应用价值已在众多行业得到体现,典型应用领域包括:
- 航空航天:航空发动机叶片、机匣、涡轮盘等关键件的内部缺陷检测与壁厚分析,以及对增材制造构件的打印质量评价;
- 汽车制造:发动机缸体缸盖、变速箱壳体、轮毂、转向部件等压铸件的缺陷筛查,进气道、水道等封闭结构的壁厚验证;
- 电子半导体:芯片封装、BGA焊点、电路板组装质量的内部检查,空洞率计算与焊点缺陷判定;
- 新能源电池:锂离子电芯的极片对齐、卷绕质量分析,电池模组的装配完整性确认;
- 轨道交通与压力容器:焊缝质量的射线照相检测与分级评定,重要焊缝的CT复核分析;
- 铸造与冶金行业:铸件内部疏松、缩孔的等级判定,烧结件与粉末冶金件的密度均匀性评估;
- 科研与教学:材料研究、失效分析、仿生结构研究中的内部形貌表征,为产品设计与工艺优化提供数据依据;
- 文物考古与地质研究:文物内部结构与保存状态的无损探查、岩芯孔隙结构的三维表征。
通过在不同应用场景下持续开展两种技术的对比验证,企业能够建立更加科学的检测策略,兼顾检测效率、检测深度与质量成本。
常见问题
问题一:工业CT与射线检测对比分析的检测周期是多久?
一般情况下,工业CT与射线检测对比分析的检测周期为7-15个工作日。实际周期会受到多种因素影响:检测项目数量的多少,单纯缺陷检测与包含壁厚分析、尺寸测量、孔隙率统计等多项目组合所需时间差异较大;样品数量与批量大小,大批量样品需要排队逐件扫描,周期会相应延长;方法复杂程度,工业CT需要完成数据采集与三维重建,工序相对繁琐,而常规射线检测速度较快;此外,是否需要加急处理也会直接影响交付时间。如有明确的交付节点要求,建议在委托检测前与检测机构充分沟通,合理安排检测计划。
问题二:工业CT与射线检测对比分析的检测价格是多少?
工业CT与射线检测对比分析的费用受多重因素综合影响,无法一概而论。主要影响因素包括:检测项目的类型与数量,缺陷筛查、壁厚分析、尺寸测量等项目的复杂程度不同,投入的工作量差异明显;所采用的检测方法,工业CT扫描与常规射线检测在设备占用时长、数据处理工作量上存在较大差别;样品的数量、尺寸、材质与壁厚,样品越大、材料密度越高,所需射线能量与扫描时间相应增加,成本也会上升;检测周期的要求,加急服务通常伴随额外的费用投入。建议在委托检测前提供样品信息和检测需求,与检测机构沟通确认具体方案后获取准确报价。
问题三:工业CT和常规射线检测到底哪个更好?
两者没有绝对的优劣之分,关键在于检测目的与适用场景。常规射线检测速度快、成本低、单次透照覆盖面积大,适合大批量产品的快速筛查和焊缝等平面结构的评定;工业CT能够提供三维体数据,不存在影像重叠问题,适合复杂结构件的缺陷精确定位、定量分析以及尺寸测量等深度应用。工程实践中常见的做法是:批量产品采用常规射线检测普检,对疑难缺陷、关键件或需要解剖式分析的产品采用工业CT精查,两者配合使用可以兼顾效率与深度。
问题四:两种技术在缺陷检出能力上有什么差异?
常规射线检测对体积型缺陷如气孔、夹渣较为敏感,其检出能力与缺陷方向、厚度差以及影像对比度密切相关,对于与射线方向垂直的平面型缺陷(如微小裂纹、未熔合)以及不同深度缺陷相互重叠的情况,检出难度较大。工业CT通过多角度投影重建获得断层信息,可以逐层观察,不受深度方向叠加干扰,对薄壁缺陷、密集小气孔、复杂结构内部缺陷的检出能力更强,且可实现缺陷的三维定位与尺寸量化。总体而言,工业CT在检出灵敏度和信息完整性方面更具优势,但单件检测时间较长。
问题五:工业CT和射线检测会对样品造成损伤吗?
两种技术均属于无损检测方法,检测过程不会破坏样品的结构、尺寸和使用性能。检测时样品接受的是射线穿透,射线在穿透瞬间与物质发生相互作用,不会在样品内部残留放射性,也不会改变材料的组织与性能。需要注意的是,部分对辐照敏感的材料如某些电子器件、光学器件、高分子材料,在高剂量或多次重复检测时应评估辐照累积效应,检测机构通常会根据样品特性合理控制扫描剂量,确保检测安全。
问题六:什么样的样品适合工业CT,什么样的样品更适合常规射线检测?
适合工业CT的样品一般是中小尺寸、结构复杂、需要三维缺陷定位或尺寸测量的产品,例如精密压铸件、3D打印构件、电子封装件、小型电池等;对于需要分析封闭内腔结构、装配状态或进行孔隙率统计的样品,工业CT几乎是唯一的选择。适合常规射线检测的样品通常是大尺寸、大批量、以二维影像即可完成评定的产品,例如板对接焊缝、管道环焊缝、较大面积的铸件筛查等。此外,材料密度特别高、壁厚特别大的工件可能需要高能射线源支持,具体方案应由检测机构根据样品情况评估确定。
问题七:工业CT与射线检测对比分析完成后可以获得哪些成果?
检测完成后,委托方通常可以获得:详细的检测报告,包含检测方法、设备参数、扫描条件、缺陷描述、位置分布、尺寸数据与结论判定;工业CT三维体数据与关键切片图像,可用于后续的观察复核与追溯;缺陷的统计表格,如气孔数量、最大缺陷尺寸、孔隙率等量化指标;对于对比分析项目,还包括两种技术在同一批样品上的检出结果对照与能力差异说明。这些成果既可用于产品质量判定,也可为工艺改进、失效分析和技术研究提供扎实的数据基础。
旗下实验室资质
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
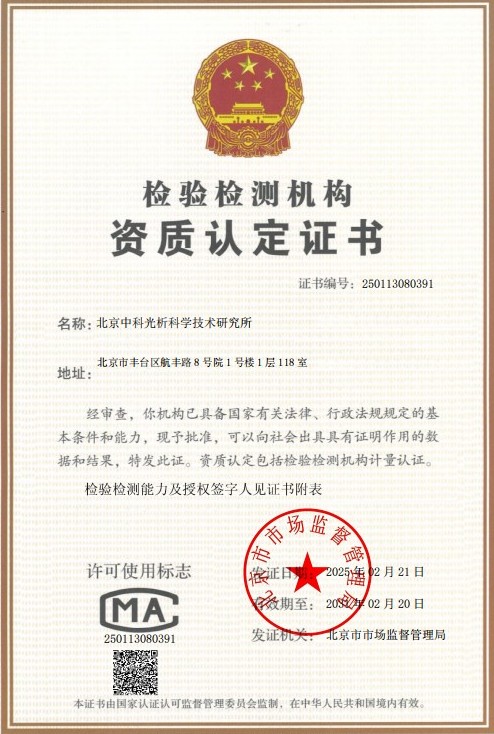 CMA计量认证证书
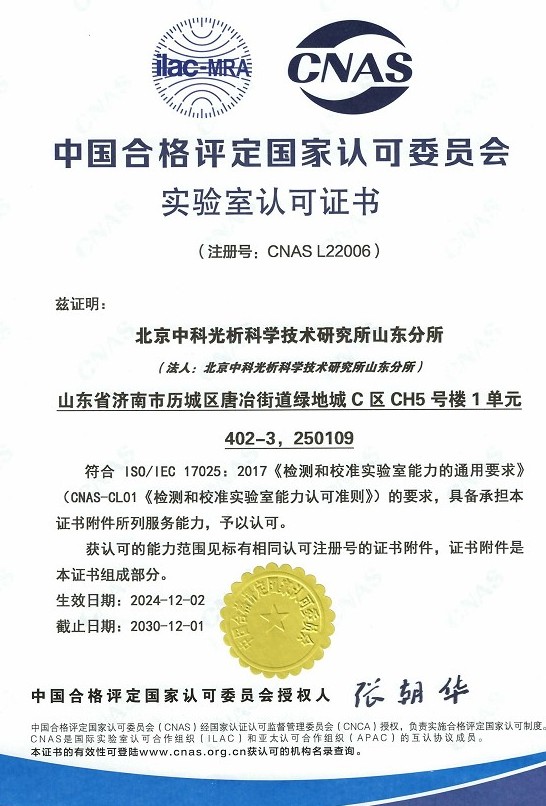 CNAS实验室认可证书
 ISO资质
 高新技术企业资质