技术概述
光伏玻璃色差检测影响因素涵盖原材料配方、镀膜工艺、测量光源、仪器精度及环境条件等多方面内容,是评价光伏玻璃外观质量一致性的核心技术环节。通过对光伏玻璃色差检测影响因素的系统研究,企业能够精准定位色差来源、优化生产工艺参数,对提升光伏组件发电效率与市场竞争力具有重要的应用价值。
检测样品
样品类型与规格
光伏玻璃色差检测涉及的样品类型较为广泛,主要包括超白压花玻璃、减反射镀膜(AR)玻璃、透明导电膜玻璃以及经过钢化处理的组件面板玻璃等。不同类型的玻璃因成分与膜层结构存在差异,其色度特征也表现出明显区别。常见送检样品规格如下:
- 超白压花玻璃:厚度2.0mm、2.5mm、3.2mm、4.0mm,多用于组件前板;
- 减反射镀膜玻璃:单面或双面镀膜,膜层厚度均匀性要求较高;
- 背板玻璃:厚度2.5mm-4.0mm,多为轧花或釉面处理结构;
- 异形样品:按委托方需求裁切的特定尺寸试验样片。
样品制备与状态调节
样品应在同批次产品中随机抽取,确保具有充分代表性。检测前需用无水乙醇或专用清洁剂清除表面粉尘、油污及指纹残留,避免污染物引入附加色度偏差。样品应在温度23±2℃、相对湿度50±5%的标准环境中静置不少于4小时,使其达到热平衡状态后再进行测量。对于大面积玻璃,可按标准规定裁切成100mm×100mm或50mm×50mm的试样,同时记录花纹面与镀膜面的方向,保证全部样品测量条件统一,减少因制备差异带来的数据离散。
检测项目
色差核心指标检测
在光伏玻璃色差检测影响因素分析中,色差核心指标是最直接的检测内容。检测时通常依据CIE标准色度系统,对样品的明度L*、红绿轴色度指数a*、黄蓝轴色度指数b*进行测定,并计算样品与标准样板之间的总色差ΔE*ab。主要检测项目包括:
- L*、a*、b*值及色度坐标测定;
- 样品与标样之间的总色差ΔE*ab计算;
- 同片玻璃不同测量点位之间的色差均匀性评价;
- 不同批次玻璃之间的色差一致性比对分析。
光学性能关联检测
色差表现与玻璃的光学性能密切相关,因此检测中常同步开展可见光透射比、雾度、光谱反射率等项目。对于减反射镀膜玻璃,还需评价膜层厚度的均匀性及干涉色的分布状态,这些参数的微小波动往往是造成目视色差的内在原因。通过色差与光学参数的联合分析,可以更准确地判断色差来源于玻璃本体还是镀膜工序。
检测方法
分光光度法
分光光度法是光伏玻璃色差检测影响因素研究中最权威、应用最广泛的方法。利用配备积分球装置的紫外-可见分光光度计,测量样品在380nm至780nm可见光波段内的光谱透射比,再依据CIE规定的标准照明体D65和10°视场观测者光谱三刺激值函数,计算三刺激值X、Y、Z并转换得到L*、a*、b*值。该方法测量精度高、可溯源性强,能够反映色差随波长变化的特征,适合作为仲裁与定型检测手段。
色差仪直接测量法
采用几何条件为45°/0°或d/8°的便携式分光测色仪,可直接在玻璃表面获取色度数据,并与标准色板比对后快速得出ΔE值。该方法操作简便、检测效率高,适用于产线批量抽检与到货现场验收。使用时需注意仪器预热、白板校准以及测量点位、测量方向的严格一致,避免几何条件差异引入系统偏差。
目视比色法
在标准光源箱内,采用D65标准光源模拟日光照明环境,由经过训练的检验人员按照规定的观察角度与观察距离,对样品和标准样板进行目视比对评价。该方法能够反映人眼实际可感知的色差程度,常作为仪器测量结果的补充验证手段,特别适用于评价大面积组件的整屏外观色调一致性。
检测仪器
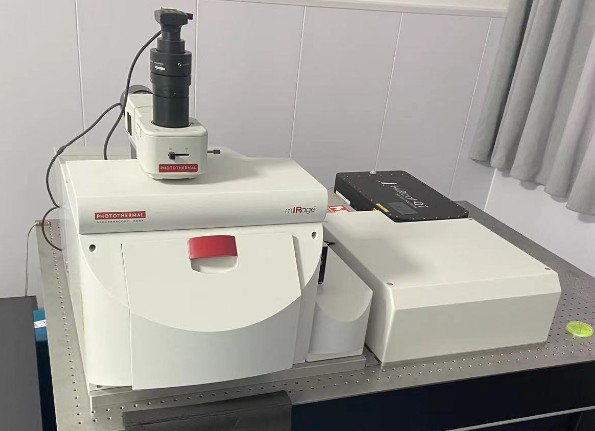
分光光度计与积分球
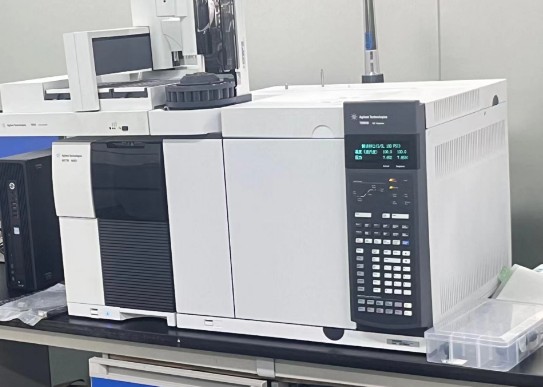
紫外-可见分光光度计是色差检测的核心设备,波长精度通常需达到±1nm以内,配合直径不小于150mm的积分球可实现对透射散射光的全收集,保证测量结果真实反映玻璃的积分色度性能,是高精度色差分析的首选仪器。
便携式色差仪
便携式分光测色仪或光电积分式色差仪主要用于快速现场测量,仪器应定期使用标准白板与标准色板进行校准核查。测量孔径可根据样品花纹结构选择8mm、25mm等规格,花纹较深的压花玻璃宜选用大孔径测量以降低局部纹理对数据的影响。
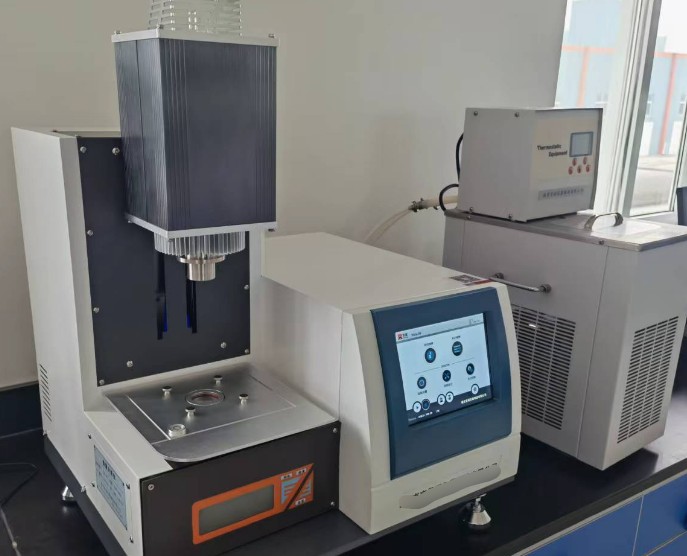
标准光源箱及辅助设备
标准光源箱可提供D65、A光源等多种照明条件,用于目视比色评价。配套设备还包括恒温恒湿试验箱(用于样品状态调节)、超声波清洗器(用于样品清洁处理)、测厚仪、雾度测定仪等,共同保障检测过程的规范性与数据的可靠性。
应用领域
光伏组件制造领域
深入理解光伏玻璃色差检测影响因素对组件制造企业至关重要。组件厂在来料检验环节对玻璃进行色差把关,可避免因玻璃色调不一致导致组件外观分级下降、售价受损;在层压工序前有效控制色差,还能保证成品组件在电站安装后呈现均匀统一的视觉外观,提升品牌形象与市场认可度。
玻璃原片与深加工行业
玻璃生产企业通过色差检测监控熔窑工艺稳定性、原料批次一致性以及镀膜线参数漂移,将检测数据及时反馈至配料、熔化、退火与镀膜等工序,实现生产过程的闭环质量控制,有效降低不良品率与返工成本。
科研与贸易验收领域
科研机构利用色差检测开展新型镀膜材料开发与玻璃组分优化研究,为工艺改进提供数据支撑;在贸易验收环节,供需双方可依据相关标准对产品色差进行符合性判定,检测结果作为客观的技术依据,有助于减少质量争议、保障双方权益。
常见问题
问题一:光伏玻璃色差检测影响因素的检测周期是多久?
一般情况下,相关检测周期为7-15个工作日。具体时长受多方面因素影响:检测项目数量越多、送检样品数量越大,所需时间相应延长;若采用分光光度法与目视比色法组合测试,或样品需要较长时间的状态调节,周期也会有所增加;部分机构提供加急服务,可适当缩短出具结果的时间,建议送检前提前沟通确认检测安排。
问题二:光伏玻璃色差检测影响因素的检测价格是多少?
检测价格受多重因素综合影响,无法一概而论。主要影响因素包括:检测项目的种类与数量(仅测色差还是包含透光率、雾度等组合项目)、采用的检测方法(分光光度法与便携式色差仪法的成本不同)、送检样品的数量与规格、检测周期要求(是否需要加急处理)以及报告份数等。建议在送检前与检测机构充分沟通具体检测需求,获取针对性的报价方案。
问题三:哪些因素最容易导致光伏玻璃出现色差?
主要因素包括:玻璃原料中铁含量及杂质成分的波动、熔化与澄清工艺不稳定、退火温度不均匀、压花辊面磨损、减反射镀膜厚度偏差、钢化工艺差异以及储存过程中的表面霉变与污染等。此外,测量环节的光源类型、观测几何条件与仪器校准状态也会直接影响色差结果的判定。
问题四:光伏玻璃色差检测对样品有哪些具体要求?
送检样品应从具有代表性的成品中随机抽取,表面清洁、无划痕、无崩边破损;数量通常不少于3片,以便考察批次均匀性;样品需在标准温湿度环境下调节至稳定状态后再行测量;送检时应注明玻璃的花纹面与镀膜面方向、测量位置要求及对标的目标样板,确保检测数据具备可比性。
问题五:色差值ΔE控制在多少范围内才算合格?
不同应用场景对色差限值的要求有所不同。一般而言,光伏组件用玻璃要求同批次样品与标准样板之间的总色差ΔE*ab控制在较小范围内,组件成品外观分级中还要求同片玻璃各测量点位之间的色差均匀性满足相应规范。具体限值应以产品执行标准、行业规范或供需双方签订的技术协议为准。
问题六:检测环境会对色差结果产生什么影响?
检测环境是色差结果的重要变量之一。环境温度与湿度的波动可能改变镀膜玻璃的表面状态;实验室背景杂散光的干扰会影响目视评价的准确性;样品未充分恒温也可能导致光谱数据漂移。因此,标准规定检测应在恒温恒湿条件下进行,目视评价须在标准光源箱内完成,仪器须校准后再使用,以最大限度降低环境因素引入的系统误差。
旗下实验室资质
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
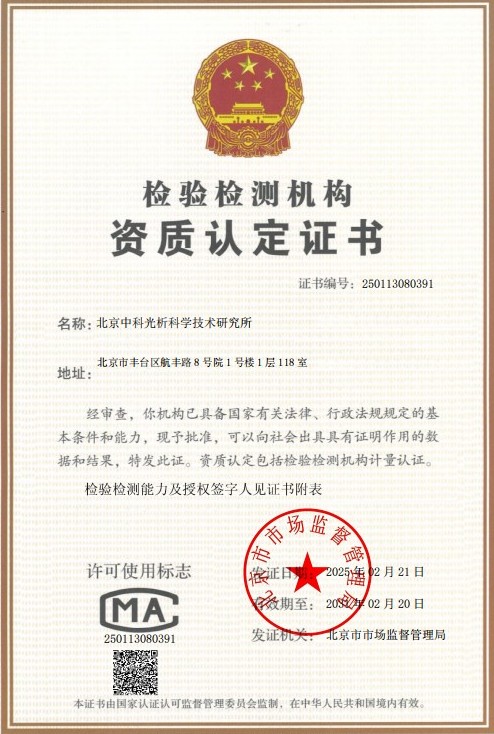 CMA计量认证证书
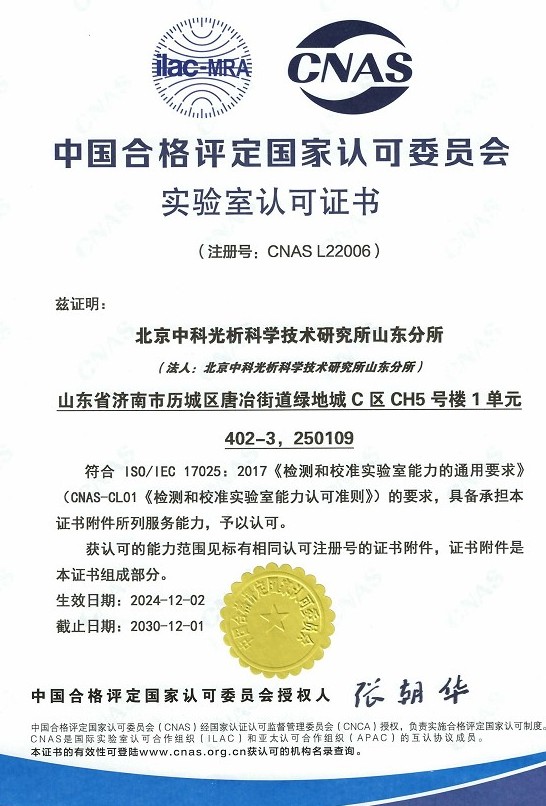 CNAS实验室认可证书
 ISO资质
 高新技术企业资质