技术概述
金属板材射线照相检验是利用X射线或γ射线穿透金属板材,通过胶片或数字探测器记录内部缺陷影像的无损检测技术。该方法能直观呈现气孔、夹渣、裂纹、分层等缺陷的位置、形状和尺寸,检测结果可长期存档备查,在压力容器、船舶制造、钢结构等行业中应用广泛,是保障金属结构件质量与安全的重要技术手段。
检测样品
本检测适用的样品范围覆盖绝大多数工业用金属板材,样品的材质、厚度与表面状态直接影响射线能量的选择以及透照工艺的制定。
常见板材类型
检测样品按材质可分为以下几大类:
- 黑色金属板材:碳素结构钢板、低合金高强度钢板、压力容器专用钢板、不锈钢板等;
- 有色金属板材:纯铝及铝合金板、纯铜及铜合金板、钛合金板等;
- 高温合金板材:镍基合金板、耐蚀合金板等;
- 复合板材:不锈钢复合钢板、钛钢复合板、铝钢复合板等。
样品规格与状态
送检板材可为原材料板块、切割试板、拼接焊板或带焊缝的结构件试板,厚度范围一般从几毫米到数十毫米,对于更厚的板材需采用高能射线或γ射线源进行透照。样品表面应清除氧化皮、油污及飞溅物,避免表面残留物在底片上形成伪缺陷影像而影响评定准确性。若板材带有对接焊缝,建议在送检前提供焊缝位置示意及坡口形式,便于现场布片和标记定位。
检测项目
金属板材射线照相检验的检测项目主要围绕内部缺陷的发现、定性定量评定以及质量等级判定展开,具体可细分为以下几类。
板材内部缺陷检测
针对板材母材区域,重点检出并评定以下内部缺陷:
- 气孔:板材内部因气体未逸出而形成的圆形或椭圆形空腔;
- 夹渣与夹杂物:冶炼或轧制过程中残留的非金属夹杂;
- 内部分层:板厚方向上形成的层间分离;
- 内部裂纹:热应力或轧制应力引起的内部撕裂;
- 偏析与疏松:成分或组织不均匀形成的局部密度差异。
焊缝质量检测
对于带有对接焊缝的板材,射线照相可检出焊缝内部的气孔、夹钨、未焊透、未熔合及内部裂纹等缺陷,同时借助像质计灵敏度验证底片质量,按相关标准对焊缝缺陷进行分级评定,判定其是否满足验收要求。
结构一致性评价
通过底片黑度分布与影像特征,评价板材内部组织致密性、厚度均匀性以及复合板结合层的连续性,为材料入厂验收、工艺评价和失效分析提供客观依据。
检测方法
金属板材射线照相检验需依据板材厚度、材质密度及现场作业条件,选择合适的射线源与透照工艺,主要方法包括以下几类。
X射线照相法
采用X射线机作为射线源,具有能量可调、焦点小、成像清晰度高的特点,适用于中薄板及对灵敏度要求较高的产品检验。实验室及车间固定场所多采用定向或周向X射线机,配合铅增感屏与工业胶片进行透照,经暗室显影、定影后获得底片,再通过观片灯进行缺陷评定。
γ射线照相法
采用铱-192、硒-75、钴-60等放射性同位素作为射线源,设备轻便、无需外接电源,适用于厚板透照以及现场高空、狭窄空间作业。γ射线穿透能力强,可检验X射线难以穿透的厚截面板材,但焦点尺寸相对较大,需合理选择曝光参数以保证像质满足要求。
数字射线成像法
包括CR(计算机射线照相)与DR(数字射线照相)两种方式,以成像板或平板探测器替代传统胶片,直接获取数字影像。该方法无需暗室处理、检测效率高,图像可进行灰度调节、缺陷测量与数字化存档,特别适合批量板材的快速筛查与追溯管理。
透照工艺与缺陷评定
检测时按标准要求布置像质计、搭接标记与中心标记,选择适宜的焦距、曝光量与透照方式,确保底片黑度、灵敏度与几何不清晰度满足相应标准要求。底片评定依据缺陷类型、尺寸、数量及分布密度进行分级,最终出具包含缺陷定性、定位、定量信息的检验报告。
检测仪器
完成一次完整的射线照相检验,需要射线源、成像系统与辅助器材协同配合,常用仪器设备如下。
射线源设备
- 定向、周向X射线机:覆盖中薄板至中厚板的常规检验需求;
- γ射线机:配备铱-192、硒-75、钴-60等放射源及储源容器与驱动装置;
- 直线加速器:用于特厚板材的高能射线检验。
成像与评片设备
- 工业射线胶片及暗室处理设备,包括自动洗片机与药液循环系统;
- CR成像板与扫描读取装置、DR平板探测器;
- 观片灯、黑度计、评片尺与放大镜等底片评定工具。
辅助器材
- 像质计:丝型、孔型等结构,用于验证底片灵敏度;
- 铅增感屏、铅字编号、搭接标记与中心标记;
- 屏蔽铅板、个人剂量仪、辐射报警仪等安全防护器材。
应用领域
金属板材射线照相检验广泛应用于对内部质量要求严格的制造行业,通过直观可靠的影像证据支撑材料验收与结构安全评估,典型应用领域如下。
压力容器与锅炉制造
承压设备用钢板及其对接焊缝是射线检验的重点对象,通过对筒体板、封头拼接板进行透照,及时发现内部超标缺陷,确保设备在承压状态下长期安全运行。
船舶与海洋工程
船体结构板、海洋平台甲板板及立柱厚板的内部质量检验,直接关系到结构的抗疲劳与耐腐蚀性能,射线照相为其提供了可追溯的影像档案。
航空航天
航空用铝合金板、钛合金板及高温合金板材的内部夹杂、分层检测,为飞行器结构件的轻量化设计和高可靠性要求提供质量保障。
桥梁与建筑钢结构
大跨度桥梁节点板、高层建筑钢结构箱形柱壁板的母材及焊缝检验,可有效防范因内部缺陷引发的脆性断裂风险。
常见问题
问题一:金属板材射线照相检验的检测周期是多久?
一般情况下,检测周期为7-15个工作日。实际周期受多方面因素影响:检测项目数量越多、透照布片工作量越大,所需时间越长;样品数量大、板厚差异明显时,需分组制定透照工艺并逐一曝光,周期相应延长;采用胶片法还需考虑暗室处理与评片时间。对于交期紧张的项目,可与检测机构沟通加急安排,通过优先排产、增开班次等方式缩短周期,具体以双方确认的委托协议为准。
问题二:金属板材射线照相检验的检测价格是多少?
检测价格受多重因素综合影响,无法一概而论。主要影响因素包括:检测项目的种类与数量、板材厚度与材质、选择的检测方法(胶片法或数字成像法)、透照面积与布片数量、样品送检总量以及检测周期要求(是否加急)等。不同委托需求之间差异较大,建议在送检前与检测机构沟通具体的检测方案与技术要求,由对方结合实际情况出具正式报价。
问题三:射线照相检验能发现哪些类型的缺陷?
射线照相检验对体积型缺陷最为敏感,如气孔、夹渣、夹杂物、缩孔、疏松等;对于开隙面具有一定宽度且方向与射线束夹角适宜的裂纹、未熔合、未焊透等面状缺陷也有较好的检出能力。但对于与板面平行、开隙极小的微细分层,射线检出灵敏度有限,必要时可结合超声检测进行补充验证。
问题四:X射线与γ射线应如何选择?
主要依据板材厚度、现场条件及灵敏度要求选择。中薄板、对影像清晰度要求高且具备供电条件的场合,优先选用X射线;厚板、野外或高空作业、无电源环境,则多选用γ射线。其中铱-192适用于中等厚度板材,钴-60可穿透更厚截面,硒-75在较薄板材检验中成像质量较优。
问题五:射线检测对人员安全有影响吗?
射线照相属于电离辐射作业,须由经过专业培训的检测人员在可控区域内按操作规程执行。作业时通过时间防护、距离防护与屏蔽防护三重措施控制受照剂量,作业边界设置警戒线与警示标志,操作人员佩戴个人剂量计并定期监测。在规范操作前提下,射线检测对人员与环境的辐射影响可控制在安全限值以内。
问题六:送检板材需要做哪些准备工作?
送检前建议做好以下准备:清除板材表面油污、氧化皮与飞溅物,避免产生伪缺陷影像;提供板材材质、规格、厚度及热处理状态等基本信息;带焊缝的板材应注明焊缝位置与坡口形式;批量较大的送检任务可提前沟通布片方案与透照比例,以便检测机构合理安排工期并按期交付报告。
旗下实验室资质
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
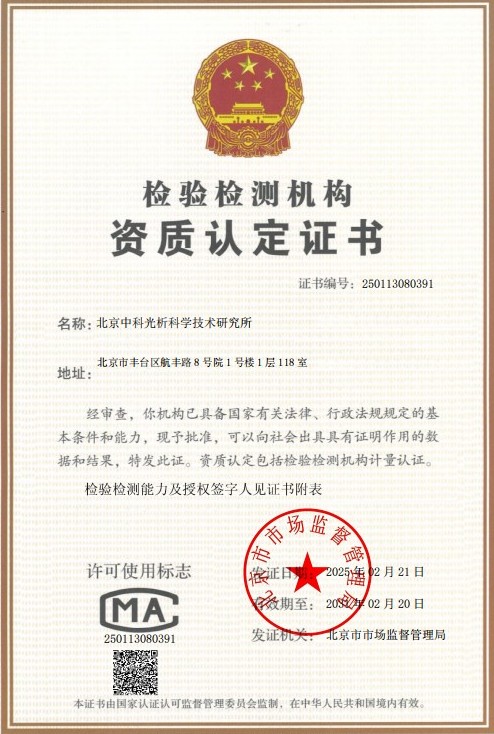 CMA计量认证证书
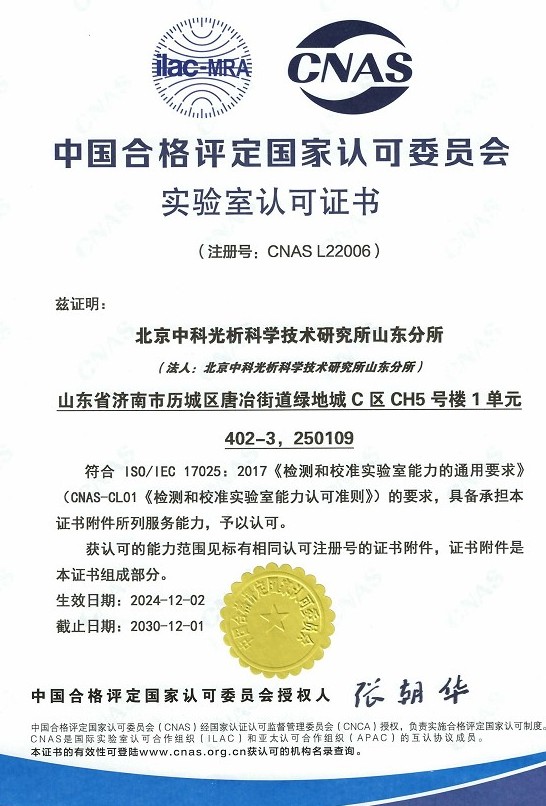 CNAS实验室认可证书
 ISO资质
 高新技术企业资质