技术概述
粉末涂料上粉率测试方法是衡量粉末涂料在静电喷涂施工中沉积效率的核心检测技术,通过测定工件表面附着粉末质量与喷出粉末总质量的比值,量化涂料的施工性能与粉末利用率。该测试广泛应用于粉末涂料研发、来料检验与喷涂工艺优化,是涂料生产企业和涂装厂家评价产品施工性能、控制涂装成本的重要技术手段。
检测样品
粉末涂料上粉率测试的检测对象主要为各类热固性粉末涂料产品,涵盖不同树脂体系和功能用途的粉末涂料品种,常见的送检样品包括:
- 环氧粉末涂料:主要用于管道防腐、电气绝缘、金属件防锈等领域;
- 聚酯粉末涂料:包括户外耐候型与户内型,广泛用于铝型材、家用电器等产品的表面涂装;
- 环氧-聚酯混合型粉末涂料:常用于室内金属家具、办公设备外壳、灯具等工件;
- 聚氨酯粉末涂料:适用于对装饰性和耐候性要求较高的涂装场合;
- 丙烯酸粉末涂料与氟碳粉末涂料:用于高端装饰性与超耐候性要求的工件;
- 功能性粉末涂料:如绝缘粉末、导电粉末、抗菌粉末等特殊用途品种。
送检样品一般建议提供不少于500g的粉末,采用密封包装,避免吸潮结团。样品应附具产品名称、型号、批次、固化条件等基本信息,必要时还需说明客户惯用的喷涂工艺参数,以便实验室结合实际施工条件开展测试。样品在运输和储存过程中应远离高温、高湿环境,防止粉末吸湿导致性能劣化而影响测试结果的准确性。
检测项目
围绕粉末涂料上粉率测试方法,实验室可开展的检测项目主要包括以下内容:
- 一次上粉率:在规定喷涂条件下,沉积于标准样板的粉末质量占喷出粉末总质量的百分比,为核心检测项目;
- 粉末粒径分布:检测粉末颗粒的大小及分布区间,粒径与上粉率密切相关;
- 粉末流动性与安息角:评价粉末的干粉流动特性;
- 流化性能:评价粉末在流化床装置中的流化均匀性与沸腾状态;
- 荷电性能:测定粉末的荷质比与静电吸附能力,反映粉末带电难易程度;
- 粉末含水率(挥发分):水分含量过高会显著降低上粉率并引发涂膜弊病;
- 表观密度与粉体电阻率:与粉末带电、吸附及回收性能相关的物性指标。
上述项目可根据客户需求单独测试或组合测试。通常将一次上粉率与粒径分布、荷电性能、含水率等项目联合分析,能够更全面地诊断粉末涂料施工性能的优劣,并追溯上粉率偏低的根本原因。
检测方法
粉末涂料上粉率的测定以静电喷涂称量法为基本方法。其原理是:在标准规定的喷涂条件下,用静电喷枪将粉末喷涂到标准样板上,通过称量喷涂前后的供粉容器和样板质量,计算粉末的沉积效率。具体测试流程如下:
- 样品状态调节:将粉末样品和标准样板在标准环境条件下(一般温度23℃±2℃、相对湿度50%±5%)放置规定时间,使其达到温湿平衡;
- 仪器准备:检查高压静电发生器、喷枪、供粉系统与回收系统的运行状态,校准电子天平,设定喷涂电压(通常为60-90kV)、输粉气压、流化气压、喷枪与样板距离(通常为200-300mm)及喷涂时间等参数;
- 喷粉量测定:分别称量喷涂前后供粉桶(含粉末)的质量,其差值即为喷出粉末总质量;
- 沉积量测定:分别称量喷涂前后标准样板的质量,其差值即为沉积(上粉)粉末质量;
- 结果计算:上粉率=沉积粉末质量÷喷出粉末总质量×100%,一般平行测试三次,取算术平均值作为最终结果,并在报告中注明测试条件。
除标准静电喷涂法外,实验室还可根据需要采用对比喷涂法(在相同条件下对比标样与试样的上粉率)、摩擦带电喷涂测试、不同电压与气压梯度下的上粉率曲线测试等延伸方法,用于评价粉末涂料对工艺参数波动的敏感性。测试过程中应严格控制环境温湿度、喷房断面风速和回收装置状态,避免粉末二次沉积或散失造成结果偏差,确保数据真实反映粉末的施工性能。
检测仪器
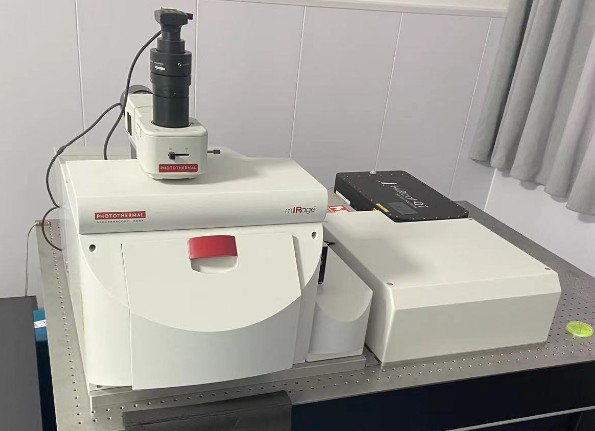
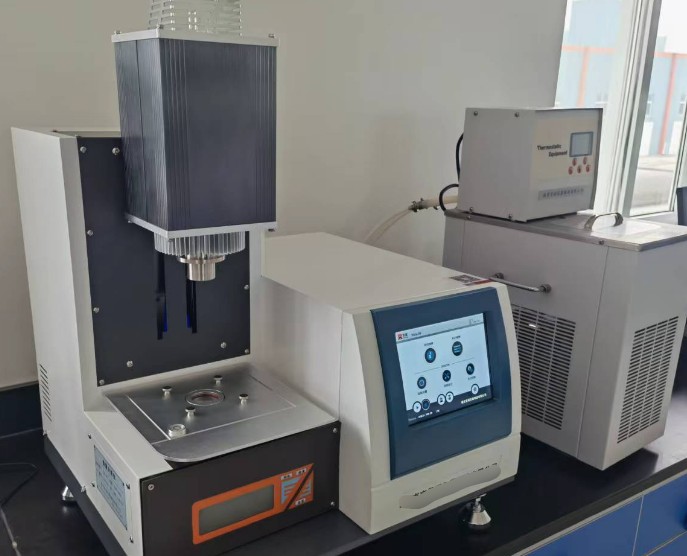
粉末涂料上粉率测试需要借助成套的喷涂与称量设备,常用的检测仪器包括:
- 高压静电喷涂系统:包含高压静电发生器、粉末喷枪、供粉桶与流化装置,可模拟实际静电喷涂工艺;
- 标准喷房与粉末回收装置:提供可控的喷涂空间与通风条件,防止粉尘扩散并保证测试安全;
- 电子天平:精度不低于0.01g,用于称量样板与供粉桶喷涂前后的质量;
- 激光粒度仪:测定粉末粒径及其分布状态;
- 流化性能测试装置:评价粉末的流化特性与沸腾均匀性;
- 恒温恒湿试验箱:用于样品的状态调节和环境条件控制;
- 温湿度计与风速仪:实时监控喷房环境温湿度及断面风速;
- 电热烘箱:用于测试后样板的固化处理及粉末挥发分测定。
所有仪器均需定期校准并处于有效使用状态,喷涂设备的电压、气压、出粉量等关键参数应在每次测试前进行核查,以保证不同批次测试结果之间的可比性与复现性。
应用领域
粉末涂料上粉率测试方法的服务对象覆盖粉末涂料产业链的上下游,主要应用领域包括:
- 粉末涂料生产企业:用于新产品配方筛选、出厂检验与批次质量对比,持续提升产品施工性能;
- 家电行业:空调、冰箱、洗衣机、微波炉等外壳喷涂线的来料验收与工艺调试;
- 铝型材与建材行业:建筑铝型材、天花板、幕墙板等粉末喷涂线的施工性能评估;
- 汽车零部件行业:轮毂、底盘件、座椅导轨等零部件粉末涂装的上粉效率控制;
- 金属家具与办公设备:钢制家具、文件柜、货架等喷涂加工企业的粉末利用率管理;
- 管道与防腐工程:石油天然气管道、供水管道内外涂用环氧粉末的施工性能验证;
- 电子电气行业:电机、变压器、电磁线等绝缘粉末涂覆工艺的性能评价。
通过上粉率测试,企业可以量化粉末利用率,减少粉末浪费,降低回收粉比例,优化喷涂参数组合,对控制涂装成本、提高涂膜质量稳定性具有直接的指导意义。
常见问题
问题一:粉末涂料上粉率测试方法的检测周期是多久?
粉末涂料上粉率测试的检测周期一般为7-15个工作日。具体周期受多种因素影响:检测项目数量越多(如同时开展粒径分布、荷电性能等配套项目)、送检样品数量越大,所需时间越长;若测试方法涉及多梯度工艺参数曲线测试或需要调整喷涂设备条件,周期也会相应延长;如客户对时效有特殊要求,可与实验室沟通安排加急处理,缩短报告出具时间。正式委托前建议先确认测试方案与排期,以便合理安排生产与采购计划。
问题二:粉末涂料上粉率测试方法的检测价格是多少?
粉末涂料上粉率测试的费用没有统一标准,实际报价取决于多项因素:检测项目的种类与数量(仅测上粉率,还是配套粒径分布、流化性能、荷电性能等项目)、采用的测试方法与复杂程度、送检样品的数量与批次、是否需要加急出报告,以及是否需要出具正式测试报告等。不同测试组合的工作量差异较大,建议在委托前向检测机构详细说明具体需求,由工程师评估测试方案后提供针对性的报价。
问题三:什么是粉末涂料上粉率?它对涂装生产有什么意义?
上粉率是指在规定喷涂条件下,沉积到工件表面的粉末质量占喷出粉末总质量的百分比,是衡量粉末涂料施工效率的核心指标。上粉率越高,说明粉末利用率越高,单位面积涂装所消耗的粉末越少,回收粉比例越低,直接关系到涂装成本控制与涂膜质量稳定性。同时,上粉率还会影响膜厚的均匀性和工件边角部位的覆盖效果,是涂装生产线工艺调试与验收的重要依据。
问题四:哪些因素会影响上粉率测试结果?
影响上粉率的因素主要包括:粉末自身的粒径分布、荷电性能、含水率与流动性;喷涂工艺参数如静电电压、喷枪距离、输粉气压与出粉量;环境条件如温湿度、喷房断面风速;以及工件的形状、接地状况和表面状态等。测试时需将上述条件控制在标准范围内并如实记录,否则不同实验室或不同批次之间的数据将失去可比性,甚至得出错误结论。
问题五:送检粉末涂料样品需要注意什么?
送检样品建议不少于500g,采用密封防潮包装,避免在运输和储存过程中吸潮结团。样品应附具产品名称、型号、批次、颜色、固化条件等信息;若客户有特定的施工工艺要求(如摩擦枪喷涂、特定电压气压条件),应提前告知实验室,可按约定的工艺条件开展测试,使结果更贴近实际生产情况,提高数据的参考价值。
问题六:上粉率偏低可能是什么原因?如何改善?
上粉率偏低的常见原因包括:粉末粒径过细或分布不合理、粉末受潮、荷电性能差、喷涂电压设置不当、喷枪距离过远、输粉气压过大、工件接地不良或喷房湿度过高等。改善措施可从调整喷涂参数(适当提高电压、缩短喷距)、控制环境湿度、检查接地系统、优化粉末配方等方面入手。若原因不明,可通过上粉率测试配合粒径分布、含水率、荷质比等项目进行系统诊断,锁定问题根源后针对性改进。
旗下实验室资质
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
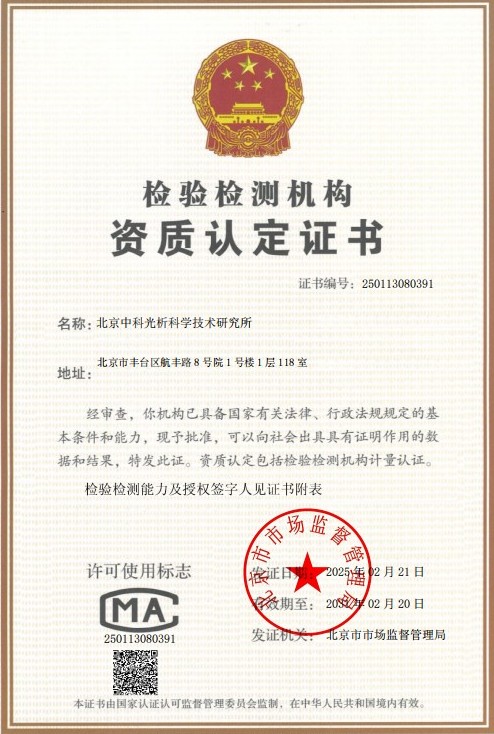 CMA计量认证证书
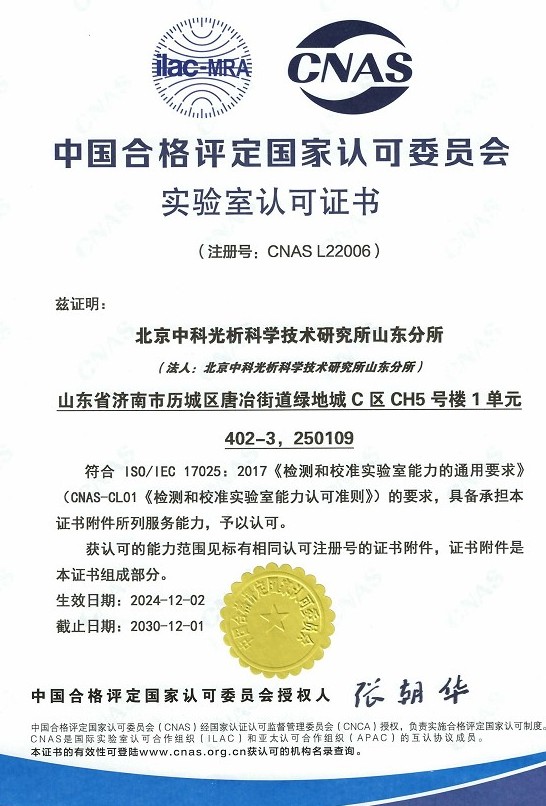 CNAS实验室认可证书
 ISO资质
 高新技术企业资质