技术概述
复合材料无损检测试验方法研究是在不损伤构件的前提下,运用超声、射线、红外热成像等物理手段,对复合材料内部的分层、孔隙、脱粘、裂纹等缺陷进行定位与定量评价的系统性研究,其成果直接关系到航空航天、风电等重大装备的服役安全,是现代工业质量控制体系中不可或缺的核心技术。
检测样品
复合材料无损检测试验方法研究涉及的检测样品范围广泛,涵盖了目前工业领域应用的主流复合材料构件与试验件。根据材料体系、结构形式与应用场景的不同,常见的检测样品主要包括以下几大类:
- 碳纤维增强树脂基复合材料:包括单向层压板、多向铺层层压板、编织复合材料板等,广泛用于飞机机翼、机身壁板等主承力结构;
- 玻璃纤维增强复合材料:如风电叶片壳体、船舶艇体、储罐管道等大尺寸玻璃钢制品;
- 蜂窝夹层结构:由碳纤维或玻璃纤维面板与铝蜂窝、芳纶纸蜂窝、泡沫芯材粘接而成的轻量化结构;
- 复合材料缠绕制品:包括纤维缠绕压力容器、气瓶、发动机壳体等回转体构件;
- 复合材料胶接与修补结构:如胶接接头、贴补或挖补修理区域、共固化或二次胶接组件;
- 金属基与陶瓷基复合材料:用于航天热防护、制动盘等特殊工况的高性能复合材料;
- 标准试块与对比试块:含人工预制缺陷(平底孔、分层、脱粘)的工艺验证样品。
不同类型的样品在材料声阻抗、结构厚度、表面状态等方面差异显著,研究工作中需要针对样品特点制定相应的检测试验方案,选择与之匹配的激励方式、耦合方式与数据采集参数,以确保缺陷检出的可靠性与定量结果的准确性。
检测项目
复合材料无损检测试验方法研究围绕材料与构件在制造及服役过程中可能出现的各类缺陷展开,主要检测项目涵盖缺陷类检测、几何量测量与性能评价三大类别,具体包括:
- 分层缺陷检测:查找层压结构内部层与层之间的分离区域,测定其平面位置与面积;
- 孔隙率测定:评价复合材料基体中微孔隙的含量水平,通常以百分比形式给出量化结果;
- 脱粘检测:检测夹层结构面板与芯材之间、胶接结构胶层中的粘接不良区域;
- 冲击损伤评估:识别低速冲击、外物撞击造成的内部损伤,包括基体开裂、纤维断裂与分层扩展;
- 裂纹检测:发现材料内部及表面的微裂纹、疲劳裂纹,并跟踪其扩展行为;
- 纤维褶皱与铺层缺陷检测:识别纤维波浪形褶皱、铺层角度偏差、贫胶或富胶等工艺缺陷;
- 厚度测量:利用超声测厚技术对构件壁厚进行逐点或连续扫查;
- 夹杂与异物识别:查找生产过程中混入的隔离膜、刀具屑等外来物;
- 服役老化评价:针对湿热老化、热氧化等引起的材料劣化程度进行对比分析。
检测方法
复合材料无损检测试验方法研究的核心内容,是针对不同缺陷类型与结构特征,选择或组合运用多种无损检测技术,并通过试验验证其适用性、灵敏度与可靠性。
超声检测是复合材料无损检测中应用最广泛的方法。常规脉冲反射法利用缺陷界面反射的回波信号识别分层、脱粘等垂直于声束方向的平面型缺陷;穿透法适用于衰减较大的厚截面构件,通过接收能量变化判断内部质量;相控阵超声技术通过电子控制声束偏转与聚焦,可实现高速扫查与缺陷成像,显著提高检测效率;超声C扫描系统能够给出构件内部缺陷的平面投影图像,是目前层压板与夹层结构质量验收的主要手段。研究中还需系统考察探头频率、耦合方式、水浸或喷水装置等参数对检测结果的影响规律。
射线检测方法包括X射线照相与工业CT两类。X射线照相适合发现孔隙、夹杂、纤维褶皱等体积型缺陷,但对紧贴型分层不敏感;工业CT通过多角度投影重建构件三维密度分布,可对缺陷进行空间定位与尺寸测量,是复合材料内部结构精细化表征的重要研究工具,其不足在于设备成本较高、检测效率相对较低。
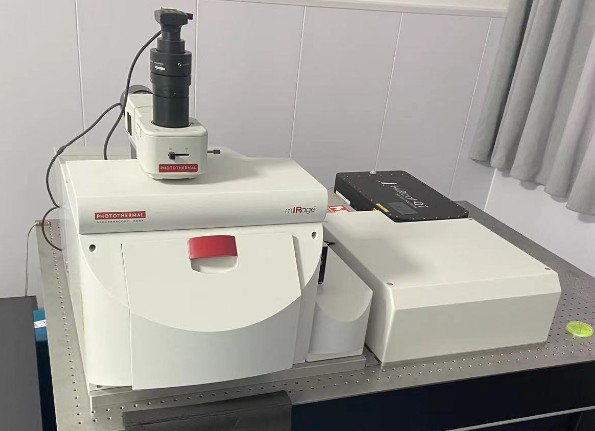
红外热成像检测分为脉冲热成像、锁相热成像与超声红外热成像等模式,通过记录缺陷区域热传导异常形成的表面温度差异判读缺陷,具有非接触、大面积、快速扫查的特点,尤其适合蜂窝夹层结构的脱粘检测与风电叶片的现场巡检。
声发射技术通过接收材料内部损伤演化过程中释放的应变能信号,实现对加载过程中纤维断裂、基体开裂、分层扩展的动态监测,常用于压力容器水压试验与结构服役健康监测研究。激光错位散斑干涉技术利用激光照射构件表面,通过变形前后散斑图样的相关运算识别脱粘、分层区域,适合检测大型曲面构件与近表面缺陷。
此外,敲击检测与谐振法作为低成本手段,常用于快速筛查;涡流与电位法在碳纤维等导电复合材料检测中也有一定探索价值。试验研究通常需要制作含人工缺陷的试块,对各方法的检出概率、缺陷定量误差进行统计分析,形成对比数据,为工程应用提供方法选择依据。
检测仪器
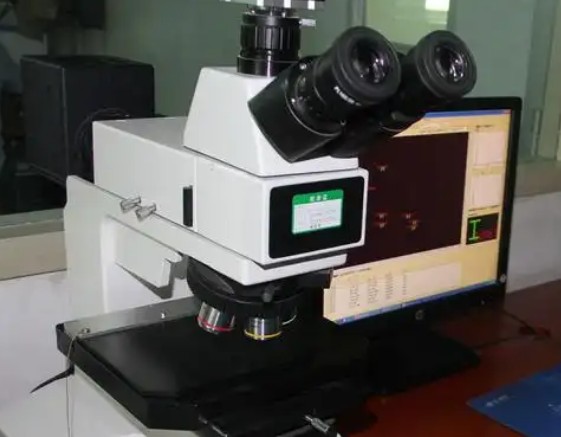
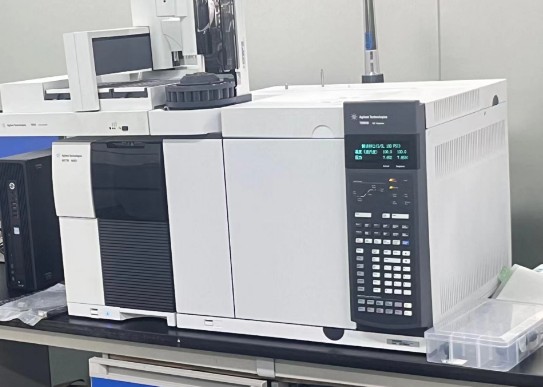
开展复合材料无损检测试验方法研究需要依托一系列专业检测仪器与配套设备,主要仪器类别如下:
- 常规超声探伤仪:具备A扫描显示、闸门报警与DAC曲线功能,用于手工扫查与基础试验;
- 相控阵超声检测仪:配置多晶片探头与楔块,支持扇形扫描、线性扫描与全聚焦数据采集;
- 超声C扫描系统:包含精密机械扫查架、水浸槽或喷水耦合装置及成像软件,用于缺陷成像与面积定量;
- X射线探伤机与数字成像系统:包括便携式X射线机、数字平板探测器及图像处理软件;
- 工业CT检测系统:具备微焦点射线源、高精度转台与三维重建软件;
- 红外热像仪及主动热激励装置:如闪光灯、卤素灯、超声激励源等;
- 声发射检测系统:多通道采集主机、谐振式传感器、前置放大器与定位分析软件;
- 激光错位散斑干涉仪:含激光器、剪切光路与图像处理系统;
- 辅助设备:标准试块、耦合剂、超声测厚仪、烘箱、加载试验机等。
研究过程中还需配备数据采集与分析工作站,对检测信号进行滤波、特征提取与缺陷识别算法验证,并结合解剖验证试验建立信号特征与真实缺陷之间的对应关系,不断优化检测工艺。
应用领域
复合材料无损检测试验方法研究的成果广泛应用于国民经济多个重要领域,为复合材料结构的设计验证、生产质量控制与在役维护提供关键技术支撑。
- 航空航天领域:飞机复合材料机身、机翼、尾翼、襟翼等构件的出厂检测与在场检测,火箭壳体、卫星结构的质量评价;
- 风力发电领域:风电叶片成型过程质量检验、出厂验收与运行期定期巡检,导流罩、机舱罩等部件的缺陷排查;
- 轨道交通领域:高速列车流线型车头、司机室、设备舱罩等复合材料部件的检测;
- 汽车工业领域:碳纤维车身部件、传动轴、高压储氢瓶的质量控制;
- 船舶与海洋工程领域:玻璃钢艇体、桅杆、复合材料管道与储罐的检测;
- 体育休闲领域:赛艇桨叶、自行车架、球拍等高性能器材的质量评价;
- 土木建筑领域:桥梁加固用纤维片材、拉挤型材的粘接质量检测;
- 科研与教学领域:高校及科研院所开展的复合材料损伤机理、工艺优化与新方法开发研究。
常见问题
问题一:复合材料无损检测试验方法研究的检测周期是多久?
一般为7-15个工作日。具体周期受多方面因素影响:检测项目数量越多、涉及的样品数量越大,所需时间相应延长;若试验方案中包含工业CT三维扫描、声发射加载监测等复杂方法,或需要对试块进行解剖验证与统计分析,周期也会有所增加;此外,若客户有加急需求,实验室可通过优化排产安排适当缩短交付时间。建议在委托前与检测机构充分沟通试验方案,以便准确评估检测周期。
问题二:复合材料无损检测试验方法研究的检测价格是多少?
检测费用受多种因素综合影响,难以一概而论。主要影响因素包括:检测项目的种类与数量、所选用的检测方法(常规超声与工业CT等方法成本差异较大)、样品的尺寸与数量、检测部位的可接近性、扫查精度与成像要求,以及检测周期的缓急程度等。项目越复杂、工作量越大,费用相应越高。建议客户在委托前提供详细的检测需求与样品信息,与检测机构沟通后获取针对性的报价方案。
问题三:复合材料无损检测能否发现所有类型的内部缺陷?
任何单一无损检测方法都有其灵敏度极限和适用范围,不能保证发现所有缺陷。例如超声检测对平行于检测面的分层、脱粘敏感,但对垂直方向的裂纹检出能力有限;X射线对体积型缺陷敏感,对紧贴型分层则不敏感。因此在试验研究中通常采用多方法组合的方式,发挥各方法优势互补,提高缺陷的综合检出概率。
问题四:碳纤维复合材料与玻璃纤维复合材料在检测方法选择上有何区别?
碳纤维复合材料声衰减相对较低,适合采用较高频率的超声探头,检测分辨率较高;玻璃纤维复合材料尤其含较厚截面的风电叶片类制品,声衰减与各向异性明显,常需采用低频探头、穿透法或红外热成像等大面积快速扫查方法。此外,碳纤维具有一定导电性,可探索涡流类方法,而玻璃纤维属于绝缘材料,此类方法不适用。
问题五:检测中发现的缺陷尺寸如何定量?
缺陷定量通常依据超声C扫描图像测量缺陷平面投影的长宽尺寸与面积,射线底片或CT切片用于测量缺陷的空间尺寸,红外热图用于估算缺陷轮廓。定量结果受方法分辨率、探头尺寸、判读阈值等因素影响,研究中一般通过含人工缺陷的对比试块进行校准,并结合解剖验证评估定量误差,确保报告数据的可靠性。
问题六:现场检测与实验室检测有何差异?
实验室检测可在水浸槽、扫查架等受控条件下进行,耦合稳定、扫查精度高,适合标准试块研究与精细定量;现场检测则受构件尺寸大、可达性差、环境干扰等条件限制,多采用便携式超声、红外热像仪等轻便设备,以快速筛查为主。试验方法研究需要针对两类场景分别验证工艺参数与判废准则,保证检测结果的一致性。
问题七:无损检测结果如何指导复合材料构件的验收与使用?
检测结果需与相应的设计规范或验收标准对照,评估缺陷的类型、尺寸、位置是否超出允许限值,进而判定构件合格、返修或报废。对于在役构件,可结合多次检测数据建立缺陷扩展跟踪记录,为检修周期制定与剩余寿命评估提供依据。研究工作的目标之一,就是为不同应用场景提供科学合理的验收阈值与评价流程。
旗下实验室资质
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
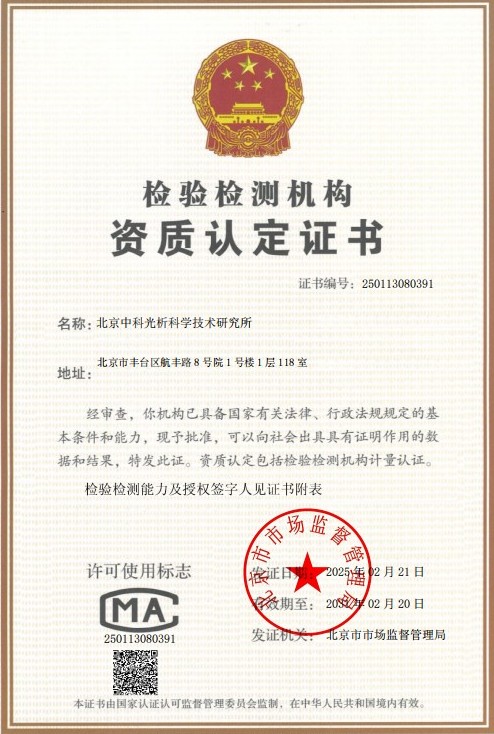 CMA计量认证证书
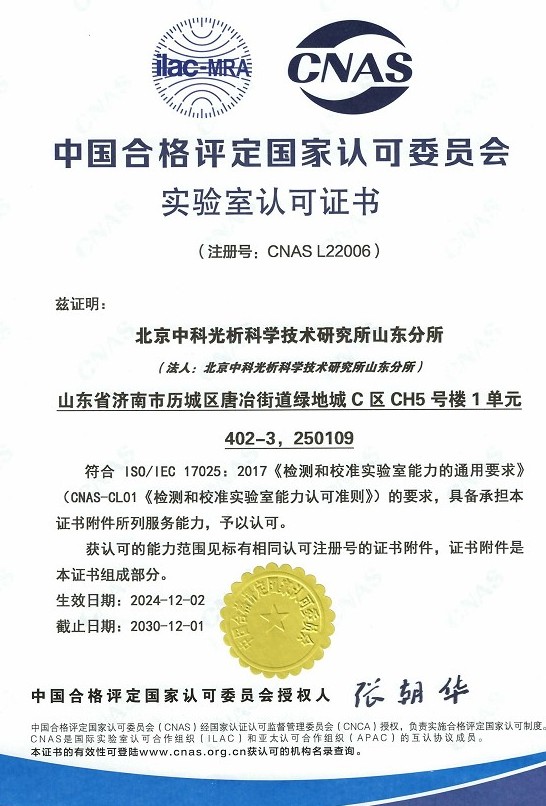 CNAS实验室认可证书
 ISO资质
 高新技术企业资质