技术概述
熔敷金属是指在焊接过程中,由熔化的焊条、焊丝、焊剂等填充材料与部分母材共同熔化、混合,经冷却凝固后形成的焊缝金属。它直接决定了焊接接头的力学性能、耐腐蚀性能、抗裂性能以及高温或低温服役性能,是评价焊接材料质量与焊接工艺水平的关键对象。熔敷金属的化学成分一旦偏离设计范围,就可能导致焊缝强度不足、脆化、热裂纹、冷裂纹、晶间腐蚀等一系列质量问题,因此对熔敷金属进行化学成分分析具有重要的工程意义。
光谱分析测试是当前熔敷金属化学成分测定中应用最广泛、效率最高的技术手段之一。其基本原理是:利用电弧、火花或等离子体等激发源使试样表面物质蒸发、原子化并激发发光,不同元素的原子在激发态跃迁时会产生特定波长的特征谱线,通过测量谱线的波长和强度,即可对试样中各元素进行定性识别与定量分析。与传统湿法化学分析相比,光谱分析具有分析速度快、可同时测定多元素、取样量少、精密度高等显著优势,特别适合焊接材料研发、生产过程质量控制以及批量样品的快速筛查。
在熔敷金属化学分析光谱分析测试中,通常需要先按照相关焊接材料标准的规定,采用规定的焊接工艺在基板上堆焊或焊接熔敷金属试块,再从试块上取样、加工成适合光谱激发的分析试样。整个测试流程涉及取样、制样、仪器校准、数据比对与结果判定等环节,任何一个环节的偏差都可能影响最终分析结果的准确性,因此规范化的操作流程和完善的分析方法体系是获得可信数据的基础。
检测样品
熔敷金属化学分析光谱分析测试所涉及的样品主要来源于各类焊接材料的熔敷试样,常见的样品类型包括:
- 焊条熔敷金属试块:按焊条产品标准规定的焊接参数,在规定材质的基板上多层堆焊制成的试块;
- 实心焊丝、药芯焊丝熔敷金属试块:采用气体保护焊等方式制备的熔敷试样;
- 埋弧焊焊丝与焊剂组合熔敷金属试块:按焊丝与焊剂组合分类要求堆焊的试样;
- 焊接工艺评定及焊接产品检验中的焊缝金属试样;
- 失效分析或质量争议中需要复核化学成分的焊缝取样。
为了保证光谱分析结果的可靠性,送检样品应满足一定的制备要求。首先,熔敷金属试块应具有足够的尺寸,保证取样部位能够避开母材稀释区域、起弧和收弧部位,通常需要舍弃底层若干焊道,取上层成分趋于稳定的熔敷金属。其次,用于火花直读光谱分析的试样,其激发面应平整、致密、无气孔、无裂纹、无夹渣,并经过车削或磨削处理以去除氧化皮、脱碳层及其他污染物;试样厚度与激发面尺寸应满足仪器夹持和激发的要求。此外,样品在送检前应做好标识与防护,避免锈蚀、油污和混淆,同时建议随样品提供焊接材料牌号、批次、预期成分范围等信息,以便实验室选择合适的标准物质和分析程序。
检测项目
熔敷金属化学分析光谱分析测试的检测项目以化学元素成分含量测定为主,具体检测元素范围取决于材料类别与相关产品标准的要求。常见的检测项目包括:
- 碳钢及低合金钢熔敷金属常规元素:碳(C)、硅、锰(Mn)、磷(P)、硫(S)、铬(Cr)、镍、钼(Mo)、钒(V)、铌、铜(Cu)、钛、硼(B)等;
- 不锈钢及耐热钢熔敷金属特征元素:铬、镍、钼、锰、硅、碳、磷、硫、铜、钨(W)、钒、铌、氮(N)等;
- 镍及镍合金熔敷金属特征元素:镍、铬、钼、铁(Fe)、钴、铜、锰、硅、钛、铝、铌等;
- 气体元素分析:氧(O)、氮(N)、氢(H)等气体元素含量测定;
- 微量与痕量元素分析:如砷(As)、锡(Sn)、锑(Sb)、铅(Pb)、铋(Bi)等有害微量元素的测定。
除了单元素含量测定外,根据客户需求还可对分析结果进行进一步的数据处理,例如计算碳当量、铬当量与镍当量、预估焊缝铁素体含量等,为焊接工艺制定、焊材选型以及焊缝组织与性能预测提供参考依据。
检测方法
熔敷金属化学分析光谱分析测试根据元素种类、含量水平及精度要求的不同,可采用多种光谱分析方法,必要时辅以化学分析方法进行验证比对:
- 火花放电原子发射光谱法:将制备好的块状试样在氩气气氛中经火花激发,测量各元素特征谱线强度并与标准样品建立的工作曲线比对,实现多元素同时快速定量,是碳钢、低合金钢及不锈钢熔敷金属成分分析的首选方法;
- 电感耦合等离子体发射光谱法:将试样经酸溶解后引入等离子体光源激发,具有线性范围宽、基体干扰小、灵敏度高的特点,适合痕量元素和复杂成分体系的精确分析;
- X射线荧光光谱法:利用X射线激发试样产生特征荧光射线进行成分测定,制样简单且具有非破坏性,适用于成分筛查和快速半定量分析;
- 红外吸收法:专用于碳、硫元素的精确测定,试样经高频感应炉燃烧后,通过红外检测器测定生成的二氧化碳和二氧化硫,是仲裁分析中碳硫定值的重要手段;
- 惰性气体脉冲加热法:用于氧、氮元素分析,试样在石墨坩埚中经脉冲加热熔融,通过红外与热导检测器分别测定氧和氮含量;
- 传统湿法化学分析:包括分光光度法、滴定法、重量法等,作为光谱分析结果仲裁和标准物质定值的参考方法。
在实际检测中,实验室会依据材料牌号、执行标准以及委托方要求制定分析方案。对于碳、硫、氮、氧等易受光谱方法限制的元素,通常采用红外吸收法或气体分析仪单独测定;对于常规金属元素,则以火花直读光谱为主、必要时用等离子体发射光谱法进行复核。检测完成后,分析结果将与相应焊接材料标准中规定的化学成分范围进行比对,给出符合性评价。
检测仪器
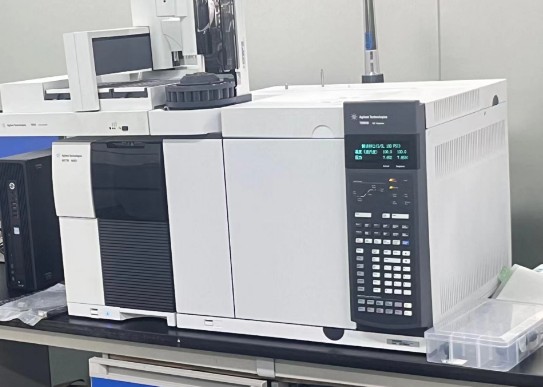
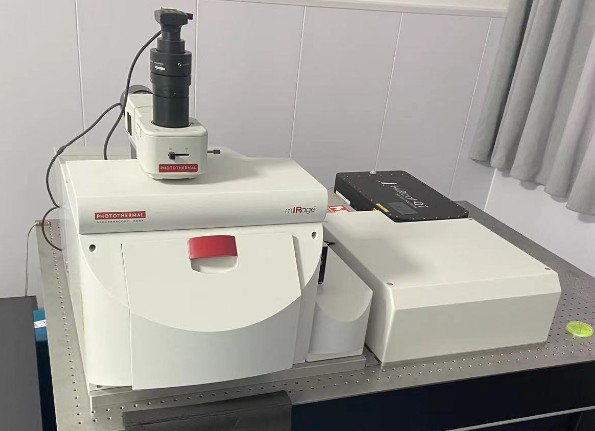
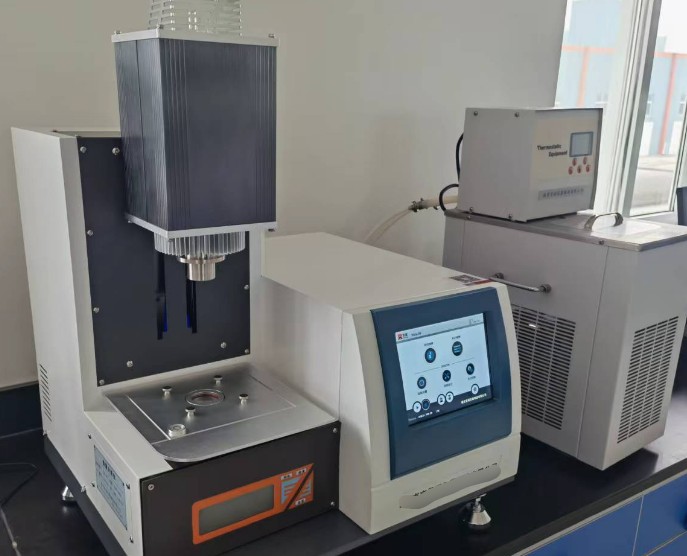
熔敷金属化学分析光谱分析测试依托一系列专业分析仪器和配套制样设备,常用的仪器设备包括:
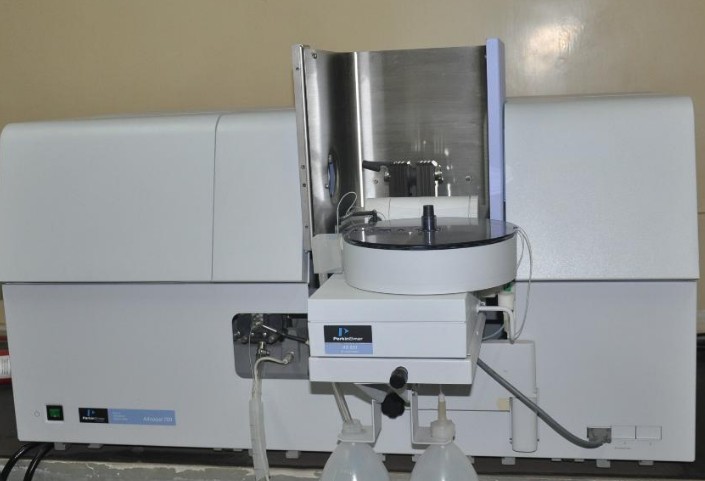
- 光电直读光谱仪(火花源原子发射光谱仪):块状试样多元素快速定量分析的核心设备,配备不同基体的分析通道;
- 电感耦合等离子体发射光谱仪:用于溶液样品中主量、微量及痕量元素的精确测定;
- X射线荧光光谱仪:用于无损成分筛查与快速半定量分析;
- 高频红外碳硫分析仪:碳、硫元素的专用测定设备;
- 氧氮氢分析仪:用于氧、氮、氢等气体元素的测定;
- 分光光度计:用于特定元素的化学法显色测定;
- 配套制样设备:车床、铣床、磨样机、砂轮机、抛光机等,用于分析面的平整化处理;
- 标准物质与控制样品:包括各类有证标准样品和内部控样,用于工作曲线绘制、仪器漂移校正与结果质量控制。
为保证仪器处于良好的工作状态,实验室在日常检测中需执行定期校准、期间核查、控样分析等质量控制措施。每次分析前使用与试样材质相近的标准物质核查工作曲线的准确性,分析过程中插入平行样与控制样监控数据稳定性,从仪器和管理两个层面确保分析结果的可信度。
应用领域
熔敷金属化学分析光谱分析测试在众多工业领域具有广泛的应用需求,主要包括:
- 焊接材料制造行业:焊条、焊丝、焊剂等产品的出厂检验、型式检验及新产品研发成分验证;
- 钢结构与桥梁工程:焊缝金属成分复验,保障结构焊接质量;
- 锅炉与压力容器制造:受压元件焊缝及焊接工艺评定中的熔敷金属成分确认;
- 石油化工与管道工程:工艺管道、储罐焊接接头成分检测与耐蚀性能评估;
- 船舶与海洋工程:船体结构、海洋平台焊缝化学成分控制;
- 电力与能源装备:电站锅炉、汽轮机等高参数装备焊接材料验证;
- 轨道交通与车辆制造:车体、转向架等关键焊接部件的成分检测;
- 科研院所与高等院校:焊接冶金研究、新材料开发与教学实验中的成分表征;
- 质量仲裁与失效分析:焊接质量争议、焊缝开裂与腐蚀失效事件中的成分溯源。
通过熔敷金属化学成分的光谱分析测试,相关企业与研究机构能够准确掌握焊缝的实际成分水平,及时发现焊接材料质量波动、混料错料、工艺参数不当等问题,为焊接材料选型、焊接工艺优化、产品质量验收以及事故原因分析提供科学的数据支撑。
常见问题
问题一:熔敷金属化学分析光谱分析测试的检测周期是多久?
熔敷金属化学分析光谱分析测试的检测周期一般为7-15个工作日。具体周期会受到多种因素的影响:首先是检测项目的数量与类型,若仅需常规元素的光谱测定,周期相对较短;若涉及碳、硫、氧、氮等需要专用仪器测定的项目,或需要采用湿法化学分析进行复核,则耗时会有所增加。其次,样品数量越多、批次越复杂,所需时间也相应延长。此外,若样品为来料直接分析,制样环节耗时较少;若需要从焊接试板上取样加工,或需要对特殊材质重新建立分析方法,周期会适当延长。对于有紧急需求的客户,多数实验室可提供加急服务,在保证数据质量的前提下缩短检测周期,建议在委托检测时与实验室充分沟通时间安排。
问题二:熔敷金属化学分析光谱分析测试的检测价格是多少?
熔敷金属化学分析光谱分析测试的费用因多种因素而异,无法一概而论。影响价格的主要因素包括:检测项目的数量与元素范围,测定的元素越多、涉及的稀有元素或气体元素越多,分析成本越高;所选用的检测方法,常规火花直读光谱分析与等离子体发射光谱法、红外碳硫分析、气体元素分析等方法的成本存在差异;样品的数量与制样难度,是否需要另行焊接熔敷试块、是否需要车削磨削等加工处理都会影响整体费用;此外,检测周期的要求也会对费用产生影响,加急服务通常需要额外付费。建议有检测需求的客户在委托前提供材料牌号、执行标准、需测元素范围及样品情况等信息,向检测机构咨询并获取正式报价。
问题三:什么是熔敷金属?它与母材和焊材有什么区别?
熔敷金属是焊接过程中由填充金属熔化后与少量熔化的母材混合凝固形成的焊缝金属,通常特指按标准工艺堆焊或焊接后、用于代表焊材熔敷特性的那部分金属。母材是被焊接的基体材料,其成分由钢材或合金生产过程决定;焊材是焊接时使用的填充材料,其自身成分与熔敷后的成分并不完全相同。由于焊接过程中存在合金元素烧损、氧化、过渡以及母材稀释等效应,熔敷金属的实际化学成分既不等于焊材标称成分,也不同于母材成分,因此必须通过单独取样分析来确定,这也是熔敷金属化学分析光谱分析测试存在的意义。
问题四:为什么不能直接对焊条或焊丝进行分析,而必须分析熔敷金属?
焊材本身的成分不能完全代表其熔敷后的实际成分。以药皮焊条为例,药皮中含有造气剂、造渣剂、脱氧剂及合金剂等多种物质,焊接时部分合金元素会过渡到熔池中,同时也会有不同程度的烧损;药芯焊丝和埋弧焊焊剂同样存在合金过渡系数的问题。各焊接材料产品标准中规定的化学成分要求,都是针对熔敷金属而非焊材本身制定的。只有按标准规定的方法制备熔敷金属试块并进行化学分析,其结果才能用于判定该批焊接材料是否符合标准要求、能否保证焊缝获得预期的性能。
问题五:光谱分析前的熔敷金属试样应如何制备?
试样制备是影响光谱分析准确性的关键环节。首先应按相应焊接材料标准规定的焊接位置、焊接参数和道间温度要求堆焊试块,通常从第三层以上成分趋于稳定的部位取样,以避免母材稀释的影响。取样后需对激发分析面进行车削或磨削加工,去除表面氧化层、脱碳层和加工变质层,获得平整光洁、纹理均匀的分析面。试样应具有足够的厚度和平面尺寸,以满足火花光谱仪激发台的夹持要求。加工过程中应避免过热,防止试样表面成分发生变化。对于存在疏松、气孔、裂纹等缺陷的部位,应避开取样。制好的试样应保持清洁,不得用手直接触摸分析面或沾染油污、水汽,并尽快安排分析。
问题六:光谱分析结果与湿法化学分析结果出现偏差时如何处理?
光谱分析与湿法化学分析在方法原理、适用范围上各有特点,两者结果出现一定程度的偏差属于正常现象。光谱分析属于相对分析方法,依赖标准物质建立工作曲线,受基体效应、组织结构、标准物质匹配性等因素影响;湿法分析则直接基于化学反应计量关系,通常作为仲裁方法。当两者偏差超出允差范围时,应首先核查试样制备质量、激发面状态、仪器工作曲线漂移情况以及标准物质的选择是否与试样材质匹配;其次核对平行样结果的重复性;若问题仍未解决,建议增加取样点复测或引入第三方实验室进行比对分析。对于有争议的结果,一般以标准规定的仲裁方法或供需双方共同认可的方法为准。
问题七:熔敷金属化学成分检测常见的不合格原因有哪些?
熔敷金属化学成分不合格的原因较为复杂,常见的情况包括:一是焊接材料本身质量波动,如焊材生产中合金配比失控、原材料夹杂超标,导致熔敷金属主量元素或有害元素超标;二是焊材保管不当,如焊条受潮、药皮变质、焊丝锈蚀,引起氧、氢等气体元素或硫、磷等有害元素升高;三是焊接工艺执行偏差,如线能量过大或过小、保护气体流量不当、焊剂未按要求烘干等,造成合金元素烧损或过渡系数异常;四是取样制样不规范,误取了母材稀释区或混入了基板成分,造成结果失真;五是错用、混用焊接材料,导致成分与预期牌号完全不符。检测发现不合格后,应结合焊接记录、焊材批号追溯和取样复核等手段查明根本原因,并采取相应的纠正措施。
旗下实验室资质
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
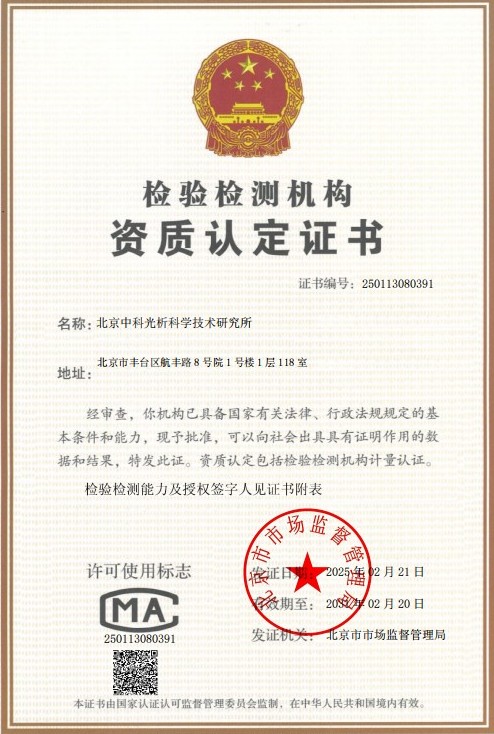 CMA计量认证证书
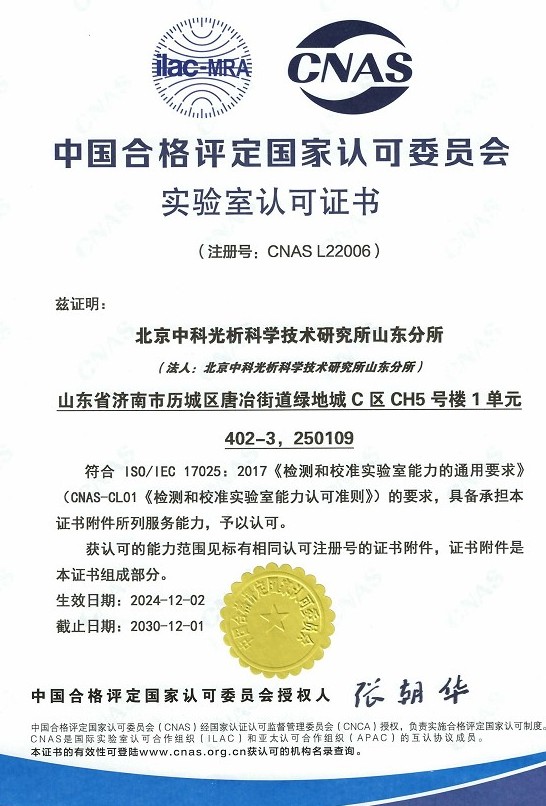 CNAS实验室认可证书
 ISO资质
 高新技术企业资质