技术概述
光弹扫描法测定缺陷位置是一种建立在光弹性效应基础之上的无损检测技术。其基本原理是:透明或半透明的各向同性材料在应力或内部缺陷的作用下,会产生暂时双折射现象。当一束偏振光穿过这类材料时,会沿两个主应力方向分解成两束传播速度不同的偏振光,从而形成随应力大小变化的光程差。光程差经检偏镜后转换为肉眼可见的干涉条纹,即等色线与等倾线。材料内部若存在气泡、夹杂、微裂纹、结石或局部残余应力集中,其周围的应力场将发生畸变,在光弹图像上表现为条纹的局部弯曲、密集、中断或异样的亮暗斑点。
所谓“扫描”,是指在检测过程中通过样品台移动或光学系统移动,对样品表面进行逐点、逐行的系统化扫查,将各测点的条纹信息、光程差数据与空间坐标一一对应,形成覆盖整个样品的应力分布图谱。借助该图谱,检测人员可以准确判断缺陷在样品上的平面位置、大致尺寸与分布走向,并结合不同角度的观测对缺陷深度做出辅助估计。光弹扫描法具有无损、直观、全场观测、灵敏度高、检测效率高等突出优点,已成为玻璃、光学晶体、透明高分子等行业缺陷定位与应力评价的重要手段。
检测样品
凡是具备良好透光性且在应力作用下呈现明显双折射效应的材料,原则上都可采用光弹扫描法进行缺陷定位。常见的检测样品包括:
- 钢化玻璃、半钢化玻璃、夹层玻璃等建筑与安全玻璃制品;
- 汽车风挡玻璃、侧窗玻璃、天幕玻璃等车用透明件;
- 光学玻璃元件、滤光片、镜片毛坯、石英玻璃制品;
- 蓝宝石、氟化钙、铌酸锂等光学晶体与半导体晶体材料;
- 亚克力(PMMA)、聚碳酸酯(PC)等透明工程塑料板材与注塑件;
- 环氧树脂浇注体、电子封装树脂、透明复合材料结构件;
- 玻璃瓶罐、器皿、安瓿瓶、药用玻璃容器;
- 实验室标准试件(如受压圆盘、弯曲梁)及工艺验证样品。
送检样品一般要求表面清洁、无明显污渍与划痕遮挡,透光区域厚度均匀。对于形状复杂的样品,可在检测方案设计阶段与检测方沟通可行的装夹与扫查方式。
检测项目
围绕“缺陷位置测定”这一核心目标,光弹扫描法可开展的典型检测项目包括:
- 缺陷平面坐标定位:给出缺陷中心在样品坐标系中的位置,绘制缺陷分布图;
- 缺陷类型初判:区分气泡、夹杂、结石、条纹、微裂纹及应力集中点等特征;
- 缺陷尺寸与数量统计:统计单位面积内的缺陷数量,估算缺陷的等效直径与面积;
- 内部残余应力分布扫描:获得整个扫描区域的应力等级分布图谱;
- 边缘应力与孔边、切口部位应力集中评价;
- 退火质量评估:判断退火工艺是否充分、残余应力是否处于合理水平;
- 钢化均匀性评价:通过条纹分布的均匀程度反映钢化处理的一致性;
- 缺陷深度辅助判断:通过多角度观测与条纹层次信息估计缺陷埋藏深度。
上述项目可根据质量控制需求单独选取,也可组合成系统化的检测方案,以满足来料检验、过程监控与出厂把关等不同场景的要求。
检测方法
光弹扫描法测定缺陷位置的一般流程如下:
- 样品接收与预处理:核对样品信息,清洁表面,测量并记录外形尺寸,建立样品坐标系;
- 偏振场布置:根据检测目的选择平面偏振场或圆偏振场。平面偏振场可同时观察等色线与等倾线,适合快速发现缺陷;加入四分之一波片构成的圆偏振场可消除等倾线干扰,使等色线更清晰,适合定量分析;
- 光源选择:白光源下条纹呈现彩色序列,便于快速判读;单色光源下条纹对比度更高,适合精细测量与条纹级次判别;
- 扫描实施:将样品置于载物台,按预设的网格轨迹或蛇形轨迹进行逐点、逐行扫查,记录每一测点的条纹级次或经补偿器测得的光程差,并同步采集图像;
- 缺陷识别与定位:在扫描图谱中寻找条纹畸变点、亮暗异常斑点,将其坐标映射至样品实际位置,进行标记与编号;
- 定量表征:利用补偿器或条纹级次插值方法,计算缺陷附近的应力水平与应力梯度,评估缺陷的严重程度;
- 复核确认:对可疑区域进行放大复检、多角度复检,必要时改变偏振场参数进行验证,避免误判与漏判;
- 数据处理与报告编制:整理缺陷清单、分布图与应力数据,形成完整检测报告并交付。
在整个检测过程中,操作规范性、条纹判读经验以及扫描间距的合理设置,直接决定缺陷定位的准确性与检测结果的可靠性。
检测仪器
光弹扫描法测定缺陷位置所依赖的主要仪器设备包括:
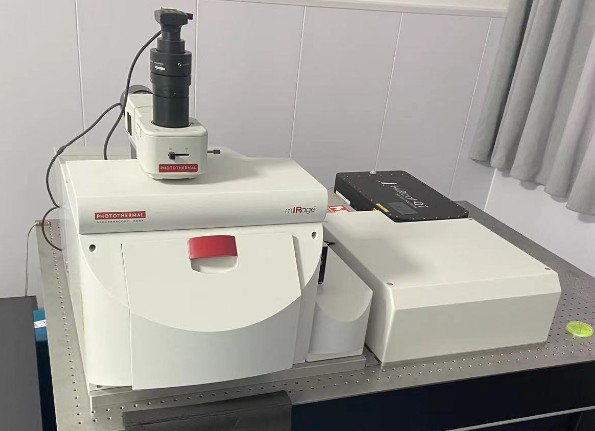
- 透射式光弹仪(偏光应力仪):由光源、起偏镜、检偏镜及载物台构成,是观测应力条纹的基本设备;
- 自动扫描光弹系统:配备电动位移台与运动控制模块,可按程序自动完成逐点扫查,提高定位精度与效率;
- 四分之一波片与补偿器:用于构建正交圆偏振场和定量测量光程差,如巴比涅补偿器、塞纳蒙补偿装置等;
- 单色光源与LED冷光源:提供高对比度的照明条件,适配不同材质与厚度的样品;
- CCD/CMOS成像单元与图像分析软件:实时采集条纹图像,进行缺陷识别、坐标标注与数据统计;
- 反射式光弹仪:适用于表面贴敷光敏涂层或无法透射观察的特殊场合;
- 辅助器具:标准试片、样品夹持装置、遮光罩、温湿度记录装置等。
仪器在投入使用前需进行状态确认与期间核查,确保偏振元件、光源与成像系统性能稳定,从而保障扫描数据的一致性与可追溯性。
应用领域
凭借无损、全场、直观的特点,光弹扫描法测定缺陷位置在众多行业得到了广泛应用:
- 玻璃深加工行业:钢化玻璃、夹层玻璃的缺陷排查、钢化均匀性与边缘应力评价;
- 汽车制造:车用玻璃内部缺陷定位、装配应力与热应力分析;
- 光学制造:镜片、棱镜、窗口片的材料均匀性检查与缺陷筛选;
- 电子与半导体封装:封装树脂内应力与空洞、夹杂缺陷的定位分析;
- 航空航天:透明风挡、座舱盖等关键透明件的应力与缺陷评价;
- 医药包装:药用玻璃瓶、安瓿瓶的应力检查,保障产品使用安全性;
- 科研与教学:材料力学、断裂力学实验中的应力场可视化分析;
- 复合材料与工艺品:树脂浇注件、透明复合结构的工艺缺陷诊断。
通过将缺陷位置信息及时反馈至生产工艺,企业可以追溯原料、成型、退火、钢化等环节的问题根源,实现质量的闭环管理与持续改进。
常见问题
问题一:光弹扫描法测定缺陷位置的检测周期是多久?
一般情况下,光弹扫描法测定缺陷位置的检测周期为7-15个工作日。实际周期会受多种因素影响:检测项目数量越多、需要组合多种观测方式时,所需时间相应延长;样品数量大、单件扫查面积大、扫描间距要求精细时,数据采集与处理耗时也会增加;若涉及方法开发、非标件装夹设计或需要多角度复核验证,周期可能进一步延长。此外,部分检测服务提供加急处理,在人力与设备资源允许的前提下可适当缩短交付时间,具体安排建议在委托检测时与检测方充分沟通确认。
问题二:光弹扫描法测定缺陷位置的检测价格是多少?
光弹扫描法测定缺陷位置的检测价格受多方面因素综合影响,通常需要结合具体委托内容进行评估。主要影响因素包括:检测项目的种类与数量、所采用的偏振场配置与扫描精度要求、样品的尺寸与数量、扫描面积与扫描间距、是否需要定量应力分析或缺陷深度判断、以及是否需要加急处理等。不同检测需求之间的费用差异可能较大,无法一概而论。建议在送检前向检测方提供样品信息与检测目的,由专业人员评估方案后获取正式报价,以确保报价的准确性与针对性。
问题三:光弹扫描法适用于哪些材料?不透明材料可以检测吗?
光弹扫描法主要适用于透明或半透明的材料,如各类玻璃、光学晶体、亚克力、聚碳酸酯、环氧树脂等,因为偏振光必须能够穿透样品并携带应力双折射信息。对于完全不透明的材料,常规透射式光弹扫描法无法直接适用;若材料表面贴敷光弹性敏感涂层,则可采用反射式光弹法在有限范围内进行表面应力分析,但其缺陷定位能力与透射方式有所不同。送检前可先确认材料的透光特性,或提供小块样品进行预试验,以判断方法的可行性。
问题四:光弹扫描法能够发现哪些类型的缺陷?
该方法可发现的缺陷主要包括:气泡与气孔、夹杂与结石、未熔物、微裂纹、条纹与光学不均匀区、分层,以及各种原因造成的局部残余应力集中。这些缺陷破坏了材料内部应力场的连续性,在偏振光下呈现特征性的条纹畸变或明暗异常斑点,因而能够被有效识别和定位。对于与基体光学性质十分接近、又不引起应力场扰动的极轻微缺陷,检测灵敏度会受到一定限制,此时可与其他无损检测手段配合使用,形成互补验证。
问题五:光弹扫描法测定缺陷位置会损伤样品吗?
不会。光弹扫描法是典型的无损检测技术,检测过程中仅以偏振光照射样品,不施加机械载荷,不接触破坏、不改变样品的任何性能,检测完成后样品可直接返回客户继续使用或装配。正是由于这一特性,该方法既可用于批次抽检,也可用于贵重样件、成品部件的逐件全检,对研发验证与出厂把关都十分友好。
问题六:光弹扫描法的缺陷定位精度能达到什么水平?
定位精度主要取决于扫描机构的位移精度、光学系统的放大倍率、条纹判读的清晰程度以及缺陷本身的尺寸与应力扰动强弱。采用自动扫描系统与成像分析软件时,平面定位通常可达到毫米级乃至亚毫米级;对于应力扰动明显、条纹特征清晰的较大缺陷,通过局部放大复核还可进一步提高定位的精细程度。客户如有特定的定位精度要求,可在委托时明确提出,以便检测方选择合适的扫描间距、放大倍率与观测参数。
问题七:送检前需要向检测方提供哪些信息?
为使检测方案更有针对性,送检前建议提供:样品名称、材质、外形尺寸与数量;检测目的,如是缺陷排查、应力评估还是工艺对比;关注的重点区域,如边缘、孔位、焊接区等;相关的判定依据或参考方法(如有);缺陷分布图的呈现格式要求与报告用途。信息提供得越完整,检测方案设计越高效,检测周期与结果质量也更有保障。
旗下实验室资质
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
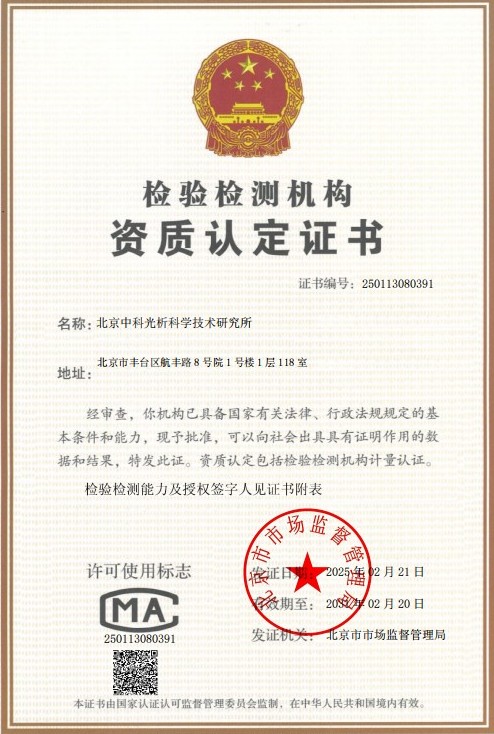 CMA计量认证证书
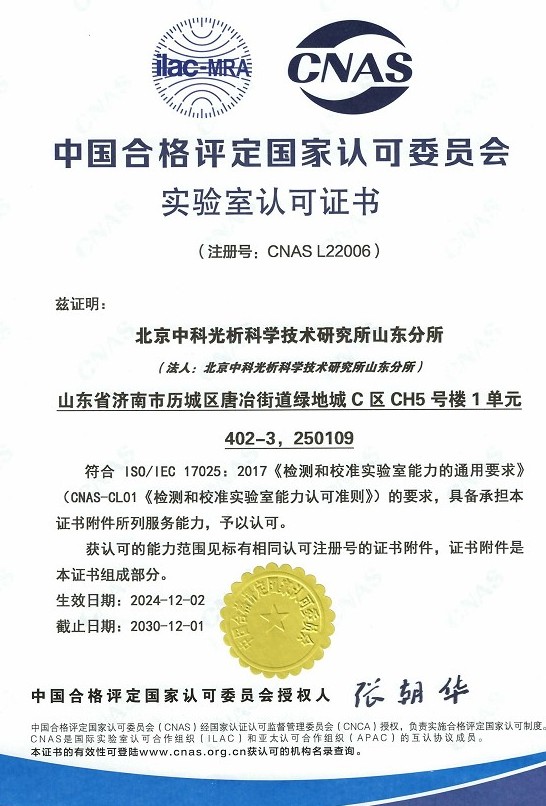 CNAS实验室认可证书
 ISO资质
 高新技术企业资质