技术概述
熔融指数,又称熔体流动速率,是衡量热塑性塑料在熔融状态下流动性能的重要指标,其数值通常以g/10min表示,即塑料熔体在标准规定的温度和负荷条件下,十分钟内流经标准口模的质量。对于聚乙烯再生料而言,熔融指数检测具有格外重要的意义。
聚乙烯再生料来源于废旧农膜、包装薄膜、中空容器、注塑制品、管道等多种回收渠道,原料来源复杂,且在回收、清洗、破碎、再造粒的过程中经历了多次热历史,分子链不可避免地发生降解、交联或支化变化,导致其熔融指数相比新料波动更大、更不稳定。通过熔融指数检测,可以快速判断聚乙烯再生料的分子量水平和加工流动性能,为原料分拣、等级划分、配方设计以及下游加工工艺参数的确定提供关键数据支撑。
聚乙烯再生料熔融指数检测通常依据GB/T 3682.1、ISO 1133-1以及ASTM D1238等标准执行,常规测试条件为温度190℃、负荷2.16kg。不同牌号、不同用途的聚乙烯再生料可根据实际需要选择其他负荷条件进行测试,以获得更能反映实际加工状态的数据。
检测样品
聚乙烯再生料熔融指数检测所涉及的样品类型十分广泛,涵盖了再生聚乙烯的各种形态和来源,主要包括:
- 再生低密度聚乙烯(LDPE)颗粒:多来自废旧农膜、大棚膜、包装膜等;
- 再生线性低密度聚乙烯(LLDPE)颗粒:多来自缠绕膜、重包装膜等;
- 再生高密度聚乙烯(HDPE)颗粒:多来自废旧中空容器、洗涤瓶、牛奶瓶、管材等;
- 混合再生料:多种聚乙烯废料混合破碎后再造粒的样品;
- 粉碎料与片料:未经重新造粒的破碎状回收料;
- 掺混料:再生料与新料、填料或其他改性成分掺混后的样品。
送检样品一般要求形态相对均匀、无严重杂质污染,数量以能够满足多次平行测试需求为宜,通常建议提供50g以上。样品在检测前应进行充分干燥处理,以避免水分对测试结果造成干扰。对于吸附性较强或污染较重的再生料,实验室会根据实际情况增加预处理环节,以保证数据的准确性和可重复性。
检测项目
围绕聚乙烯再生料的流动性能评价,可以开展的检测项目主要包括:
- 熔体质量流动速率(MFR):单位时间内挤出的熔体质量,单位g/10min,是最基础、最常用的项目;
- 熔体体积流动速率(MVR):单位时间内挤出的熔体体积,单位cm³/10min,适用于自动化测试;
- 熔体密度:在测试条件下通过MFR与MVR换算得到,可用于辅助判断材料一致性;
- 流动速率比(FRR):不同负荷条件下测得的流动速率之比,可反映再生料熔体对剪切敏感性的差异;
- 多条件对比测试:在190℃/2.16kg、190℃/5.0kg、190℃/21.6kg等多种条件下测试,用于全面表征流动行为。
其中,熔体质量流动速率是聚乙烯再生料质量控制中最核心的项目,也是买卖双方验收、定价时最常引用的数据。对于来源复杂或批次差异较大的再生料,建议同时开展多条件测试,以便更准确地把握其加工特性。
检测方法
聚乙烯再生料熔融指数检测的标准方法主要分为质量法(方法A)和体积法(方法B)两种,具体流程如下:
方法A(切段称重法):将适量经干燥处理的样品装入已恒温至190℃的料筒中,用压料杆压实并排除气泡,插入活塞杆,在规定负荷(通常为2.16kg)作用下预热约5分钟,待活塞杆下降至规定刻度线后,用切刀按设定的时间间隔切割挤出的料条,连续切取数段,冷却后用分析天平分别称量,剔除含气泡段后取平均值,计算得到熔体质量流动速率。
方法B(位移法):利用活塞杆的位移和料筒截面积,通过自动监测装置记录熔体流经口模的体积,直接换算得到熔体体积流动速率,并可结合熔体密度换算出质量流动速率。该方法自动化程度高,人为误差小,适合大批量样品的快速检测。
在检测过程中,需要严格控制以下关键环节:料筒和口模的温度波动应控制在±0.5℃以内;装料后应充分压实并排除气泡;预热时间要充分且各次测试保持一致;口模和料筒每次测试前后必须彻底清理,防止残留物影响后续结果;样品测试一般平行进行两次以上,结果差异满足标准要求后方可取平均值报出。
由于再生料中可能含有杂质、交联点或低分子挥发物,其熔融指数测试结果的离散性通常大于新料,因此在取样、制样和测试环节都需要更加规范细致,必要时可增加平行测试次数,以获得具有代表性的结果。
检测仪器
聚乙烯再生料熔融指数检测所用到的主要仪器设备包括:
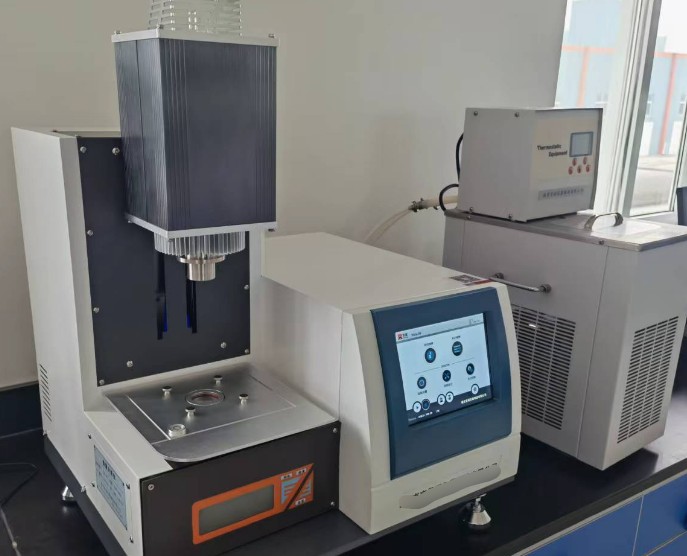
- 熔融指数仪(挤压式塑度计):核心设备,由加热料筒、标准口模、活塞杆、负荷砝码和控温系统组成,部分机型配备自动切割和自动计时装置;
- 精密电子天平:用于称量挤出料条的质量,精度一般要求达到0.001g或更高;
- 电热鼓风干燥箱:用于样品检测前的干燥处理,去除吸附水分;
- 清理工具组:包括口模清理棒、料筒清理刷、专用纱布等,用于设备的日常清洁维护;
- 温度校准装置:用于定期校验料筒和口模位置的温度准确性,确保测试条件可靠;
- 秒表或自动计时器:用于精确控制切割时间间隔。
仪器的状态直接决定检测数据的可靠性。料筒与口模的尺寸精度、温度控制的稳定性、活塞杆与料筒的配合间隙等,都是影响结果准确性的关键因素。日常使用中应做好仪器的清洁、保养和定期核查,保证设备始终处于良好的工作状态。
应用领域
聚乙烯再生料熔融指数检测的应用场景十分广泛,服务对象覆盖了再生塑料产业链的各个环节:
- 再生造粒企业:用于出厂质量控制、产品分级和批次一致性管理,帮助稳定产品品质;
- 塑料制品加工企业:用于进货验收,根据熔融指数数据选择合适的再生料用于吹膜、注塑、挤出、中空成型等工艺,并据此调整温度、压力等工艺参数;
- 贸易与流通环节:作为交易定价和品质约定的重要技术依据,减少贸易纠纷;
- 改性塑料企业:作为配方设计的基础数据,评估再生料与载体树脂、填料、助剂之间的匹配性;
- 科研与教学机构:用于再生塑料降解规律、老化行为以及回收工艺优化的研究;
- 下游典型制品:农用地膜、包装袋、垃圾袋、周转箱、滴灌带、排水管、花盆、物流托盘等以再生料为原料的产品质量控制。
常见问题
问题一:聚乙烯再生料熔融指数检测的检测周期是多久?
一般情况下,聚乙烯再生料熔融指数检测的周期为7-15个工作日。具体周期会受到多种因素影响:一是检测项目的数量,若仅测试单一条件下的熔体质量流动速率,周期较短;若同时开展多负荷条件测试、流动速率比等扩展项目,所需时间会相应延长。二是样品数量,大批量样品集中送检时,需要按顺序分批完成测试。三是样品本身的复杂程度,杂质较多、水分偏高或批次均匀性差的再生料,可能需要额外的预处理和平行验证,耗时更长。四是方法复杂程度,质量法与体积法结合测试时,数据处理工作量更大。如果客户有加急需求,可与检测机构沟通安排优先测试,缩短交付时间。
问题二:聚乙烯再生料熔融指数检测的检测价格是多少?
聚乙烯再生料熔融指数检测的价格受多重因素影响,难以一概而论。首先,检测项目的数量和类型直接影响费用,仅测试单一条件下的熔体质量流动速率与同时开展多条件、多项目的综合测试,费用差异较大。其次,采用的检测方法和仪器不同,成本结构也不同。再次,送检样品的数量越多,整体费用相应增加,但单件均价通常会更优惠。此外,检测周期的要求也会影响报价,加急服务往往需要额外费用。建议有检测需求的客户直接联系检测机构,说明具体的检测项目、样品情况、数量和时限要求,由专业人员评估后提供准确的报价方案。
问题三:聚乙烯再生料的熔融指数偏高或偏低说明什么?
熔融指数与聚乙烯的分子量密切相关。熔融指数偏高,通常意味着材料分子量较低、流动性好,可能是原料本身牌号偏软、多次回收导致分子链降解,或掺入了低熔指组分,这类再生料加工时流动性好但制品强度可能偏低;熔融指数偏低,则说明分子量较高、流动性差,可能存在交联、掺入高熔指料或混入其他树脂的情况,加工时需要更高的温度和压力。通过对比再生料与原始设计指标的差异,可以判断再生料的降解程度和掺混状况,为采购和配方决策提供依据。
问题四:聚乙烯再生料检测前为什么必须进行干燥预处理?
再生料在回收、清洗、储存过程中容易吸附水分,虽然聚乙烯本身吸水性不强,但表面水分和夹杂的湿气在190℃高温下会汽化,形成气泡混入熔体。含气泡的料条质量偏轻或密度不均,会导致切段称重结果失真、数据离散性增大,严重时甚至无法正常挤出。因此检测前应将样品在适当温度下干燥处理,并放置于干燥器中冷却备用,确保测试时熔体连续均匀,结果准确可靠。
问题五:同一批聚乙烯再生料两次检测结果不一致怎么办?
再生料来源复杂、均匀性较差,本身存在一定的批次内波动,检测结果出现小幅度差异属于正常现象。标准中对平行测试的重复性有明确要求,若两次结果差异在允许范围内,取平均值报出即可。若差异明显超出允许范围,应从以下方面排查:样品是否混合均匀、干燥是否充分;料筒口模温度是否稳定、清洁是否彻底;装料压实和预热操作是否规范;样品中是否混有杂质或异料。排查纠正后重新测试,必要时增加平行次数,以获得有代表性的数据。
问题六:聚乙烯再生料熔融指数检测常用哪些标准条件?
聚乙烯类材料最常用的标准条件为温度190℃、负荷2.16kg,这是低密度聚乙烯和线性低密度聚乙烯的常规条件。对于高密度聚乙烯,除2.16kg外,也常采用190℃/5.0kg条件;当材料流动速率很低、测试时间过长时,可选用21.6kg的高负荷条件以缩短测试时间。选择条件时应结合材料的预期流动范围和下游加工方式,并保证同类样品横向对比时采用完全一致的条件,否则数据不具备可比性。
问题七:熔融指数与聚乙烯再生料的实际加工性能有什么关系?
熔融指数是连接原料特性与加工工艺的桥梁。吹膜、流延等对熔体强度要求较高的工艺,宜选用熔融指数适中的再生料,过低则膜泡不稳、过高则膜易破;注塑工艺倾向选用熔融指数较高的再生料,以保证充模完整;挤出管材、板材等对强度要求高的制品,则适合选用熔融指数较低的再生料。但需要注意的是,熔融指数仅反映低剪切速率下的流动性,实际加工剪切速率远高于测试条件,因此工程上常结合流动速率比等数据综合评估,必要时通过小试上机验证,最终确定合理的工艺方案。
旗下实验室资质
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
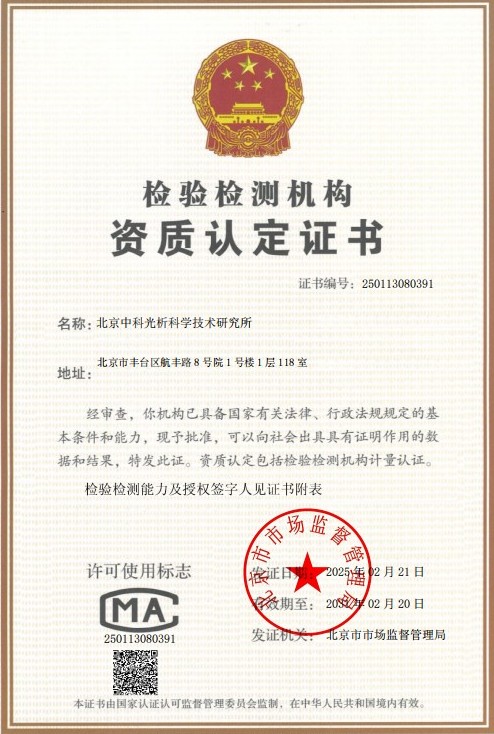 CMA计量认证证书
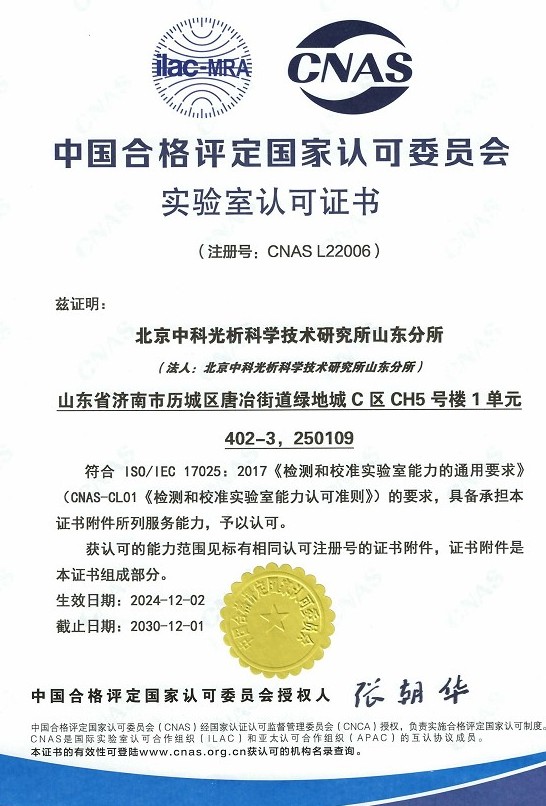 CNAS实验室认可证书
 ISO资质
 高新技术企业资质