技术概述
蛋白饮料是一类以乳或乳制品、植物蛋白(如大豆、花生、杏仁、椰子、核桃等)或动物蛋白为主要原料,经调配、均质、杀菌、灌装等工艺加工制成的饮品,主要包括含乳饮料、植物蛋白饮料、复合蛋白饮料等类型。由于蛋白饮料富含蛋白质、脂肪和碳水化合物等营养物质,水分活度适宜,一旦受到微生物污染,腐败菌和致病菌极易在其中生长繁殖,因此微生物指标控制历来是蛋白饮料质量安全管理的核心环节。
大肠菌群并非细菌学分类学上的名称,而是一群在36℃条件下能发酵乳糖、产酸产气、需氧及兼性厌氧的革兰氏阴性无芽孢杆菌的统称,主要包括大肠埃希氏菌属、柠檬酸杆菌属、克雷伯菌属和肠杆菌属等细菌。大肠菌群主要来源于人和温血动物的粪便,作为经典的粪便污染指示菌,其在食品中的检出情况可以直接反映产品受到粪便污染的程度,并间接提示肠道致病菌存在的可能性。
对蛋白饮料而言,大肠菌群测试具有重要的卫生学意义。一方面,它可以评价生产环境的卫生状况和加工过程的卫生控制水平,判断产品是否受到粪便的直接或间接污染;另一方面,它也是产品品质稳定性的重要预警指标。若蛋白饮料中大肠菌群超标,往往提示原料验收、杀菌工艺、设备清洗消毒、包装密封或人员卫生等环节可能存在失控点,企业需要及时排查整改。我国食品安全国家标准对饮料中的大肠菌群规定了限量要求和抽样判定方案,因此规范开展蛋白饮料大肠菌群测试,既是生产经营企业把控产品质量的需要,也是保障消费者饮用安全的重要技术手段。
检测样品
蛋白饮料大肠菌群测试涉及的样品范围较广,覆盖从原辅料到成品的全过程质量控制链条,常见检测样品包括以下几类:
- 成品蛋白饮料:包括含乳饮料(配制型含乳饮料、发酵型含乳饮料、乳酸菌饮料)、植物蛋白饮料(豆奶、椰子汁、杏仁露、核桃乳、花生乳等)以及复合蛋白饮料的市售包装产品、出厂检验样品和留样复测样品。
- 生产过程样品:包括配料液、杀菌前半成品、杀菌后中间产品、灌装首件样品、封口样品等,用于定位和追踪具体污染环节。
- 原辅料样品:乳粉、浓缩乳蛋白、植物蛋白原料、白砂糖、稳定剂、增稠剂、香精香料等原辅料以及生产用水。
- 环境与器具涂抹样品:管道内壁、储罐、灌装机头、封盖机、工器具、包装瓶(盖)等与产品直接接触表面的涂抹试验样品。
样品采集应严格遵循无菌操作原则,采样量应满足检验和复测的需要;样品采集后应及时送检,需冷藏保存的样品应保持冷链运输状态,避免因微生物繁殖或死亡导致检测结果失去代表性。
检测项目
蛋白饮料大肠菌群测试以大肠菌群为核心检测项目,在实际检测工作中,通常还会结合其他微生物指标一并开展,以便对产品的卫生质量和安全状况做出全面评价:
- 大肠菌群:核心检测项目,按照国家标准方法进行计数,并依据产品执行标准的抽样方案和限量要求进行判定。
- 菌落总数:反映产品受微生物污染的总体水平,评价生产过程卫生状况。
- 大肠埃希氏菌:在大肠菌群检出的基础上进一步鉴定,帮助判断粪便污染来源。
- 致病菌:沙门氏菌、金黄色葡萄球菌、志贺氏菌等,按产品标准和相关要求开展。
- 商业无菌:针对采用罐头工艺或无菌灌装工艺生产的长保质期蛋白饮料,进行商业无菌检验。
- 酵母和霉菌:评价产品受真菌污染的状况,对于含糖量较高的蛋白饮料尤为重要。
企业可根据产品执行标准、客户要求、监管需求以及自身质量控制计划,灵活选择单项或组合检测项目,形成覆盖原料、过程、成品的立体化微生物监控体系。
检测方法
蛋白饮料大肠菌群测试主要依据《食品安全国家标准 食品微生物学检验 大肠菌群计数》(GB 4789.3)开展,标准规定了大肠菌群最大可能数(MPN)计数法和平板计数法两种基本方法,检测时应结合样品预期污染水平合理选择。
MPN计数法:适用于期望大肠菌群数值较低的样品。检测流程为:无菌操作称取25g(mL)样品,加入225mL灭菌稀释液,经均质处理后做10倍系列梯度稀释;选取三个适宜稀释度,每个稀释度接种三管月桂基硫酸盐胰蛋白胨(LST)肉汤,置于36℃±1℃培养24h±2h;观察小倒管内是否产气,对产气管转种煌绿乳糖胆盐(BGLB)肉汤进行复发酵验证,同温度条件下培养24h±2h,BGLB管产气者证实为大肠菌群阳性;最后依据各稀释度阳性管数组合查MPN检索表,结果以每g(mL)样品中大肠菌群MPN值报告。MPN法灵敏度较高,但操作环节多、周期相对较长,且结果为统计学估计值。
平板计数法:适用于期望大肠菌群计数较高的样品。样品经适当稀释后,倾注或涂布于结晶紫中性红胆盐(VRB)琼脂平板,待凝固后覆盖一层同种培养基,置于36℃±1℃培养18~24小时;计数典型紫红色、带有胆盐沉淀环的菌落,必要时挑取可疑菌落进行证实试验,结果以CFU/g(mL)报告。平板计数法操作相对简便、计数直观,适合污染水平较高或需要获得精确计数的场合。
除上述标准方法外,实际工作中还可采用酶底物法、微生物快速测试片法等快速检测技术,以及基于核酸扩增的分子生物学方法进行初筛和快速预警,可显著缩短检测周期。但需注意,产品放行判定和监管抽检判定一般应以国家标准方法出具的结果为准,快速方法多用于企业内部质量筛查和过程监控。
检测仪器
蛋白饮料大肠菌群测试需要依托设施完善的微生物实验室和规范的质量管理体系,检测过程中常用的仪器设备包括:
- 恒温培养箱:提供36℃±1℃等规定的培养温度条件,用于初发酵、复发酵及平板培养。
- 高压蒸汽灭菌器:用于培养基、稀释液、均质袋及玻璃器材的湿热灭菌。
- 生物安全柜或超净工作台(无菌室):为样品处理、稀释和接种提供洁净的无菌操作环境。
- 拍击式均质器:用于样品与稀释液的充分混匀和均质处理。
- 电子天平:用于培养基配制、试剂称量和样品称重。
- pH计:用于培养基和试剂pH值的测定与校正,确保培养条件符合方法要求。
- 移液器及配套灭菌吸头:用于梯度稀释和液体接种操作。
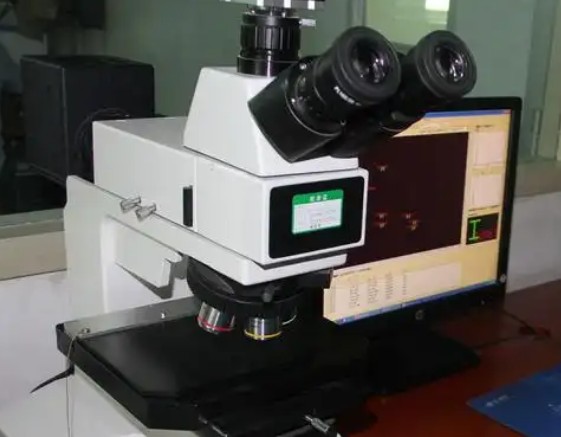
- 生物显微镜:用于菌落形态观察和革兰氏染色镜检等辅助鉴定。
- 菌落计数器:辅助平板菌落计数,提高计数效率和准确性。
- 冰箱与冷藏保存设备:用于培养基、试剂和样品的规范保存。
- 干热灭菌箱:用于玻璃器皿的干热灭菌。
所有仪器设备均应定期校准和维护,培养基和试剂应进行无菌性验证和生长性验证,确保检测数据的准确性和可追溯性。
应用领域
蛋白饮料大肠菌群测试的应用范围十分广泛,主要覆盖以下领域:
- 饮料生产企业:用于出厂检验、批次放行判定、过程卫生监控和污染源排查,是企业质量管理体系的重要组成部分。
- 市场监管与抽检:用于流通领域蛋白饮料的监督抽检、风险监测和专项整治行动。
- 流通与餐饮环节:商超、经销商、餐饮连锁等开展进货查验和质量验收的技术依据。
- 进出口贸易:作为进出口蛋白饮料合同检验、质量证明和通关技术文件的支持。
- 科研与新品开发:用于杀菌工艺验证、保质期预测、配方稳定性研究等科研场景。
- 事件调查与溯源:在质量投诉、食物中毒事件调查中为原因分析和责任认定提供科学数据。
通过在不同环节开展大肠菌群测试,可以构建覆盖全产业链的微生物安全防控网络,有效降低蛋白饮料的卫生风险。
常见问题
问题一:蛋白饮料大肠菌群测试的检测周期是多久?
蛋白饮料大肠菌群测试的检测周期一般为7-15个工作日。具体周期受多方面因素影响:一是检测项目的数量,若同时开展菌落总数、致病菌、商业无菌等组合项目,整体周期会相应延长;二是样品数量和批次规模;三是检测方法的复杂程度,MPN法需要经历初发酵和复发酵验证等环节,平板计数法相对较短,而需要附加证实试验时也会增加时间;四是委托方是否选择加急服务,加急处理可适当缩短交付时间。建议在送检前与检测机构充分沟通检测需求和时间安排。
问题二:蛋白饮料大肠菌群测试的检测价格是多少?
蛋白饮料大肠菌群测试的费用受多种因素综合影响,通常无法一概而论。主要影响因素包括:检测项目的种类和数量、所采用的检测方法、送检样品的数量和批次、是否需要开展附加的证实试验或组合检测、检测周期要求(如是否需要加急处理)等。此外,不同的服务机构在服务内容和技术支撑方面也存在差异。如有检测需求,建议提前与检测机构联系,说明具体检测要求和样品情况,获取针对性的方案和报价信息。
问题三:蛋白饮料大肠菌群检测中MPN法和平板计数法应如何选择?
两种方法的选择主要依据样品的预期大肠菌群污染水平。当样品中大肠菌群数值预期较低时,宜选用MPN法,其灵敏度较高,适合经过杀菌处理的低污染样品;当预期大肠菌群计数较高时,宜选用平板计数法,其计数直观、精密度更好。就蛋白饮料而言,由于产品通常经过巴氏杀菌或灭菌处理,大肠菌群残留水平较低,实际检测中多采用MPN法。选择方法时还应结合产品执行标准中对应的限量单位和判定方式,确保检测结果能够与限量指标直接对应。
问题四:蛋白饮料大肠菌群超标的常见原因有哪些?
常见原因主要包括:一是原料污染,如乳原料、植物蛋白原料本身带菌或储存不当导致微生物滋生;二是杀菌不彻底,杀菌温度、时间设置不合理或设备故障导致杀菌强度不足;三是杀菌后二次污染,管道、阀门、灌装机、包装材料、冷却水等环节清洗消毒不到位;四是人员卫生管理不严,操作人员手部、工作服消毒不规范;五是包装密封不良或储存运输条件不当。企业应通过过程涂抹试验和环节采样逐步排查,锁定具体污染点并采取纠正措施。
问题五:送检蛋白饮料样品时需要注意哪些事项?
送检时需要注意以下几点:一是保持样品原包装完整,尽量以最小销售单元送检;二是由于国家标准对饮料大肠菌群通常采用多点位抽样判定方案,送检时应提供足够数量的独立包装样品,一般为5个独立包装,以满足检验和复测需要;三是需冷藏保存的样品应保持冷链运输,常温产品应避免高温暴晒;四是样品应尽快送检,缩短运输和在途时间;五是随样品提供产品名称、批号、生产日期、执行标准、储存条件等信息,便于实验室准确开展检测和判定。
问题六:大肠菌群超标是否意味着产品中一定存在致病菌?
不一定。大肠菌群属于卫生指示菌,而非直接判定的致病菌。其超标说明产品可能受到粪便直接或间接污染,生产卫生控制存在缺陷,同时也提示肠道致病菌存在的风险升高,但并不代表产品中一定含有沙门氏菌、志贺氏菌等致病微生物。若大肠菌群检出异常,建议进一步开展大肠埃希氏菌鉴定及相关致病菌检测,并结合生产现场卫生调查,全面评估产品的实际安全风险。
问题七:如何预防和控制蛋白饮料中的大肠菌群污染?
可从以下几方面入手:一是严格原料验收,控制原料的微生物初始负载;二是优化并验证杀菌工艺,确保杀菌强度满足要求;三是加强设备管道的CIP清洗消毒管理,定期验证清洗效果;四是保持灌装环境的洁净度控制,如维持正压、空气过滤和环境消毒;五是对包装瓶、瓶盖等包材进行消毒处理;六是强化人员卫生培训和更衣、手部消毒管理;七是定期开展环境涂抹监测和成品微生物检测,建立完善的留样观察与追溯制度,做到问题早发现、早预警、早处置。
旗下实验室资质
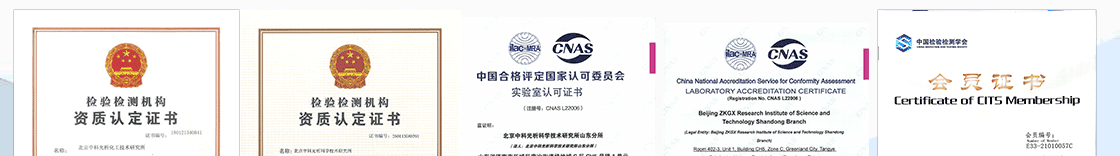
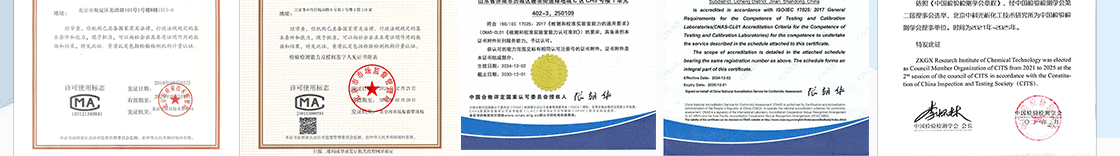
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
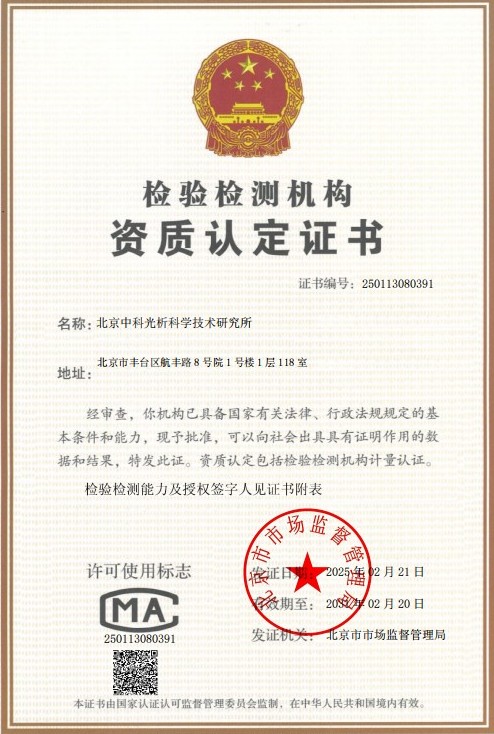 CMA计量认证证书
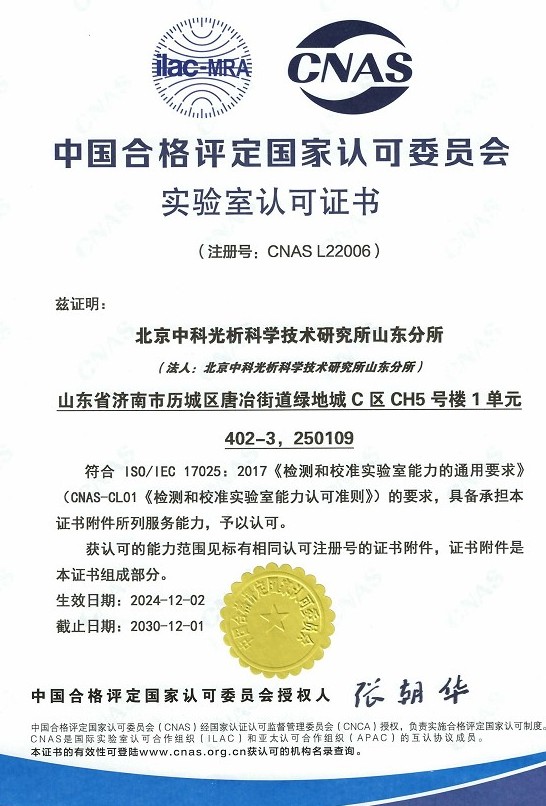 CNAS实验室认可证书
 ISO资质
 高新技术企业资质