技术概述
扭矩转角精度检测是针对螺纹紧固件拧紧过程中扭矩值与旋转角度控制精度而开展的一项综合性检测技术。随着现代制造装配工艺的不断升级,特别是在汽车发动机、航空结构件、新能源电池包等高可靠性装配领域,单纯依靠扭矩控制已难以实现对预紧力的精确把控。由于摩擦系数的离散性,相同扭矩下螺栓获得的实际预紧力可能存在较大波动,因此扭矩转角法(又称角度控制法或屈服点控制法)逐渐成为高精度装配的主流工艺。
扭矩转角法的基本原理是先将紧固件拧紧至设定的贴合扭矩,使被连接件充分贴合,然后从该基准点开始继续旋转一个规定的角度,使螺栓产生受控的弹性或微量塑性变形,从而获得分散度更小、一致性更高的预紧力。扭矩转角精度检测的核心任务,就是验证拧紧设备在执行该工艺时,实际输出的扭矩值与转角值同设定值之间的偏差是否处于允许公差范围之内,同时评估整个拧紧过程的扭矩-转角曲线特征是否满足工艺规范要求。
通常而言,扭矩转角精度评价指标包括扭矩控制精度(如±2%、±3%、±5%等不同等级)、转角控制精度(如±2°、±3°、±5°等)、重复性精度、批次一致性以及拧紧设备的过程能力指数(Cmk、Cpk)等。通过系统的扭矩转角精度检测,企业可以有效识别拧紧设备的性能衰减、工具校准偏差、工艺参数设置不合理等问题,为装配质量追溯和工艺优化提供科学依据,从源头上降低因预紧力不足或过拧导致的松动、断裂、泄漏等质量风险。
检测样品
扭矩转角精度检测所涉及的样品范围广泛,既包括各类螺纹紧固件本身,也包括执行拧紧作业的工具设备以及完成装配的部件总成。常见检测样品包括:
- 各类螺栓、螺母、螺钉、螺柱等螺纹紧固件,涵盖8.8级、10.9级、12.9级等不同强度等级;
- 汽车动力总成关键螺栓,如缸盖螺栓、主轴承螺栓、连杆螺栓、飞轮螺栓、曲轴皮带轮螺栓等;
- 底盘及车身连接件,如轮毂螺栓、传动轴螺栓、副车架连接螺栓、安全带锚固螺栓等;
- 新能源三电系统紧固件,如电池包壳体连接螺栓、电机壳体螺栓、电控箱体紧固件等;
- 拧紧设备与工具,如电动拧紧枪、伺服拧紧轴、智能定扭扳手、气动扳手等;
- 完成装配的部件总成,如发动机总成、变速箱总成、转向系统总成等的过程验证样件。
送检前建议保留紧固件的原始表面状态(包括涂层、润滑状态),并附上相关工艺文件或图纸要求,以便实验室按照实际装配工况设计检测方案,确保检测数据能够真实反映现场拧紧质量。
检测项目
扭矩转角精度检测围绕拧紧过程的扭矩与角度两大参数展开,同时兼顾由此衍生的预紧力、摩擦特性及设备能力评价,主要检测项目包括:
- 扭矩控制精度检测:评定拧紧设备输出扭矩与目标扭矩的偏差百分比;
- 转角控制精度检测:评定实际旋转角度与设定角度的偏差值;
- 贴合扭矩(起始扭矩)验证:确认扭矩转角转换点的设定合理性;
- 扭矩-转角曲线检测:分析曲线线性段斜率、屈服点位置、最大扭矩点及断裂点特征;
- 预紧力(轴向拉力)检测:测定拧紧后螺栓实际获得的夹紧力;
- 螺纹摩擦系数与支承面摩擦系数测试:评估摩擦特性对扭矩转角关系的影响;
- 重复性与再现性检测:通过连续多次拧紧试验评估工艺稳定性;
- 拧紧设备过程能力指数(Cmk)评定:验证设备能否长期稳定满足工艺公差要求;
- 过拧极限与破坏扭矩检测:评估紧固件在转角过拧条件下的安全裕度。
检测机构会依据产品图纸、工艺文件或相关国家及行业标准,结合客户的具体质量控制目标,选取其中单项或多项组合开展检测,并给出量化的精度评定结论。
检测方法
扭矩转角精度检测需根据样品类型、装配工况和评价目标选择合适的检测方法,常见方法包括以下几种:
静态检测法:将拧紧工具的输出端与静态扭矩传感装置连接,在低转速或近似静止条件下逐点采集扭矩数据,用于标定扳手类工具的示值误差,该方法数据稳定、精度高,适合周期性校准。
动态检测法:在模拟真实装配的动态条件下,采用高响应动态扭矩传感器与角度编码器同步采集拧紧全过程的扭矩与转角信号,真实还原现场拧紧曲线,是评价扭矩转角控制精度最常用的方法。
曲线分析法:通过绘制完整的扭矩-转角曲线,识别贴合点、线性段、屈服拐点及最大扭矩点,对比实测曲线与标准曲线的形态差异,判断工艺参数设置是否合理、被连接件是否存在异常贴合或干涉。
轴力比对法:在专用夹具中安装轴力传感器,将拧紧获得的实际预紧力与理论目标值进行比对,结合扭矩与转角数据,综合评价拧紧工艺对预紧力的控制水平。
统计过程控制法:对同一工艺连续执行数十次乃至上百次拧紧试验,统计扭矩、转角、预紧力的均值、标准差与极差,计算过程能力指数,评估工艺长期稳定性能否满足公差要求。
破坏性试验法:在需要评估安全裕度时,将紧固件持续拧转至屈服或断裂,测定极限扭矩、极限转角及断裂特征,为转角窗口的设定提供数据支撑。
检测仪器
扭矩转角精度检测对测量设备的精度等级、响应速度和数据采集能力有较高要求,实验室通常配备以下核心仪器:
- 高精度动态扭矩传感器:量程覆盖微小扭矩至大扭矩,精度等级可达0.1级或0.2级,用于实时采集拧紧过程扭矩信号;
- 静态扭矩扳手检定装置:用于扳手类工具的示值误差校准与检定;
- 高分辨率角度编码器:与扭矩传感器同轴安装,精确记录拧紧过程中的旋转角度;
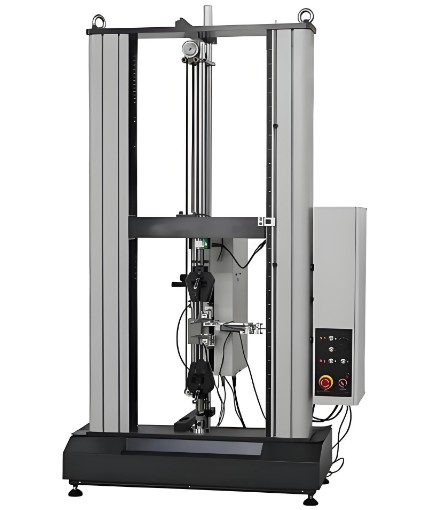
- 扭矩转角综合测试平台:集成夹具、驱动单元、测量系统于一体,可模拟不同刚度、不同涂层条件下的真实装配工况;
- 轴力传感器与测力环:用于预紧力的直接测量,验证扭矩与轴力的对应关系;
- 螺栓摩擦系数测试机:可分别测定螺纹副与支承面的摩擦系数;
- 多通道高速数据采集与分析系统:同步记录扭矩、转角、时间等信号,自动生成曲线与统计报表;
- 标准扭矩扳子与砝码式扭矩标准装置:用于测量系统的期间核查与量值溯源。
所有测量设备均需定期溯源至国家计量标准,并在检定或校准有效期内使用,以保证检测数据的准确性与可追溯性。
应用领域
扭矩转角精度检测的应用贯穿众多对连接可靠性要求较高的行业领域:
- 汽车制造:发动机、变速箱、底盘、车身、安全件等关键螺栓的拧紧工艺验证与产线设备能力评定;
- 新能源汽车:动力电池包壳体、模组紧固、电机与电控系统装配的扭矩转角精度控制;
- 航空航天:飞机结构件、发动机安装边等高可靠性连接的拧紧工艺评价;
- 轨道交通:转向架、车体、制动系统等关键部位的紧固件拧紧质量检测;
- 风电与电力装备:塔筒法兰、主机架、叶片根部的多螺栓同步拧紧精度验证;
- 工程机械:液压系统、回转支承、结构件连接螺栓的装配质量控制;
- 电子电器:精密结构件装配中微小扭矩与角度的精度检测;
- 钢结构与桥梁:高强螺栓连接副的扭矩与转角综合性能验证。
此外,该检测还广泛应用于拧紧工具的入厂验收、产线年度审核、工艺变更验证以及质量事故分析等场景,为制造企业的装配质量管理体系提供关键技术支撑。
常见问题
问题一:扭矩转角精度检测的检测周期是多久?
扭矩转角精度检测的检测周期一般为7-15个工作日。具体周期会受到多方面因素的影响,包括检测项目的数量与复杂程度、送检样品的数量、是否需要搭建专用模拟夹具、是否涉及破坏性试验以及数据统计分析的样本量要求等。如果检测项目较为简单、样品数量适中,周期可能偏向区间下限;若涉及多项组合检测或需要多批次重复试验,周期则相应延长。对于有紧急需求的客户,部分机构可提供加急服务,建议在委托检测前与实验室充分沟通检测方案与时间安排。
问题二:扭矩转角精度检测的检测价格是多少?
扭矩转角精度检测的费用并非固定不变,而是根据实际检测需求进行核算。影响价格的主要因素包括:检测项目的种类与数量、所采用的检测方法、送检样品的数量、是否需要定制专用夹具或模拟装配工况、是否涉及破坏性试验、对检测周期的要求(如是否需要加急)以及报告用途等。一般而言,检测项目越多、方案越复杂、样品数量越大,相应的检测投入也越高。建议客户在委托前提供产品图纸、工艺文件及具体检测需求,由检测机构评估后提供针对性的报价方案,从而获得准确的服务费用信息。
问题三:扭矩转角精度检测测试需要什么资质?
开展扭矩转角精度检测应选择具备相应检测能力的专业机构。我们旗下拥有CMA和CNAS资质,检测能力范围涵盖紧固件力学性能、扭矩与转角参数、预紧力、摩擦系数等多个检测领域,能够依据国家及行业标准、行业规范或客户指定方法实施检测。实验室配备了高精度扭矩传感器、角度编码器、综合测试平台等先进仪器设备,并拥有经验丰富的专业技术团队,从方案设计、样品检测到数据分析均可提供全流程技术服务,确保检测结果的科学性、准确性与公正性,满足客户在质量管理、供应商审核、招投标等多场景下的应用需求。
问题四:什么是扭矩转角法?为什么不能只控制扭矩?
扭矩转角法是先将紧固件拧至设定的贴合扭矩,再从此基准点继续旋转规定角度的拧紧工艺。单纯控制扭矩时,由于螺栓的螺纹摩擦系数和支承面摩擦系数存在天然离散性,输入扭矩中约有较大比例消耗于克服摩擦,真正转化为预紧力的部分波动明显,导致相同扭矩下实际夹紧力差异较大。而转角与螺栓的拉伸变形存在更直接的对应关系,通过控制转角可以显著减小预紧力的分散度,提高连接的一致性与可靠性,因此高安全等级的连接普遍采用扭矩转角法并配合精度检测进行验证。
问题五:扭矩转角精度检测对送检样品有什么要求?
送检样品应尽量保持与实际装配状态一致,包括表面涂层、润滑状态、垫片配置等细节,因为这些因素会直接影响摩擦特性与拧紧曲线形态。紧固件样品应无锈蚀、损伤和异常变形,数量需满足重复性试验的统计要求,通常单项验证建议不少于一定数量的样本。若检测对象为拧紧设备,需提供设备的量程、转速档位及工艺参数设定信息。此外,建议随样品附上图纸、工艺卡片或相关标准要求,以便实验室准确理解评价目标并设计合理的检测方案。
问题六:检测报告一般包含哪些内容?
扭矩转角精度检测报告通常包含以下内容:样品信息与委托方信息、检测依据的标准或方法、检测设备信息、检测环境条件、扭矩与转角的设定值与实测值、偏差百分比统计结果、扭矩-转角曲线图、重复性分析数据、过程能力指数(如适用)以及明确的检测结论。报告以客观数据呈现拧紧精度是否满足规定公差,客户可将其用于内部质量改进、供应商评价、工艺参数优化以及客户审核等多种用途。
问题七:如何提高扭矩转角精度检测结果的准确性?
提高检测准确性可从多方面入手:首先,测量设备应定期检定校准,并在使用前进行预热与零点核查,确保传感器处于良好状态;其次,试验夹具的刚度与被连接件实际刚度应尽量接近,避免因夹具差异导致曲线失真;第三,样品的表面状态应与实际装配一致,避免混用不同批次、不同涂层的紧固件;第四,扭矩传感器与角度编码器应同轴安装,减少附加弯矩与偏载对测量的干扰;最后,应保证足够的试验样本量并进行统计分析,避免依据单次数据下结论。通过规范操作与统计控制,可显著提升检测结果的可靠性与重复性。
旗下实验室资质
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
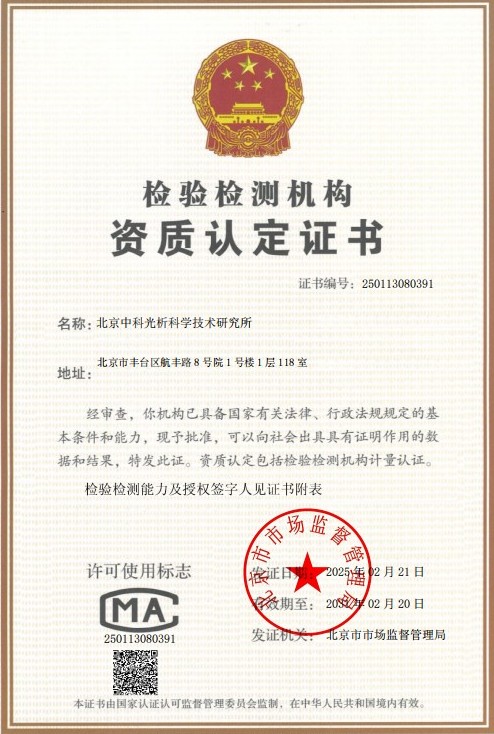 CMA计量认证证书
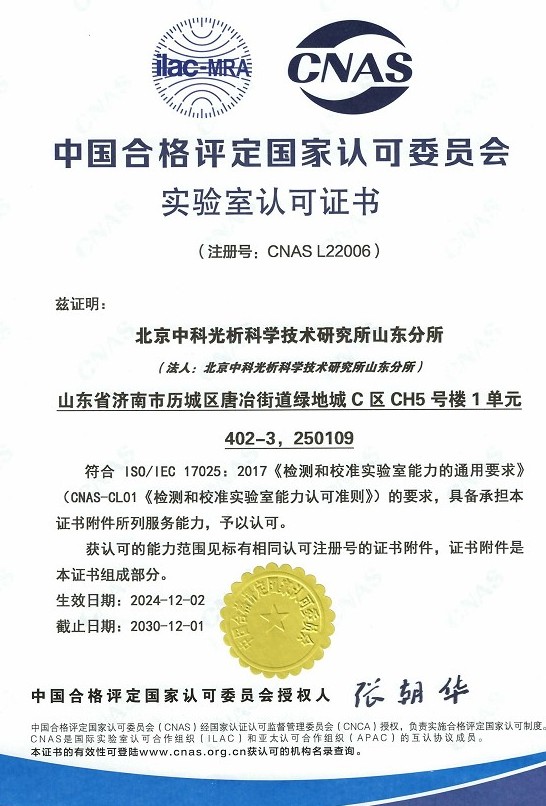 CNAS实验室认可证书
 ISO资质
 高新技术企业资质