技术概述
曲轴作为发动机和压缩机等动力设备的核心传动部件,在服役过程中承受着复杂的交变扭转载荷、弯曲载荷以及轴向力的耦合作用。其中,扭转疲劳是曲轴失效的主要形式之一,尤其在功率密度不断提高、结构不断轻量化的现代发动机设计中,曲轴扭转疲劳问题日益突出。曲轴扭转疲劳裂纹萌生检测,是指通过一系列物理、冶金和力学测试手段,对曲轴在扭转载荷作用下微小裂纹的起始阶段进行识别、定位与评价的技术过程。
疲劳裂纹的萌生通常发生在曲轴的应力集中部位,如连杆轴颈与曲柄臂过渡圆角、油孔边缘、主轴颈根部等位置。裂纹萌生阶段尺寸极小,往往在毫米级甚至微米级,常规目视检查难以发现。一旦裂纹从萌生进入扩展阶段,剩余疲劳寿命将急剧缩短,最终可能导致曲轴突然断裂,引发严重的安全事故和经济损失。因此,开展曲轴扭转疲劳裂纹萌生检测,对于评估曲轴疲劳性能、优化结构设计、验证制造工艺、保障设备安全运行具有重要的工程意义。
曲轴扭转疲劳裂纹萌生检测技术融合了无损检测、疲劳试验、断裂力学分析、金相分析等多个学科的内容,既可以在疲劳试验过程中对裂纹萌生行为进行在线监测,也可以对服役后的曲轴进行离线检测,判断其是否存在早期疲劳损伤。通过系统化的检测与分析,能够获得裂纹萌生位置、萌生寿命、扩展速率等关键数据,为曲轴的寿命预测和可靠性评估提供科学依据。
检测样品
曲轴扭转疲劳裂纹萌生检测所涉及的样品范围较为广泛,主要包括以下几类:
- 各类发动机曲轴:包括汽油机曲轴、柴油机曲轴、天然气发动机曲轴、船用大功率柴油机曲轴等,涵盖整体锻造曲轴、铸造曲轴以及组合式曲轴。
- 不同材质曲轴:包括碳素结构钢曲轴、合金结构钢(如铬钼钢、铬镍钼钢)曲轴、球墨铸铁曲轴、微合金非调质钢曲轴等。
- 曲轴试样与模拟件:包括从曲轴本体上截取的取样试样、过渡圆角模拟试样、油孔边缘模拟试样、扭转疲劳标准试样等,用于实验室条件下的裂纹萌生行为研究。
- 新品曲轴与在役曲轴:新品曲轴主要用于设计验证与工艺评价,在役或大修期的曲轴则用于疲劳损伤状态评估与剩余寿命分析。
- 经过不同工艺处理的曲轴:如经过圆角滚压强化、氮化处理、感应淬火、喷丸强化等表面强化工艺处理的曲轴,用于评价强化工艺对裂纹萌生抗力的提升效果。
送检样品应尽可能提供材质牌号、热处理状态、表面强化工艺、服役工况(转速、载荷谱、累计运行时间)等背景信息,以便检测机构制定针对性的检测方案,确保检测结果的准确性和可解读性。
检测项目
曲轴扭转疲劳裂纹萌生检测通常包含以下检测项目:
- 表面裂纹检测:检查曲轴轴颈、过渡圆角、油孔边缘等关键部位是否存在表面或近表面疲劳裂纹,确定裂纹的位置、走向与长度。
- 内部缺陷检测:评估曲轴内部是否存在铸造气孔、夹杂、白点、偏析等冶金缺陷,这些缺陷往往是疲劳裂纹萌生的源头。
- 裂纹萌生寿命测定:通过扭转疲劳试验测定裂纹萌生时的循环次数,评价曲轴的抗疲劳裂纹萌生能力。
- 疲劳极限与S-N曲线测定:获得曲轴或其试样在扭转载荷下的应力-寿命关系,确定扭转疲劳极限。
- 裂纹扩展行为分析:测定裂纹从萌生到扩展的速率,分析裂纹扩展路径与断口特征。
- 表面强化层质量检测:评价圆角滚压残余压应力分布、氮化层深度、淬硬层深度与硬度梯度等影响裂纹萌生的关键参数。
- 金相组织分析:观察曲轴关键部位的显微组织,判断组织状态是否满足抗疲劳要求。
- 硬度与力学性能测试:包括表面硬度、心部硬度、抗拉强度、屈服强度、冲击韧性等基础性能检测。
- 几何尺寸与形位公差检测:检测过渡圆角半径、轴颈圆度、直线度等参数,评估应力集中水平。
检测方法
针对曲轴扭转疲劳裂纹萌生的特点,检测需要综合运用多种方法,形成从试验到分析、从宏观到微观的完整技术路线:
1. 磁粉检测:这是检测铁磁性材料曲轴表面及近表面裂纹最常用的方法。曲轴经磁化后,在缺陷处产生漏磁场,喷洒磁悬液后磁粉在裂纹处聚集形成可见的磁痕。磁粉检测对疲劳裂纹等线状缺陷具有极高的灵敏度,能够发现长度零点几毫米的细微裂纹,特别适合对过渡圆角、油孔周围等关键部位的检查。检测后需要进行退磁处理。
2. 渗透检测:对于非铁磁性材料(如部分不锈钢或铝合金部件)或磁粉检测受限的部位,可采用渗透检测。渗透剂渗入表面开口的裂纹中,经显像剂放大显示,能够直观呈现裂纹的形态与分布。
3. 超声波检测:利用超声波在材料中传播遇到缺陷时产生反射的原理,检测曲轴内部的冶金缺陷和内部疲劳裂纹。对于大截面曲轴,超声检测能够发现埋藏较深的缺陷,结合斜探头技术还可以对圆角部位进行重点扫查。
4. 涡流检测:适用于曲轴表面质量的快速扫查,对表面裂纹和材料电导率、组织变化敏感,常用于生产线上的快速筛查和疲劳试验过程中的在线监测。
5. 扭转疲劳试验:在电磁激励式或机械式扭转疲劳试验机上,对曲轴或试样施加规定幅值的交变扭转载荷,测定裂纹萌生寿命。试验中可采用谐振原理,通过监控共振频率的变化判断裂纹萌生——当试样出现裂纹,其刚度下降,系统共振频率随之漂移,以此作为裂纹萌生的判据,灵敏度较高。
6. 声发射监测:在疲劳试验过程中布置声发射传感器,实时捕捉材料内部损伤释放的弹性波信号,能够在裂纹萌生的极早期发出预警,实现裂纹萌生时刻的在线识别。
7. 金相分析与断口分析:对检测发现裂纹的部位取样,通过光学金相显微镜、扫描电子显微镜观察裂纹萌生点、扩展路径、断口形貌(疲劳辉纹、 Beach标记等),判断裂纹萌生机制是属于疲劳起源、缺陷起源还是应力集中起源。
8. 残余应力测试采用X射线衍射法测定圆角滚压等强化工艺引入的残余压应力分布,评估表层应力状态对裂纹萌生的抑制效果。
检测仪器
曲轴扭转疲劳裂纹萌生检测需要依托一系列专业化的仪器设备:
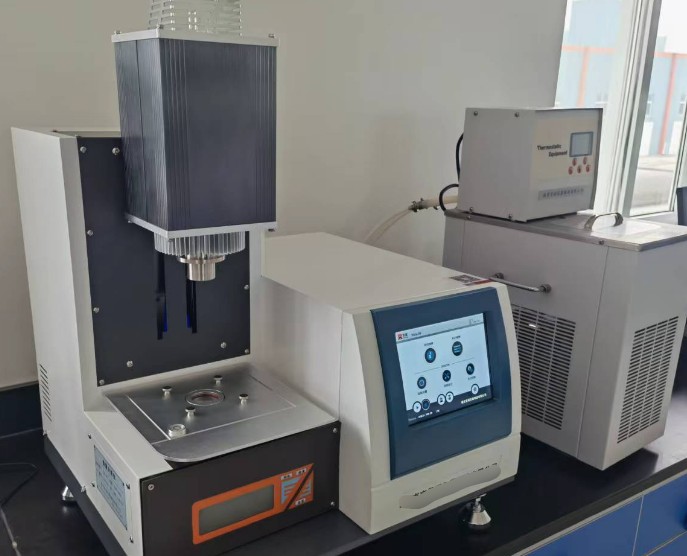
- 电磁激励式扭转疲劳试验机:采用共振原理对曲轴施加高频交变扭矩,配备频率监控系统,可自动识别裂纹萌生引起的频率漂移。
- 液压伺服扭转疲劳试验机:适用于大扭矩、低频率条件下的疲劳试验,载荷控制精度高。
- 磁粉探伤设备:包括磁化装置、磁悬液喷洒系统、紫外灯(荧光磁粉检测用)及退磁装置。
- 超声波探伤仪与相控阵超声检测系统:配备直探头、斜探头、聚焦探头,用于内部缺陷检测与定量评价。
- 涡流检测仪:包括多频涡流、脉冲涡流设备,用于表面裂纹快速扫查与在线监测。
- 声发射检测系统:多通道声发射采集仪与传感器,用于疲劳试验过程的实时损伤监测。
- X射线残余应力分析仪:用于表面强化层残余应力的定量测定。
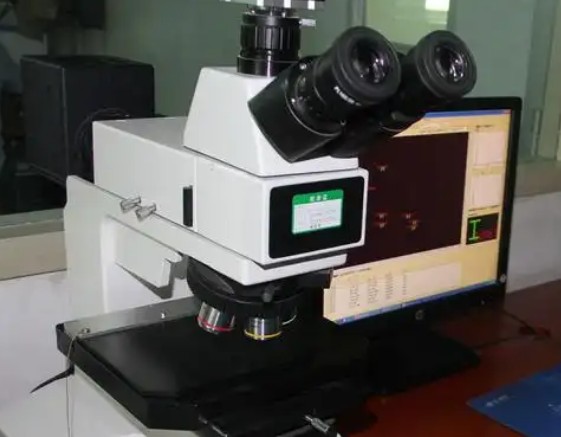
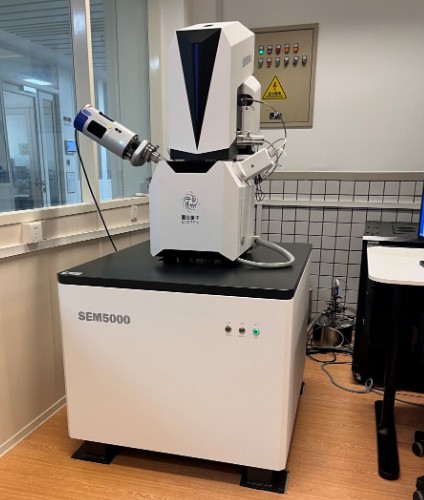
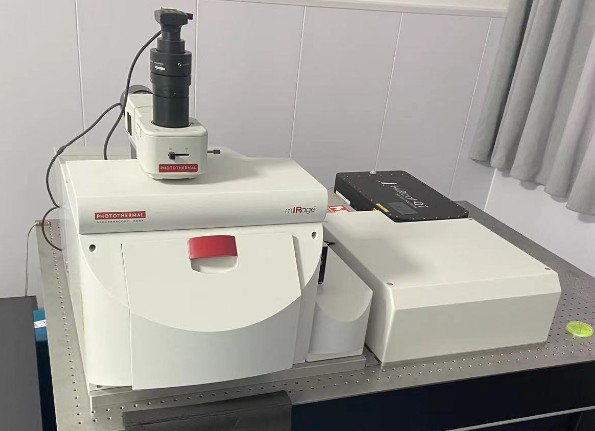
- 金相显微镜与扫描电子显微镜(SEM):用于显微组织观察、裂纹分析和断口形貌研究,SEM配合能谱仪还可进行微区成分分析。
- 硬度计:包括布氏、洛氏、维氏硬度计及显微硬度计,用于硬度梯度与强化层深度测定。
- 三坐标测量机与圆度仪:用于曲轴关键几何参数与形位公差的精密测量。
- 动态信号采集与分析系统:用于试验过程中载荷、应变、振动信号的采集与处理。
应用领域
曲轴扭转疲劳裂纹萌生检测的应用领域十分广泛,主要包括:
- 汽车发动机制造行业:用于新开发曲轴的设计验证、工艺定型以及量产曲轴的出厂质量检验,支撑发动机可靠性提升。
- 商用车与工程机械行业:重载柴油机曲轴工况恶劣,扭转疲劳问题突出,检测数据是产品改进的重要依据。
- 船舶与轨道交通行业:船用低速、中速柴油机曲轴价值高、安全责任重大,疲劳裂纹萌生检测是大修评估和寿命管理的核心环节。
- 发电设备行业:燃气发动机、柴油发电机组曲轴需要长周期连续运转,定期检测可预防突发断裂事故。
- 航空动力领域:航空活塞发动机曲轴对疲劳性能要求极高,裂纹萌生检测是适航验证与维护的重要内容。
- 压缩机与泵类设备行业:曲轴连杆式压缩机的曲轴同样承受交变扭转载荷,检测服务贯穿研发与运维全生命周期。
- 科研院所与高校:用于疲劳理论研究和材料疲劳性能评价。
- 第三方检测与质量控制:为整车厂、主机厂提供独立的质量数据,支撑供应链质量管控。
常见问题
问题一:曲轴扭转疲劳裂纹萌生检测的检测周期是多久?
曲轴扭转疲劳裂纹萌生检测的检测周期一般为7-15个工作日。具体周期会受到多方面因素的影响:首先是检测项目的数量,如果只进行磁粉、超声等常规无损检测,周期相对较短;如果需要开展扭转疲劳试验测定裂纹萌生寿命,由于疲劳试验本身需要较长的加载时间,整体周期会相应延长。其次是样品数量,批量样品的检测周期自然长于单件样品。第三是检测方法的复杂程度,涉及扫描电镜断口分析、残余应力测试等项目时,制样和数据分析环节耗时较多。此外,若客户有加急需求,可与检测机构沟通安排优先处理,通过优化排产缩短交付时间。建议在送检前明确检测项目和时间要求,以便合理规划检测进度。
问题二:曲轴扭转疲劳裂纹萌生检测的检测价格是多少?
曲轴扭转疲劳裂纹萌生检测的费用难以一概而论,需要根据具体检测需求进行报价。影响价格的主要因素包括:检测项目的种类与数量,单纯的表面磁粉检测与包含扭转疲劳试验、断口电镜分析在内的综合性检测,成本差异较大;检测方法的选择,不同无损检测方法和力学试验的设备占用与耗材成本不同;样品的数量、尺寸与重量,大型船用曲轴与小型轿车曲轴的检测难度和工时差别明显;检测周期要求,加急服务会产生额外费用。此外,是否需要上门检测、是否需要出具详细的检测分析报告等增值服务也会影响总体费用。建议您将检测需求、样品信息和期望周期告知检测机构,由专业技术人员评估后提供准确的报价方案。
问题三:曲轴扭转疲劳裂纹萌生检测测试需要什么资质?
开展曲轴扭转疲劳裂纹萌生检测,检测机构应当具备相应的资质能力。我们旗下拥有CMA和CNAS资质,检测能力覆盖金属材料无损检测、力学性能测试、金相分析等多个领域,能够满足曲轴疲劳检测相关标准的要求。依托完善的资质体系,我们建立了规范的质量管理流程,从样品接收、检测实施到数据审核均有严格的质量控制。同时,我们拥有专业的技术团队,检测人员经过系统培训并持有相应的人员资质,配备扭转疲劳试验机、磁粉探伤设备、扫描电子显微镜等先进仪器,能够为客户提供科学、准确、可追溯的检测数据和技术服务。
问题四:曲轴扭转疲劳裂纹一般萌生在哪些部位?
曲轴扭转疲劳裂纹的萌生位置与应力集中程度密切相关。最常见的萌生部位包括:连杆轴颈与曲柄臂的过渡圆角处,该部位在扭转载荷下承受高应力集中,是裂纹萌生概率最高的位置;主轴颈与曲柄臂的过渡圆角处;轴颈油孔边缘,油孔造成的截面削弱和应力集中在交变载荷下容易诱发裂纹;表面存在冶金缺陷或加工刀痕的部位。此外,如果圆角滚压强化工艺不到位,残余压应力层不完整,也会在弱强化区优先萌生裂纹。检测时应重点覆盖上述关键部位。
问题五:疲劳试验过程中如何判断裂纹已经萌生?
在扭转疲劳试验中,通常采用多种判据综合判断裂纹萌生。最常用的是共振频率监测法:试验系统工作在共振状态,一旦试样出现疲劳裂纹,其局部刚度下降,系统共振频率随之发生漂移,当频率下降量达到设定阈值时即判定裂纹萌生。其次是声发射监测法,通过捕捉裂纹萌生时释放的弹性波信号实现早期识别。还可以在试验过程中定期停机,对关键部位进行磁粉或涡流检测,直接确认裂纹是否存在。综合运用这些手段,可以较为准确地确定裂纹萌生的循环次数,即萌生寿命。
问题六:表面强化工艺对裂纹萌生有什么影响,检测中如何体现?
圆角滚压、感应淬火、氮化、喷丸等表面强化工艺能够在曲轴表层引入残余压应力并细化组织,使疲劳裂纹萌生的驱动应力大幅降低,从而显著延长萌生寿命。检测中的体现主要包括:通过X射线衍射法测定强化层的残余压应力分布,评估应力水平与层深;通过硬度梯度测试确定淬硬层或氮化层的有效深度;通过扭转疲劳对比试验,测定强化前后裂纹萌生寿命的提升倍数;通过金相分析检查强化层组织是否均匀、有无工艺缺陷。这些数据可用于评价强化工艺的稳定性与有效性。
问题七:在役曲轴检测发现裂纹萌生迹象后应如何处理?
若在役曲轴检测中发现裂纹萌生迹象,应结合裂纹的位置、尺寸、深度以及曲轴的服役工况进行综合评估。对于关键部位已出现明确疲劳裂纹的曲轴,一般不建议继续使用,应及时更换,避免裂纹快速扩展导致曲轴断裂;对于仅存在可疑磁痕但无法确认的部位,可扩大检测比例、采用多种方法复检,必要时进行解剖验证。同时应追溯同批次、同工况曲轴的运行状态,必要时缩短检测周期,加强状态监控。建议委托专业检测机构进行断裂力学评估,综合判断缺陷的危险性,制定科学的处置方案。
旗下实验室资质
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
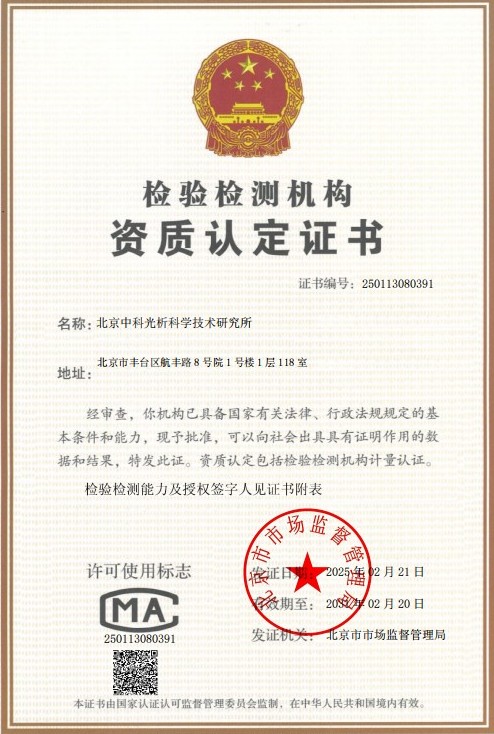 CMA计量认证证书
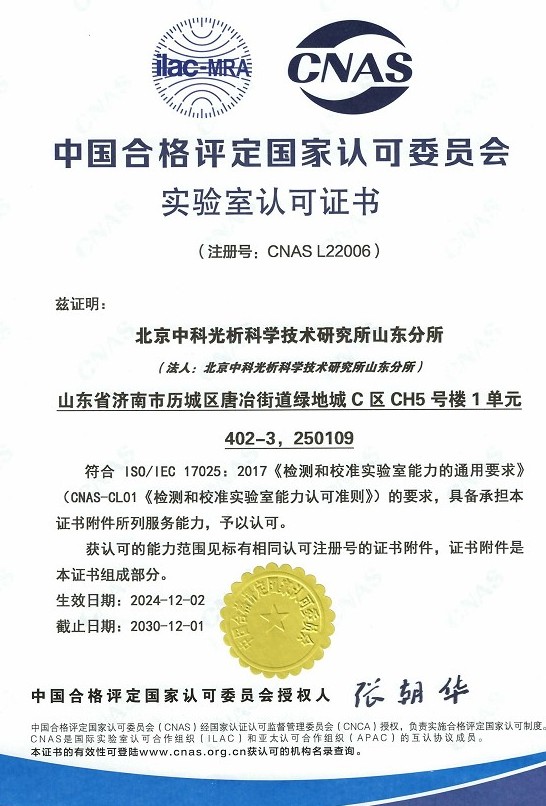 CNAS实验室认可证书
 ISO资质
 高新技术企业资质