技术概述
扭矩转角控制试验,又称扭矩-转角法拧紧试验或扭矩转角紧固性能试验,是评价螺纹紧固件拧紧特性与连接可靠性的一种核心检测方法。该试验将“扭矩控制”与“转角控制”两种紧固策略有机结合:首先对螺栓、螺母等被连接副施加规定的初始贴紧扭矩,使各贴合面充分接触并消除间隙;随后在此基础上继续拧转一个规定的角度,利用螺栓杆的弹性乃至塑性拉伸变形,获得稳定、集中的轴向夹紧力(预紧力)。
在传统纯扭矩控制拧紧中,由于螺纹副及支承面摩擦系数存在离散性,相当一部分拧紧扭矩被摩擦消耗,最终转化为夹紧力的比例波动很大,预紧力分散度可能达到较高水平,容易出现欠拧(夹紧力不足导致松动、疲劳)或过拧(螺栓屈服、断裂)等问题。而扭矩转角控制在螺栓进入屈服强化阶段后,夹紧力主要取决于转角对应的螺栓伸长量,对摩擦系数变化的敏感度显著降低,预紧力分散度可控制在较小范围内,因此被广泛应用于汽车发动机、风电设备、钢结构等对连接可靠性要求极高的领域。
通过扭矩转角控制试验,可以获得完整的扭矩-转角曲线、扭矩-夹紧力曲线和夹紧力-转角曲线,确定贴合点、屈服点、极限点等特征参数,计算扭矩系数与摩擦系数,进而验证拧紧工艺窗口的合理性,评估紧固件的强度储备与装配可靠性。相关试验一般参照GB/T 16823.3《螺纹紧固件 拧紧试验方法》、ISO 16047《紧固件 扭矩/夹紧力试验》、VDI 2230《螺栓连接系统计算》以及各行业、企业技术规范执行。
检测样品
扭矩转角控制试验的检测对象以各类螺纹紧固件及连接副为主,常见样品包括:
- 各类螺栓、螺钉、螺柱,性能等级覆盖4.8级、5.6级、8.8级、9.8级、10.9级、12.9级等;
- 各类螺母,性能等级覆盖04级、05级、6级、8级、10级、12级等;
- 钢结构用高强度大六角头螺栓连接副、扭剪型高强度螺栓连接副;
- 汽车动力总成高强度紧固件,如缸盖主螺栓、连杆螺栓、飞轮螺栓、轮毂螺栓与螺母;
- 风电塔筒、叶片根部、机座连接用高强度螺栓副;
- 轨道交通、工程机械、矿山设备用紧固件及异形非标连接件。
送检样品应为未使用过的全新状态,螺栓、螺母、垫圈宜按同批配套提供,并保持其原始表面处理状态(如本色、发黑、镀锌、达克罗、磷化等)。若实际装配中使用润滑剂或涂敷锁固胶,应在委托时予以说明,因为表面状态和润滑条件对摩擦系数及试验结果有直接影响。样品数量应满足方案设计的重复性要求,通常每一规格、每一状态条件建议准备多件,以统计分散度并提高结论的可靠性。
检测项目
依据不同的评价目的,扭矩转角控制试验可开展的检测项目主要包括:
- 贴紧扭矩(初始扭矩)与目标转角测定;
- 屈服扭矩、屈服转角、屈服夹紧力(屈服点识别);
- 极限扭矩、极限转角、极限夹紧力(拧至断裂或脱扣);
- 扭矩系数K值测定与预紧力分散度分析;
- 总摩擦系数、螺纹摩擦系数、支承面摩擦系数测定;
- 扭矩-转角、扭矩-夹紧力、夹紧力-转角全曲线测绘与特征点分析;
- 拧紧工艺验证:给定“贴紧扭矩+转角”参数组合下夹紧力是否满足设计窗口;
- 破坏模式分析:螺栓杆断裂、头杆过渡处断裂、螺纹脱扣、螺母开裂等失效形式判定。
上述项目既可以单独委托,也可以组合成完整的紧固特性分析方案,用于产品设计输入、工艺参数开发、来料批次检验或失效分析等多种场景。
检测方法
扭矩转角控制试验通常在专用扭矩-夹紧力测试系统上完成,典型流程如下:
第一步,样品确认与状态准备:核对样品规格、性能等级、表面处理与润滑状态,必要时对样品进行清洁并在标准环境条件下放置平衡;
第二步,装夹与对中:将螺栓、垫圈(或标准垫块)、螺母按实际装配顺序安装在试验台夹具中,载荷传感器串置于螺栓头部支承面下方,确保加载轴线与螺栓轴线同轴,避免附加弯矩干扰夹紧力测量;
第三步,连续拧紧加载:采用伺服电动拧紧轴以规定转速连续拧紧,实时同步采集扭矩、转角与夹紧力信号;先施加贴紧扭矩,再按工艺要求继续拧转规定角度,或将样品拧至屈服乃至断裂,获取全过程曲线;
第四步,曲线绘制与特征点识别:由软件自动绘制扭矩-转角、扭矩-夹紧力、夹紧力-转角曲线,识别贴合点、线性段、屈服点、最大扭矩点及断裂点;
第五步,参数计算:按公式K=T/(F·d)计算扭矩系数,其中T为施加扭矩、F为夹紧力、d为螺纹公称直径;通过螺纹副与支承面的扭矩分解模型计算各摩擦系数;对多件样品结果进行统计分析,评价预紧力分散程度;
第六步,结果评价与判定:将特征参数与产品标准、图纸技术要求或客户工艺窗口进行对比,给出合格性结论,并结合断口位置与失效模式开展进一步分析。
试验一般应在室温条件下进行,必要时可扩展高温、低温环境试验,以评估温度对摩擦系数、夹紧力及拧紧性能的影响。
检测仪器
为确保扭矩、转角、夹紧力三个物理量的同步高精度测量,试验依托以下主要仪器设备开展:
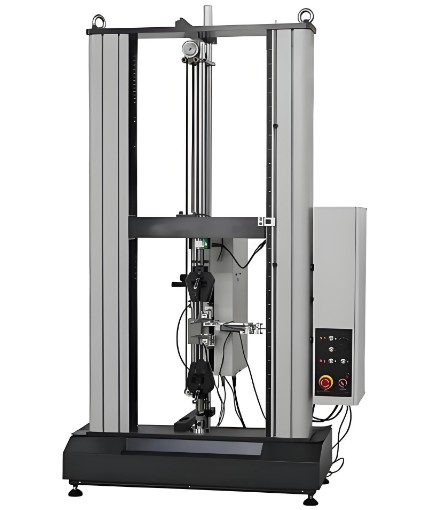
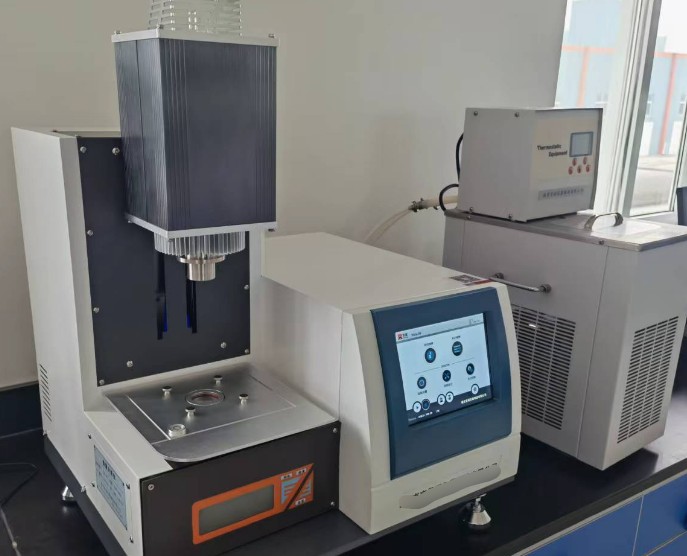
- 扭矩-夹紧力测试机(紧固件扭矩分析系统):核心设备,集成拧紧驱动、夹具与测量单元;
- 伺服电动拧紧轴:提供可编程的转速、扭矩与转角闭环控制;
- 高精度扭矩传感器与角度编码器:实现拧紧过程中扭矩和转角的实时采集;
- 高精度载荷传感器:用于轴向夹紧力的直接测量,是评价拧紧质量的关键;
- 数据采集与分析软件:完成曲线绘制、特征点自动识别与参数计算;
- 扭矩扳子检定仪等标准装置:用于扭矩量值的检定校准与溯源;
- 高低温环境试验箱(选配):满足特殊温度条件下的试验需求。
所有测量传感器均按规定周期进行检定或校准,量值可溯源至国家计量基准,从而保证试验数据的准确性、重复性与可比性。
应用领域
扭矩转角控制试验在众多工业领域的紧固连接质量控制中发挥着重要作用:
- 汽车制造:发动机、变速箱、底盘、车身装配工艺开发与紧固件入厂检验,缸盖主螺栓、连杆螺栓等关键连接的拧紧规范验证;
- 风电能源:塔筒法兰、叶片根部、偏航与变桨系统高强度螺栓副的紧固特性评估与安装工艺评定;
- 钢结构与桥梁:高强度螺栓连接副的紧固性能验证与施工扭矩参数确定;
- 轨道交通:车体、转向架、牵引系统紧固件的拧紧试验与可靠性评价;
- 航空航天:高可靠性螺纹连接的预紧力特性研究与验证;
- 工程机械与矿山设备:承受重载与振动冲击连接副的防松与抗疲劳评估;
- 压力容器与管道:法兰连接、设备地脚紧固的扭矩工艺开发;
- 电子电器与精密仪器:小型精密螺纹连接的拧紧参数优化。
此外,该试验还常用于紧固件生产企业的新品开发、工艺改进、批次质量监控以及质量争议时的技术分析。
常见问题
问题一:扭矩转角控制试验的检测周期是多久?
扭矩转角控制试验的检测周期一般为7-15个工作日。具体周期受多方面因素影响:检测项目的数量与方案复杂程度(仅测定扭矩系数还是开展全套曲线及摩擦系数分析)、样品数量与规格种类、是否需要进行多批次或多润滑状态的重复性验证、是否涉及高低温等特殊环境条件,以及数据统计分析与结果判定所需的时间。如果项目时间紧迫,可与实验室沟通安排加急处理,适当缩短周期。建议在送检前明确检测需求并确认排期,以便试验顺利开展。
问题二:扭矩转角控制试验的检测价格是多少?
扭矩转角控制试验的费用需结合具体检测需求确定,无法一概而论。影响价格的主要因素包括:检测项目的多少(单一参数测定与全曲线综合分析差异较大)、所依据的方法标准与试验条件、样品数量与规格种类、是否需要特殊环境或定制夹具、检测周期的紧迫程度以及报告的具体用途等。不同需求组合对应的费用水平差异明显,建议您提供样品信息和检测要求与我们联系沟通,我们将根据实际情况为您制定合理的检测方案并提供针对性报价。
问题三:扭矩转角控制试验测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖螺纹紧固件扭矩-夹紧力测试、扭矩系数与摩擦系数测定等扭矩转角控制试验相关项目。我们建立了完善的质量管理体系,配备了高精度的扭矩-夹紧力测试系统和计量溯源装置,试验人员具有丰富的紧固件检测经验,能够保证试验数据的科学性、准确性和可追溯性,检测结果可满足客户质量控制、供应商评审、招投标支持及科研分析等多种用途的要求。
问题四:扭矩转角控制与单纯扭矩控制拧紧有什么区别?
单纯扭矩控制是以拧紧扭矩达到设定值作为停止条件,但由于摩擦系数离散,扭矩中只有少部分转化为夹紧力,预紧力分散度较大。扭矩转角控制则先施加贴紧扭矩消除间隙,再拧转固定角度,当螺栓进入屈服强化区后,夹紧力主要由转角对应的螺栓伸长量决定,受摩擦影响明显减小,预紧力集中度高、防松与抗疲劳性能更优,特别适合高强度、高可靠性的重要连接部位。
问题五:送检样品有哪些具体要求?
样品应为未使用过的全新紧固件,螺栓、螺母、垫圈建议同批配套提供;应保持原始表面处理状态,不应人为去油、打磨或改变表面;如实际装配中有润滑、涂胶等状态,须在委托时说明。数量上,为获得具有统计意义的结果,每一规格、每一状态条件通常建议准备一定数量的平行样品,具体可结合检测方案确定,也可在委托前与实验室沟通确认。
问题六:委托试验前需要提供哪些信息?
为保证试验方案科学合理,委托时建议提供:样品名称、规格型号与性能等级、表面处理与润滑状态、执行标准或客户技术条件、贴紧扭矩与目标转角等工艺参数、拧紧转速要求、需要评价的检测项目以及报告用途。信息越完整,方案设计越贴合实际装配工况,试验结论对生产和质量控制的指导价值也越高。
问题七:试验中出现螺纹脱扣或异常断裂说明什么?
正常情况下,合格的高强度螺栓连接副拧至破坏时多表现为螺栓杆断裂;若出现螺纹脱扣、螺母开裂或断口位置异常,往往提示存在质量问题,例如材料强度不足、热处理工艺缺陷、螺栓与螺母硬度不匹配、螺纹精度或配合间隙异常、摩擦系数偏离等。此时建议结合硬度测试、金相组织分析、化学成分分析等手段进一步排查原因,必要时可同步开展原材料与热处理工艺追溯,为质量改进提供依据。
旗下实验室资质
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
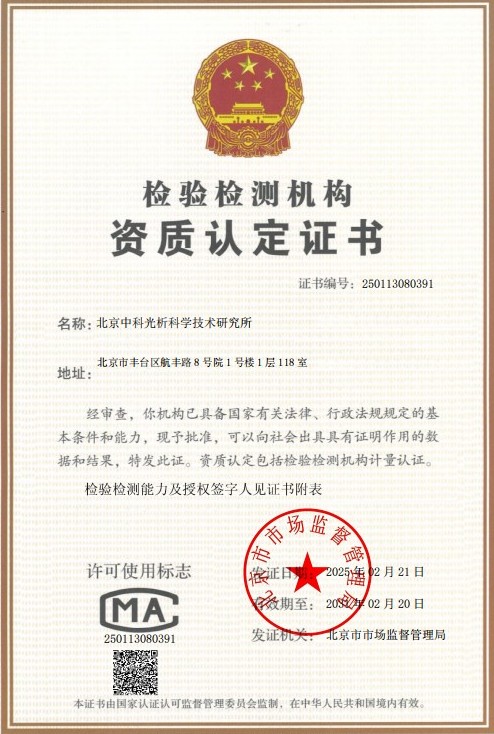 CMA计量认证证书
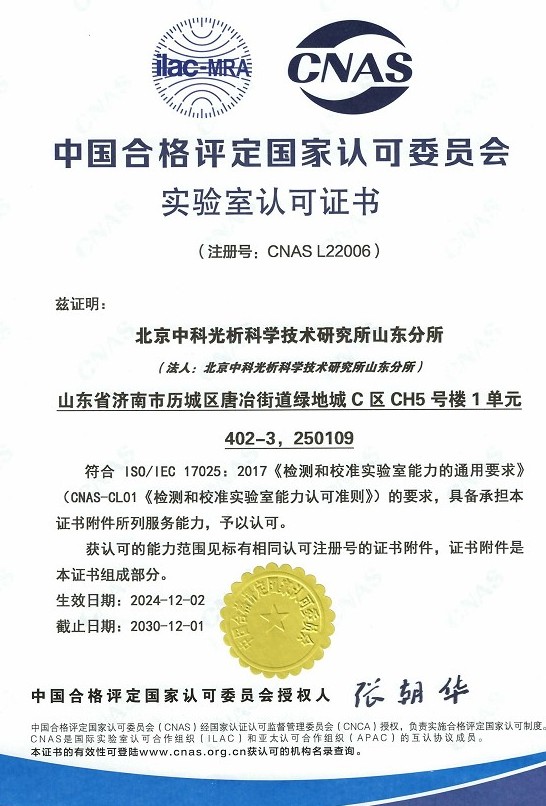 CNAS实验室认可证书
 ISO资质
 高新技术企业资质