旗下实验室资质
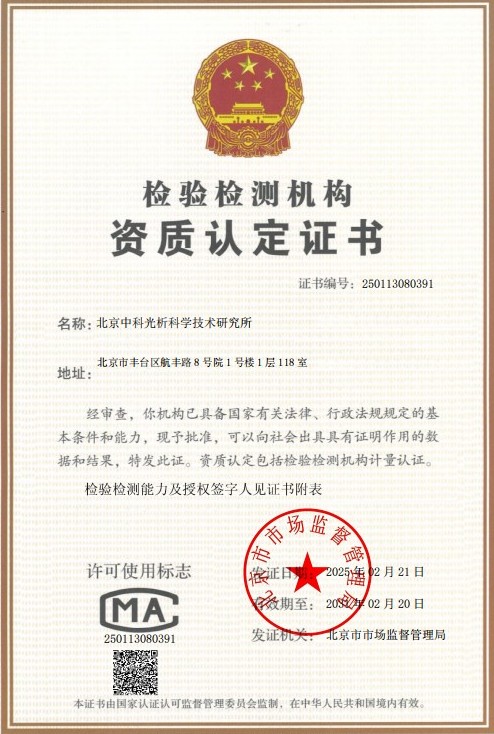 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
残余应力是指材料在不受外力作用时,内部自相平衡的内应力,主要来源于焊接、冷加工、热处理、机械切削、铸造、矫直及装配等工艺过程。残余应力广泛存在于各类金属构件中,当其表现为拉应力并与特定腐蚀介质共同作用时,便可能诱发应力腐蚀开裂(SCC),即在远低于材料屈服强度的应力水平下发生脆性延迟断裂。
应力腐蚀开裂具有隐蔽性强、发展迅速、断裂突发等特点,往往在无明显塑性变形预兆的情况下造成压力容器爆裂、管道泄漏、结构件失效等严重事故。残余应力腐蚀检验正是针对这一隐患开展的综合检测技术,通过对构件残余应力的大小、方向及分布进行定量测定,并结合腐蚀环境模拟试验评估材料的应力腐蚀敏感性,为产品设计、工艺改进、寿命预测和安全评定提供科学依据。
残余应力腐蚀检验通常包括两个层面:一是残余应力测试,二是应力腐蚀行为评价。前者侧重于获取构件表面及近表面的应力状态数据,后者侧重于在模拟工况环境下考察材料在拉应力作用下的开裂倾向与裂纹扩展规律。两者结合能够全面揭示“应力—环境—材料”耦合作用下构件的失效风险,广泛应用于承压设备、桥梁结构、海洋平台等对安全性要求极高的领域。
检测样品
残余应力腐蚀检验适用的样品种类繁多,几乎涵盖所有经历加工过程并服役于腐蚀环境的金属制品,常见样品包括:
- 焊接结构件:压力容器、管道焊缝、储罐、钢结构焊接节点等;
- 冷加工件:冷弯型钢、冷拔管材、冲压件、深拉深容器等;
- 热处理件:淬火工件、表面渗碳渗氮件、感应加热处理件等;
- 机械加工件:车削、铣削、磨削后的精密零件与模具;
- 表面处理件:电镀件、喷丸件、滚压件、喷涂涂层件等;
- 紧固件与弹簧:高强度螺栓、预应力锚具、弹簧钢丝等;
- 铸件与锻件:大型铸钢件、模锻件、轧制板材与型材;
- 在役构件:从设备上截取的试样或可直接现场检测的部件。
送检样品可以是标准试样、实物构件或构件上的局部区域。对于在役设备,可开展无损方式的残余应力测定,避免破坏设备结构的完整性;对于实验室应力腐蚀试验,则需按标准要求制备规定尺寸与表面状态的试样。
检测项目
残余应力腐蚀检验的核心检测项目包括残余应力测定与应力腐蚀试验两大类,具体项目可根据实际需求灵活组合:
- 表面残余应力测定:定量测定构件表面残余应力的大小与方向;
- 残余应力沿层深分布测试:通过逐层剥层获得应力随深度的变化曲线;
- 焊接残余应力分布测绘:对焊缝及热影响区进行应力扫描与分布图绘制;
- 应力腐蚀开裂敏感性评价:评估材料在特定介质中发生SCC的倾向;
- 恒载荷应力腐蚀试验:在恒定拉应力与腐蚀介质耦合作用下测定开裂时间;
- 慢应变速率试验(SSRT):通过缓慢拉伸评估材料应力腐蚀敏感性指数;
- U型弯曲及C形环试验:考察材料在弹性应力范围内的裂纹萌生行为;
- 腐蚀电位与极化曲线测试:分析材料在试验介质中的电化学腐蚀行为;
- 氢致开裂与硫化物应力开裂评价:针对含硫化氢环境的抗氢性能测试;
- 裂纹检测与表征:裂纹形貌观察、深度测定及断口分析;
- 消除应力处理效果评价:对比热处理、振动时效等工艺前后的应力水平。
检测方法
残余应力的测定方法与应力腐蚀试验方法各成体系,检测时需根据样品形状、尺寸、材质及检测目的综合选择。
残余应力测定方面,X射线衍射法是目前应用最广泛的成熟方法,基于晶体材料衍射峰位移与晶面间距变化计算应力,具有无损、精度高、可原位测试等优点,特别适合表面应力的定量测定;盲孔钻孔法属于微损检测方法,在构件表面粘贴应变花并钻制小孔,通过释放应变反演残余应力,适合测定沿层深的应力分布;超声法利用声弹性效应,可穿透构件内部测量应力,适用于厚壁构件;磁性法(巴克豪森噪声法)适用于铁磁性材料,可实现快速扫描与大面积普查;裂纹柔度法与轮廓法则适用于试样内部应力场的实验室精确测定。
应力腐蚀试验方面,恒载荷法通过持续施加恒定载荷,记录试样在腐蚀介质中的断裂时间,评定材料的门槛应力;慢应变速率试验以极低的应变速率将试样拉断,对比惰性环境与腐蚀环境下的延伸率、断面收缩率及断口形貌,量化应力腐蚀敏感程度;U型弯曲试验将试样弯成U形并保持弹性应变状态,长期浸泡于试验介质中观察裂纹萌生情况;C形环与预裂纹试样试验则用于模拟管材及含缺陷构件的开裂行为。试验介质可根据实际服役环境配制,如氯化物溶液、硫化氢饱和溶液、高温高压水等。
检测仪器
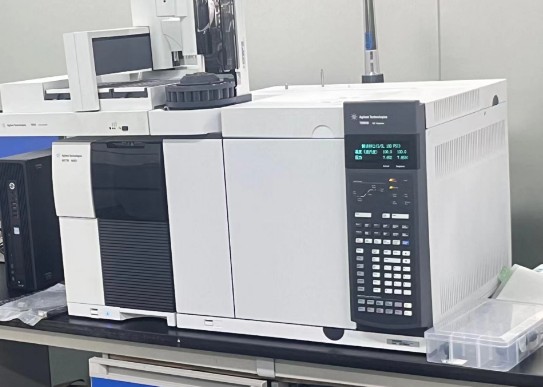
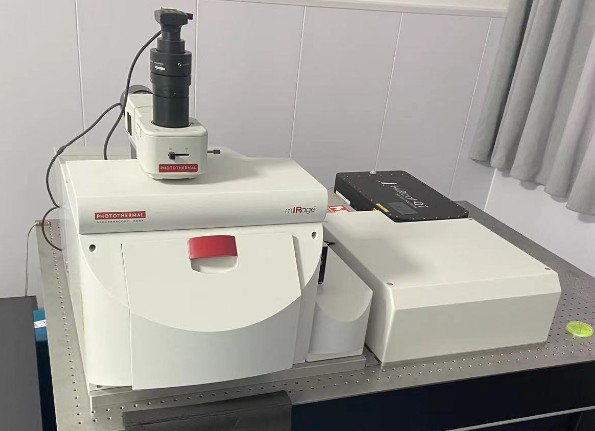
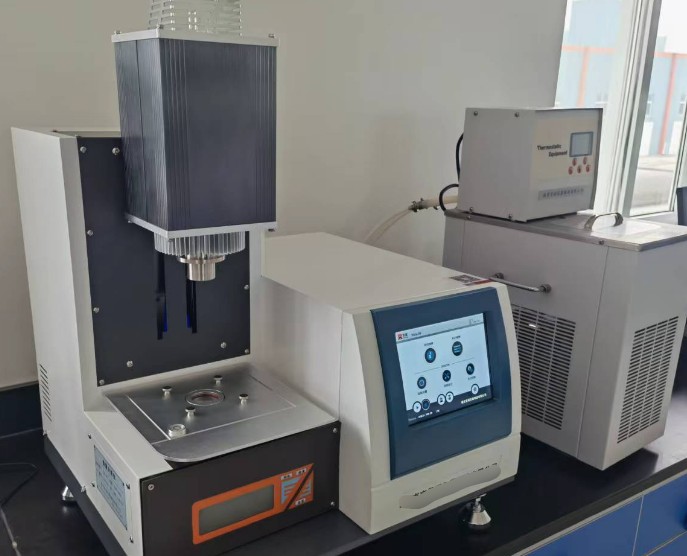
残余应力腐蚀检验依托专业化的仪器设备开展,以保证测试数据的准确性与可重复性,主要仪器包括:
- X射线应力测定仪:用于表面残余应力的无损定量测定;
- 钻孔法残余应力测试系统:由精密钻削装置与静态应变采集仪组成;
- 超声应力检测仪:用于构件内部及穿透式应力测量;
- 巴克豪森噪声分析仪:适用于铁磁材料应力的快速普查;
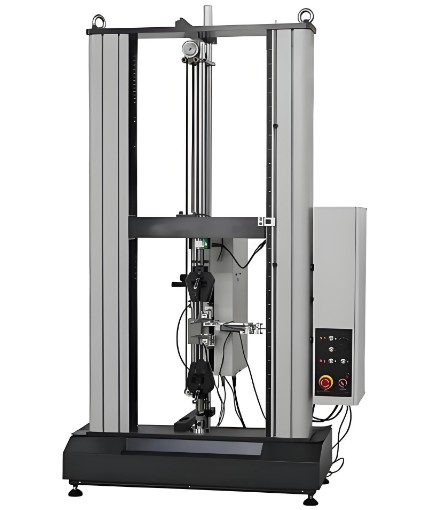
- 慢应变速率应力腐蚀试验机:配备环境腐蚀槽,实现应变速率精确控制;
- 恒载荷应力腐蚀试验机:可多通道并行施加恒定载荷并自动记录断裂时间;
- 高压釜及循环加载装置:模拟高温高压水环境下的腐蚀疲劳行为;
- 电化学工作站:进行开路电位、极化曲线及电化学阻抗测试;
- 恒温腐蚀试验箱与浸泡试验装置:提供稳定的温度与介质环境;
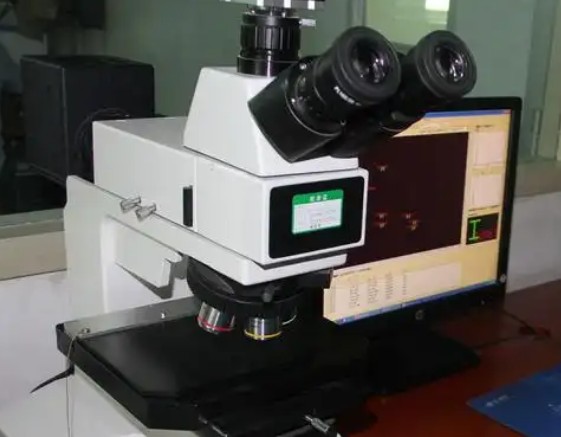
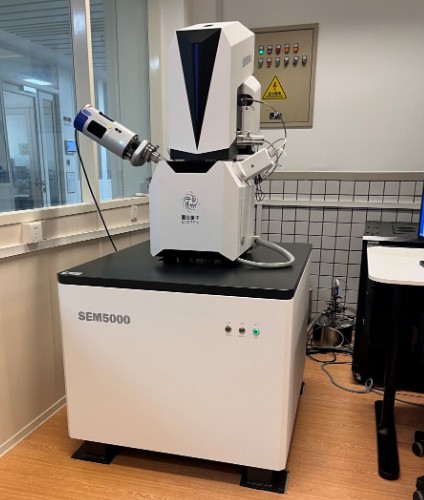
- 金相显微镜与扫描电子显微镜:用于裂纹形貌观察与断口失效分析;
- 硬度计与材料试验机:辅助开展力学性能对比测试。
应用领域
残余应力腐蚀检验在众多安全关键领域发挥着重要作用,典型应用包括:
- 石油化工:反应器、换热器、压力管道及储罐焊缝的应力腐蚀风险评估;
- 电力行业:核电主管道、汽轮机叶片、锅炉受压部件的完整性评价;
- 航空航天:起落架、发动机部件及高强铝合金结构件的残余应力控制;
- 海洋工程:海洋平台结构、海底管线在海水与氯化物环境中的SCC检测;
- 桥梁与建筑钢结构:焊接钢箱梁、索塔锚固区的应力状态监测;
- 轨道交通:车体铝合金焊缝、车轮车轴的应力腐蚀与疲劳安全评估;
- 汽车制造:高强度车身件、传动系统零件的残余应力与氢脆评价;
- 冶金与材料研发:新材料的应力腐蚀性能数据积累与工艺优化验证。
常见问题
问题一:残余应力腐蚀检验的检测周期是多久?
残余应力腐蚀检验的检测周期一般为7-15个工作日。实际周期受多种因素影响:检测项目数量越多、涉及方法越复杂,所需时间相应延长;样品数量较大或需要逐层测试应力分布时,测试工作量会明显增加;部分应力腐蚀试验本身需要较长的浸泡或加载时间,如U型弯曲试验需持续观察裂纹萌生情况,周期会适当延长。若客户有紧急需求,可与检测机构沟通加急安排,在保证数据质量的前提下尽量缩短交付周期。
问题二:残余应力腐蚀检验的检测价格是多少?
残余应力腐蚀检验的费用没有统一固定的标准,主要取决于所选检测项目的类型与数量、采用的检测方法、样品的数量与尺寸、测点的分布要求、试验介质的复杂程度以及检测周期要求等。例如仅进行表面残余应力定点测定,与开展整套慢应变速率应力腐蚀评价相比,工作量与耗材投入差别较大,费用自然不同。有检测需求的客户可直接联系我们的技术顾问,说明样品情况与检测目的,即可获得针对性的检测方案与报价。
问题三:残余应力腐蚀检验测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖残余应力测定、应力腐蚀试验、腐蚀性能评价等相关领域。依托专业的技术团队与齐全的仪器设备,检测流程严格遵循相关国家标准与行业规范运行,确保检测数据的科学性、准确性与可追溯性,检测结果可满足产品质量控制、工程验收、科研课题及贸易交接等多场景的使用需求。
问题四:哪些材料和介质组合容易发生应力腐蚀开裂?
应力腐蚀开裂的发生需要“特定材料+特定介质+拉应力”三个条件同时满足。常见的敏感组合包括:奥氏体不锈钢在氯化物溶液中、碳钢及低合金钢在氢氧化物或硝酸盐溶液中、黄铜在氨环境中、铝合金在海水与氯离子环境中、高强钢在硫化氢环境中的硫化物应力开裂等。拉应力既可以来自外加载荷,也可以来自焊接、冷加工等工艺引入的残余应力,后者往往容易被忽视,却常常是诱发开裂的关键因素。
问题五:如何降低残余应力以预防应力腐蚀开裂?
降低残余应力的常用手段包括:焊后热处理(去应力退火),通过整体或局部加热使应力松弛,是最有效的消应力方法之一;振动时效与爆炸处理,适用于大型结构件的现场消应力;机械方法如喷丸、锤击、滚压,可在表面引入有益的压应力以抵消拉应力;优化焊接工艺参数与焊接顺序,从源头减少残余拉应力的产生。消应力处理后应进行残余应力复测,验证处理效果是否达到设计要求。
问题六:残余应力腐蚀检验依据哪些标准进行?
残余应力腐蚀检验涉及的标准体系较为丰富。残余应力测定方面,有X射线法测定材料残余应力的相关国家标准以及盲孔法测量残余应力的方法标准;应力腐蚀试验方面,有金属在氯化物溶液中的应力腐蚀试验、耐硫化物应力开裂的相关国家标准及行业标准;此外还可参照国际标准化组织等发布的相应方法标准。检测机构会根据样品材质、服役环境及委托方要求,选择适用的标准并在检测方案中予以明确。
问题七:现场设备可以直接进行残余应力检测吗?
可以。对于大型在役设备或不便取样的构件,可采用便携式X射线应力测定仪、超声应力检测仪及巴克豪森噪声分析仪等设备开展现场检测,无需破坏构件结构。现场检测前需对测点表面进行局部清理打磨,去除氧化皮与污物,并注意避开强磁场、振动等干扰源。对于需要获得沿层深应力分布的情况,可采用小直径盲孔法进行微损测试,孔径小、深度浅,对构件整体强度影响极小。