旗下实验室资质
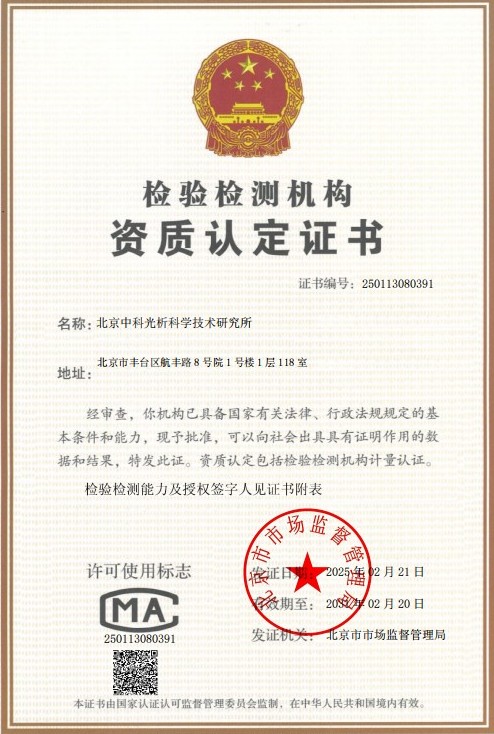 CMA计量认证证书
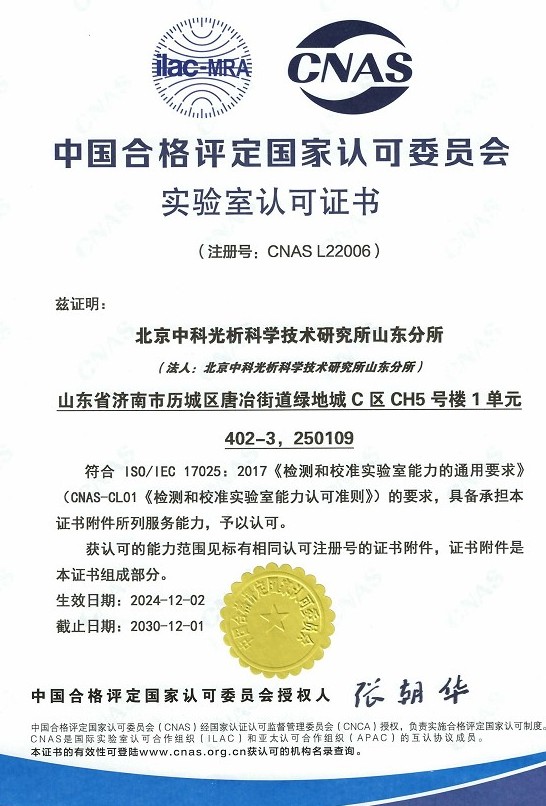 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
水分含量纯度检测是分析检测领域中一项基础而重要的技术手段,主要用于测定各类样品中的水分含量,并以此为基础评估物质的纯度水平。水分是影响物质品质、稳定性和储存性能的关键指标之一,无论是食品、药品、化工产品还是石油制品,水分含量的高低都直接关系到产品的质量、安全性以及使用寿命。因此,通过科学的检测手段准确测定水分含量,对生产过程控制、产品质量验收以及科研开发均具有重要意义。
从技术原理上看,水分含量纯度检测主要通过物理或化学方法将样品中的水分与其他组分分离或转化,再通过称量、滴定、光谱分析等手段进行定量测定。对于纯度的评估,则通常以主成分含量与杂质含量(包括水分)的综合分析为基础,通过计算得出纯度结果。随着分析技术的不断进步,水分检测已从传统的烘箱干燥法发展到卡尔费休滴定、近红外光谱、库仑法等多种高精度方法并存的阶段,检测灵敏度可达微克级,能够满足不同行业对检测精度和效率的多样化需求。
检测样品
水分含量纯度检测适用的样品范围极为广泛,几乎覆盖了工业生产与日常消费的各个领域。常见的检测样品包括以下几大类:
- 食品类样品:粮食、谷物、面粉、奶粉、肉类、水产、茶叶、调味品、休闲食品等;
- 药品类样品:原料药、中药饮片、片剂、胶囊、颗粒剂、浸膏、药用辅料等;
- 化工类样品:有机溶剂、无机盐、催化剂、树脂、涂料、染料中间体等;
- 石油产品:润滑油、燃料油、变压器油、绝缘油、油脂类产品等;
- 农资类样品:化肥、农药、种子、饲料及饲料原料等;
- 材料类样品:高分子材料、粉末材料、纳米材料、矿产品等;
- 化妆品及日化产品:乳液、膏霜、粉类产品、表面活性剂等。
不同类型的样品在水分存在形态上存在差异,有的以自由水形式存在,有的以结合水或结晶水形式存在,因此在检测前需要根据样品特性选择合适的检测方法和前处理方式,以保证检测结果的准确性和代表性。
检测项目
围绕水分含量纯度检测,可开展的检测项目主要包括:
- 水分含量测定:包括自由水、结合水、总水分的定量分析;
- 干燥失重测定:通过加热干燥前后质量变化评估样品中挥发性物质总量;
- 纯度分析:主成分含量测定以及杂质成分的定性定量分析;
- 水分活度测定:评估样品中游离水分的能量状态,用于判断微生物繁殖风险;
- 结晶水测定:测定晶体化合物中结晶水的含量;
- 微量水分分析:针对溶剂、油品等低水分样品的痕量水分测定;
- 挥发分含量测定:评估样品在特定温度下的挥发性物质比例。
检测方法
针对不同样品特性和检测精度要求,水分含量纯度检测可采用多种方法,常用方法如下:
- 干燥失重法(烘箱干燥法):将样品置于规定温度的烘箱中干燥至恒重,通过干燥前后的质量差计算水分含量,该方法操作简便、成本低,适用于热稳定性好的固体样品;
- 卡尔费休容量法:利用卡尔费休试剂与水发生定量化学反应的原理,通过滴定测定样品中的水分含量,该方法精度高、选择性好,适用于液体、固体和气体样品中水分的准确测定;
- 卡尔费休库仑法:通过电解产生碘与水反应,依据电解电量计算水分含量,灵敏度极高,适合测定微量水分,广泛应用于有机溶剂、电子化学品等领域;
- 蒸馏法(共沸蒸馏法):利用与水不互溶的溶剂与样品共同蒸馏,将水分分离收集并计量,适用于含有挥发性成分的样品,如油脂、香料等;
- 快速水分测定法:采用卤素灯或红外加热与精密称量相结合的快速分析仪器,可在短时间内获得水分结果,适用于生产现场的快速质量控制;
- 近红外光谱法:基于水分子在近红外波段的特征吸收建立定量模型,实现无损、快速检测,适合在线检测和大量样品的批量筛查;
- 气相色谱法:将样品中水分分离后用检测器检测,适用于复杂体系中水分与纯度的联合分析。
在实际检测中,方法的选择需要综合考虑样品的物理化学性质、水分含量范围、精度要求、检测时效以及相关标准规范的要求。对于纯度评估,还常常结合色谱法、滴定法等多种手段,对主成分和杂质进行全面分析,从而获得准确的纯度结果。
检测仪器
为保证检测结果的准确性与可靠性,水分含量纯度检测通常配备一系列专业分析仪器,主要包括:
- 卡尔费休水分测定仪:包括容量法滴定仪与库仑法水分仪,用于高精度水分测定;
- 卤素快速水分测定仪:用于固体样品的快速水分分析;
- 电热鼓风干燥箱与真空干燥箱:用于干燥失重法测定;
- 分析天平(万分之一、十万分之一):用于精确称量;
- 水分蒸馏测定装置:用于共沸蒸馏法水分测定;
- 近红外光谱仪:用于无损快速水分检测;
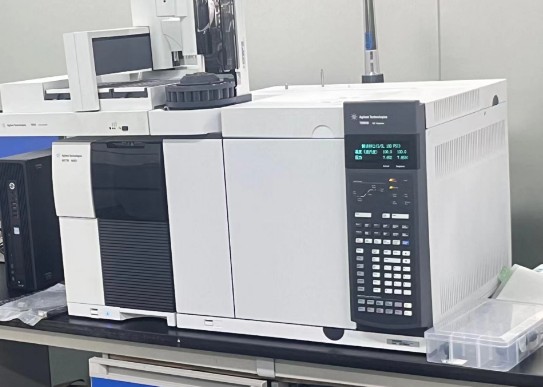
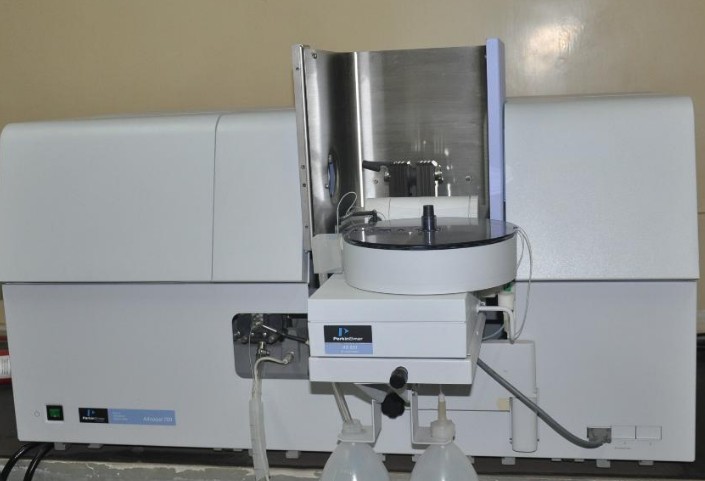
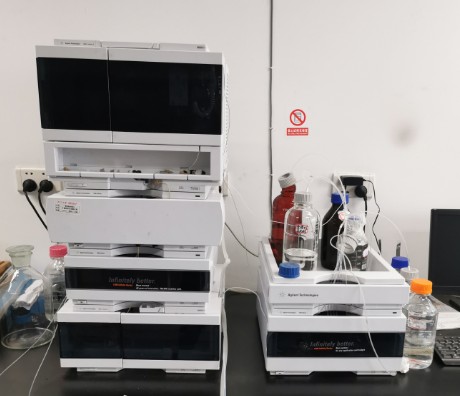
- 气相色谱仪、高效液相色谱仪:用于纯度及杂质分析;
- 水分活度仪:用于水分活度测定;
- 马弗炉、干燥器等辅助设备:用于样品前处理与保存。
所有仪器设备均需定期进行校准与期间核查,确保其量值溯源可靠,从而保障检测数据科学、准确、可比。
应用领域
水分含量纯度检测的应用领域十分广泛,主要体现在以下方面:
- 食品行业:水分含量直接影响食品的口感、保质期和微生物安全性,粮食收储、乳制品生产、烘焙加工等环节均需对水分进行严格监控;
- 制药行业:药品水分关系到有效成分的稳定性与剂型质量,原料药、辅料及制剂均需按药典要求进行水分测定;
- 化工行业:化工原料的水分含量影响反应进程和产品品质,溶剂、树脂、催化剂等产品的水分控制是生产质量控制的重要环节;
- 石油与能源行业:润滑油、燃料油及绝缘油中微量水分会加速设备腐蚀、降低绝缘性能,微量水分检测是油品质量监控的核心项目;
- 农业与饲料行业:种子、化肥、饲料的水分含量影响储存安全与营养价值,需按标准进行检测;
- 电子与新材料行业:电子化学品、锂电池材料对痕量水分极为敏感,微量水分检测是产品品质保障的关键手段;
- 科研与质量控制:高校、科研院所及企业研发部门在产品开发、工艺优化中大量依赖水分与纯度分析数据。
常见问题
问题一:水分含量纯度检测的检测周期是多久?
水分含量纯度检测的检测周期一般为7-15个工作日。具体周期会受到多种因素的影响:首先,检测项目的数量和类型直接决定检测时长,单项水分测定耗时较短,而涉及多项杂质分析与纯度评估的综合性检测所需时间更长;其次,样品数量较多或需要特殊前处理时,周期会相应延长;再次,检测方法的复杂程度也会影响进度,例如近红外建模分析或痕量水分测定的操作流程更为复杂。此外,如客户有加急需求,可与实验室沟通安排加急处理,以缩短检测周期,具体时限以实际沟通确认的方案为准。
问题二:水分含量纯度检测的检测价格是多少?
水分含量纯度检测的价格受多方面因素影响,无法一概而论。主要影响因素包括:检测项目的种类与数量,单项水分测定与包含纯度、杂质分析的综合检测方案费用差异较大;所采用的检测方法,常规干燥法与卡尔费休法、色谱法等精密分析手段的成本不同;样品的数量与性质,批量送检和特殊样品的处理要求也会影响整体费用;检测周期的要求,加急服务通常需要额外安排。如需了解具体报价,建议联系我们的在线客服或电话咨询,说明检测需求后,工作人员将根据实际情况提供详细的检测方案与报价信息。
问题三:水分含量纯度检测测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖水分含量、纯度分析等众多检测项目。实验室依据相关标准建立了完善的质量管理体系,配备了卡尔费休水分测定仪、色谱分析仪等专业仪器设备,并拥有一支经验丰富的专业技术团队,能够为客户提供科学、准确、可靠的检测数据。检测所依据的方法标准均为国家标准、行业标准或国际通用的标准方法,确保检测结果具备良好的认可度和通用性,可满足客户在产品质量控制、贸易验收、科研开发等多场景下的检测需求。
问题四:水分含量纯度检测需要多少样品量?
送检样品量与样品类型和检测项目相关。一般而言,固体样品建议提供不少于20-50克,液体样品不少于20-50毫升;对于需要进行多项分析或复测的样品,建议适当增加送样量。痕量水分检测对样品的密封性要求较高,样品应使用干燥洁净的密封容器包装,避免在运输和储存过程中吸潮。具体送样数量可在委托检测前与客服人员确认,以确保检测顺利进行。
问题五:水分含量测定应如何选择合适的检测方法?
检测方法的选择主要依据样品性质、水分含量范围和精度要求。对于热稳定性好的固体样品,如粮食、饲料等,可采用干燥失重法;对于含挥发性成分或受热易分解的样品,宜采用卡尔费休法或蒸馏法;对于溶剂、油品等需要测定微量水分的样品,推荐使用卡尔费休库仑法;如需快速筛查大量样品,可考虑近红外光谱法。实验室会根据样品特性和客户需求推荐最适宜的方法,并结合相关标准规范执行检测。
问题六:样品送检前需要注意哪些事项?
样品送检前应注意以下几点:第一,样品应具有代表性,取样时应充分混匀,必要时按标准方法进行缩分;第二,包装容器应干燥、洁净、密封良好,防止样品吸潮或失水,影响结果的准确性;第三,易挥发、易吸湿或需要低温保存的样品应采取相应的保存和运输措施;第四,送检时请尽可能提供样品的基本信息、检测目的和依据标准,以便实验室制定合理的检测方案。
问题七:水分含量过高会对产品产生哪些影响?
水分含量过高可能对产品产生多方面的不利影响。在食品中,水分超标会加速微生物繁殖,缩短保质期,并改变产品的口感和组织状态;在药品中,水分过高可能导致有效成分降解、片剂松散或霉变,影响用药安全;在化工产品与油品中,水分会引起催化剂失活、设备腐蚀、绝缘性能下降等问题;在仓储环节,高水分还容易导致结块、霉变等质量事故。因此,通过专业的水分含量纯度检测及时掌握产品水分状况,是企业实施质量控制、保障产品安全的重要手段。