旗下实验室资质
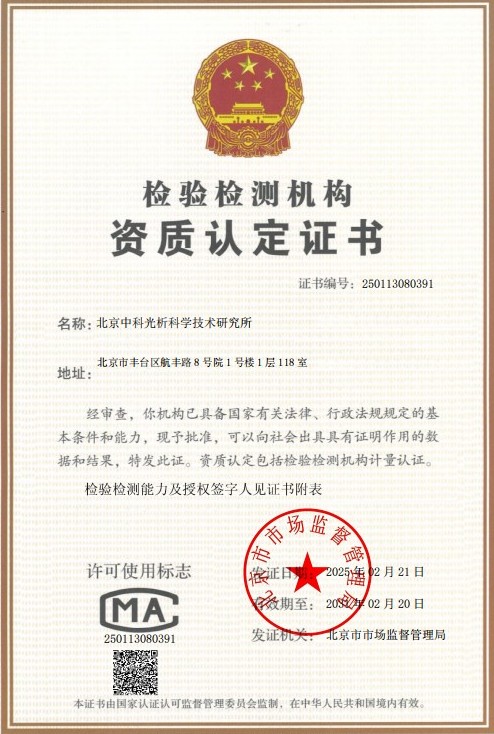 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
锡铅焊料是电子组装行业中应用历史最悠久的软钎焊材料之一,典型牌号如Sn63Pb37、Sn60Pb40、Sn50Pb50等,凭借熔点低、润湿性优良、焊接工艺窗口宽、焊点可靠性高等特点,长期以来广泛应用于电子元器件与印制电路板的互连制造。锡铅焊料腐蚀试验是指通过一系列模拟或加速腐蚀环境的试验手段,系统评价锡铅焊料及其配套钎剂残留物在服役条件下对焊点、基材及相邻金属部位产生的腐蚀行为,进而判断焊接材料环境适应性与长期可靠性的检测过程。
在实际应用中,焊料的腐蚀问题主要来源于三个方面:其一,钎剂中的活性物质(如卤化物、有机酸等)在焊接后残留于焊点表面,在潮湿环境下引发电化学腐蚀;其二,焊料中的铅元素在特定介质中可能发生选择性溶解,导致焊点结构疏松、强度下降;其三,外界环境中的氯离子、硫氧化物、潮湿气氛等侵蚀性介质会在焊料表面或界面处诱发腐蚀产物堆积,引起接触电阻增大、迁移短路等失效模式。因此,开展锡铅焊料腐蚀试验对于电子产品的质量管控、寿命评估以及失效分析都具有重要意义。
检测样品
锡铅焊料腐蚀试验涉及的样品类型较为广泛,常见的检测样品包括:
- 锡铅焊料丝(松香芯焊锡丝、实芯焊锡丝)及其配套钎剂;
- 锡铅焊料条、焊料锭及预成型焊片;
- 锡铅焊膏(膏状焊料)及其中所含的钎剂组分;
- 焊接完成后的印制电路板组件(PCBA)及模拟焊点试样;
- 带有锡铅镀层的元器件引脚、接插件端子等金属件;
- 客户委托的失效分析样品、腐蚀产物比对样品等。
送检时建议提供足够数量的平行样品,以保证试验结果的统计有效性。对于需要评估钎剂残留腐蚀性的样品,应按实际工艺完成焊接并保留残留状态,避免人为清洗干扰试验条件。样品的尺寸、形态和数量可根据所选试验方法与评价标准在委托检测前与实验室确认。
检测项目
围绕锡铅焊料及其配套材料的环境耐蚀性能,可开展的检测项目主要包括:
- 铜镜腐蚀试验:评价钎剂及焊后残留物对铜镜镀层的腐蚀能力,判定钎剂活性等级;
- 铜板腐蚀试验(铜片腐蚀试验):考察焊料或钎剂残留与铜基材接触时引起的腐蚀变色与侵蚀程度;
- 盐雾腐蚀试验:包括中性盐雾、醋酸盐雾和铜加速醋酸盐雾,模拟海洋性及工业污染环境下的耐蚀性;
- 湿热腐蚀试验:恒定湿热(如85℃/85%RH)与交变湿热条件下的腐蚀行为评价;
- 电化学腐蚀测试:通过开路电位、极化曲线、电化学阻抗谱等手段表征焊料的腐蚀倾向与腐蚀速率;
- 表面绝缘电阻(SIR)测试:评估焊后残留物在湿热偏压条件下引起漏电与电化学迁移的风险;
- 腐蚀形貌与产物分析:观察腐蚀区域微观形貌,分析腐蚀产物成分,判定腐蚀机理;
- 焊后残留物腐蚀性评估与清洗效果验证。
检测方法
锡铅焊料腐蚀试验通常依据国家标准、行业标准以及国际通用方法开展,实验室可结合产品实际服役环境选择单一方法或组合方案:
- 铜镜腐蚀试验方法:将定量的液态钎剂或焊后残留物溶液滴于或涂覆于真空蒸镀铜镜表面,在规定温度和湿度条件下放置一定时间后,观察铜镜是否出现镀层剥离或透光现象,依据透光面积判定腐蚀性等级,常用于钎剂活性的快速筛查;
- 铜板腐蚀试验方法:将焊料或含钎剂试样与铜片按规定方式接触并置于湿热环境中保持规定周期,试验后清洗并检查铜片表面腐蚀与变色情况,按腐蚀程度分级评价;
- 盐雾试验方法:将焊点试样或涂覆样品置于盐雾箱内,连续喷雾中性盐溶液,在35℃条件下保持24h、48h、96h或更长周期,试验后检查焊点表面腐蚀、发黑、锈蚀及腐蚀产物情况,评估焊料与镀层在含氯环境中的耐蚀能力;
- 湿热试验方法:将样品置于恒温恒湿箱中,在85℃、相对湿度85%的条件下保持规定时间,或按温度循环曲线进行交变湿热试验,评价潮湿环境下残留物的腐蚀诱发现象与外观变化;
- 电化学测试方法:以锡铅焊料为工作电极,在模拟腐蚀介质(如氯化钠溶液、人工汗液、酸性溶液等)中进行开路电位监测、动电位极化曲线测量和电化学阻抗谱测试,定量计算腐蚀电流密度与腐蚀速率,揭示腐蚀机理;
- 腐蚀产物分析方法:采用扫描电子显微镜观察腐蚀形貌,结合能谱分析或X射线光电子能谱确定腐蚀产物的元素组成与化学状态,为腐蚀原因判定提供依据。
试验前需对样品进行外观记录与编号,试验后依据相应标准对腐蚀面积、腐蚀深度、失重率、外观等级等指标进行评定,并形成包含试验条件、过程照片与结果判定的完整检测记录,确保数据可追溯。
检测仪器
为保证试验条件的准确控制与结果的可信度,实验室配备的主要仪器设备包括:
- 盐雾腐蚀试验箱:可进行中性盐雾、酸性盐雾及铜加速醋酸盐雾试验,精确控制喷雾量、温度与沉降率;
- 恒温恒湿试验箱:提供宽范围的温度与湿度控制,满足恒定湿热及交变湿热试验需求;
- 电化学工作站:配三电极体系,用于开路电位、极化曲线与电化学阻抗谱测试;
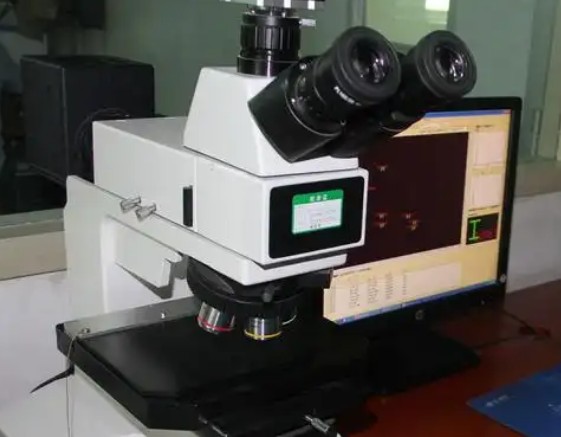
- 金相显微镜与体视显微镜:用于腐蚀前后表面形貌观察与腐蚀区域测量;
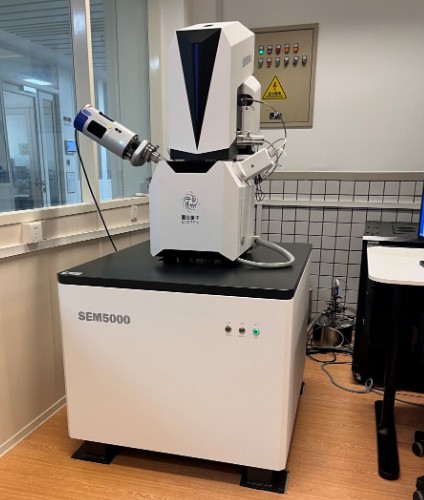
- 扫描电子显微镜及能谱仪:用于微观形貌观察与腐蚀产物成分分析;
- X射线光电子能谱仪:用于表面腐蚀产物的化学状态分析;
- 精密天平:用于腐蚀失重法的精确称量;
- 绝缘电阻测试仪:用于湿热条件下表面绝缘电阻的连续监测;
- 标准铜镜与镀铜试片制备装置:用于铜镜腐蚀及铜板腐蚀试验。
应用领域
锡铅焊料腐蚀试验服务覆盖多个行业与产品领域,典型应用包括:
- 电子制造业:印制电路板组装、电子装联工艺材料的来料检验与工艺验证;
- 电子元器件行业:元器件引脚镀层、可焊性镀层与焊点互连的耐蚀性评价;
- 通信与计算机设备:服务器、交换机、终端产品焊点长期可靠性与环境适应性评估;
- 汽车电子:车载电控单元、传感器等在湿热、盐雾环境下的焊点腐蚀寿命评估;
- 航空航天与军工电子:高可靠性装备中锡铅焊点及钎剂残留物的腐蚀风险管控;
- 家电与消费电子:整机产品的环境试验与来料质量评价;
- 科研院所与高校:新材料研发、腐蚀机理研究及教学实验的第三方数据支持;
- 失效分析场景:对现场返回的腐蚀失效样品进行原因诊断与工艺改进验证。
常见问题
问题一:锡铅焊料腐蚀试验的检测周期是多久?
锡铅焊料腐蚀试验的检测周期一般为7-15个工作日。具体周期受多方面因素影响:一是检测项目的数量与组合方式,若同时开展盐雾、湿热、铜镜腐蚀及电化学等多项试验,周期会相应延长;二是样品数量与批次安排,平行样较多时需要分批占用设备资源;三是试验方法本身的复杂程度,例如长周期盐雾试验或交变湿热试验的暴露时间较长,且试验后还需进行形貌观察与数据分析;四是客户是否有加急需求,实验室可根据设备排程提供加急服务,尽量压缩交付时间。委托检测时建议提前与实验室沟通试验方案与时间节点,以便合理安排。
问题二:锡铅焊料腐蚀试验的检测价格是多少?
锡铅焊料腐蚀试验的费用需结合具体检测需求确定,无法一概而论。影响价格的主要因素包括:所选检测项目的种类与数量,例如仅做单项铜镜腐蚀试验与多项组合试验的费用差异较大;所采用的试验方法与执行标准,不同方法的设备占用时长、耗材成本和技术难度不同;样品的数量、尺寸与前处理要求;检测周期要求,如需加急处理会产生相应的加急费用。建议在委托检测前向实验室说明检测目的、样品信息与评价标准,获取针对性的试验方案与正式报价,实验室将根据实际需求提供合理的费用安排。
问题三:锡铅焊料腐蚀试验测试需要什么资质?
开展锡铅焊料腐蚀试验应当选择具备相应检测资质与能力范围的机构。我们旗下拥有CMA和CNAS资质,检测能力覆盖焊料及电子材料的多项腐蚀试验方法,试验依据现行有效的国家标准和行业标准执行。同时,实验室组建了由材料、腐蚀与电子封装领域专业人员构成的技术团队,配备盐雾试验箱、恒温恒湿箱、电化学工作站等成套仪器设备,能够保证试验数据的准确性与结果判定的专业性。委托方在送检前可对机构的资质范围与项目能力进行核实,确保所选机构的技术能力与自身需求相匹配。
问题四:锡铅焊料腐蚀试验主要依据哪些标准?
锡铅焊料及其配套钎剂的腐蚀试验可参照多类标准执行,常见的包括钎剂试验方法标准中的铜镜腐蚀与铜板腐蚀方法、环境试验标准体系中的盐雾试验与湿热试验方法,以及电化学测试相关的通用技术规范。具体选择哪一标准,应根据产品类型、行业要求或客户指定规范确定。委托检测时可以直接提供需要执行的标准编号,实验室也会依据产品特点推荐合适的试验标准与评价依据。
问题五:为什么焊后钎剂残留物需要进行腐蚀性评估?
锡铅焊接所用的钎剂通常含有活化剂,焊接后不可避免地会有部分残留物留在焊点及电路板表面。在潮湿、偏压等条件下,离子型残留物可能引发电化学腐蚀、漏电流增大乃至导线腐蚀断路、枝晶短路等失效,直接影响产品的电气性能与长期可靠性。通过铜镜腐蚀、表面绝缘电阻、湿热老化等试验对残留物腐蚀性进行系统评估,可以判定钎剂活性等级是否匹配产品清洁度要求,验证清洗工艺效果,从源头控制腐蚀失效风险。
问题六:盐雾试验中锡铅焊点出现发黑或白色腐蚀物是什么原因?
锡铅焊点在盐雾试验后出现发黑,通常与铅相的选择性腐蚀或表面氧化膜增厚有关,锡铅两相在腐蚀介质中电位存在差异,铅富集相可能作为阳极优先发生溶解,生成暗色腐蚀产物覆盖层。白色腐蚀物则多为锡的氧化产物或碱式盐类腐蚀产物的堆积。出现此类现象时,建议结合扫描电镜与能谱分析确认腐蚀产物的成分与分布,并结合焊料成分、镀层结构及试验条件综合判定腐蚀机理,必要时调整材料选型或防护设计。
问题七:如何提高锡铅焊点在腐蚀环境中的可靠性?
提升锡铅焊点耐蚀可靠性可从材料、工艺与防护多方面入手:选用低腐蚀性、低离子残留的钎剂,并优化焊接温度曲线使活化剂充分分解;焊后采用合适的清洗工艺,降低表面离子污染度;必要时施加三防漆等涂覆保护层,隔绝侵蚀性介质;设计上避免异种金属直接接触引起的电偶腐蚀,并控制焊点周围的残余应力。同时应在研制阶段开展盐雾、湿热、绝缘电阻等腐蚀相关试验进行验证,通过试验数据迭代优化防护方案。