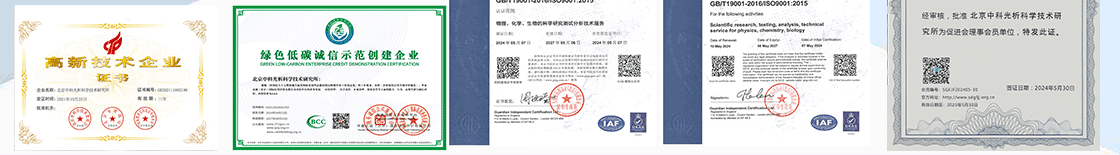
旗下实验室资质
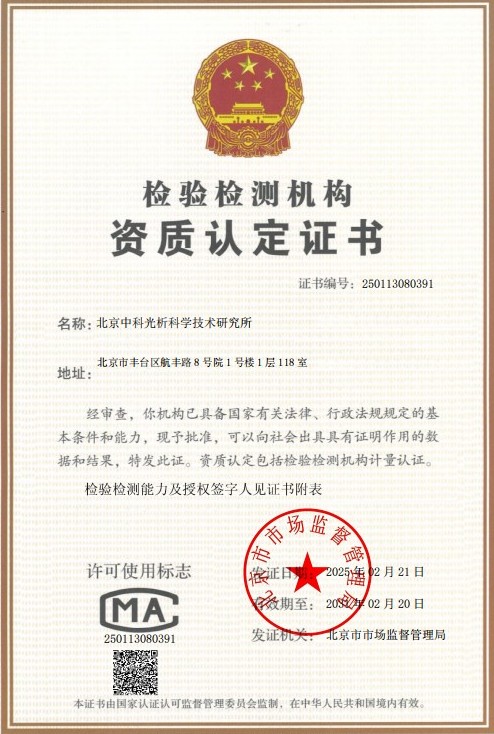 CMA计量认证证书
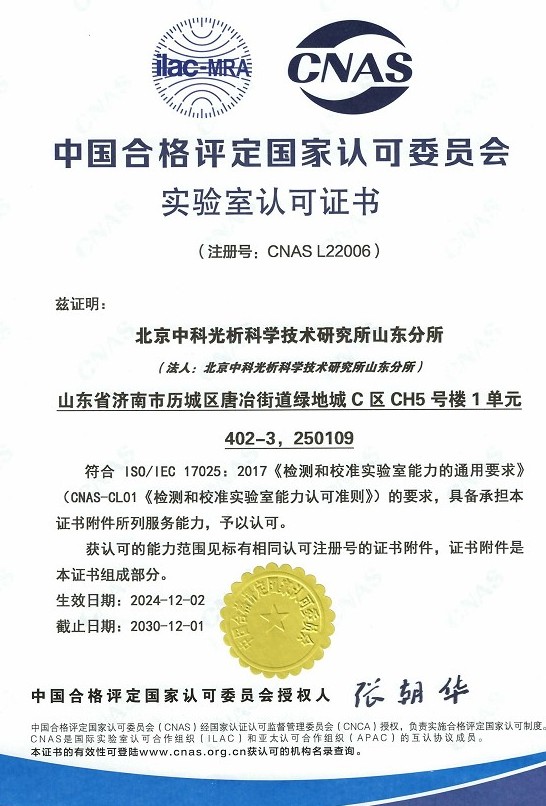 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
饲料灼烧残渣检测是评价饲料品质的一项重要理化分析手段。灼烧残渣,通常也被称为粗灰分,是指饲料样品在高温条件下(一般为550℃)灼烧至恒重后所残留的无机物质。饲料中的有机物(如蛋白质、脂肪、碳水化合物、维生素等)在高温灼烧过程中被氧化分解并挥发逸出,而矿物质等无机成分则以氧化物、盐类等形式残留下来,这部分残留物即为灼烧残渣。
灼烧残渣含量是饲料产品质量控制中的关键指标之一。一方面,适量的矿物质是动物生长发育所必需的营养素,如钙、磷、钾、钠、镁等元素均以灰分形式残留;另一方面,灼烧残渣含量异常升高往往提示饲料中混入了砂石、泥土等杂质,或者掺杂了廉价的填充物,这不仅会降低饲料的营养价值,还可能影响动物的消化吸收,严重时甚至危害动物健康。因此,通过饲料灼烧残渣检测,可以直观地反映饲料中无机物的总量,为判断饲料的掺假情况、评价饲料原料的纯度和加工质量提供科学依据。
目前,饲料灼烧残渣检测已广泛应用于饲料生产企业的原料验收、过程控制和成品检验,以及养殖企业对采购饲料的质量把关。我国现行的国家标准和行业规范对各类饲料产品的粗灰分含量均有明确的限量要求,开展规范的灼烧残渣检测有助于企业合规经营,保障饲料产品质量安全,维护饲料市场的正常秩序。
检测样品
饲料灼烧残渣检测适用的样品范围广泛,涵盖各类饲料产品、饲料原料和饲料添加剂,主要包括:
- 配合饲料:猪、蛋鸡、肉鸡、鸭、鱼、虾等畜禽及水产动物的全价配合饲料;
- 浓缩饲料:各类蛋白质浓缩饲料;
- 预混合饲料:微量元素预混料、维生素预混料、复合预混料等;
- 精料补充料:奶牛、肉牛、羊等反刍动物精料补充料;
- 植物性饲料原料:豆粕、棉粕、菜粕、玉米、小麦、麸皮、米糠、苜蓿草粉等;
- 动物性饲料原料:鱼粉、肉骨粉、血粉、羽毛粉、乳清粉等;
- 矿物质饲料原料:磷酸氢钙、石粉、贝壳粉、食盐等;
- 饲料添加剂:微量元素添加剂及各类载体与稀释剂;
- 青贮饲料、干草、秸秆等粗饲料。
送检样品应具有代表性,采样时应按照相关标准规范操作,从批量产品中多点取样并充分混匀。样品应密封保存,防止吸潮、污染或变质,并尽快送至实验室进行检测,以保证检测结果的准确性和可靠性。
检测项目
围绕饲料灼烧残渣特性,可开展的检测项目主要包括:
- 灼烧残渣(总灰分)测定:饲料样品在550℃高温下灼烧后残留物占试样的质量百分比;
- 硫酸化灰分测定:样品经硫酸炭化处理后再高温灼烧,适用于某些特殊样品的灰分测定;
- 水不溶性灰分:总灰分中不溶于水的部分,可反映砂土等外来无机杂质的大致含量;
- 酸不溶性灰分:总灰分中不溶于稀盐酸的部分,主要反映砂石、泥土等污染物的含量,是判断饲料掺沙的重要指标;
- 灰分相关联检项目:结合钙、总磷、水溶性氯化物等指标,综合评价饲料的矿物质营养水平。
其中,总灰分(灼烧残渣)是最基础也是最常用的检测项目,酸不溶性灰分则常用于鉴别饲料中是否人为掺入砂土等杂质,两者结合可对饲料品质作出更为全面、准确的判断。
检测方法
饲料灼烧残渣检测的主流方法为高温灼烧法(重量法),其基本原理是将样品炭化后置于高温炉中,于550℃±20℃温度下灼烧,使有机物完全氧化分解,冷却称量残留的无机物重量,通过计算得出灼烧残渣含量。典型的检测流程如下:
第一,样品制备。将待测饲料样品粉碎至一定细度,混合均匀后准确称取适量试样置于已恒重的坩埚中,同时记录称量数据。
第二,炭化处理。将盛有试样的坩埚放在电热板或可调电炉上低温加热,使样品缓慢炭化,避免剧烈燃烧造成试样飞溅损失,影响结果准确性。
第三,高温灼烧。将炭化后的坩埚移入已升温至550℃的马弗炉中灼烧数小时,直至灰分呈白色或灰白色且无碳粒残留为止。
第四,冷却称量。将坩埚取出,放入干燥器中冷却至室温后称量,重复灼烧、冷却、称量操作,直至连续两次称量之差不超过规定范围,即达到恒重。
第五,结果计算。根据灼烧前后质量的变化,计算试样中灼烧残渣的质量分数,并按标准要求进行数据修约与结果表述。
整个检测过程需设置空白试验和平行样,以保证结果的准确性和可重复性。实验室应严格按照国家标准操作规程执行检测,对异常结果及时复核,确保检测数据科学、公正、可靠。
检测仪器
饲料灼烧残渣检测涉及的仪器设备主要有:
- 马弗炉(高温箱式电阻炉):可控温至550℃以上的高温灼烧设备,是灰分测定的核心仪器;
- 分析天平:感量达万分之一克的高精度天平,用于准确称量试样及灰分质量;
- 瓷坩埚或石英坩埚:耐高温容器,用于盛装试样进行炭化和灼烧;
- 干燥器:内装干燥剂,用于灼烧后坩埚的冷却并防止灰分吸潮;
- 电热板或可调电炉:用于样品的预炭化处理;
- 样品粉碎机:用于将样品粉碎至规定粒度,保证样品均匀性;
- 标准筛:用于控制样品粉碎细度;
- 坩埚钳、耐热手套、标签纸等辅助器具。
上述仪器设备均需定期校准和维护,马弗炉的温度需经校准确认,分析天平需定期检定,以保证检测数据的准确性和量值溯源性,为检测结果提供坚实的硬件保障。
应用领域
饲料灼烧残渣检测的应用领域十分广泛,主要包括:
- 饲料生产企业:用于原料入库验收、生产过程质量监控及成品出厂检验,防止劣质原料投入生产;
- 养殖企业与养殖户:对采购的饲料产品进行质量把关,保障饲养动物的健康和生产性能;
- 政府监管与抽检:市场监督管理部门对流通领域饲料产品开展质量监督抽查的重要项目之一;
- 进出口贸易:饲料原料及产品在进出口环节的质量检验和贸易交接参考;
- 科研院所与高等院校:动物营养、饲料科学等领域的科学研究与教学实验;
- 第三方检测服务:为社会各界提供公正、专业的饲料质量检测数据与技术支持。
通过灼烧残渣检测,相关企业和机构能够及时发现饲料中无机物含量的异常波动,为原料选择、配方调整、工艺优化和质量追溯提供数据支撑,在饲料安全生产链条中发挥着不可替代的作用。
常见问题
问题一:饲料灼烧残渣检测的检测周期是多久?
饲料灼烧残渣检测的检测周期一般为7-15个工作日。具体所需时间会受到多种因素的影响,包括检测项目的数量、送检样品的数量、检测方法的复杂程度等。如果只进行常规的灼烧残渣(总灰分)单一项目检测,周期通常较短;若同时委托多项关联指标,周期则相应延长。此外,样品数量较多或需要复检确认时,也会占用一定的时间。对于时间要求较为紧迫的客户,实验室一般可提供加急服务,具体安排可在委托检测时与工作人员沟通确认。
问题二:饲料灼烧残渣检测的检测价格是多少?
饲料灼烧残渣检测的费用会因多种因素而有所不同,无法一概而论。影响检测价格的主要因素包括:委托检测项目的数量与种类、所采用的检测方法、送检样品的数量、检测周期要求(如是否需要加急处理)以及后续技术服务的具体内容等。一般来说,检测项目越多、样品数量越大、服务要求越高,费用相应也会有所变化。如您有检测需求,欢迎与我们联系,说明具体的检测需求和样品情况,我们将根据实际情况为您提供详细的费用说明和服务方案。
问题三:饲料灼烧残渣检测测试需要什么资质?
饲料灼烧残渣检测属于规范的理化检验范畴,我们旗下拥有CMA和CNAS资质,具备在资质认定的能力范围内开展饲料及相关产品检测活动的条件。实验室配备了马弗炉、高精度分析天平等专业仪器设备,检测能力覆盖饲料中粗灰分(灼烧残渣)等多项理化指标。同时,我们拥有一支经验丰富的专业技术团队,检测人员熟悉相关国家标准和行业规范,能够严格按照标准操作规程开展检测工作,确保检测过程规范、数据准确可靠,可满足客户在质量控制、贸易往来、监督抽查等多种场景下的检测需求。
问题四:灼烧残渣含量偏高说明什么问题?
饲料灼烧残渣偏高可能由多种原因引起。首先,可能提示饲料中混入了砂石、泥土等外来无机杂质,这种情况常见于原料采收、储运环节控制不当;其次,可能是人为掺入了石粉、砂土等廉价填充物以增加重量,属于典型的掺假行为;此外,矿物质添加剂添加过量或配方设计不合理也会导致灰分超标。无论哪种原因,灼烧残渣异常偏高都会稀释饲料的营养浓度,影响适口性和消化率,严重时还可能造成动物消化道损伤。因此,当检测结果超出产品标准规定限值时,应结合酸不溶性灰分、原料来源等信息进一步分析原因。
问题五:灼烧残渣和粗灰分是同一个概念吗?
在饲料检测领域,灼烧残渣与粗灰分本质上是同一类指标,均指饲料样品经高温灼烧、有机物完全氧化分解后残留的无机物总量。在现行饲料检测标准体系中,该指标多表述为“粗灰分”,而在一些化学分析方法或特定产品标准中也常称为“灼烧残渣”或“灰分”。两者的测定原理和操作过程基本一致,即样品经炭化后在550℃左右高温灼烧至恒重,以残留物占试样的质量百分比表示结果。客户在委托检测时可根据自身需求或适用标准的要求选择相应的项目表述。
问题六:饲料灼烧残渣检测对送检样品有什么要求?
为了保证检测结果的代表性和准确性,送检样品应注意以下几点:一是样品量应满足检测需要,固体粉状或颗粒状样品建议不少于规定数量,具体可提前与实验室确认;二是样品应具有代表性,应从整批产品中按规范多点采样、充分混匀后再分装送检;三是样品应密封包装,避免在运输和储存过程中吸潮、污染或变质;四是应在样品包装上清晰标注样品名称、编号等信息,并随附检测委托单,注明需要检测的项目和适用的标准方法,以便实验室准确、高效地安排检测工作。
问题七:饲料灼烧残渣检测结果异常时应如何处理?
当饲料灼烧残渣检测结果出现异常时,建议从以下几个方面进行排查和处理:首先,核对样品的采样和制样过程是否存在偏差,必要时重新取样复检;其次,结合酸不溶性灰分检测结果,判断异常是否由砂土类杂质引起;第三,追溯原料来源,检查是否存在原料掺假或储运环节污染的情况;第四,复核生产配方,确认矿物质类原料的添加比例是否得当。若对检测结果存在疑问,也可与检测机构沟通,安排留样复测。通过系统排查,可以准确定位异常原因,及时采取纠正措施,避免不合格产品流入市场,最大限度降低质量风险和经济损失。