旗下实验室资质
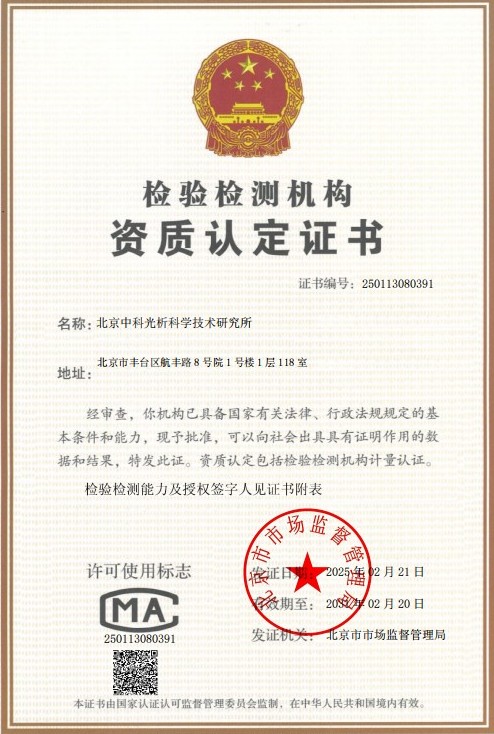 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
缝隙腐蚀是一种发生在金属与金属或金属与非金属之间狭小缝隙内的典型局部腐蚀形态。当缝隙宽度处于临界范围(通常为零点零几毫米)时,缝隙内介质流动受阻,溶解氧难以补充,缝隙内外形成氧浓差电池;随着腐蚀的进行,氯离子不断向缝隙内迁移浓缩,金属离子水解导致局部pH值下降,最终使不锈钢表面原本稳定的钝化膜发生选择性破坏,引发缝隙内金属的加速溶解。
焊接接头是不锈钢设备和管道系统中的薄弱环节。焊接热循环会使焊缝金属出现合金元素偏析、柱状晶粗化,热影响区则可能因碳化铬析出而产生晶界贫铬;焊缝余高、咬边、未焊透、错边等几何形貌还会天然构成缝隙或滞流区,加之焊接残余应力的作用,使焊缝区域的耐缝隙腐蚀性能明显低于母材。因此,针对不锈钢焊缝开展缝隙腐蚀试验,对于评价焊接材料匹配性、焊接工艺合理性和结构服役安全性具有重要意义。
不锈钢焊缝缝隙腐蚀试验的基本思路是在含焊缝的试样表面通过人工方式构建标准缝隙,将其暴露于特定的腐蚀环境(如三氯化铁溶液、酸性氯化物介质或人工海水)中,在规定温度下保持一定周期,或者通过电化学手段对带缝隙试样进行极化测试,从而再现缝隙腐蚀的萌生与扩展过程,并结合失重、腐蚀深度、形貌特征和电化学参数等,对焊缝接头的耐蚀性能作出定量或半定量评价。相关试验常依据GB/T 10127、ASTM G48(方法B)、ASTM G78、GB/T 13671、ASTM G61等国内外标准执行。
检测样品
进行不锈钢焊缝缝隙腐蚀试验时,样品的选取与制备直接影响结果的代表性和可比性。试样应包含完整的焊接接头区域,即焊缝、熔合线、热影响区和母材,缝隙装置通常布置在跨越焊缝的位置,以重点考察焊缝区发生缝隙腐蚀的倾向。常见的送检样品类型包括:
- 平板对接焊接头试样:按标准尺寸加工,焊缝位于试样中部,表面经统一打磨处理;
- 管道环焊缝及纵焊缝试样:从焊接管段上截取,保留原始焊缝形貌;
- 换热器管与管板连接接头试样:评估胀接或焊接结构缝隙处的腐蚀风险;
- 法兰、弯头、三通等焊接构件及实物小件;
- 母材对比试样:与焊接试样同炉批号,用于对比分析焊接过程对耐蚀性的影响。
试样在试验前一般需要进行编号、尺寸测量、表面除油清洗、干燥及初始称重,必要时还应记录焊接工艺参数(如焊接方法、焊接材料、热输入、层间温度)以及热处理状态,以便对试验结果进行准确分析和判定。
检测项目
围绕不锈钢焊缝的缝隙腐蚀行为,可开展的检测项目覆盖化学浸泡、电化学测量和形貌分析等多个层面,典型项目包括:
- 三氯化铁溶液化学浸泡缝隙腐蚀试验;
- 临界缝隙腐蚀温度(CCT)测定;
- 电化学缝隙腐蚀试验(循环极化曲线、击穿电位与再钝化电位测量);
- 缝隙腐蚀速率及腐蚀失重测定;
- 缝隙内腐蚀深度与腐蚀形貌分析(宏观检查、金相观察、扫描电镜分析);
- 腐蚀产物成分分析;
- 焊缝、热影响区与母材耐蚀性对比评价;
- 基于化学成分的点蚀当量数(PREN)核算与耐缝隙腐蚀性能分级。
检测方法
化学浸泡法是最经典的缝隙腐蚀试验方法。以三氯化铁浸泡试验为例,试样表面安装人工缝隙装置后浸入规定浓度的三氯化铁溶液中,在恒温条件下保持24小时或72小时,试验结束后取出清洗、称重,并检查缝隙面上蚀坑的数量、面积和深度,据此计算腐蚀速率并评定腐蚀等级。该方法贴近实际氯化物环境,对材料耐缝隙腐蚀性能具有较强的鉴别能力。
临界缝隙腐蚀温度(CCT)测定采用逐级升温的方式,将带缝隙试样在不同温度下依次试验,以发生缝隙腐蚀的最低温度作为评价指标。CCT数值越高,说明材料或焊缝接头在含氯环境中的耐缝隙腐蚀能力越强。该方法广泛用于不锈钢及镍基合金焊接接头耐蚀性的排序与选材评价。
多缝隙腐蚀试验通过在试样表面安装带有多条沟槽的齿形垫片,一次试验即可形成大量缝隙位点,能够以统计概率的方式评价缝隙腐蚀的萌生倾向,结果重复性好,适合不同焊缝试样之间的横向比较。
电化学试验法则通过在带缝隙的试样上施加动电位扫描,测定极化曲线上的特征电位(如击穿电位、保护电位)以及滞后环面积,评价钝化膜在缝隙环境中的稳定性与再钝化能力。电化学方法试验周期短、信息丰富,常与化学浸泡法配合使用,实现快速筛选与长期验证相结合的综合评价。
检测仪器
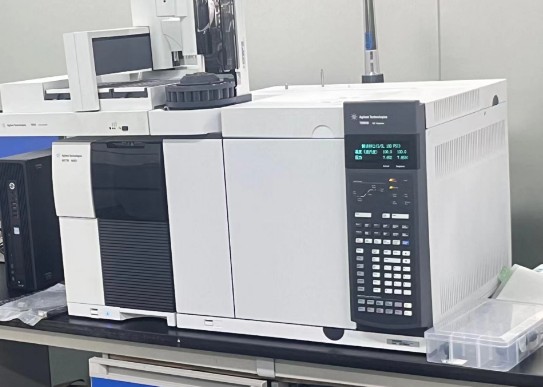
不锈钢焊缝缝隙腐蚀试验涉及恒温浸泡、电化学测量、称重计量和微观表征等多个环节,常用的仪器设备包括:
- 恒温腐蚀试验装置与恒温水浴系统:为浸泡试验提供精确稳定的温度控制;
- 电化学工作站(恒电位仪)及配套三电极测试体系:用于极化曲线等电化学参数测量;
- 精密分析天平:用于试样试验前后质量的精确称量;
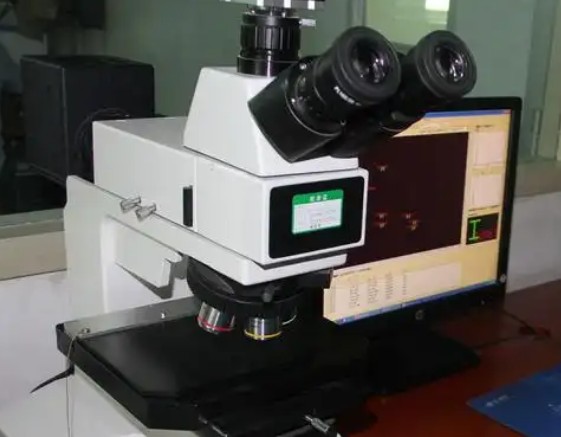
- 金相显微镜:用于观察焊缝组织及缝隙面腐蚀形貌;
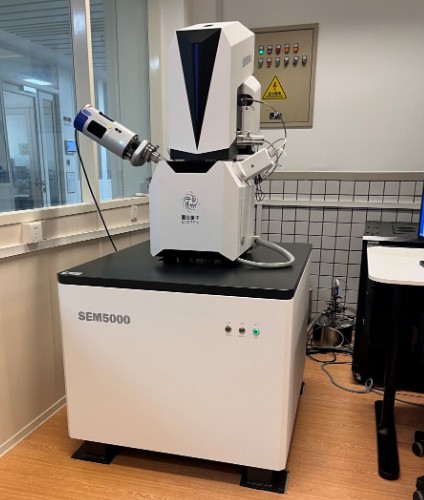
- 扫描电子显微镜(SEM)与能谱仪(EDS):用于腐蚀形貌高倍观察及腐蚀产物成分分析;
- pH计、电导率仪等分析仪器:用于试验介质的配制与监控;
- 电热恒温干燥箱:用于试样干燥及预处理;
- 标准缝隙夹具、聚四氟乙烯成隙柱、齿形垫片等专用成隙装置;
- 数显卡尺、千分尺及腐蚀深度测量仪器:用于尺寸与腐蚀深度测量。
应用领域
不锈钢焊缝缝隙腐蚀试验的结果直接关系到设备选材、焊接工艺评定与服役寿命预测,其应用领域十分广泛,主要包括:
- 石油化工:反应器、换热器、塔器及工艺管道焊接接头的耐蚀性评价;
- 海洋工程与海水淡化:接触海水或高氯离子介质的结构焊接件腐蚀风险评估;
- 核电与常规电力:冷却系统及辅助系统不锈钢焊接部件的耐局部腐蚀考核;
- 食品与制药设备:卫生级焊接接头在含氯清洗介质中的腐蚀行为验证;
- 造纸、冶金与环保:湿氯环境及酸性氯化物介质中焊接结构的寿命评估;
- 船舶与港口设施:暴露于海洋大气及飞溅区的焊接构件耐蚀性检验;
- 建筑工程:幕墙、护栏等不锈钢焊接结构的环境适应性评价;
- 科研院所与材料研发:新型不锈钢焊接材料与工艺的耐缝隙腐蚀性能研究。
常见问题
问题一:不锈钢焊缝缝隙腐蚀试验的检测周期是多久?
不锈钢焊缝缝隙腐蚀试验的检测周期一般为7-15个工作日。实际周期会受到多方面因素的影响,包括检测项目的数量与组合方式、送检样品的数量、所采用试验方法的复杂程度以及浸泡试验的持续时间等。例如,单一的浸泡试验周期相对较短,而临界缝隙腐蚀温度测定需要逐级升温、多轮试验,周期会相应延长。如果客户有紧急需求,可与实验室沟通安排加急处理,在保证数据准确可靠的前提下尽量压缩流程时间。
问题二:不锈钢焊缝缝隙腐蚀试验的检测价格是多少?
不锈钢焊缝缝隙腐蚀试验的费用受多种因素共同影响,主要包括所选检测项目的类型与数量、执行的试验方法、送检样品的数量、试验周期要求以及是否需要加急服务等。不同的评价目标对应的试验组合差异较大,费用也会随之变化。建议您在送检前与我们取得联系,说明材料牌号、焊接状态、评价需求和执行标准等信息,我们将根据实际情况为您提供针对性的检测方案和准确的报价。
问题三:不锈钢焊缝缝隙腐蚀试验测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖金属材料的腐蚀试验及相关理化测试项目,能够按照国家标准、行业标准以及ASTM等国际标准开展不锈钢焊缝缝隙腐蚀试验。实验室配备了完善的腐蚀试验与电化学测试仪器设备,拥有一支经验丰富的专业技术团队,从样品接收、试验实施到数据分析均执行规范化的质量管理体系,可为客户的材料评价、工艺改进和产品质量控制提供可靠的检测数据支持。
问题四:为什么焊缝区域比母材更容易发生缝隙腐蚀?
焊接是一个不均匀的局部加热过程,会使接头区域产生明显变化:焊缝金属凝固时可能出现合金元素偏析和杂质富集,热影响区在敏化温度区间停留时可能析出碳化铬导致晶界贫铬,使钝化膜的稳定性下降;焊接残余应力会降低材料对局部腐蚀的抵抗能力;焊缝余高、咬边、未焊透等几何缺陷本身易形成缝隙和滞流区,为缝隙腐蚀的发生创造了条件。上述因素叠加,使焊缝区域往往成为缝隙腐蚀的首发位置,因此需要通过专门的试验加以考核。
问题五:试验中是如何人工模拟缝隙腐蚀环境的?
试验中通常采用标准化的成隙装置在试样表面构建可控缝隙,例如用两个聚四氟乙烯圆柱通过螺栓对压在试样两侧,或采用带齿槽的多缝隙垫片、O形圈等形成多点缝隙结构。缝隙装置一般跨越焊缝布置,使缝隙区域覆盖焊缝、熔合线和热影响区。随后将装配好的试样浸入三氯化铁溶液等模拟介质中,在规定温度下恒温保持,通过介质的强氧化性和高氯离子浓度加速缝隙腐蚀的萌生与扩展,从而在较短周期内获得具有鉴别力的试验结果。
问题六:什么是临界缝隙腐蚀温度(CCT)?
临界缝隙腐蚀温度是指带人工缝隙的试样在规定腐蚀介质中发生缝隙腐蚀的最低温度,是衡量材料及焊接接头耐缝隙腐蚀性能的重要指标。试验时从较低温度开始,逐级升温并在每一温度下保持规定周期,检查缝隙面是否出现可见腐蚀,直至发生腐蚀的温度即为CCT。CCT越高,表明材料在含氯环境中的耐缝隙腐蚀能力越强。通过比较母材与焊缝试样的CCT,还可以判断焊接过程对材料耐蚀性的影响程度。
问题七:如何提高不锈钢焊缝的耐缝隙腐蚀性能?
可以从材料、工艺和结构三个层面加以改善:材料方面,优先选用含钼并具有较高点蚀当量数的不锈钢或焊接填充材料,必要时选用超级奥氏体不锈钢、双相不锈钢等高耐蚀牌号;工艺方面,控制焊接热输入和层间温度,避免敏化,保证焊缝成形饱满、无咬边和未焊透等缺陷,焊后进行酸洗钝化处理以恢复表面钝化膜;结构与维护方面,设计上尽量避免形成缝隙和死角,采用连续焊代替间断焊,定期清理积液和沉积物,从源头减少缝隙腐蚀的发生条件。