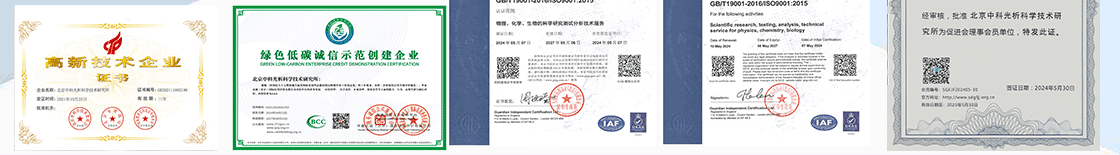
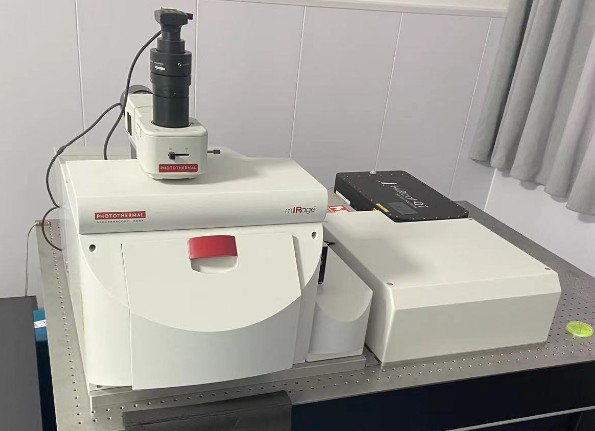
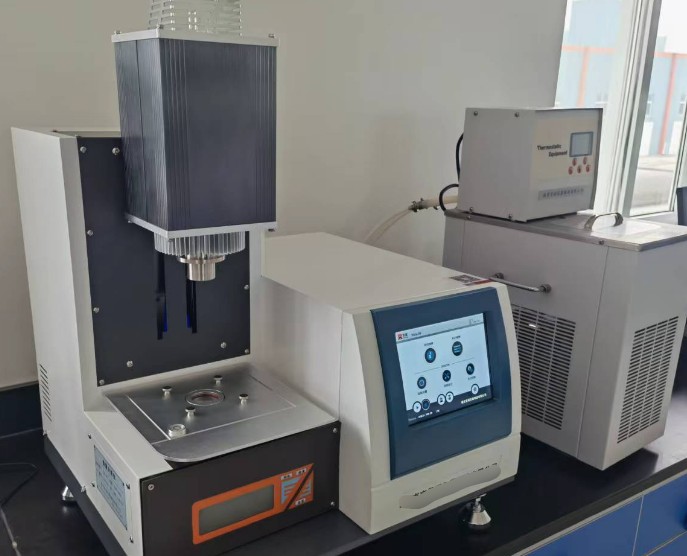
旗下实验室资质
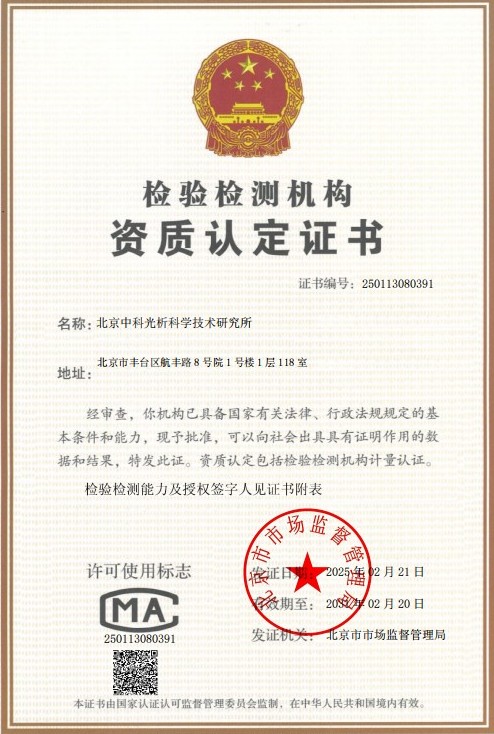 CMA计量认证证书
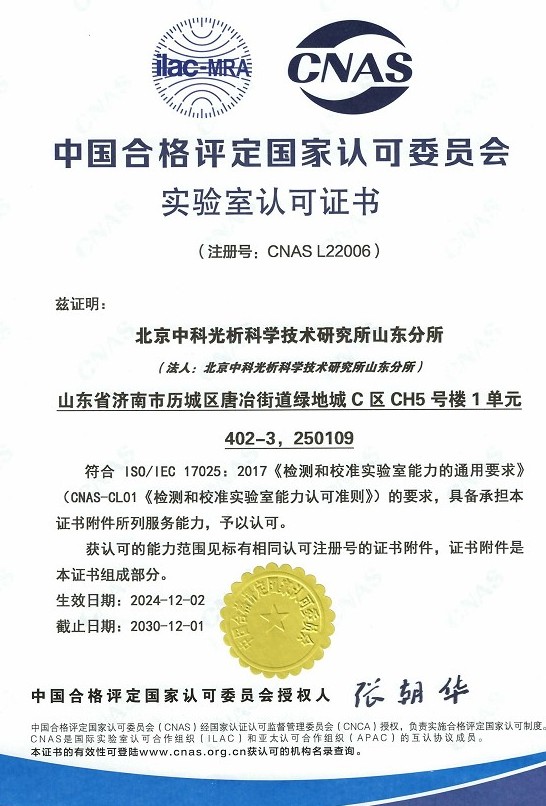 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
随形冷却镶件是基于增材制造(金属3D打印)技术一体成型的模具核心部件,其内部冷却流道完全依照制品型面轮廓走向排布,突破了传统钻削加工在流道形状与布局上的限制,能够实现均匀高效的热量导出,显著缩短注塑或压塑成型周期,改善制品翘曲变形、缩痕与残余应力等质量问题。目前,随形冷却镶件已在精密注塑模具、压铸模具、吹塑模具等领域得到广泛应用,常用材料涵盖316L不锈钢、H13热作模具钢、18Ni300(1.2709)马氏体时效钢、S136类耐蚀模具钢等。
增材制造采用逐层熔化、快速凝固的成形方式,材料内部不可避免地存在气孔、未熔合、氧化夹杂及层间弱结合等冶金特征,其疲劳行为与传统的实心坯料钻削流道存在显著差异。在服役过程中,镶件冷却流道长期承受冷却介质的循环压力冲击与冷热交变载荷,若流道壁面存在冶金缺陷或薄弱区域,极易萌生疲劳裂纹并逐步扩展,最终导致冷却介质渗漏,引发模具锈蚀、制品不良,甚至造成非计划停模的重大损失。因此,在镶件装机投用之前,通过脉冲压力疲劳测试系统验证其承压能力与疲劳寿命,已成为模具行业日益重视的质量控制手段。
随形冷却镶件脉冲压力疲劳测试,是指以水、液压油或水基冷却液等作为传压介质,在镶件冷却流道内部施加按预设波形、幅值与频率周期性变化的脉冲压力,模拟镶件服役状态下的循环载荷工况,经规定循环次数后考核镶件有无泄漏、裂纹、异常变形等失效形式的试验过程。试验中可同步采集压力、温度、应变、循环次数与流量等数据,通过压力衰减曲线实时判断渗漏行为,并可结合不同压力水平下的疲劳寿命结果绘制S-N曲线,评定镶件的疲劳强度与安全裕度。该项测试不仅适用于镶件出厂验收与来料把关,也可为流道结构优化、打印工艺参数改进及材料体系选型提供量化数据支撑。
检测样品
检测样品应以能够真实反映镶件实际结构与制造状态为原则进行选取与制备。可接受的送检样品类型包括:
- 实物随形冷却镶件:直接取自生产批次的完整镶件,具备完整的随形流道与密封接口,用于整机工况模拟考核;
- 随形流道标准试样:按统一几何特征(流道直径、壁厚、弯曲半径、打印方向)制备的代表性试样,用于材料与工艺批次的横向对比;
- 焊接或组合式镶件:包含镶拼界面、封堵焊缝、密封塞等薄弱环节的组合结构;
- 对比样品或失效件:用于新旧工艺对比分析或失效原因诊断的实物样品。
送检前,样品应清洁、干燥,去除表面油污与残留粉末,冷却介质进出口接口应完好并可与密封工装可靠连接。委托方宜随样品提供流道结构图纸、接口规格、材料牌号、打印方向与热处理状态、设计工作压力及介质类型等信息,以便实验室制定针对性的试验方案,确保测试条件与实际服役工况的匹配性。
检测项目
围绕随形冷却镶件在脉冲压力载荷下的服役表现与制造质量,常规检测项目包括以下几个方面:
- 脉冲压力疲劳寿命测试:在设定压力幅值、波形与频率下进行循环加载,测定镶件出现泄漏或裂纹前所能承受的循环次数;
- 静水压耐压测试:考核镶件在规定保压时间内承受高于工作压力的静态压力而不失效的能力;
- 爆破压力测试:持续升压直至流道破裂泄漏,测定极限承压能力,评估安全裕度;
- 密封性检测:通过压力衰减法、氦质谱检漏或水浸观察法,量化循环前后的泄漏水平;
- 疲劳后裂纹检测:采用渗透检测、X射线照相或工业CT对循环后的流道内壁与薄弱截面进行裂纹检查;
- 变形与尺寸检测:对比循环前后镶件关键尺寸、平面度与型面精度,评估永久变形量;
- 流道特性测试:测定冷却通道的流量—压降特性,排查堵塞、粉末残留与截面畸变;
- 材料性能验证:包括化学成分、硬度、致密度与孔隙率、显微组织及拉伸性能等项目,用于确认打印与热处理质量;
- 表面质量检测:包括流道内壁粗糙度、外型面粗糙度及表面宏观缺陷检查。
检测方法
脉冲压力疲劳测试一般按“方案确认—初始检查—安装密封—预压试验—循环加载—试验后评估”的流程实施。首先根据镶件设计工作压力、介质类型与服役温度确定试验条件,形成书面方案并与委托方确认。初始检查阶段对样品进行外观、尺寸与无损检测基线记录,确保样品无可见宏观缺陷,便于循环后的对比分析。
样品通过专用工装与高压管路连接后,先进行低压预充与排气,排除流道内残留气体,再进行保压试验确认密封系统自身无泄漏,避免工装因素干扰结果判定。随后进入脉冲循环阶段,典型试验条件为:
- 压力范围:以工作压力为基准,常见在零至1.5倍工作压力之间循环,峰值压力按验收要求设定;
- 循环波形:梯形波、正弦波或近似方波,波形应尽可能贴近实际工况的压力变化特征;
- 循环频率:通常控制在0.5Hz至5Hz之间,兼顾试验效率与压力跟随精度;
- 循环次数:根据验收标准设定,常见考核点包括10万次、50万次与100万次;
- 试验介质与温度:常温水、液压油或水-乙二醇冷却液,必要时结合高温环境模拟实际工况。
循环过程中,数据采集系统连续记录压力—时间曲线、循环计数与介质温度,通过监测保压段的压力衰减速率在线识别渗漏,一旦发现压力异常衰减或出现可见泄漏,即判定失效并停机。达到规定循环次数后,对样品进行密封性复测与无损复检,必要时进行剖切检查,对裂纹起裂位置、扩展路径进行断口与金相分析,明确失效起因与薄弱环节。最终依据“规定循环次数内无泄漏、无穿透性裂纹、变形量在允差范围内”等判据给出试验结论。
检测仪器
为保证测试结果的准确性与可追溯性,测试过程配备的主要仪器设备包括:
- 脉冲压力疲劳试验机:采用伺服液压或高压气液增压驱动,具备压力波形控制与循环计数功能;
- 高压增压系统与蓄能稳压装置:保证脉冲压力的峰值精度与波形稳定性;
- 高精度压力传感器、温度传感器与多通道数据采集系统;
- 氦质谱检漏仪与水浸检漏装置:用于密封性定量与定性检测;
- 工业X射线实时成像系统与工业CT:用于流道内部缺陷与疲劳裂纹的三维检查;
- 超声波检测仪与荧光渗透检测线:用于表面及近表面裂纹排查;
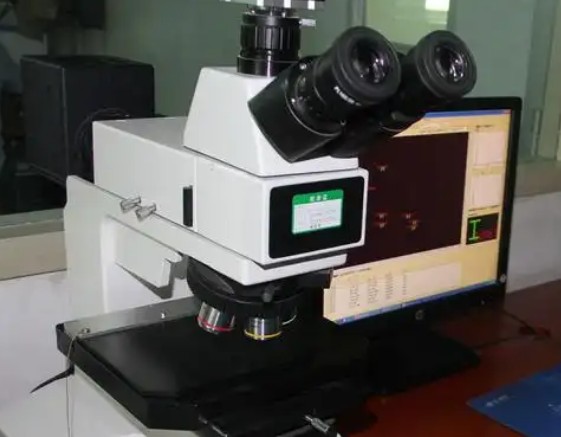
- 金相显微镜与扫描电子显微镜:用于组织观察与断口失效分析;
- 布氏、洛氏、维氏硬度计:用于硬度及有效硬化深度检测;
- 三坐标测量机:用于循环前后尺寸与形位公差对比;
- 流量计、压差变送器与表面粗糙度仪:用于流道特性与表面质量评估。
应用领域
随形冷却镶件脉冲压力疲劳测试服务面向的行业与场景主要包括:
- 注塑模具制造企业:汽车内外饰件、仪表板、进气歧管、医疗器件、包装薄壁件等注塑模具随形镶件的出厂验收与可靠性验证;
- 压铸模具行业:铝合金、锌合金压铸模随形冷却系统在高压高温工况下的疲劳考核;
- 增材制造服务商:金属3D打印随形镶件产品的批次质量抽检、工艺验证与新产品定型测试;
- 模具材料与金属粉末供应商:新牌号材料、新粉末体系在循环压力载荷下的性能评价;
- 科研院所与高校:随形流道疲劳行为、增材制造缺陷演化等课题研究的技术支持。
常见问题
问题一:随形冷却镶件脉冲压力疲劳测试的检测周期是多久?
随形冷却镶件脉冲压力疲劳测试的检测周期一般为7-15个工作日。具体周期受多方面因素影响:一是检测项目数量,若在疲劳测试基础上叠加密封性、无损检测、材料性能验证等项目,周期会相应延长;二是样品数量与循环次数要求,批量样品或百万次级别的循环考核所需时间明显增加;三是方法复杂程度,涉及高温介质、特殊波形或定制工装的试验需要额外的准备与调试时间;四是是否需要加急处理,实验室可根据委托方需求安排加急排期,缩短交付时间。建议委托方在立项阶段与实验室充分沟通试验方案,以便合理规划项目节点。
问题二:随形冷却镶件脉冲压力疲劳测试的检测价格是多少?
随形冷却镶件脉冲压力疲劳测试的价格需要根据具体试验方案进行核算,无法一概而论。影响价格的主要因素包括:检测项目的数量与组合方式,例如仅做疲劳考核还是叠加爆破、密封性、无损检测与材料分析等附加项目;试验方法的复杂程度,如压力等级高低、循环次数多少、是否需要高温环境模拟以及定制化工装夹具;送检样品的数量与尺寸规格;以及对检测周期的要求,是否需要加急服务等。不同委托方的需求差异较大,建议在送检前提供样品信息与试验要求,与实验室沟通确认方案后获取正式报价。
问题三:随形冷却镶件脉冲压力疲劳测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖材料力学性能、无损检测、密封性能等相关领域,能够按照标准方法或客户指定的技术条件开展随形冷却镶件脉冲压力疲劳测试。实验室配备了脉冲压力疲劳试验机、工业CT、氦质谱检漏仪等专业设备,测试团队由具备多年模具与增材制造检测经验的工程师组成,可从方案设计、过程监控到失效分析提供全流程技术支持,确保测试过程规范、数据可靠、结果可追溯。
问题四:随形冷却镶件为什么需要做脉冲压力疲劳测试?
随形冷却镶件多采用增材制造工艺成型,流道壁厚薄、结构复杂,且材料内部可能存在气孔、未熔合等冶金特征。在注塑与压铸生产中,冷却介质压力随泵启停与阀切换不断波动,叠加模具冷热交变的热应力,流道薄弱位置容易在长期服役中萌生疲劳裂纹。脉冲压力疲劳测试通过循环压力加载提前暴露这些薄弱环节,在装机前验证镶件的承压可靠性,避免因流道渗漏造成模具锈蚀、制品批量不良和意外停机损失,同时为打印工艺改进提供数据依据。
问题五:脉冲压力疲劳测试的压力和循环次数如何设定?
试验压力通常以镶件的设计工作压力为基准进行设定,常见做法是在零至1.0-1.5倍工作压力范围内循环,峰值压力根据验收要求或模拟工况确定,必要时可进行多压力水平的成组试验以绘制S-N疲劳寿命曲线。循环次数则依据产品可靠性要求设定,常见考核点包括10万次、50万次与100万次,分别对应不同使用寿命阶段的验证需求。若委托方没有明确标准,实验室可结合行业惯例、流道结构分析与服役工况给出建议方案,经确认后实施。
问题六:测试过程中如何判断镶件已经发生泄漏或失效?
失效判定的核心是压力保持能力与可见泄漏证据。试验过程中,数据采集系统持续记录压力—时间曲线,若保压段压力衰减速率明显超过系统固有水平,即提示流道可能存在渗漏;同时操作人员会检查工装接口、密封面与镶件外表有无水渍、雾化或可见液滴,排除工装因素后即可判定镶件失效。循环结束后还会进行氦质谱检漏、渗透检测或工业CT复检,确认是否存在微裂纹与隐性渗漏通道,确保判定结果准确可靠。
问题七:如果测试后出现裂纹,可以提供哪些分析服务?
针对循环后出现裂纹或泄漏的样品,实验室可提供系统的失效分析服务。首先通过渗透检测、X射线或工业CT确定裂纹的位置、走向与三维形态;随后对裂纹区域进行剖切取样,借助金相显微镜与扫描电子显微镜观察裂纹起裂点、扩展路径及断口特征,判断裂纹萌生于表面缺陷、内部气孔还是层间弱结合;再结合材料成分、硬度与组织检测结果,综合评估打印工艺、热处理状态与流道结构设计对疲劳性能的影响,最终给出针对性的改进建议,如优化扫描策略、调整壁厚、改善流道过渡圆角等,帮助企业形成设计—验证—改进的闭环。