旗下实验室资质
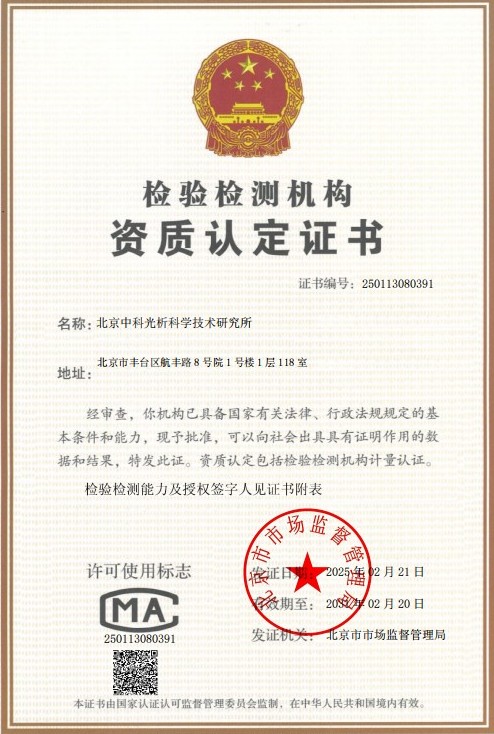 CMA计量认证证书
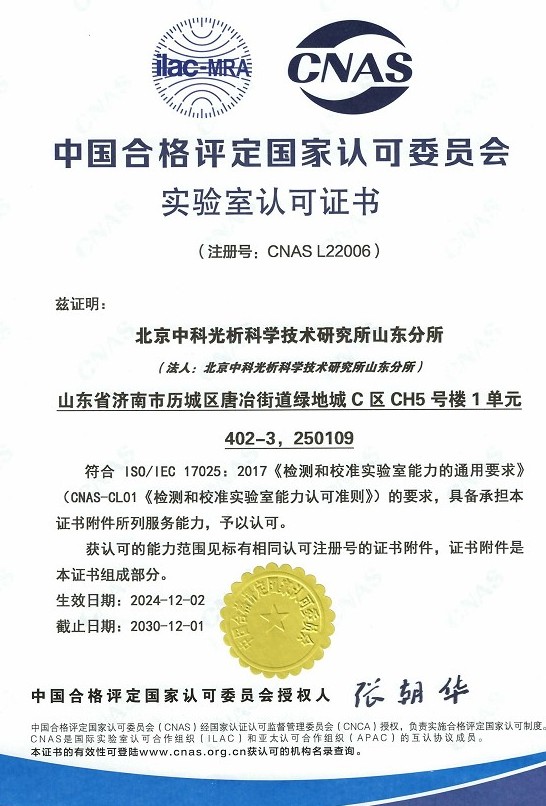 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
铅粉是一种以金属铅为主要成分的粉末状材料,广泛应用于铅酸蓄电池极板制造、辐射防护材料、化工原料、颜料及冶金添加剂等领域。铅粉的纯度直接决定了其下游产品的性能表现:在蓄电池行业中,铅粉纯度不足会导致极板活性物质利用率下降、电池容量衰减加快;在电子与化工领域,微量杂质元素的存在可能引发副反应,影响产品质量的稳定性。因此,铅粉纯度测定成为原料验收、生产过程控制以及成品质量评价中不可或缺的关键环节。
铅粉纯度测定通常包含两个层面:一是主含量测定,即精确量化样品中铅元素的质量分数;二是杂质元素分析,即检测铁、铜、锌、砷、锑、铋、银等伴生或引入性杂质的含量水平。由于铅粉在生产、储存过程中易发生表面氧化,生成氧化铅等化合物,因此纯度评价还需结合氧化度、水分等指标进行综合判定。现代分析技术的发展,使铅粉纯度测定形成了从经典化学分析法到大型仪器分析法的完整体系,能够满足不同纯度等级、不同应用场景的检测需求。
检测样品
铅粉纯度测定适用于各类以铅或铅基合金为主要成分的粉末样品,常见的检测样品类型包括:
- 蓄电池用铅粉:包括球磨铅粉、巴顿铅粉等,用于铅酸蓄电池正负极板活性物质的制备;
- 高纯铅粉:用于电子浆料、辐射屏蔽复合材料等对纯度要求较高的领域;
- 工业级铅粉:用于化工、冶金、配重、涂料等行业的一般工业用途;
- 铅基合金粉末:如铅钙合金粉、铅锑合金粉、铅锡合金粉等;
- 回收铅粉及再加工铅粉:用于评估再生原料的纯净程度与利用价值;
- 研发实验样品:用于新材料开发、工艺优化过程中的纯度表征。
送检样品一般建议不少于20g,并采用洁净干燥的密封避光容器包装,防止样品在运输与储存过程中吸潮或进一步氧化,影响检测结果的代表性。对于已发生明显板结、变色或受污染的样品,应在委托时如实说明,以便实验室设计合理的制样与前处理方案,确保分析数据真实反映样品的实际状态。
检测项目
铅粉纯度测定的检测项目围绕主含量与杂质含量两大主线展开,同时兼顾影响纯度评价的物理化学指标,主要包括:
- 铅含量测定:样品中总铅或金属铅的质量分数,是纯度评价的核心指标;
- 氧化铅含量:反映铅粉的氧化程度,对蓄电池用铅粉尤为重要;
- 杂质元素分析:铁、铜、锌、砷、锑、铋、锡、银、钙、铝、镁、镍、镉等元素的含量测定;
- 水分含量:评估样品吸湿情况,排除水分对纯度计算结果的干扰;
- 酸值与表面化学状态指标:反映铅粉表面反应活性;
- 粒径分布与比表面积:虽非化学纯度指标,但与铅粉反应活性密切相关,常作为配套测试项目;
- 表观密度与流动性:用于评价铅粉的工艺适用性;
- 其他指标:如盐酸不溶物、筛余物等,可根据具体产品标准或客户要求增设。
检测项目的选取应结合铅粉的用途与执行标准确定。例如,蓄电池用铅粉通常重点关注铅含量、氧化度与关键杂质控制;电子级高纯铅粉则需要对更多痕量杂质元素进行定量分析,纯度判定阈值也更为严格。
检测方法
铅粉纯度测定采用化学分析与仪器分析相结合的方法体系,实验室会根据样品特性、纯度等级及精度要求选择适宜的方法或方法组合。
- EDTA络合滴定法:样品经酸溶解后,在合适pH条件下以二甲酚橙等为指示剂,用EDTA标准滴定溶液滴定铅离子,通过消耗体积计算铅含量,该方法操作成熟、准确度高,是铅主含量测定的经典方法;
- 电感耦合等离子体发射光谱法(ICP-OES):样品消解后引入等离子体光源,根据元素特征谱线的发射强度测定铅及多种杂质元素含量,具有线性范围宽、多元素同时测定的优势;
- 电感耦合等离子体质谱法(ICP-MS):针对高纯铅粉中的痕量与超痕量杂质元素,检出限可达ppb级别,是高纯材料纯度评价的重要手段;
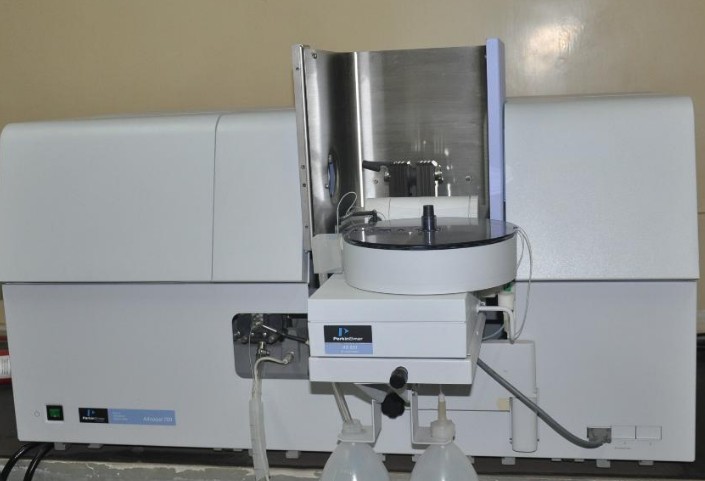
- 原子吸收光谱法(AAS):包括火焰原子吸收与石墨炉原子吸收,适用于铜、铁、锌、钙等特定杂质元素的单元素精确测定;
- X射线荧光光谱法(XRF):可实现样品的快速无损筛查,适用于生产现场的快速纯度判断与批次一致性监控;
- 重量法与氧化还原滴定法:用于氧化铅含量、盐酸不溶物等特定项目的测定;
- 卡尔费休法:用于微量水分的精确测定。
在实际检测中,主含量直接测定与杂质总量加和法常常互相验证:通过测定各杂质元素含量并加和,以100%减去杂质总量,可推算出铅的纯度,与滴定结果相互印证,从而提高数据可信度。样品前处理环节通常采用硝酸、酒石酸等体系溶解,必要时辅以其他消解手段处理难溶组分,确保消解完全、无损失、无污染。
检测仪器
铅粉纯度测定依托一系列精密分析仪器与辅助设备完成,主要仪器设备包括:
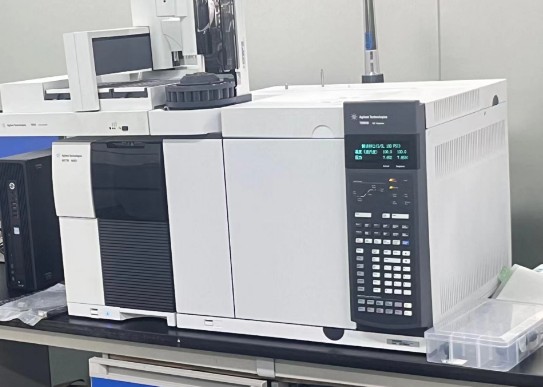
- 电感耦合等离子体发射光谱仪(ICP-OES):用于主量与微量元素的多元素同步分析;
- 电感耦合等离子体质谱仪(ICP-MS):用于痕量杂质元素的超高灵敏度检测;
- 原子吸收分光光度计(AAS):配备火焰与石墨炉原子化器,用于特定元素的精确定量;
- X射线荧光光谱仪(XRF):用于快速无损的成分筛查;
- 全自动电位滴定仪:用于EDTA滴定测定铅含量,提升终点判断的客观性与重复性;
- 卡尔费休水分测定仪:用于微量水分测定;
- 激光粒度仪与比表面积分析仪:用于粒径分布与比表面积配套测试;
- 分析天平、马弗炉、微波消解仪、超净工作台等前处理与称量设备:保障称量准确与消解过程洁净可控。
所有仪器均需定期校准并开展期间核查,检测过程伴随标准物质、平行样、加标回收、空白试验等质量控制手段,确保数据准确可靠、结果可追溯。
应用领域
铅粉纯度测定服务覆盖众多行业与场景,典型的应用领域包括:
- 铅酸蓄电池行业:极板制造企业对铅粉原料的入厂检验与生产过程质量监控,氧化度与杂质水平直接影响电池寿命与一致性;
- 电子工业:电子浆料、焊接材料等对高纯铅粉及铅锡合金粉的纯度要求极高,需要痕量杂质分析数据支撑;
- 辐射防护领域:防辐射材料、屏蔽复合材料中铅粉的成分验证与质量控制;
- 化工行业:铅盐类化工产品生产原料的纯度把关;
- 冶金与材料研发:铅基合金粉末研发、新工艺验证中的成分表征;
- 贸易与采购:进出口铅粉产品的质量验收与第三方检验;
- 科研院所与高校:课题研究、论文数据支撑所需的精准成分分析。
常见问题
问题一:铅粉纯度测定的检测周期是多久?
铅粉纯度测定的检测周期一般为7-15个工作日。具体时长受多方面因素影响:检测项目的数量与类型是首要因素,仅测定铅含量的单一项目周期较短,而涉及多元素痕量杂质分析、氧化度及配套物理指标的综合检测则耗时更长;样品数量越多,制样与前处理工作量越大,周期相应延长;方法复杂程度也有影响,采用ICP-MS等高灵敏度方法时,消解、上机与数据复核环节更为精细;此外,若检测期间遇到样品需复测、加做验证试验等情况,周期也会有所调整。对于时间紧迫的客户,可与实验室沟通安排加急处理,在保证数据质量的前提下尽量压缩交付时间。
问题二:铅粉纯度测定的检测价格是多少?
铅粉纯度测定的检测价格无法一概而论,需根据实际检测方案进行评估。影响价格的主要因素包括:检测项目的数量与种类,仅测铅主含量与全元素杂质谱分析的费用差异明显;所选检测方法,常规化学滴定与ICP-MS等大型仪器分析的成本不同;样品数量与制样难度,样品形态特殊、前处理复杂时费用会相应增加;检测周期要求,加急服务通常需额外计费;以及报告用途与后续技术服务需求等。建议在委托前与检测机构充分沟通检测需求,明确项目清单后获取正式报价,以便获得准确、透明且具有性价比的检测方案。
问题三:铅粉纯度测定测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力覆盖金属粉末材料的成分分析领域,铅粉纯度测定相关项目均在能力范围之内。实验室配备了电感耦合等离子体发射光谱仪、电感耦合等离子体质谱仪、原子吸收分光光度计等先进分析设备,并建立了完善的质量管理体系,从样品接收、制样消解、仪器分析到数据审核均有规范流程控制。技术团队由经验丰富的分析测试人员组成,能够针对不同类型的铅粉样品设计合理的检测方案,并对结果进行专业解读,满足客户在质量验收、产品研发、贸易结算等多种场景下的使用需求。
问题四:铅粉纯度测定送检时对样品有什么要求?
送检样品建议不少于20g,采用洁净干燥的密封容器包装,避免使用普通纸袋或易吸附、易污染的包装材料。铅粉表面易氧化,样品应尽量避光、隔氧保存并尽快送检;若样品用于仲裁或批次验收,建议对同一批次多点取样、混匀后缩分,以保证样品的代表性。委托时请尽可能提供样品的来源、牌号、执行标准及关注的具体杂质元素,便于实验室制定针对性的检测方案,缩短沟通与报价周期。
问题五:铅粉的氧化度为什么需要与纯度一同测定?
铅粉在生产与储存过程中,颗粒表面会与空气中的氧反应生成氧化铅,使样品实际处于金属铅与氧化铅共存的状态。若仅测定总铅含量而不区分氧化铅的占比,无法全面反映铅粉的真实化学状态。对于蓄电池行业而言,氧化度直接影响铅膏配方设计与极板固化性能,是关键工艺参数;对于需要金属态铅的应用场景,氧化度过高则意味着品质下降。因此,将氧化铅含量与铅纯度联合测定,能够更准确地评价铅粉的实际质量水平。
问题六:高纯铅粉的杂质分析通常关注哪些元素?
高纯铅粉的杂质分析通常覆盖铁、铜、锌、砷、锑、铋、锡、银、钙、铝、镁、镍、镉等元素,具体元素清单可依据产品标准或客户要求确定。其中,铜、锑、砷、铋、银等元素常与铅伴生,是原生与再生铅原料中需重点监控的对象;铁、锌、铝、钙等元素则多在生产加工环节引入。对于纯度要求达到99.99%以上的高纯铅粉,通常采用ICP-MS等方法进行痕量分析,并以杂质总量加和的方式验证纯度,确保各类杂质均处于受控范围内。
问题七:铅粉纯度测定结果出现偏差,可能的原因有哪些?
导致结果偏差的常见原因包括:样品不均匀,取样部位不能代表整批物料;样品在储存或运输中吸潮、氧化加剧,化学状态发生变化;前处理消解不完全或引入污染,造成主含量偏低或杂质偏高;仪器校准状态异常、标准溶液浓度漂移;以及平行操作中称量、定容等环节的随机误差。规范的做法是采用混匀缩分取样、全流程空白与平行样控制、标准物质验证及加标回收评估等质控手段,并对异常数据进行复测确认,从源头保障检测结果的准确性与可重复性。