旗下实验室资质
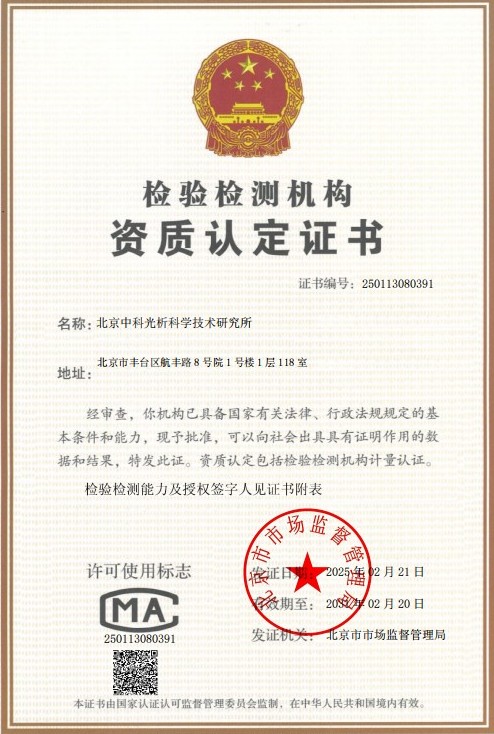 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
粗制轮箍是铁路机车车辆走行部轮对中的核心受力构件,通常采用优质碳素钢或低合金钢经轧制(辗轧)成形,并经淬火、回火热处理后制成,在投入使用前还需进行精车加工与压装配合。所谓“粗制”状态,是指轮箍完成轧制与热处理、尚未进行最终精加工的毛坯或半成品阶段。此阶段的轮箍保留了较多的原始制造信息,其内部质量、组织状态与残余应力分布直接决定了成品轮箍的服役安全性。
轮箍在服役中承受着复杂的轮轨接触应力、制动热负荷与残余应力的叠加作用,一旦内部存在白点、非金属夹杂物超标、疏松、偏析、淬火裂纹等冶金或工艺缺陷,极易在交变载荷下萌生疲劳裂纹并快速扩展,最终引发崩箍、剥离等恶性失效,严重时会导致机车车辆脱轨,造成重大行车安全事故。因此,在粗制阶段系统开展失效风险分析,对缺陷进行早期识别、定量表征与风险分级,是轮箍质量控制链条中不可或缺的关键环节。
粗制轮箍失效风险分析以“无损检测+理化检验+力学性能评价+应力分析+断口失效分析”为技术主线,通过对轮箍内外部缺陷的全面筛查与失效机理的深入剖析,评估轮箍在后续加工与服役过程中的失效概率,为制造工艺优化、批次验收判定与在役轮箍安全管理提供科学依据。
检测样品
粗制轮箍失效风险分析所涉及的样品主要包括以下几类:
- 粗制轮箍毛坯件:完成轧制与热处理、尚未精加工的整体轮箍,用于全面的无损检测、尺寸检查与硬度测试;
- 解剖试样:对疑似存在缺陷或需要深入分析的轮箍,按照技术条件规定的部位切取轮辋、轮缘、踏面等区域的拉伸、冲击、金相及低倍试样;
- 失效残骸与断口样品:已发生崩裂、剥离或断裂的轮箍实物及断口,用于失效机理分析与裂纹源判定;
- 同炉批工艺对比样:同熔炼炉号、同热处理批次的产品抽样,用于判定缺陷的批次性与系统性;
- 原材料样块:轧制前钢坯或试料块,用于化学成分、纯净度及氢含量的追溯分析。
检测项目
- 外观与尺寸检测:外径、内径、轮辋厚度、轮缘高度与厚度、踏面形状、圆度、平面度及表面宏观缺陷检查;
- 表面质量检查:裂纹、折叠、结疤、压入物、氧化皮、局部过烧等表面及近表面缺陷;
- 内部缺陷检测:白点、内部裂纹、非金属夹杂物聚集、疏松、偏析、残留缩孔等缺陷的定位与定量评价;
- 化学成分分析:碳、硅、锰、硫、磷及残余元素含量测定,氢、氧、氮气体含量分析;
- 低倍组织检验:酸浸低倍试验,评定疏松、偏析、白点、皮下气泡等缺陷级别;
- 高倍组织与夹杂物评定:显微组织、晶粒度、非金属夹杂物类别与级别、脱碳层深度测定;
- 力学性能测试:布氏/洛氏硬度、硬度均匀性、拉伸性能(抗拉强度、屈服强度、断后伸长率)、冲击吸收能量;
- 残余应力测试:轮辋周向、轴向残余应力分布及其沿深度方向的梯度测定;
- 超声波探伤:轮辋径向、轴向探伤,缺陷当量、位置及延伸长度测定;
- 磁粉/渗透表面探伤:表面与近表面裂纹类缺陷检出;
- 断口分析:宏微观断口形貌观察、裂纹源区判定、失效模式识别;
- 失效模拟与寿命评估:基于缺陷尺寸与应力水平的疲劳裂纹扩展分析及剩余寿命估算。
检测方法
内部缺陷筛查以超声波检测为核心手段,采用纵波直探头与双晶探头组合的方式,对轮辋进行径向和轴向扫查,依据轮箍相关技术条件对缺陷当量尺寸、分布位置及底波损失情况进行评定,重点排查白点、内部裂纹与密集型夹杂物等高风险缺陷。对于疑似缺陷区域,辅以不同角度探头复核确认,确保缺陷定性、定位与定量的准确性。
表面及近表面缺陷检测采用磁粉检测与渗透检测相结合的方式。磁粉检测利用轮箍材料的铁磁特性,通过连续法或剩磁法对踏面、轮缘、内孔面及端面进行磁化显示,可发现磨削裂纹、淬火裂纹等细微缺陷;对于局部形状复杂或存在非磁性附着层的部位,可采用渗透检测进行补充验证,避免漏检。
理化检验环节通过酸浸低倍试验揭示宏观冶金缺陷,通过金相显微镜与扫描电镜分析显微组织、非金属夹杂物及微观裂纹特征,结合能谱分析判定夹杂物的成分与来源;直读光谱法与红外吸收、热导等气体分析方法分别完成主量元素与氢、氧、氮含量的定量测定,为缺陷成因追溯提供数据支撑。
力学性能评价通过布氏硬度逐点测量评估轮辋硬度及其均匀性,通过拉伸与冲击试验获取强度、塑性及韧性指标,判断热处理工艺的稳定性;残余应力采用X射线衍射法或钻孔法在轮辋规定部位进行测定,评价应力水平及其沿截面深度的分布梯度,识别应力异常风险。
失效分析则围绕断口展开,通过宏观形貌记录、体视显微镜观察与扫描电镜微观特征分析,判断失效模式属于疲劳断裂、脆性断裂、韧性断裂还是热损伤,结合缺陷位置、组织状态、硬度与应力测试结果,追溯失效起因并提出工艺改进建议,最终形成综合的失效风险分级结论。
检测仪器
- 数字式超声波探伤仪及配套直探头、斜探头、双晶探头;
- 磁粉探伤机(荧光/非荧光)与渗透检测成套装置;
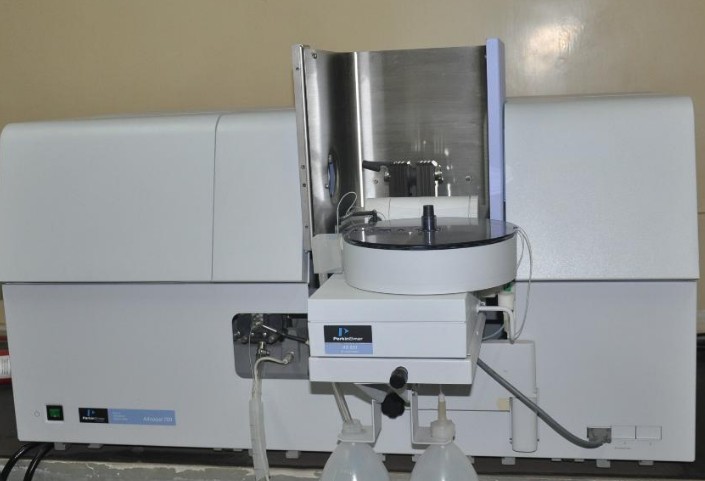
- 直读光谱仪、碳硫分析仪、氧氮氢分析仪;
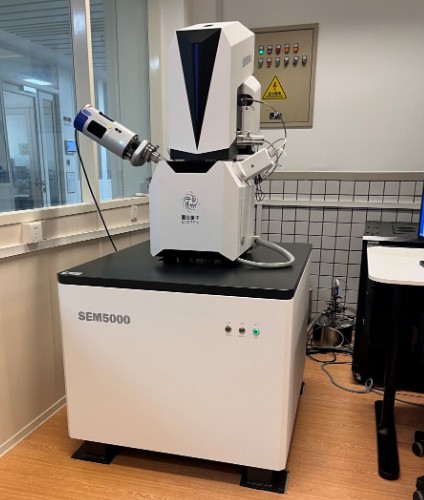
- 金相显微镜、体视显微镜、扫描电子显微镜及能谱仪;
- 布氏硬度计、洛氏硬度计、便携式里氏硬度计;
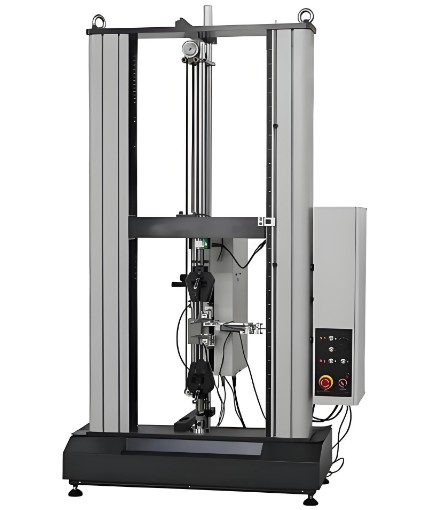
- 微机控制电液伺服万能材料试验机、摆锤冲击试验机;
- X射线残余应力测定仪、钻孔法应力测试系统;
- 三坐标测量机、轮廓测量仪、大型专用量具与检验样板;
- 低倍酸浸试验装置与实物断口分析工作台。
应用领域
- 铁路机车、客车、货车用轮箍的制造过程质量控制与出厂验收;
- 轮箍制造企业的原材料入厂复验、热处理工艺验证与批次放行判定;
- 冶金企业轮箍钢坯的纯净度评价与冶炼、轧制工艺改进支持;
- 工矿企业自备机车、矿山窄轨车辆轮箍的定期安全评估;
- 轮箍在役伤损失效事故调查、责任判定与技术争议仲裁;
- 出口轮箍产品按照国际规范开展的符合性检验;
- 轮箍再制造与修复工艺评价、新产品研发的型式试验支持。
常见问题
问题一:粗制轮箍失效风险分析的检测周期是多久?
一般为7-15个工作日。具体周期受多方面因素影响:一是检测项目的数量与组合,若仅开展常规无损检测与硬度检查,周期较短;若涉及解剖取样、低倍酸浸、金相与力学性能试验,甚至需要开展断口电镜分析与残余应力测试,周期会相应延长。二是样品数量与尺寸规格,批量轮箍逐件探伤所需时间随数量增加而增加。三是方法复杂程度,如白点确认需要静置观察或复检时,时间也会有所增加。此外,若客户有加急需求,可在资源允许条件下安排优先处理,具体交付时间建议在委托检测时与项目工程师沟通确认。
问题二:粗制轮箍失效风险分析的检测价格是多少?
检测费用受多种因素综合影响,难以一概而论。主要影响因素包括:检测项目的种类与数量,例如仅做超声波探伤与硬度检测,与包含化学成分、低倍组织、金相、力学性能及残余应力在内的全套分析相比,成本差异较大;所采用方法的复杂程度与设备占用情况,如涉及扫描电镜断口分析等手段,费用构成会有所不同;样品数量、尺寸与解剖取样的工作量;检测周期的要求,加急服务会产生相应费用;以及是否需要多次复检或补充试验。建议在委托前提供轮箍的规格、材质、检测需求及批次数量等信息,由工程师评估后获取正式报价方案。
问题三:粗制轮箍失效风险分析测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力覆盖金属材料与制品的理化性能、无损检测、失效分析等多个领域,能力范围满足粗制轮箍失效风险分析相关检测项目的开展要求。同时,我们依托经验丰富的专业技术团队和完善的质量管理体系,配备超声探伤、光谱分析、电子显微观察等成套先进仪器设备,能够为轨道交通装备制造与运用企业提供科学、公正、可靠的检测数据与技术评价结论。
问题四:粗制轮箍失效风险分析主要包括哪些内容?
主要包括三方面内容:一是缺陷筛查,通过超声、磁粉、渗透等无损检测手段对粗制轮箍的内部及表面缺陷进行全面排查;二是性能与组织评价,通过化学成分、低倍组织、金相组织、硬度、拉伸、冲击及残余应力等试验,评定轮箍的冶金质量与力学性能状态;三是失效机理分析与风险分级,对发现缺陷或已失效的样品进行断口分析,判定失效模式与成因,并结合服役应力水平给出失效风险等级评估结论与工艺改进建议。
问题五:白点缺陷对粗制轮箍有什么危害,如何检出?
白点是钢中氢与组织应力共同作用下形成的细小内部裂纹,是轮箍中最危险的冶金缺陷之一。白点会严重降低钢的塑性和韧性,成为疲劳裂纹的萌生源,在交变载荷作用下极易扩展并引发崩箍事故,因此相关技术规范对白点实行零容忍。白点主要通过超声波探伤检出,特征为密集的缺陷回波显示;结合低倍酸浸试验断面检查和金相显微观察可进一步确认缺陷形态,必要时辅以氢含量测定,帮助判定缺陷成因并追溯冶炼工艺环节。
问题六:为什么粗制轮箍要进行残余应力测试?
轮箍经轧制与淬火、回火处理后,内部会形成一定的周向残余应力分布。合理的残余压应力有助于抑制疲劳裂纹的萌生与扩展,延长服役寿命;而残余应力过大、分布异常或出现拉应力区,则可能在精加工、压装或运用过程中引发变形、开裂甚至崩箍。通过X射线衍射法或钻孔法测定轮辋残余应力及其沿深度的分布梯度,可以评价热处理工艺的稳定性,及时发现应力异常的超标风险,为轮箍的安全生产与安全运用提供数据支撑。
问题七:粗制轮箍失效风险分析依据哪些标准?
粗制轮箍失效风险分析通常依据国内TB/T系列铁路行业标准、相关国家标准(GB)以及国际铁路行业技术规范(如EN、UIC、AAR等)中的相应要求开展,具体涉及化学成分、力学性能、低倍组织、超声波探伤、尺寸公差、验收条件与试验方法等方面。委托检测时,客户可根据产品的适用领域与交付要求指定执行标准,也可由检测机构根据样品情况与检测目的推荐合适的标准组合,并在检测方案中予以明确,确保检测活动规范、结果可比。