旗下实验室资质
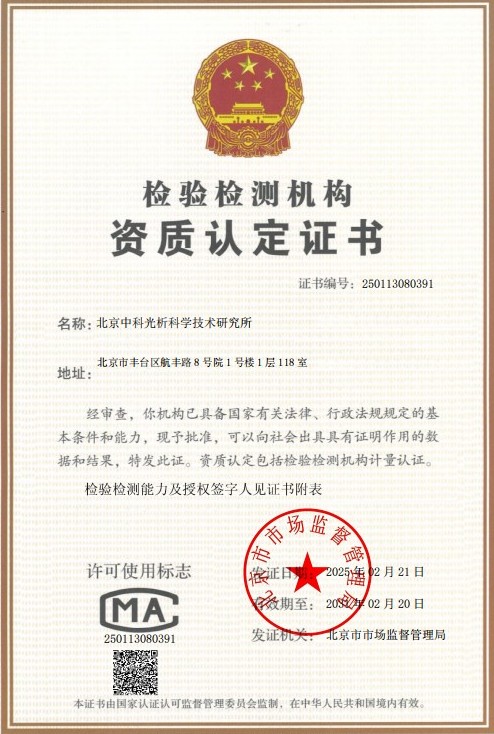 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
凿岩用硬质合金整体钎是由合金钢钎钢整体加工而成、钎头部位镶焊硬质合金齿或硬质合金刀片的一体式凿岩工具,广泛应用于矿山开采、隧道掘进、水利建设、铁路公路施工及石材开采等爆破孔凿岩作业。与组合式钎具相比,整体钎具有对中性好、能量传递效率高、凿岩速度快等优点,但其钎头部位的硬质合金齿(刃)直接承受高频冲击与回转剪切作用,工作条件极为苛刻。
崩齿、崩刃是整体钎服役过程中最典型、发生率最高的早期失效形式。所谓崩齿,是指钎头上的硬质合金柱齿或球齿发生碎裂、崩落乃至整体脱落;崩刃则是指片状合金刀片的刃口出现崩碎、掉块现象。一旦发生崩齿崩刃,钎头凿岩能力急剧下降,还会加剧钎体磨损,严重时导致整支钎具报废,不仅增加施工成本,还可能引发卡钎、夹钎等孔内事故。
造成崩齿崩刃的原因是多方面、相互交织的,主要可归纳为材料因素、制造工艺因素、结构设计因素以及使用操作因素四大类。例如硬质合金中WC晶粒粗化或分布不均、钴相含量偏低、孔隙度超标、存在η相或游离碳等组织缺陷,都会显著降低合金的强度与韧性;烧结工艺不当、钎焊温度过高或过低、焊缝存在气孔夹杂与未焊透等缺陷,会在合金内部或结合界面形成裂纹源;齿型选择不当、布齿不合理、刃角设计欠佳会造成局部应力集中;而凿岩时冲击能过大、轴推力不当、空打、矿岩硬度高且磨蚀性强、合金磨损后未及时修磨等使用问题,同样是诱发崩齿崩刃的重要原因。
针对崩齿崩刃开展系统的检测与原因分析,通过对失效残体进行宏观检查、材质复核、组织观察与断口分析,并结合工况调查,可以准确判定失效主导因素,为材料改进、工艺优化、结构设计完善及正确使用提供科学依据,从而有效延长钎具寿命、降低凿岩工程成本。
检测样品
进行崩齿崩刃原因分析时,通常需要委托方提供以下类型的样品与资料,以保证分析结论的全面性与准确性:
- 发生崩齿或崩刃的整体钎失效实物(残体),包括崩落、碎裂的硬质合金残齿、残片;
- 同批次未使用的整体钎或备用钎,作为对比分析参照样品;
- 镶焊用硬质合金齿、合金片原材料或同批次合金压坯、烧结块样品;
- 从钎头部位切取的钎焊缝试样,用于检验焊接结合质量;
- 钎头用合金钢钎体材料试样,用于分析钎体组织与性能;
- 相关背景资料:钎具型号规格、硬质合金牌号、凿岩机型号、冲击能、轴推力、转速、岩种及坚固性系数、累计凿岩进尺、失效发生过程描述等。
检测项目
围绕崩齿崩刃原因分析,检测项目覆盖成分、组织、物理与力学性能、焊接质量及断口形貌等多个维度:
- 化学成分分析:硬质合金中钴含量、总碳与游离碳、钨及主要杂质元素(Fe、Ni、O等)含量测定,判断成分是否符合牌号要求;
- 物理性能检测:合金密度、矫顽磁力、磁饱和强度测定,间接评价钴含量控制水平与晶粒度状态;
- 硬度检测:洛氏硬度(HRA)与维氏硬度(HV)测定,评估合金硬度水平及均匀性;
- 显微组织检验:WC晶粒度大小与分布、孔隙度与污垢度评级、钴相分布均匀性、η相与游离碳(石墨)检查、脱碳与过烧组织判别;
- 力学性能测试:抗弯强度、断裂韧度、冲击韧性测定,评估合金抵抗脆性崩碎的能力;
- 钎焊质量检验:焊缝厚度、焊料填充度、焊缝气孔与夹杂、未焊透及界面缺陷检验,钎焊残余应力评估;
- 断口分析:崩齿崩刃断面宏观与微观形貌观察,判定断裂性质(脆性解理、疲劳、沿晶断裂等)及裂纹源位置与扩展路径;
- 表面与外观检查:齿(刃)表面裂纹、崩缺、磨损形貌及钎体外观缺陷检查。
检测方法
崩齿崩刃原因分析遵循“宏观—微观、成分—组织—性能—断口”相结合的失效分析思路,综合运用理化检测技术与微观分析手段,对失效原因进行层层剥离与验证:
- 宏观检查:对失效钎具进行外观观察、形貌记录与尺寸测量,采集崩齿崩刃部位宏观特征,初步判断受力方向与断裂性质;
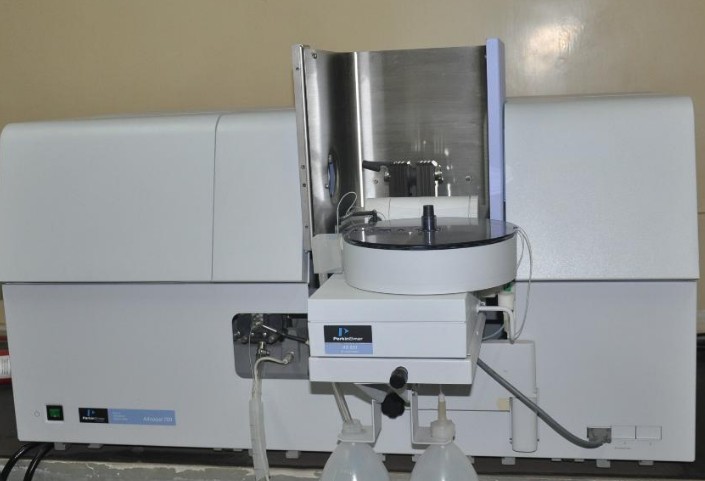
- 化学成分分析:采用电感耦合等离子体发射光谱法(ICP-OES)、X射线荧光光谱法(XRF)及碳硫分析等方法测定合金成分;
- 密度与磁性测定:依据阿基米德原理精确测定合金密度,采用矫顽磁力法测定矫顽磁力值;
- 硬度测试:采用洛氏硬度计与显微维氏硬度计进行硬度及硬度均匀性测试;
- 金相检验:制取金相试样,经镶嵌、研磨、抛光、腐蚀后,在光学显微镜下观察WC晶粒度、孔隙、钴相分布及η相、游离碳等组织特征,并按标准图谱评级;
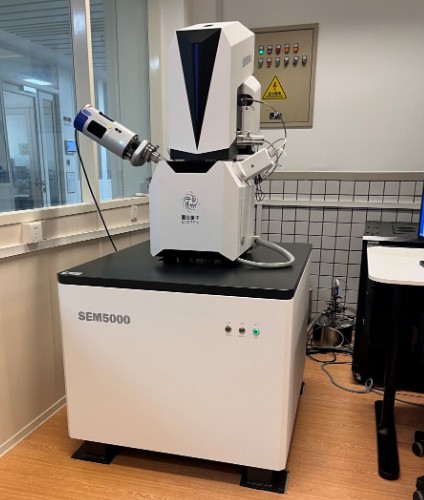
- 断口微观分析:利用扫描电子显微镜(SEM)对崩齿崩刃断面进行高倍观察,配合能谱分析(EDS)确定断口微区成分,识别解理、沿晶、疲劳条带等断裂特征,定位裂纹源区缺陷;
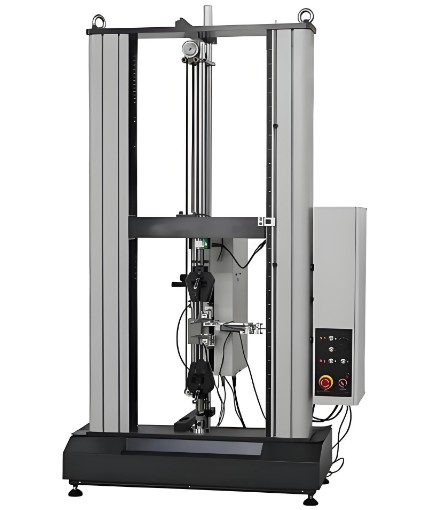
- 力学性能试验:在万能试验机上进行抗弯强度试验,必要时进行冲击试验,评价合金强韧化水平;
- 焊缝检验:剖切钎焊接头,观察焊缝组织与缺陷分布,检测焊料铺展与界面结合状态;
- 综合分析判定:汇总各项检测结果,结合工况资料综合研判,区分材料、工艺、设计与使用等因素的主次关系,形成结论并提出针对性改进建议。
检测仪器
崩齿崩刃原因分析依托一系列先进的理化检测与分析仪器:
- 扫描电子显微镜(SEM)及配套能谱仪(EDS):断口微观形貌观察与微区成分分析;
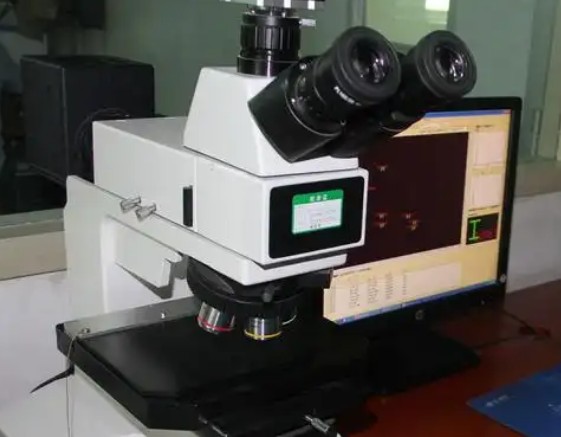
- 金相显微镜:显微组织观察、晶粒度评级与组织缺陷判别;
- 洛氏硬度计、显微维氏硬度计:硬度测试;
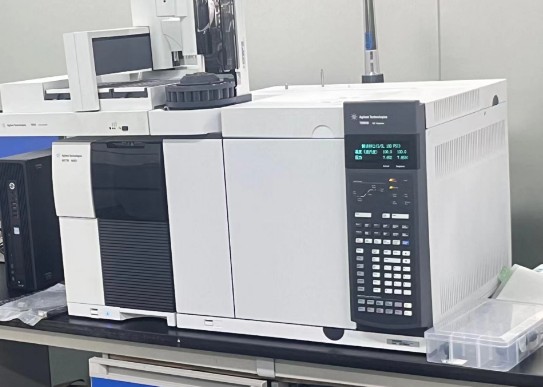
- 电感耦合等离子体发射光谱仪(ICP-OES)、X射线荧光光谱仪(XRF):成分分析;
- 碳硫分析仪:总碳与游离碳含量测定;
- 密度测定仪:阿基米德法密度精确测量;
- 矫顽磁力测试仪:矫顽磁力测定,评价烧结质量与晶粒状态;
- 电子万能试验机:抗弯强度等力学性能测试;
- 冲击试验机:冲击韧性测试;
- 体视显微镜:宏观形貌观察与低倍缺陷检验;
- 金相制样设备:切割机、镶嵌机、磨抛机等配套制样装置。
应用领域
凿岩用硬质合金整体钎崩齿崩刃原因分析技术服务主要面向以下领域与客户群体:
- 硬质合金生产企业:用于合金材质判定、烧结工艺稳定性评价与新牌号开发验证;
- 钎具(整体钎)制造企业:用于钎焊工艺改进、结构设计优化与出厂质量争议处理;
- 矿山、隧道、水利、铁路、公路等工程施工单位:用于批量失效钎具的原因排查与供应商质量评估;
- 石材开采与地质勘探行业:凿岩工具失效分析与选型指导;
- 科研院所与高校:凿岩工具磨损机理与失效防护研究;
- 质量仲裁与保险理赔:为供需双方质量纠纷提供客观公正的技术判定依据。
常见问题
问题一:凿岩用硬质合金整体钎崩齿崩刃原因分析的检测周期是多久?
凿岩用硬质合金整体钎崩齿崩刃原因分析的检测周期一般为7-15个工作日。实际周期受多方面因素影响:检测项目数量越多,如同时涉及成分分析、金相组织、力学性能、断口扫描电镜分析等,所需时间相应延长;样品数量与制样难度也会影响进度,例如断口试样需要清洗、切割、镶嵌等多道制样工序;检测方法的复杂程度同样是重要因素,微观断口分析耗时通常多于常规硬度测试。若委托方有紧急需求,可在确认检测方案后安排加急处理,具体周期以双方沟通确认的方案为准。
问题二:凿岩用硬质合金整体钎崩齿崩刃原因分析的检测价格是多少?
凿岩用硬质合金整体钎崩齿崩刃原因分析的检测费用没有统一标准,通常根据实际情况确定。影响价格的主要因素包括:检测项目的数量与种类,例如仅做金相组织检验与同时进行成分分析、力学性能测试、断口电镜分析的费用差异较大;所采用检测方法的技术难度与仪器使用成本;送检样品的数量与制样复杂程度;以及检测周期要求,加急服务会产生相应的额外费用。建议您在送检前与我们联系,说明检测需求与样品情况,我们将根据具体的检测方案为您提供准确的报价信息。
问题三:凿岩用硬质合金整体钎崩齿崩刃原因分析测试需要什么资质?
开展凿岩用硬质合金整体钎崩齿崩刃原因分析测试,检测机构应具备相应的资质能力与专业技术水平。我们旗下拥有CMA和CNAS资质,检测能力范围覆盖硬质合金及金属材料的成分、组织、物理性能、力学性能等多个检测领域;同时拥有经验丰富的失效分析专业技术团队,配备扫描电子显微镜、金相显微镜、光谱分析等先进仪器设备,能够确保检测过程规范、数据准确、结论科学公正,可满足产品质量评价、失效原因诊断、工艺改进支撑等多方面的技术需求。
问题四:崩齿崩刃原因分析需要提供哪些样品和信息?
开展分析时建议尽量提供失效钎具残体及崩落的合金碎块,因为断口上保留着裂纹萌生与扩展的原始信息,是判定失效性质的关键证据;同时可提供同批次未使用的钎具作为对比样品。此外,还应提供钎具型号、硬质合金牌号、凿岩设备型号与凿岩参数(冲击能、轴推力、转速)、所凿岩石类型与坚固性、累计进尺以及失效发生时的具体情况等信息,这些工况资料有助于准确区分材料原因与使用原因,提高分析结论的可靠性。
问题五:崩齿崩刃原因分析的一般流程是怎样的?
整体流程通常包括以下步骤:第一步,接收样品并进行宏观检查、拍照记录与背景资料收集,初步了解失效特征;第二步,制定检测方案,明确检测项目与方法;第三步,开展实验室检测,包括成分分析、密度与硬度测试、金相组织检验、力学性能试验、焊缝质量检验及断口扫描电镜分析等;第四步,综合各项检测结果与工况信息进行研判,判定失效主导原因并提出改进建议;第五步,形成检测分析报告,并对委托方的相关疑问提供专业技术解答。
问题六:如何判断崩齿崩刃是硬质合金材料问题还是使用不当造成的?
这需要将实验室检测结果与现场工况相结合进行综合判断。若金相检验发现WC晶粒异常粗大、孔隙度超标、存在η相或游离碳等缺陷,或成分分析显示钴含量偏低、杂质超标,且抗弯强度明显不足,断口观察发现裂纹源位于合金内部缺陷处,则倾向于材料或制造质量问题;若合金各项指标正常,而断口呈现疲劳特征、崩齿发生在长期服役磨损之后,或调查发现存在冲击能过大、空打、轴推力不当、未及时修磨等不规范操作,则更可能是使用因素所致。多数实际案例是多种因素叠加的结果,需要通过系统的专业检测分析才能得出可靠结论。
问题七:通过崩齿崩刃原因分析能获得哪些改进建议?
检测分析不仅给出失效原因判定,还会针对不同原因提出对应改进措施:如属于材料问题,可建议优化合金牌号选择、调整钴含量与WC晶粒度的匹配关系、改进烧结工艺以降低孔隙与组织缺陷;如属于钎焊问题,可建议优化焊料选择与焊接温度曲线、改善焊缝填充与结合质量;如属于结构设计问题,可建议调整齿型、齿径、布齿方式与刃角参数以降低应力集中;如属于使用问题,可建议合理匹配凿岩机冲击能与推进参数、规范操作流程、加强合金齿的定期检查与修磨。这些针对性建议可帮助供需双方明确责任、持续改进质量,从而延长钎具使用寿命、降低凿岩施工成本。