旗下实验室资质
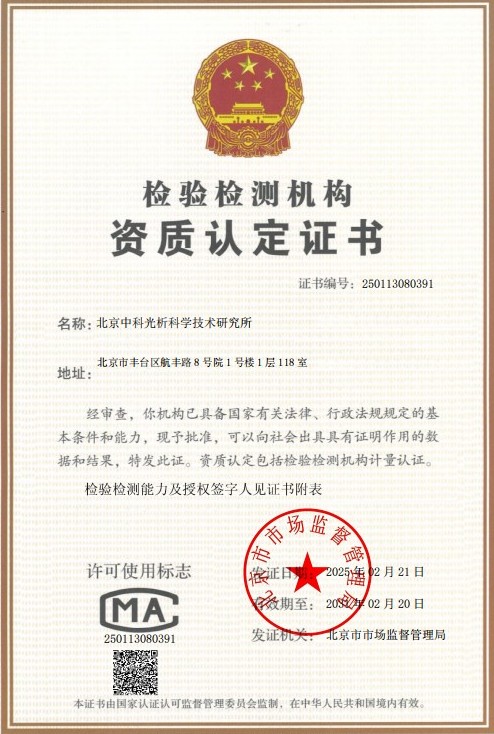 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
永磁产品是以钕铁硼、钐钴、铁氧体、铝镍钴等永磁材料为基础制造的功能性零部件,广泛应用于电机、电子、汽车、风电、家电等领域。其中,烧结钕铁硼磁体因含有大量活泼的富钕晶界相,在潮湿、含盐的服役环境中极易发生电化学腐蚀,出现锈斑、粉化甚至磁性能不可逆衰减,直接影响整机产品的可靠性与使用寿命。因此,对永磁产品开展耐盐雾腐蚀性能评价,是材料选型、镀层工艺验证和质量控制中不可缺少的环节。
盐雾试验是一种人工模拟海洋大气及含盐潮湿环境的加速腐蚀试验方法,通过向密闭试验箱内持续喷洒一定浓度的氯化钠盐雾,在短时间内再现产品可能经历数月甚至数年的腐蚀过程。针对永磁产品,常用的试验方式包括中性盐雾试验(NSS)、醋酸盐雾试验(AASS)和铜加速醋酸盐雾试验(CASS)。
腐蚀面积占比分析是盐雾试验结果定量化表达的核心手段,即通过统计试样表面出现红锈、白锈、斑点、起泡、剥落等腐蚀缺陷的面积占受试总表面积的百分比,对镀层及基体的耐蚀水平进行客观分级。相比单纯记录“出现锈蚀时间”,腐蚀面积占比能够更全面地反映腐蚀的发展程度和分布特征,为镀层体系筛选、供应商来料评判和产品寿命预估提供可量化、可比较的数据依据。相关试验与评定可依据GB/T 10125、ISO 9227、ASTM B117以及GB/T 6461等标准执行。
检测样品
永磁产品盐雾试验腐蚀面积占比分析适用的检测样品范围广泛,主要包括以下几类:
- 烧结钕铁硼磁体:包括未镀覆裸磁体以及表面经镀锌、镀镍铜镍、镍铜镍加电泳环氧、锌镍合金、磷化等处理的磁钢产品;
- 粘结钕铁硼磁体:以粘结工艺成型、表面涂覆防腐涂层或环氧涂层的产品;
- 烧结钐钴磁体:SmCo5和Sm2Co17两大系列,多用于高温或高可靠要求场合;
- 永磁铁氧体:锶铁氧体、钡铁氧体等本身耐蚀性较好的各向同性及各向异性磁体;
- 铝镍钴永磁:铸造及烧结工艺制备的铝镍钴磁体;
- 磁性组件:如电机转子磁钢组件、注塑磁件、传感器磁体组件等带镀层或涂层的组合件。
送检样品一般要求表面清洁、无油污、无机械损伤和肉眼可见的镀层缺陷,样品数量应满足平行比对和不同试验时点的需要,建议每一试验周期不少于三件平行样品。样品的尺寸、镀层种类、批次信息等应随附说明,以便试验人员在检测过程中准确记录受试对象的状态,保证数据解读的准确性。
检测项目
围绕永磁产品盐雾试验腐蚀面积占比分析,可开展的检测项目主要包括:
- 中性盐雾试验(NSS):评定镀层及基体在中性氯离子环境下的耐蚀能力;
- 醋酸盐雾试验(AASS):在酸性盐雾条件下加速腐蚀进程,缩短试验周期;
- 铜加速醋酸盐雾试验(CASS):适用于要求更严苛的快速评价场合;
- 腐蚀面积占比测定:统计腐蚀缺陷面积与受试总面积的比值并计算百分比;
- 初锈出现时间记录:分别记录白锈、红锈首次出现的时间节点;
- 试验后外观评定:对变色、起泡、开裂、剥落、粉化等缺陷进行描述和分级;
- 试验后附加性能测试:如镀层附着力试验、磁性能复测、腐蚀失重分析等。
上述项目既可以单独委托,也可以组合成完整的耐蚀性评价方案,满足研发验证、来料检验、出货判定和失效分析等不同场景的需求。
检测方法
盐雾试验的标准条件为:采用浓度为5%左右的氯化钠溶液(以纯水配制),试验箱内温度保持在35℃±2℃,收集的盐雾沉降量控制在每80平方厘米水平面积每小时1~2毫升,pH值维持在中性范围。醋酸盐雾和铜加速盐雾试验在此基础上调整pH值或添加铜盐,以获得更强的腐蚀加速效果。
试样放置时,其受试主要表面应与垂直方向成15°~30°夹角,磁体之间不得相互接触,也不得与箱体材质直接接触,避免盐雾积液干扰腐蚀进程。试验持续时间可根据产品技术要求设定,常见时点包括24小时、48小时、72小时、96小时、168小时、240小时、480小时和720小时等,到规定时间后取出样品观察记录,需要继续试验的样品在中断时间尽量控制的前提下及时放回箱内。
腐蚀面积占比的分析流程一般包括以下步骤:
- 试验结束后及时取出样品,用流动清水轻轻冲洗去除表面残留盐液,并在室温下干燥;
- 按标准规定的方法处理腐蚀产物,采用相机或体视显微镜对受试表面进行拍照留档;
- 采用透明方格膜覆盖法、图像分析软件法或扫描统计法,量取表面锈蚀、起泡、剥落等缺陷所覆盖的面积;
- 按公式计算腐蚀面积占比:腐蚀面积占比=(腐蚀缺陷面积÷受试总表面积)×100%;
- 对照评级标准或客户技术要求,给出腐蚀等级或合格性判定结论。
在实际判定中,通常将腐蚀面积占比与锈蚀性质结合起来评估:若占比较小但已出现穿透性红锈,说明镀层局部存在针孔或薄弱点,仍需重点关注;若占比较大但以镀层自身的白锈或均匀轻蚀为主,则腐蚀尚未危及磁体基体。通过占比数据的动态跟踪,还可以绘制腐蚀面积随盐雾时间的发展曲线,为预测镀层服役寿命提供依据。
检测仪器
开展永磁产品盐雾试验腐蚀面积占比分析,需要配置以下主要仪器设备:
- 盐雾试验箱:具备精密的温度控制和喷雾系统,可稳定实现NSS、AASS、CASS等多种试验条件;
- 酸度计(pH计):用于监控盐溶液和收集液的pH值;
- 盐雾沉降收集装置:用于测定喷雾沉降量是否满足标准要求;
- 电子天平:用于配制盐溶液及腐蚀失重测定;
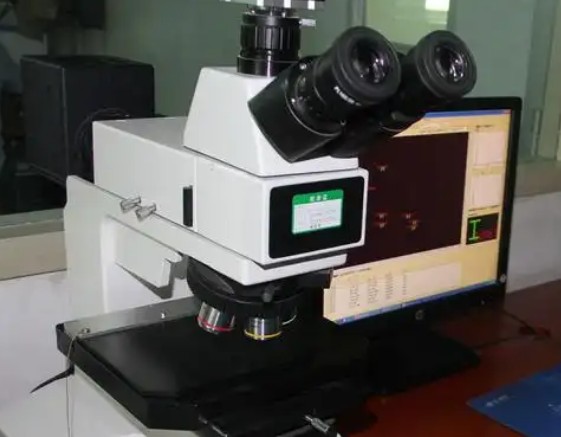
- 体视显微镜及图像分析系统:用于放大观察腐蚀形貌并精确统计腐蚀面积;
- 标准光源和数码成像设备:用于试验前后外观的规范化拍照记录;
- 恒温干燥箱:用于样品的干燥处理;
- 镀层测厚仪:用于试验前后镀层厚度的核对与辅助分析。
所有仪器设备均需定期校准和维护,保证试验条件的准确性和试验数据的可追溯性,从而确保不同批次样品的检测结果具有可比性。
应用领域
永磁产品盐雾试验腐蚀面积占比分析的应用领域十分广泛,典型场景包括:
- 新能源汽车与汽车零部件:驱动电机磁钢、电动助力转向电机磁体、雨刮电机磁体等的耐蚀性验证;
- 风力发电:发电机磁钢长期处于沿海高盐雾环境,需通过长时盐雾评价确保可靠性;
- 工业电机与自动化设备:伺服电机、变频电机、步进电机用磁体的镀层质量判定;
- 消费电子:扬声器、耳机、振动马达、硬盘音圈磁体及磁吸组件的防腐性能检测;
- 家用电器与电动工具:各类小电机磁体的来料检验与出货把关;
- 轨道交通与航空航天:对可靠性要求极高的永磁部件的环境适应性评价;
- 磁材生产企业与镀层加工厂:用于工艺优化、镀层体系筛选和批次质量一致性控制。
常见问题
问题一:永磁产品盐雾试验腐蚀面积占比分析的检测周期是多久?
一般情况下为7-15个工作日。具体周期受多方面因素影响:一是检测项目数量,若在盐雾试验基础上增加镀层附着力、磁性能复测等项目,周期会相应延长;二是盐雾试验时长本身,24小时与480小时的试验占用时间差异较大;三是样品数量与平行样数量;四是方法复杂程度和腐蚀面积统计的精细程度;五是有无加急需求。如客户对时效有要求,可提前沟通安排加急处理,以便在保证数据质量的前提下尽快反馈结果。
问题二:永磁产品盐雾试验腐蚀面积占比分析的检测价格是多少?
检测费用受到多种因素的综合影响,主要包括:委托的检测项目种类和数量、采用的试验方法(中性盐雾、醋酸盐雾或铜加速盐雾)、设定的盐雾试验时长、送检样品的数量、是否需要加急服务,以及腐蚀面积统计所需的精细程度等。不同客户的检测需求差异较大,难以一概而论,建议在委托前与客服人员详细沟通具体需求,获取针对性的报价方案。
问题三:永磁产品盐雾试验腐蚀面积占比分析测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖金属材料及镀层的盐雾腐蚀试验与评定相关标准方法。同时,我们建立了专业的技术团队,检测人员具备丰富的腐蚀试验和数据分析经验,实验室配备先进的盐雾试验及显微图像分析设备,能够保证检测过程的规范性和结果数据的准确可靠,满足客户在研发验证、质量评判、供应商审核等方面的要求。
问题四:腐蚀面积占比是如何计算和划分等级的?
腐蚀面积占比等于试样表面腐蚀缺陷覆盖面积除以受试总表面积再乘以100%。统计时既可采用传统透明方格膜人工读数,也可借助图像分析软件自动识别锈蚀区域,后者精度更高、人为误差更小。等级划分一般依据相关评定标准或客户技术条件执行,按腐蚀面积占比所处的区间对应不同等级,数值越小表示耐蚀性越好。对于钕铁硼磁体,还应同时关注锈蚀性质,若出现基体腐蚀的红锈,即使占比较小也应从严评判。
问题五:盐雾试验中出现的白锈和红锈分别说明什么问题?
白锈通常是镀锌层或锌系涂层的腐蚀产物,表现为灰白色沉积物,说明保护层本身开始腐蚀,但磁体基体尚未受到侵害;红锈则是铁基腐蚀的产物,呈红棕色,说明镀层已被局部破坏,氯离子和水分渗透到钕铁硼基体并引发了基体腐蚀,是耐蚀失效的关键信号。在腐蚀面积占比分析中,通常将白锈面积与红锈面积分别统计,红锈面积占比往往作为合格判定的核心指标。
问题六:不同镀层体系的耐盐雾能力有什么差别?
总体而言,多层复合镀层和厚膜有机涂层的耐蚀能力通常优于单层薄镀层。以钕铁硼为例,镍铜镍多层镀层通过镍层与铜层的交替覆盖封闭针孔,耐蚀性一般优于单一镀锌层;电泳环氧和喷涂环氧涂层厚度较大,对复杂形状磁体的包覆性好,适合长时盐雾要求的场合;锌镍合金镀层则在耐蚀性与低氢脆性方面具有优势。需要注意的是,实际耐蚀效果与镀层厚度、致密度、前处理质量及磁体棱角形状密切相关,最终应以盐雾试验及腐蚀面积占比的实测数据为准。
问题七:盐雾试验结果不合格的常见原因有哪些?应如何改进?
常见原因包括:镀层厚度不足或厚度不均,棱角、倒角部位电流分布差导致覆盖薄弱;镀层存在针孔、麻点等先天缺陷;除油、酸洗等前处理不到位,造成镀层结合力差、易起泡;钝化或封闭处理缺失或不当;返工多次导致镀层内应力累积开裂等。改进方向包括优化电镀工艺参数、保证足够且均匀的镀层厚度、增加铜底层或封闭工序、改善前处理质量、对棱角部位进行设计优化等,并通过多时点盐雾试验跟踪腐蚀面积占比的变化趋势,验证改进措施的有效性。