航空航天MJ螺纹桶形螺母径向游隙测定
技术概述
航空航天MJ螺纹桶形螺母径向游隙测定是航空紧固件质量控制体系中一项重要的检测技术。MJ螺纹是在普通米制螺纹基础上改进设计的宇航螺纹,其牙底采用了更大的圆弧半径(牙底圆弧半径不小于0.15011P),显著降低了螺纹根部的应力集中,提高了紧固件在振动、疲劳载荷条件下的服役寿命。该类螺纹广泛应用于飞机机体结构、发动机安装系统以及航天飞行器连接结构中,我国对应的技术标准体系为GJB 3系列MJ螺纹标准。
桶形螺母,又称浮动螺母或游动螺母,是一种特殊结构形式的紧固件。其外形呈桶状(圆柱形),安装于蒙皮壁板或骨架上预先加工的安装槽(口袋槽)内,通过浮动方式实现与螺栓的自动对中。由于飞机蒙皮壁板厚度公差、孔位制造偏差以及复合材料结构的变形等因素,实际装配中螺栓轴线与螺母螺纹轴线往往难以完全重合,桶形螺母凭借其径向浮动能力,可以在一定范围内自动补偿上述偏差,避免螺纹啮合不良、单边受力等装配缺陷。
径向游隙是指桶形螺母在安装槽(或壳体、卡箍)内沿径向方向可自由移动的最大位移量。这一参数直接决定了螺母的自定心能力和偏差补偿能力:游隙过小,螺母浮动受阻,无法有效补偿装配偏差,可能导致螺纹咬死、螺纹损伤;游隙过大,则螺母定位精度下降,装配后紧固系统刚度不足,在振动环境下可能产生微动磨损和松动隐患。因此,通过科学、规范的测定方法对桶形螺母的径向游隙进行精确测量与评定,是保障航空航天结构连接可靠性的关键环节。
检测样品
本项检测适用的样品范围覆盖各类采用MJ螺纹的桶形螺母及其组件,主要包括以下几类:
- 各规格MJ螺纹桶形螺母,如MJ3×0.5、MJ4×0.7、MJ5×0.8、MJ6×1、MJ8×1、MJ8×1.25、MJ10×1.25等常见规格;
- 不同材料体系的桶形螺母,包括合金钢、不锈钢、高温合金、钛合金以及铝合金等材质;
- 不同表面处理状态的样品,如镀镉、镀锌镍、钝化、干膜润滑等表面处理工艺的螺母;
- 带安装槽底座或壳体的桶形螺母组件;
- 装配于复合材料壁板、金属壁板模拟件中的螺母安装单元。
送检样品应表面清洁、无油污、无磕碰损伤,螺纹部分不应有磕伤、毛刺等缺陷。为保证检测结果的统计有效性,建议按照批次大小和检验水平确定抽样方案,一般每规格送样数量不少于一定件数,具体数量可根据检测项目配置与委托方要求协商确定。
检测项目
围绕桶形螺母径向游隙测定这一核心项目,可根据委托方需求开展配套的全面检测,主要检测项目包括:
- 径向游隙(径向浮动量)测定:测量螺母在安装槽内径向方向的总浮动量,判定其是否满足标准规定的极限偏差范围;
- 轴向游隙测定:评价螺母沿轴向的活动能力,与径向游隙共同表征螺母的浮动特性;
- MJ螺纹参数检测:包括螺纹大径、中径、小径、螺距、牙型半角及牙底圆弧半径等;
- 外形尺寸检测:包括桶体外径、长度、法兰直径与厚度、安装槽配合尺寸等;
- 压入力与推出力测试:测定螺母压入安装槽的压入力及抗拉脱能力;
- 拧入扭矩与破坏扭矩测试;
- 表面质量检查:镀层厚度、镀层完整性、外观缺陷等;
- 材料性能检测:化学成分、硬度、抗拉强度、金相组织等;
- 环境适应性试验:盐雾腐蚀、湿热老化、振动试验等(按需选做)。
检测方法
报告用途说明
检测报告可作为数据参考,用于产品质量评价、来料验收、课题研究与贸易交接等场景;报告仅对来样负责,检测周期与费用以委托协议为准。
径向游隙的测定通常采用专用夹具配合精密位移量仪的方法进行。基本原理为:将桶形螺母按模拟装配状态安装于标准安装槽(或实际壳体)内,在螺母上施加规定的径向力,使其浮动至一侧极限位置并置零,再施加反向力使螺母浮动至另一侧极限位置,两次极限位置之间的位移读数即为径向游隙值。具体检测流程如下:
- 样品状态调节:检测前将样品置于标准实验室环境中充分恒温,消除温度变化引起的测量偏差;
- 外观与预处理检查:目视及借助放大设备检查样品外观,清理螺纹及安装表面;
- 安装状态模拟:将螺母装入符合标准尺寸公差的标准安装槽或检具中,必要时按规定的压入力完成安装;
- 测量装置调整:将杠杆千分表或数显千分表测头垂直指向螺母外圆或规定测量部位,保证测头与测量面可靠接触;
- 游隙测量:沿径向一侧轻轻推动螺母至极限位置并置零,再沿相反方向推动至极限位置,读取位移变化量,重复测量多次取平均值;
- 多方向测量:根据标准要求,可在互相垂直的两个径向方向(如0°与90°方向)分别测量,以全面评价游隙的均匀性;
- 结果判定:将实测径向游隙与产品图样、通用规范或专用技术条件规定的极限值进行比较,作出合格性判定。
对于配套的螺纹参数检测,中径通常采用三针法结合千分尺或测长仪测量,螺距与牙型半角可在万能工具显微镜上测量;外形尺寸采用千分尺、卡尺、高度仪或三坐标测量机测量;压入力与推出力在万能试验机上以规定速率加载测定;扭矩性能采用扭矩测试仪按标准装配工艺拧入螺栓测定。所有检测均应遵循相应的国家军用标准、航空行业标准或委托双方确认的技术协议执行,检测过程记录完整、数据可追溯。
检测仪器
径向游隙测定及相关配套检测所用的主要仪器设备包括:
- 径向游隙专用测定夹具(含标准安装槽检具、施力机构);
- 数显千分表、杠杆千分表及磁力表座(分度值0.001mm);
- 三坐标测量机;
- 万能工具显微镜、投影仪、影像测量仪;
- 螺纹三针(三线量针)、外径千分尺及测长仪;
- 数显游标卡尺、外径千分尺、深度尺等通用量具;
- 微机控制电子万能试验机(用于压入力、推出力、拉脱力测试);
- 扭矩测试仪、数显扭矩扳手;
- 金相显微镜、硬度计、直读光谱仪;
- 盐雾试验箱、恒温恒湿试验箱等环境试验设备。
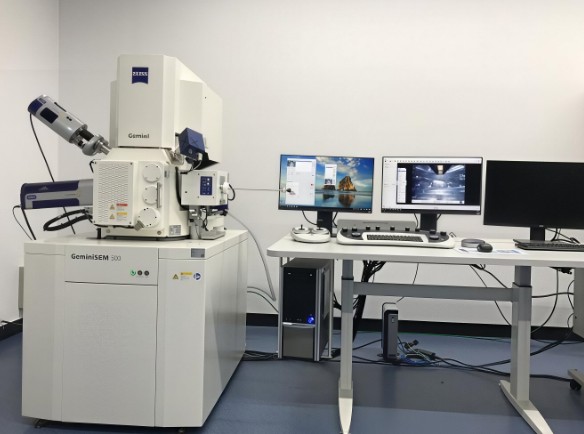
所有计量器具与仪器设备均纳入计量溯源管理体系,定期检定或校准,并在有效期内使用。检测前对千分表等关键量仪进行零位校验,确保测量结果的准确性与可重复性,为径向游隙的精确评定提供可靠的硬件保障。
应用领域
航空航天MJ螺纹桶形螺母径向游隙测定技术的应用领域十分广泛,主要包括:
- 军用飞机与民用飞机机体结构装配:蒙皮与骨架连接、口盖快卸连接、壁板边缘连接等大量采用桶形螺母的部位;
- 复合材料结构装配:碳纤维复合材料壁板因层压结构不宜攻丝,普遍采用安装桶形螺母的方式实现可拆卸连接,对游隙控制要求更高;
- 航空发动机及周边结构:发动机舱、短舱、整流罩等部位在高温、振动环境下的紧固连接质量验证;
- 导弹、火箭与航天器结构:舱段对接、仪器安装、舱口盖连接等结构的紧固件检验;
- 紧固件制造企业:用于产品设计验证、工艺定型、批次出厂检验与质量一致性检验;
- 科研院所与高等院校:用于新材料、新结构连接性能研究及标准验证;
- 主机厂所与质检机构:用于入厂复验、供应商质量监控及失效分析支持。
常见问题
问题一:航空航天MJ螺纹桶形螺母径向游隙测定的检测周期是多久?
一般情况下,航空航天MJ螺纹桶形螺母径向游隙测定的检测周期为7-15个工作日。实际周期会受到多种因素影响,包括检测项目的数量与配置(如仅测定径向游隙,还是同时开展螺纹参数、力学性能、环境试验等)、送检样品的数量与规格、所采用检测方法的复杂程度,以及样品是否需要特殊状态调节或破坏性试验后的补充取样等。若委托方有加急需求,可与实验室沟通安排加急处理,通过优化排产、并行开展多项检测等方式缩短周期,具体交付时间以双方确认为准。
问题二:航空航天MJ螺纹桶形螺母径向游隙测定的检测价格是多少?
检测费用需结合具体检测方案进行核算,主要影响因素包括:委托检测项目的种类与数量(仅测定径向游隙与全项目检测的费用差异较大)、所选用的检测方法与执行标准、送检样品的数量与规格批次、检测周期要求(常规周期与加急服务的成本不同)以及是否需要附加的技术服务等。由于不同委托方的需求差异较大,建议在送检前与检测机构充分沟通检测需求,由实验室根据实际方案提供正式报价,以便获得准确、合理的费用信息。
问题三:径向游隙过大或过小对装配质量有什么影响?
径向游隙过大时,螺母在安装槽内的定位精度下降,紧固系统刚度不足,振动环境下螺母与安装槽壁之间易产生微动磨损,严重时可能引起螺母转动失效或连接松动;径向游隙过小时,螺母浮动能力不足,无法补偿孔位偏差与壁板厚度公差,装配时螺栓与螺母轴线偏斜,容易出现螺纹乱扣、咬死、单边啮合等缺陷,甚至损伤复合材料基体。因此必须通过精确测定将游隙控制在标准规定的范围内。
问题四:径向游隙测定依据哪些标准执行?
测定工作主要依据国家军用标准GJB 3系列MJ螺纹标准、相关航空行业标准(HB)、产品专用规范以及委托方提供的产品图样和技术协议执行。不同型号规格的桶形螺母,其径向游隙的极限值、测量部位、施力方式等要求可能存在差异,实验室会在检测前与委托方确认执行标准与验收依据,确保判定准则的准确适用。
问题五:送检时对样品有什么要求?
送检样品应为状态良好的成品件,表面清洁、无油污、无锈蚀与磕碰伤,螺纹无毛刺与损伤;样品应附带规格型号、材料牌号、表面处理状态、执行标准等基本信息;建议按批次抽样原则确定送样数量,若需同时开展破坏性检测项目,应酌情增加样品数量;若测定需在实际壳体或安装槽中进行,还应提供相应的安装基体,或确认使用实验室标准检具进行模拟安装。
问题六:检测报告通常包含哪些内容?
检测报告一般包含以下内容:委托方信息、样品名称规格与状态描述、检测依据的标准与技术条件、检测项目与方法、所用主要仪器设备、检测环境条件、各项检测数据结果(含径向游隙实测值及多方向测量结果)、与标准要求对比后的判定结论,以及抽样、检测、审核人员的签署信息。报告内容完整、数据可追溯,可用于产品质量评价、入厂验收、工艺改进和科研分析等多种用途。
机构信息
| 机构名称 | 北京中科光析科学技术研究所 |
| 机构简称 | 中析研究所 |
| 机构性质 | 集体所有制 |
| 隶属关系 | 集体所有制科研测试研究机构,独立开展检测业务 |
| 机构定位 | 以科研检测为主的科研测试研究机构 |
| 机构资质 | 旗下实验室拥有 CMA、CNAS 等资质 |
| 机构荣誉 | 多次参加能力验证并获得满意结果 |
| 报告用途 | 工业问题诊断、失效分析、招投标佐证、科研课题数据支持、来料验收、内部研发比对 |
| 质量方针 | 科学、公正、准确、满意 |
| 服务承诺 | 科学管理,行为公正,方法规范,数据准确,服务热情,工作高效 |
| 服务理念 | 以客户需求为导向,用规范方法产出准确数据 |
| 服务内容 | 食品、材料、化工、性能测试、能源、力学、生物、非标实验等领域检测及科研定制测试 |
| 服务行业 | 食品、制造、化工、能源、医药、农业、科研院校等 |




















