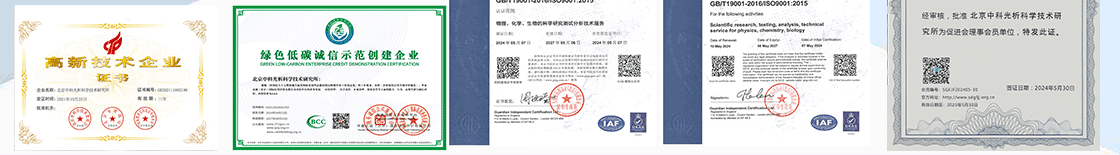
旗下实验室资质
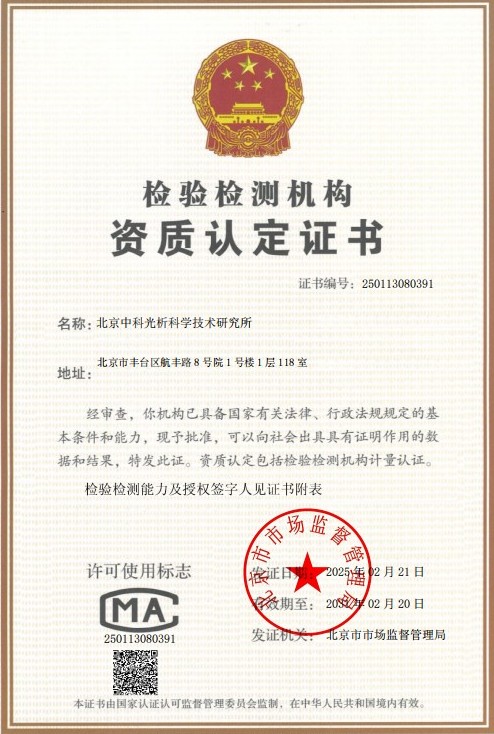 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
厚钢板电磁超声检测方法是一种基于电磁超声换能器(EMAT)技术的新型无损检测手段,主要用于评价大厚度钢板内部的完整性与质量状态。与传统压电式超声检测相比,该方法无需耦合剂、无需对钢板表面进行打磨处理,通过电磁感应方式在金属内部直接激发超声波,实现了真正意义上的非接触检测,特别适合厚钢板这类表面积大、表面状态复杂的工件。
电磁超声检测的物理机理主要包括洛伦兹力效应、磁致伸缩效应和磁化力效应。当高频交变电流通过置于钢板表面附近的激励线圈时,会在钢板表层感应出相同频率的涡流;该涡流在外加恒定磁场的作用下产生洛伦兹力,驱使钢板表层金属质点发生高频振动,从而在板内激发出超声波。超声波在传播过程中遇到分层、夹杂、裂纹等缺陷时会发生反射与散射,反射回波再次到达钢板表面时,质点振动切割磁力线,在接收线圈中感应出电压信号,经过放大、滤波和数字化处理后,即可获得反映钢板内部状况的检测信息。
针对厚钢板检测的特殊性,电磁超声技术展现出多重优势:其一,低频超声波穿透能力强,配合大功率激励可实现厚板全截面覆盖;其二,探头可提离工件表面工作,允许一定距离的非接触检测,对氧化皮、锈蚀和表面不平整具有较强的容忍度;其三,不存在耦合不良导致的检测盲区和信号波动,检测结果的重复性与可靠性更高;其四,易于实现自动化扫查和在线检测,满足钢厂大批量出厂检验的需求。
检测样品
厚钢板电磁超声检测方法适用的样品类型十分广泛,涵盖国民经济多个重要领域所使用的钢铁材料,主要包括:
- 碳素结构钢和低合金高强度结构钢厚钢板,厚度通常在20毫米至300毫米之间;
- 锅炉、压力容器及换热设备用厚钢板;
- 造船及海洋工程装备用厚钢板;
- 桥梁结构、高层建筑及塔架用厚钢板;
- 工程机械、矿山机械用耐磨钢与高强钢厚板;
- 风电设备、压力管道管板等特种用途厚钢板;
- 连铸板坯、轧制中间坯等生产过程中的半成品。
样品检测前应进行基本的信息登记,包括牌号、炉批号、规格尺寸、热处理状态及执行标准。虽然电磁超声检测对表面质量要求较低,但表面若存在松动的氧化皮、厚层油漆或油污,仍建议适当清理,以保证探头与钢板之间具有稳定的提离距离,获得良好的信号质量。
检测项目
依据相关国家标准、行业标准以及客户委托要求,厚钢板电磁超声检测可开展的检测项目主要包括以下内容:
- 内部缺陷检测:发现并评价钢板内部的分层、夹层、白点、内裂、非金属夹杂聚集等缺陷的位置、当量尺寸及分布范围;
- 厚度测量:利用超声回波传播时间精确测定钢板厚度,评估厚度均匀性与减薄程度;
- 焊缝及拼接区域检测:对厚板对接焊缝内部的未熔合、未焊透、气孔、夹渣及裂纹进行检测;
- 材料声学特性评价:通过声速、衰减系数的测定,间接评估钢板的组织均匀性、晶粒度及各向异性;
- 残余应力测试:基于声弹性效应,对厚板焊接或加工后的残余应力分布进行评估;
- 板波筛查:利用兰姆波等导波对大面积板面进行快速扫查,实现缺陷的初步定位与筛查。
检测方法
厚钢板电磁超声检测的典型实施流程包括方案设计、参数设定、扫查采集和缺陷评价四个环节,具体方法如下:
在方案设计阶段,检测工程师根据钢板的材质、厚度、生产工艺及检测目的,选择合适的超声波模式和探头类型。对于钢板内部夹层类缺陷,一般采用垂直入射的体波反射法,探头置于板面,接收缺陷回波与底面回波;对于板材整体筛查,可采用兰姆波等超声导波方法,在单点激励下实现长距离传播,快速发现板内的显著缺陷区域;对于焊缝检测,则可采用斜入射横波法或衍射时差技术,对焊缝截面进行成像分析。
在参数设定阶段,将电磁超声探头放置于钢板表面或保持规定提离距离,设置激励电压、激励频率、脉冲宽度、重复频率、放大增益及报警闸门等参数,并利用带人工缺陷的标准试块或对比试块对检测系统进行灵敏度校准与复核,确保不同批次检测条件的一致性。
在扫查采集阶段,探头沿预先规划的网格线或连续路径移动,采用手动、半自动或全自动扫查方式,配合编码器记录每个数据点的位置坐标,系统实时存储波形数据并合成为断面图像与平面投影图像,直观展示缺陷在钢板厚度方向和平面方向的分布情况。
在缺陷评价阶段,检测人员依据标准规定的方法测定缺陷回波的幅度当量、深度位置、指示长度与指示面积,结合钢板的用途与验收等级,判定缺陷是否超标,并对钢板的整体质量给出结论性意见。
检测仪器
开展厚钢板电磁超声检测所需的仪器设备配置如下:
- 电磁超声换能器:包括洛伦兹力型探头、磁致伸缩型探头以及用于板波检测的可变角探头,配备不同频率规格以适应不同厚度钢板;
- 大功率电磁超声激发接收仪:提供高电压、大电流脉冲激励,并具备低噪声前置放大与滤波功能;
- 数据采集与处理系统:具备高速模数转换、波形显示、闸门报警及图像合成功能;
- 自动扫查装置:步进电机或伺服驱动的扫查架、导轨与编码器,保证扫查轨迹的精确定位与全覆盖;
- 标准试块与对比试块:带有平底孔、横孔或人工槽的钢板试块,用于系统校验与灵敏度标定;
- 分析软件:具备缺陷识别、当量计算、成像重建及报告生成功能。
应用领域
厚钢板电磁超声检测方法在众多工业领域得到广泛应用,为重大装备制造和钢结构工程的质量安全提供了有力保障:
- 钢铁冶金行业:厚板生产线的在线自动探伤与出厂检验,及时发现连铸与轧制缺陷;
- 船舶与海洋工程:船体板、舱壁板及海洋平台结构厚板的质量验收;
- 锅炉压力容器:反应器、换热器、储罐等设备用厚板的入厂复验与在役检测;
- 桥梁与建筑结构:桥梁板、箱梁板及高层钢结构厚板的焊缝与母材检测;
- 能源电力:风电塔筒、水电压力钢管、核电设备用钢板等关键部件检测;
- 工程机械与矿山设备:起重机臂架、挖掘机结构件等高负荷厚板构件的定期检测。
常见问题
问题一:厚钢板电磁超声检测方法的检测周期是多久?
厚钢板电磁超声检测方法的检测周期一般为7-15个工作日。具体周期受多种因素影响:检测项目数量越多、覆盖的板面面积越大,所需扫查与数据整理时间越长;样品数量较多时需要排队分批检测;若涉及残余应力分析、导波成像等复杂方法,数据处理与评定时间也会相应延长。此外,如委托方有紧急需求,可与检测机构沟通安排加急处理,在保证质量的前提下尽量缩短交付时间。
问题二:厚钢板电磁超声检测方法的检测价格是多少?
厚钢板电磁超声检测方法的检测价格需结合具体检测需求确定,无法一概而论。影响价格的主要因素包括:检测项目的种类与数量、采用的检测方法与技术难度、钢板样品的数量与规格尺寸、扫查覆盖率要求、检测周期的缓急程度以及是否需要现场检测服务等。不同委托项目的检测范围差异较大,建议在委托前提供样品信息和检测要求,由检测机构评估后给出正式报价方案,欢迎联系我们的客服或技术顾问咨询了解。
问题三:厚钢板电磁超声检测方法测试需要什么资质?
厚钢板电磁超声检测属于专业性较强的无损检测业务,检测机构应具备相应的资质能力。我们旗下拥有CMA和CNAS资质,检测能力范围覆盖多种金属材料的无损检测项目,能够满足不同行业客户的质量验收与贸易交货需求。同时,我们配备了先进的电磁超声检测仪器和齐全的标准试块,检测团队由经验丰富的无损检测工程师组成,多名人员持有相关无损检测技术资格等级证书,可为客户提供规范、可靠、高效的检测服务与技术咨询支持。
问题四:电磁超声检测与传统压电超声检测有什么区别?
两者的主要区别体现在换能机理与耦合方式上。传统压电超声检测依赖压电晶片的振动产生超声波,必须通过耦合剂将声波传入工件,对表面光洁度要求较高;电磁超声检测则通过电磁感应在工件表层直接激发超声波,无需耦合剂,可实现非接触检测,对带氧化皮的粗糙表面适应性强,且更容易实现自动化高速扫查。不过电磁超声换能效率相对较低,需要大功率激励设备配套使用,设备门槛与检测成本相应较高,两种技术在工程中往往互为补充。
问题五:电磁超声检测对钢板表面有什么要求?
电磁超声检测对表面状态的要求远低于传统超声检测,钢板表面存在致密的氧化皮、轻微锈蚀或较薄涂层时通常仍可正常检测。但需要注意的是,探头的提离距离应控制在合理范围内,若表面存在松动的氧化皮鳞层、大面积起翘的漆膜或严重油污,可能引起信号衰减和波动,建议在检测前进行简单清理,确保探头移动顺畅、信号稳定一致。
问题六:电磁超声检测能发现厚钢板中的哪些缺陷?
电磁超声检测能够有效发现厚钢板内部及近表面的多种缺陷,包括夹层与分层、内部裂纹、白点、非金属夹杂聚集、缩孔残余等冶金与轧制缺陷。通过不同波型与探头组合,还可以对焊缝中的未熔合、未焊透、气孔和夹渣进行检测,并可实现厚度测量与残余应力评估,为钢板质量的全面评价提供数据支撑。
问题七:检测报告通常包含哪些内容?
厚钢板电磁超声检测完成后出具的检测报告一般包括:委托方信息、样品信息(牌号、规格、炉批号、数量)、检测依据标准、检测方法与设备、扫查方式与覆盖率、灵敏度校验记录、缺陷指示的位置与尺寸、结果评定结论以及检测人员和审核人员签字等。报告内容完整规范,可用于产品质量证明、工程验收及质量追溯等用途。如对报告格式或附加信息有特殊要求,可在委托时提前沟通说明。