旗下实验室资质
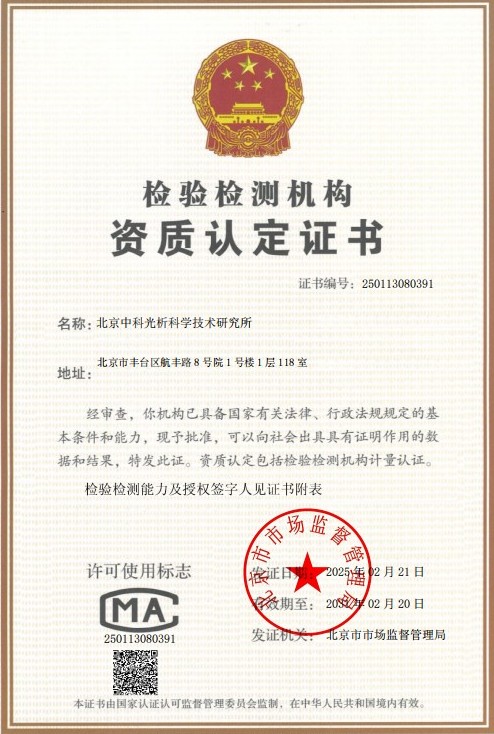 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
双向拉伸聚丙烯消光薄膜(BOPP消光膜)是以聚丙烯为主要原料,通过共挤出方式在薄膜表层引入含有消光剂的功能层,再经过纵向和横向双向拉伸工艺制成的一种高档包装薄膜材料。由于其表面分布着大量微观凹凸结构,光线照射到薄膜表面时会发生漫反射,从而形成柔和、低反射的哑光视觉效果,被广泛应用于书刊封面、礼品包装、标签印刷等领域。
光泽度是评价消光薄膜表面光学性能的核心指标之一,它反映了薄膜表面对入射光产生镜面反射的能力。对于消光薄膜而言,光泽度数值越低,说明消光效果越好,表面哑光质感越强;反之,若光泽度偏高,则可能出现亮斑、消光不均等质量缺陷。因此,双向拉伸聚丙烯消光薄膜光泽度测试是生产企业、使用单位以及第三方检测机构进行质量控制和产品验收的重要手段。
光泽度测试的基本原理是将一定角度的平行光束投射到薄膜表面,通过测量镜面反射方向上的反射光强度,并与标准板的反射量进行对比,得出光泽度数值。目前国内外常用的测试标准包括GB/T 8807《塑料 镜面光泽的测定》、ASTM D2457以及ISO 2813等,测试角度通常有20°、45°、60°和85°等多种选择,其中60°几何条件是消光薄膜最常用的测试方式。
检测样品
进行双向拉伸聚丙烯消光薄膜光泽度测试时,送检样品应满足以下基本要求:
- 样品表面应清洁、平整、无褶皱、无划伤、无明显气泡及杂质,避免影响光的反射性能;
- 样品尺寸应保证测量探头能够完全覆盖测试区域,一般建议裁取100mm×100mm以上的平整样片若干;
- 样品应在标准环境条件(温度23℃±2℃,相对湿度50%±5%)下进行状态调节,时间一般不少于4小时,具体以相关标准要求为准,以消除环境应力对测试结果的影响;
- 样品应从薄膜的不同位置取样,如横向左右两侧、中间位置以及纵向不同段位,以全面评估光泽度的均匀性;
- 对于复合、印刷、涂布后的消光薄膜制品,同样可以进行光泽度测试,以评估后道加工对消光效果的影响。
检测项目
围绕双向拉伸聚丙烯消光薄膜光泽度测试,可开展的检测项目主要包括:
- 60°镜面光泽度:消光薄膜最常用的光泽度测试角度,用于评定总体消光水平;
- 20°镜面光泽度:适用于高光泽表面或需要对数值进行更精确分辨的场合;
- 85°镜面光泽度:适用于低光泽表面,可有效提高低光泽度样品的测量分辨能力;
- 光泽度均匀性:评估薄膜横向、纵向以及批与批之间光泽度的一致性;
- 光泽度偏差分析:将实测值与产品标准、供需双方协议指标进行比对,判断是否合格;
- 消光效果对比评价:对不同配方、不同工艺条件下生产的消光薄膜进行光泽度横向对比,为工艺改进提供数据支持。
检测方法
双向拉伸聚丙烯消光薄膜光泽度测试一般参照GB/T 8807《塑料 镜面光泽的测定》或ASTM D2457、ISO 2813等标准执行,基本测试流程如下:
首先是仪器校准。测试前需使用高光泽标准板和工作标准板对光泽度仪进行校准,确保仪器示值准确可靠,校准过程中应避免标准板表面沾染灰尘和指纹,以免引入系统误差。
其次是样品制备。从待测薄膜上裁取平整、无缺陷的样片,用洁净的无尘布轻轻除去表面灰尘,注意不可用有机溶剂擦拭,以免改变表面状态。样片需在标准环境下完成状态调节后再进行测试。
第三是角度选择。消光薄膜光泽度较低,通常优先选用60°几何条件;当60°测试数值很低且需要更高分辨率时,可选用85°角度进行补充测试;对高光泽产品或需要精细比对的场合,可选用20°角度。
第四是测量操作。将光泽度仪探头平稳放置在样品表面,确保接触严密、无漏光,在同一样片的不同位置至少测量多点(一般不少于5点),记录各点读数并计算平均值,同时观察极差以判断均匀性。
最后是数据处理与结果判定。以多点测量值的算术平均值作为该样品的光泽度值,必要时计算标准偏差和极差,结合产品标准或客户协议要求给出评价结论。
检测仪器
双向拉伸聚丙烯消光薄膜光泽度测试所涉及的主要仪器设备包括:
- 多角度光泽度仪:具备20°、60°、85°等多种几何条件,符合相关标准对光源、探测器和光路结构的要求;
- 标准光泽度板:包括高光泽标准板和工作标准板,用于仪器校准和期间核查;
- 标准状态调节箱(恒温恒湿设备):提供温度23℃±2℃、相对湿度50%±5%的标准环境条件;
- 测厚仪:用于测量薄膜厚度,辅助分析厚度偏差对光泽度的影响;
- 雾度透光率测试仪:可作为消光薄膜光学性能的配套测试手段,全面评价薄膜的透光、雾度与消光特性;
- 表面粗糙度仪:用于分析消光表面微观形貌,探究粗糙度与光泽度之间的关联。
应用领域
双向拉伸聚丙烯消光薄膜光泽度测试服务于多个行业和场景:
- 包装印刷行业:用于书刊封面、画册、海报等覆膜产品的消光效果控制,提升印刷品的档次感;
- 软包装行业:食品、日用品、化妆品等外包装膜的质量检验,确保包装外观柔和均匀;
- 薄膜生产企业:原材料进厂检验、生产过程巡检和成品出厂检验,监控消光层配方与拉伸工艺的稳定性;
- 标签及复合加工行业:评估消光膜与其他材料复合、涂布、印刷后的光泽变化;
- 贸易与采购环节:供需双方以光泽度数据作为交货验收的技术依据,减少质量争议;
- 科研与新品开发:高校、科研院所及企业研发部门通过光泽度测试研究消光剂种类、含量、粒径及双向拉伸工艺对消光性能的影响规律。
常见问题
问题一:双向拉伸聚丙烯消光薄膜光泽度测试的检测周期是多久?
双向拉伸聚丙烯消光薄膜光泽度测试的检测周期一般为7-15个工作日。实际周期会受到多种因素影响,包括检测项目的数量、送检样品的数量、所选测试方法的复杂程度以及是否涉及多点均匀性测试等附加内容。如果客户有紧急需求,可以与实验室沟通安排加急服务,在排期允许的情况下适当缩短周期;若同时委托多项光学性能或力学性能测试,整体周期也可能相应延长,具体交期以检测方案确认后的时间为准。
问题二:双向拉伸聚丙烯消光薄膜光泽度测试的检测价格是多少?
双向拉伸聚丙烯消光薄膜光泽度测试的费用没有统一固定的数值,通常需要根据具体情况评估。影响检测价格的因素主要包括:检测项目的多少(如仅测60°光泽度还是多角度综合测试)、所采用的测试方法标准、送检样品的数量、是否需要均匀性多点测试、检测周期要求(常规还是加急)等。测试内容越多、样品越多、要求越复杂,费用相应会有所变化。建议您在送检前与我们的技术顾问联系,说明具体的测试需求和样品情况,我们将为您提供针对性的检测方案和准确的报价信息。
问题三:双向拉伸聚丙烯消光薄膜光泽度测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力范围覆盖高分子材料、塑料薄膜及包装材料的光学性能、力学性能等多项参数,能够为客户提供科学、准确、公正的双向拉伸聚丙烯消光薄膜光泽度测试服务。同时,我们拥有专业的技术团队和先进的检测仪器设备,工程师具备丰富的薄膜检测经验,可依据国家标准、行业标准或国际标准开展测试,并对测试过程中的技术问题提供专业解答,检测数据可满足企业质量控制、贸易验收及研发改进等多种用途的需要。
问题四:消光薄膜的光泽度数值多少才算合格?
消光薄膜光泽度是否合格,取决于所依据的产品标准、行业标准或供需双方签订的技术协议。一般来说,消光薄膜的60°光泽度数值越低,消光效果越好,哑光质感越突出。不同用途的产品对光泽度要求不同,例如高端哑光包装可能要求更低的数值,而普通用途则相对宽松。建议以具体执行的标准或合同约定为判定依据,检测报告中会给出实测值并对照限值作出合格与否的结论。
问题五:光泽度测试应该选择20°、60°还是85°角度?
测试角度的选择主要依据样品光泽水平和相关标准规定。60°是通用角度,适用于大多数中低光泽表面,也是消光薄膜最常用的测试几何条件;20°角度适合高光泽表面,可提高高数值段的分辨能力;85°角度则适合低光泽表面,对消光膜这类低光泽样品具有更好的分辨效果。实际检测中,通常先以60°进行测试,若数值很低且需要更精细的区分,可补充85°测试;如客户或执行标准有明确规定,则按规定的角度执行。
问题六:送检样品需要准备多少,有哪些注意事项?
建议送检时提供足够面积的平整薄膜样品,一般裁取不小于100mm×100mm的样片数片,并保证样品表面清洁、无褶皱、无划伤、无污染。样品应从卷膜的不同部位取样,以便评估光泽度均匀性。送检前避免用手直接触摸测试区域,不要用有机溶剂擦拭表面;如样品处于复合、印刷等加工状态,请注明相关信息,以便实验室针对表面状态制定合适的测试方案。
问题七:消光薄膜光泽度偏高的原因有哪些?
消光薄膜光泽度偏高通常与以下因素有关:一是消光层配方问题,如消光剂含量不足、粒径分布不合理或分散不均匀,导致表面微观粗糙度不够;二是双向拉伸工艺参数波动,拉伸比、拉伸温度不当会使表面消光结构被拉伸变形或破坏;三是薄膜厚度偏差,消光层厚度偏薄会削弱消光效果;四是表面污染或后道加工影响,如涂布、复合、印刷工艺改变了表面微观形貌。通过光泽度测试并结合表面粗糙度分析,可以帮助企业定位原因,进而优化配方与生产工艺。