旗下实验室资质
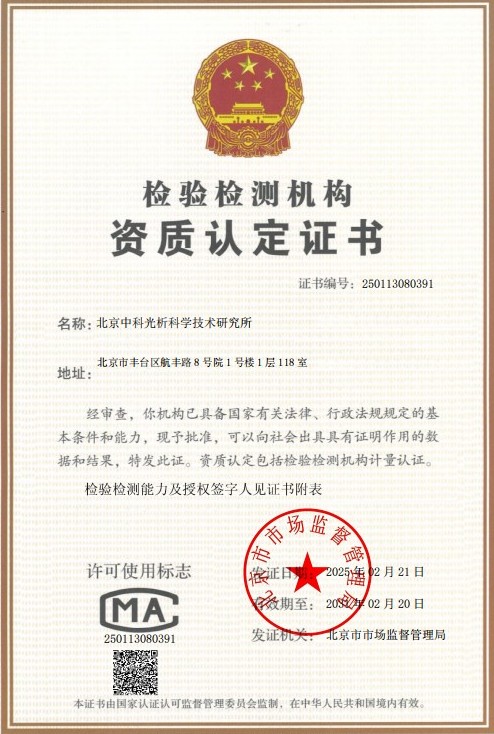 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
透明塑料镜面光泽度测试是评价透明或半透明塑料制品表面光学质量的重要检测手段。镜面光泽度是指物体表面在镜面反射方向上相对于理想镜面的反射能力,其数值以光泽单位GU(Gloss Unit)表示。对于透明塑料而言,光泽度不仅直接影响产品的外观品质,还在一定程度上反映了材料表面的平整度、洁净度以及加工工艺的稳定性,因此被广泛应用于来料检验、过程控制和成品验收等环节。
从光学原理上看,当光线照射到塑料表面时,一部分光发生镜面反射,另一部分发生漫反射,还有一部分透射穿过材料。镜面反射成分越强、漫反射成分越弱,表面呈现的光泽就越高。透明塑料的镜面光泽度与其表面微观粗糙度密切相关:表面起伏越小、越平整,镜面反射越集中,光泽度读数越高;反之,模具抛光不良、划痕、橘皮纹、熔体流动痕迹或表面污染都会导致光泽度明显下降。
光泽度测量采用规定的入射角几何条件,常用测量角度包括20°、60°和85°三种。60°角适用于中等光泽表面的通用测量,是大多数透明塑料制品的首选角度;20°角对高光泽表面具有更高的分辨能力,适用于光学级薄膜、抛光板材等高光泽产品;85°角则用于低光泽表面,可减少细微纹理对测量结果的影响。测试时先用高光泽黑色玻璃标准板校准仪器,再将样品平整贴合于测量口,仪器读取样品镜面反射光通量与标准板反射光通量之比,即为光泽度值。
为了保证测试结果的可比性和重现性,透明塑料镜面光泽度测试需要依据统一的标准方法进行,样品的状态调节、测量点的选取、仪器的校准以及数据的处理方式均有明确规定。通过科学规范的测试,企业可以准确掌握产品的表面光学性能,为配方优化、模具改进和工艺调整提供可靠的数据支撑。
检测样品
透明塑料镜面光泽度测试适用的样品范围十分广泛,涵盖常见透明与半透明塑料材料及其制品,主要包括以下几类:
- 透明板材类:聚甲基丙烯酸甲酯(PMMA、亚克力)板、聚碳酸酯(PC)耐力板与阳光板、聚苯乙烯(PS)板、透明PVC硬板等;
- 透明薄膜类:PET薄膜、BOPP薄膜、BOPET薄膜、PE薄膜、流延CPP薄膜、PVC收缩膜以及各类复合包装薄膜;
- 注塑制品类:透明仪表罩、光学镜片、灯罩、化妆品瓶、透明外壳、导光板等注塑成型件;
- 片材与容器类:APET透明片材、吸塑托盘、透明塑料杯、饮料瓶坯及瓶身等;
- 其他样品:透明涂层、光学胶片、保护膜、屏幕保护片等各类透明塑料制品。
为保证测试的有效性,送检样品表面应平整、清洁、无明显划痕、气泡、灰尘与油污,且不得弯曲变形。样品尺寸应能完全覆盖仪器测量开口,一般建议不小于75mm×75mm,具体以仪器测量口径为准。对于表面带有纹理、压花或曲面的样品,需提前与检测机构沟通,评估测试可行性或选取具有代表性的平整区域进行测量。样品在测试前还应按照标准要求进行状态调节,以消除环境温湿度差异对测量结果的影响。
检测项目
围绕透明塑料的表面光学性能,除核心的镜面光泽度外,还可结合以下相关项目开展综合评价:
- 20°镜面光泽度:适用于高光泽透明表面的高分辨力测量;
- 60°镜面光泽度:通用测量角度,适用于大多数透明塑料制品;
- 85°镜面光泽度:适用于低光泽或表面带细微纹理的透明材料;
- 透光率:表征可见光透过材料的能力,与光泽度共同评价透明塑料的光学品质;
- 雾度:反映透射光中漫散射光所占比例,雾度越低,材料的透明感越好;
- 色差与黄变指数:评价透明塑料批次间颜色一致性及耐黄变性能;
- 表面光泽均匀性:通过多点测量评价样品不同部位光泽度的一致程度。
以上项目可根据产品标准、客户规范或协议要求灵活组合,形成完整的透明塑料表面光学性能检测方案,全面反映产品质量水平。
检测方法
透明塑料镜面光泽度测试主要依据以下国内外标准开展:
- GB/T 8807《塑料镜面光泽试验方法》:我国塑料镜面光泽测定的基础标准,规定了试样状态调节、测量几何条件与结果表示方法;
- ASTM D523:国际广泛采用的镜面光泽测量标准,定义了20°、60°、85°三种几何条件;
- ASTM D2457:专门针对塑料薄膜及固体塑料的光泽度测试方法标准;
- ISO 2813:镜面光泽测定的国际标准方法,也常被塑料制品检测所引用;
- DIN 67530:规定采用反射计原理测量镜面光泽的德国标准方法。
典型测试流程如下:首先对样品进行外观检查与状态调节,通常在温度23℃±2℃、相对湿度50%±5%的环境中放置规定时间;随后使用量值可溯源的高光泽黑色玻璃工作标准板对光泽度仪进行校准,必要时以中光泽标准板进行核查;再将样品平放于仪器测量口,确保测量面与开口紧密贴合、无漏光;在同一样品上选取不少于三个不同位置进行测量,观察各点读数的离散程度,若偏差过大应增补测点;最后以各测点光泽度的算术平均值作为测试结果,并在报告中注明测量角度,如60°光泽度为95GU。整个过程中应避免手指直接触摸测量区域,防止灰尘与静电吸附等因素干扰读数。
对于薄膜类样品,还需注意背衬的影响:测试时应将薄膜平整贴合于黑色标准背板之上,排除透射光与背景反射对测量值的干扰;对于易产生静电的薄膜,宜先行静电消除处理后再进行测量,以保证数据的真实性与稳定性。
检测仪器
透明塑料镜面光泽度测试所涉及的主要仪器设备包括:
- 光泽度仪:核心设备,内置标准光源与光电探测器,按20°、60°、85°几何光路设计,部分型号支持多角度切换测量,可直接以GU为单位显示读数;
- 黑色玻璃标准板与工作标准板:用于仪器校准与期间核查,其量值可溯源,是保证测量结果准确可靠的基础;
- 透光率/雾度测试仪:用于配套测定透光率与雾度,全面评价透明塑料的光学性能;
- 分光测色仪:用于色差、黄变指数等颜色相关指标的测定;
- 恒温恒湿状态调节箱:提供标准环境条件,保证测试前样品达到规定状态;
- 静电消除装置与专用清洁用品:用于薄膜样品的预处理,减少测量过程中的干扰因素。
所有仪器设备均须定期检定或校准,标准板应妥善保存、避免划伤与污染,确保量值溯源链条完整,从而保障测试数据的长期稳定与可靠。
应用领域
透明塑料镜面光泽度测试的应用贯穿多个行业领域,主要包括:
- 包装行业:食品、药品、化妆品透明包装薄膜与容器的光泽质量控制,提升货架展示效果;
- 汽车工业:车灯配光镜、仪表透明罩、车窗贴膜等部件的外观与光学性能评价;
- 电子电器:显示屏导光板、面板、镜头、屏幕保护片等产品的表面光泽一致性检验;
- 建筑材料:阳光板、采光顶棚、透明隔断等材料的光学品质验收;
- 广告展示:灯箱片、展示架、标识标牌用透明片材的外观分级;
- 家居日用:透明收纳制品、水杯、餐盒等日用品的外观质量把关;
- 科研开发:新材料研发、配方筛选、模具与注塑工艺研究中的表面性能表征。
通过光泽度测试,企业能够在原料入库、生产过程与成品出厂各环节建立量化的外观质量指标,减少目视判断带来的主观偏差,有效降低批量性外观不良的风险,提升产品市场竞争力。
常见问题
问题一:透明塑料镜面光泽度测试的检测周期是多久?
透明塑料镜面光泽度测试的检测周期一般为7-15个工作日。具体时长受多方面因素影响:检测项目的数量与组合方式(如仅测光泽度还是同时开展透光率、雾度等配套项目)、送检样品的数量与制样难度、所选测试方法的复杂程度等都会影响进度;若样品需要较长时间的状态调节或需要增补测点复测,周期也会相应延长。对于有紧急交付需求的客户,多数检测机构可提供加急服务,在保证数据质量的前提下缩短交付时间,建议在委托检测前与机构确认具体排期安排。
问题二:透明塑料镜面光泽度测试的检测价格是多少?
透明塑料镜面光泽度测试的费用受多种因素共同影响,无法一概而论。主要影响因素包括:检测项目的数量与类型,单项光泽度测试与多角度测试、光泽度与其他光学性能组合测试的费用不同;所依据的测试方法与标准要求;送检样品的数量与制样处理要求;检测周期是否需要加急等。一般来说,项目越全面、样品越多、周期越紧张,整体费用也会相应有所变化。如需了解具体报价,建议直接联系检测机构,详细说明测试需求与样品情况,由专业人员提供针对性的费用方案。
问题三:透明塑料镜面光泽度测试需要什么资质?
我们旗下拥有CMA和CNAS资质,能力范围覆盖塑料材料及制品的多种理化与光学性能检测项目,可满足不同行业客户对透明塑料镜面光泽度测试的专业需求。同时,我们建立了完善的质量管理体系,配备了符合标准要求的光泽度仪、标准板等计量设备,量值溯源链条完整,并拥有经验丰富的专业技术团队,能够从样品接收、测试操作到数据审核的全过程保障检测结果的科学性、准确性与可追溯性,为客户提供专业、高效的检测技术服务。
问题四:光泽度单位GU代表什么含义?如何解读测试数值?
GU是光泽单位的缩写,其定义为以高光泽黑色玻璃标准板在规定几何条件下的镜面反射为基准,样品镜面反射光通量与之相比的百分比值,抛光黑玻璃在60°条件下约为100GU。数值越高表示表面镜面反射能力越强、外观越亮,例如60°光泽度在70GU以上通常属于高光泽表面,20GU以下则属于低光泽表面。需要注意的是,不同测量角度下得到的数值不能直接进行比较,在报告和使用数据时必须同时注明测量角度。
问题五:20°、60°、85°三种测量角度应如何选择?
角度选择的基本原则是依据样品表面的光泽水平:可先用60°角进行预测量,若读数高于70GU,宜改用20°角以提高高光泽区的分辨能力;若读数低于10GU,则宜改用85°角以改善低光泽区的测量重复性;读数介于两者之间时直接采用60°角结果即可。对于透明板材、光学薄膜等高光泽产品,行业惯例多采用20°或60°角度报告数据;具体测量角度还应遵循相应产品标准或客户协议的规定,以保证结果的可比性。
问题六:透明塑料光泽度偏低可能由哪些原因引起?
常见原因主要来自三个方面。原料方面:树脂纯度不足、含水率偏高或回收料比例过高,容易导致表面粗糙、银纹或气泡,使光泽度下降;加工方面:模具抛光精度不够、模温偏低、注射压力与速度设置不当,可能造成表面复制不良、流痕或橘皮纹;后处理与环境方面:脱模剂残留、运输摩擦划伤、静电吸附灰尘以及老化黄变等也会显著影响光泽。通过光泽度测试结合表面形貌分析,可以帮助定位问题来源,为配方调整与工艺改进提供方向。
问题七:送检样品有哪些具体要求?
送检样品应为表面平整、清洁、无可见划痕与变形的代表性样品,尺寸建议不小于75mm×75mm,以完全覆盖仪器测量开口;薄膜样品应平整无褶皱,并适当多备几张以便挑选与复测。样品应妥善包装,避免运输过程中摩擦、挤压造成表面损伤。测试前样品需在标准环境下进行状态调节;若样品表面带有保护膜,应在临近测试时再行揭除,以保证测量面处于原始状态。对于特殊形状或表面带纹理的样品,建议提前与检测机构沟通,共同确认测试方案与测点布置。