旗下实验室资质
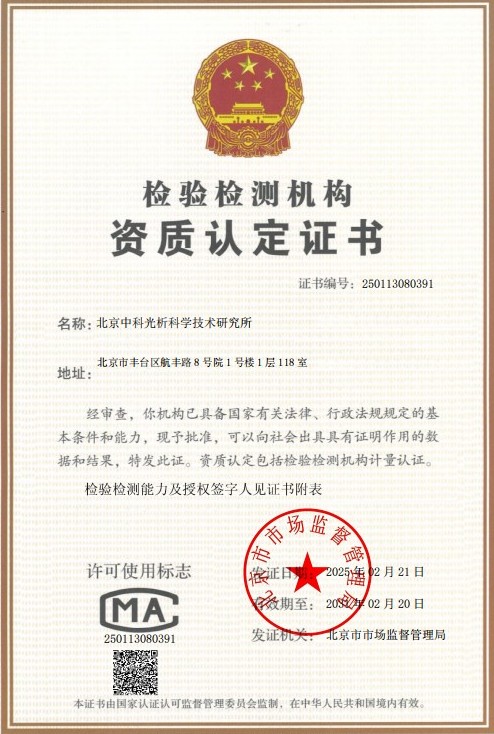 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
金属氮化层是指通过物理气相沉积(PVD)、化学气相沉积(CVD)、等离子体增强化学气相沉积(PECVD)或离子渗氮等表面工程技术,在金属或合金基体表面制备的一类氮化物硬质薄膜。常见的金属氮化层体系包括氮化钛、氮化铬、氮化铝钛、氮化钛铝、氮化铬铝、氮化硅以及多层复合氮化物涂层等。这类涂层通常具有高硬度、良好的耐磨性、优异的抗氧化性和耐腐蚀性能,同时还能赋予表面特定的颜色与装饰效果,因此被广泛应用于切削刀具、模具、机械零部件、医疗器械和装饰五金等领域。
金属氮化层的性能直接决定了工件的使用寿命和服役可靠性。涂层的厚度、硬度、膜基结合力、耐磨性、耐蚀性等指标一旦不达标,可能导致刀具早期崩刃、模具表面剥落、零部件异常磨损等失效问题。金属氮化层性能测试正是围绕这些关键指标,采用标准化的试验方法和精密仪器对涂层进行系统评价的过程,其目的在于验证涂层工艺的稳定性、评判产品是否满足设计与采购要求、分析失效原因,并为涂层配方和工艺参数的优化提供数据支撑。
从技术角度看,金属氮化层性能测试涉及材料学、摩擦学、腐蚀科学和表面分析等多个学科,需要综合运用显微分析、力学测试、摩擦磨损试验和电化学测试等手段,才能对涂层的组织结构与使用性能做出全面、客观的评价。
检测样品
金属氮化层性能测试的样品来源十分广泛,凡是采用氮化物涂层或渗氮处理的产品和材料均可送检。常见的检测样品包括:
- 各类涂层硬质合金或高速钢切削刀具,如钻头、铣刀、车刀片、丝锥、滚刀等;
- 各类模具,包括冲压模具、注塑模具、压铸模具、拉伸模具及其核心零部件;
- 经渗氮或氮化物涂层处理的机械零部件,如齿轮、轴承、凸轮、轴类、活塞杆、液压元件等;
- 汽车发动机零部件,如活塞环、气门、喷油嘴偶件、挺柱等;
- 医疗器械,如手术刀、骨科植入物、牙科器械表面的氮化物涂层;
- 装饰性氮化物涂层制品,如手表表壳表带、眼镜框、卫浴五金、消费电子外壳等;
- 涂层工艺研发过程中的试片、靶材验证样品以及失效分析用的残次品、断口样品等。
送检样品一般要求涂层表面清洁、无油污和明显氧化,样品尺寸和数量应满足相应试验方法的取样要求。对于异形件或大型工件,可协商采用同炉同工艺的随炉试样或代表性部位进行测试,以保证测试结果能够真实反映涂层的实际质量水平。
检测项目
金属氮化层性能测试的项目覆盖涂层的外观、结构、力学性能、摩擦学性能和耐环境性能等多个方面,主要包括:
- 涂层厚度测试:包括总厚度、多层结构各层厚度及界面结合情况的分析;
- 硬度测试:涂层显微硬度、纳米压痕硬度以及弹性模量、膜基复合硬度等;
- 膜基结合力测试:评价涂层与基体之间的附着强度,包括临界载荷、结合力等级等;
- 耐磨性能测试:摩擦系数、磨损率、磨损体积、磨痕形貌等;
- 耐腐蚀性能测试:中性盐雾试验、铜加速醋酸盐雾试验、电化学极化曲线、电化学阻抗谱等;
- 表面形貌与粗糙度测试:表面粗糙度参数、涂层颗粒、针孔、液滴、裂纹等缺陷观察;
- 成分与结构分析:涂层元素组成、元素深度分布、物相结构、择优取向等;
- 残余应力测试:评价涂层内部拉应力或压应力水平;
- 耐热性能与热稳定性测试:高温氧化试验、热循环后的性能变化评价;
- 外观与颜色检测:装饰性涂层的色差、光泽度、膜厚均匀性等。
实际检测中,可根据产品的服役工况、验收标准或研究目标,从上述项目中选取单项或组合项目进行测试,形成完整的涂层质量评价方案。
检测方法
针对不同的检测项目,金属氮化层性能测试采用多种标准化的试验方法,具体如下:
厚度测试方面,常用球磨法(球痕法),通过旋转钢球与金刚石研磨膏在涂层表面磨出球坑,借助显微镜测量坑径并计算涂层厚度;也可采用金相截面法,将样品镶嵌、研磨抛光后直接在显微镜下测量横截面厚度;X射线荧光法则适用于部分体系的无损测厚。
硬度测试方面,对于较厚的氮化层可采用显微维氏硬度计,选择适当载荷使压痕深度控制在膜厚的十分之一以内,以减少基体的影响;对于超薄硬质涂层,则采用纳米压痕技术,通过连续记录载荷—位移曲线获得涂层的硬度与弹性模量,评价结果更为准确可靠。
结合力测试方面,划痕法是应用最广泛的方法,采用金刚石压针在涂层表面划动并连续增加载荷,通过声发射信号、摩擦力突变并结合显微观察确定涂层剥离的临界载荷;此外还可采用划格法、洛氏压痕法等手段定性评价涂层的附着等级。
耐磨性测试方面,常采用球盘式摩擦磨损试验,在规定载荷、转速和滑动距离条件下测试涂层的摩擦系数与磨损率,并利用三维轮廓仪测量磨痕截面计算磨损体积;往复摩擦磨损试验则更贴近许多零部件的实际工况,可作为补充手段。
耐腐蚀测试方面,中性盐雾试验在规定的温度、盐水浓度和沉降量条件下进行连续喷雾,评价涂层出现红锈、白锈或起泡的时间;电化学测试通过测量极化曲线获得自腐蚀电位、腐蚀电流密度等参数,可定量表征涂层的耐蚀行为。
结构与成分分析方面,采用X射线衍射仪分析涂层的物相组成与残余应力,采用扫描电子显微镜观察表面及截面形貌,配合能谱仪进行元素定性与半定量分析,必要时采用辉光放电光谱进行元素深度剖析。
检测仪器
金属氮化层性能测试依托一系列精密仪器设备完成,主要仪器包括:
- 纳米压痕仪:用于超薄涂层的硬度、弹性模量测试;
- 显微维氏硬度计/小负荷维氏硬度计:用于涂层及膜基复合硬度测试;
- 自动划痕测试仪:用于膜基结合力临界载荷的测定;
- 球盘式/往复式摩擦磨损试验机:用于摩擦系数与耐磨性能评价;
- 球磨仪:用于球痕法涂层厚度测量;
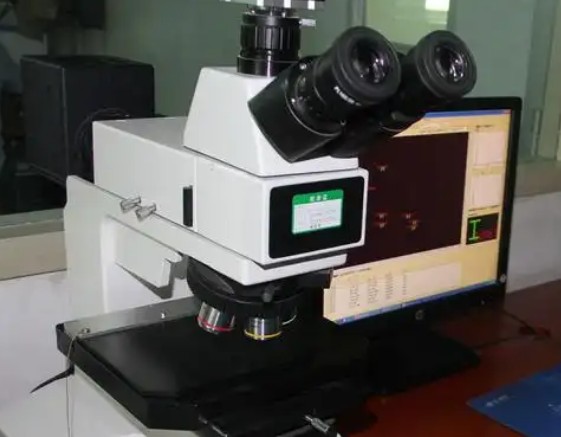
- 金相显微镜与体视显微镜:用于截面厚度测量、压痕形貌和缺陷观察;
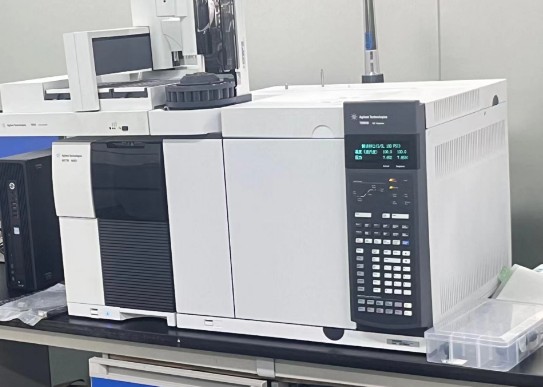
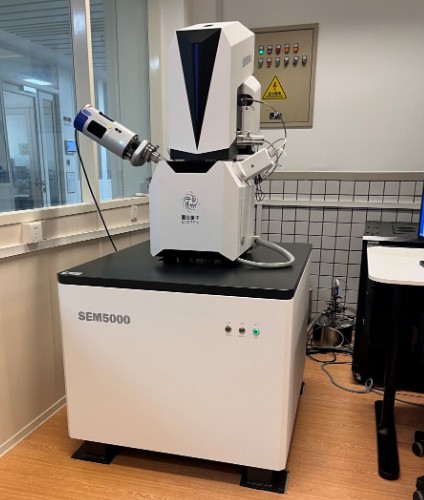
- 扫描电子显微镜(SEM)及配套能谱仪(EDS):用于微观形貌观察与成分分析;
- X射线衍射仪(XRD):用于物相结构和残余应力分析;
- 盐雾试验箱:用于耐腐蚀性能考核;
- 电化学工作站:用于极化曲线、电化学阻抗谱等测试;
- 表面粗糙度仪/三维轮廓仪:用于表面粗糙度和磨痕三维形貌测量;
- 金相制样设备:包括镶嵌机、研磨抛光机等,用于截面样品制备。
应用领域
金属氮化层性能测试服务覆盖众多行业领域,典型应用包括:
- 切削刀具行业:用于涂层刀片的硬度、厚度、结合力等性能评价,支撑刀具涂层工艺开发与产品验收;
- 模具行业:用于冲压、注塑、压铸等模具氮化涂层的质量检验与失效分析,帮助延长模具使用寿命;
- 汽车工业:用于活塞环、气门、喷油嘴等发动机零部件氮化处理层的耐磨、耐蚀性能验证;
- 航空航天领域:用于高可靠性运动部件、紧固件表面涂层的性能考核与质量控制;
- 医疗器械领域:用于手术器械、植入物表面氮化物涂层的硬度、耐蚀等基础性能测试;
- 装饰镀膜行业:用于手表、五金、消费电子产品装饰涂层的颜色、耐磨、耐蚀与附着力检测;
- 纺织与印刷机械:用于导纱件、罗拉、刮刀等部件涂层的耐磨性能评价;
- 科研院所与高校:用于涂层新材料、新工艺研究的测试服务与技术支持。
常见问题
问题一:金属氮化层性能测试的检测周期是多久?
金属氮化层性能测试的检测周期一般为7-15个工作日。具体周期会受多方面因素影响:检测项目的数量与组合方式,单项简单测试周期较短,而涉及摩擦磨损、盐雾腐蚀等耗时试验或多项目组合测试时周期会相应延长;样品数量越多,制样与测试的工作量越大;方法复杂程度也会影响进度,例如需要进行截面金相制样、深度剖析或高温试验的项目耗时更长;此外,若客户有加急需求,可与实验室提前沟通安排加急处理,在保证数据准确的前提下尽量缩短交付时间。
问题二:金属氮化层性能测试的检测价格是多少?
金属氮化层性能测试的费用没有统一标准,需要结合实际情况进行报价。影响价格的主要因素包括:检测项目的种类与数量,单项硬度测试与多项目组合评价的费用差异明显;所采用的检测方法,常规方法与需要大型精密仪器或耗时试验的方法成本不同;送检样品的数量与制样难度;客户对检测周期的要求,加急服务会产生相应费用。建议在送检前与检测机构充分沟通测试需求,明确检测方案后获取正式报价。
问题三:金属氮化层性能测试需要什么资质?
金属氮化层性能测试应由具备相应资质和能力的检测机构开展。我们旗下拥有CMA和CNAS资质,能力范围覆盖涂层厚度、硬度、结合力、耐磨性、耐腐蚀性等金属氮化层性能测试相关项目,能够满足客户在产品质量验收、供应商评价、招投标及研发验证等多种场景下的检测需求。同时,机构配备了纳米压痕仪、划痕测试仪、摩擦磨损试验机、扫描电子显微镜等专业仪器设备,并拥有经验丰富的技术团队,可为测试方案设计、标准解读和数据分析提供全方位支持。
问题四:金属氮化层厚度测试有哪些常用方法?
常用的厚度测试方法包括球磨法(球痕法)、金相截面法和X射线荧光法等。球磨法操作简便,适合多数氮化物涂层,可同时观察多层结构的界面情况;金相截面法直观可靠,能获得厚度分布信息,但属于破坏性试验,需要制样;X射线荧光法属于无损测厚,对特定成分体系的涂层适用性较好。选择方法时应综合考虑涂层体系、厚度范围、精度要求以及是否允许破坏取样等因素,必要时可采用多种方法互相验证,确保结果准确可靠。
问题五:涂层结合力测试中临界载荷偏低的原因有哪些?
临界载荷偏低可能由多方面原因造成:基体表面预处理不当,如清洗不彻底、表面存在氧化膜或污染物,导致涂层与基体结合不良;基体硬度偏低或过渡层设计不合理,使涂层在划痕过程中过早发生基体塑性变形并诱发剥落;沉积工艺参数波动,如温度、偏压、氮气流量控制不当,造成涂层结构疏松或内应力过大;涂层过厚导致应力积累加剧。通过结合力测试结果并配合划痕形貌和断口分析,可以帮助定位工艺薄弱环节,为涂层工艺改进提供明确方向。
问题六:金属氮化层性能测试主要参照哪些标准?
金属氮化层性能测试涉及的标准体系较多,涵盖国家标准、行业标准以及国际通用方法标准。例如涂层厚度测量可参照球磨法、金相法相关标准;硬度测试参照金属材料维氏硬度试验及纳米压痕技术相关标准;结合力评价参照划痕试验、划格试验方法标准;耐磨性测试参照摩擦磨损试验方法标准;耐腐蚀测试参照人造气氛腐蚀试验盐雾试验等标准。具体采用哪个标准,应根据产品类别、验收要求或委托协议确定,也可依据客户指定的企业标准或图纸技术要求执行。
问题七:送检金属氮化层性能测试样品时有哪些注意事项?
送检前建议注意以下几点:样品表面应保持清洁,避免油污、手汗和氧化影响测试结果;样品数量应满足所选测试项目的消耗需求,涉及破坏性试验时需预留足够样品;对于有方向性要求的摩擦磨损或结合力测试,应注明具体测试部位;若委托方有指定标准、验收指标或特殊测试条件,应在委托单中明确注明;对于大型工件或异形件,可提前与实验室沟通取样方案,或提供同炉随炉试样代检。此外,建议随样品提供涂层体系、名义厚度、基体材料及处理工艺等基本信息,以便实验室制定更合理的测试方案。