旗下实验室资质
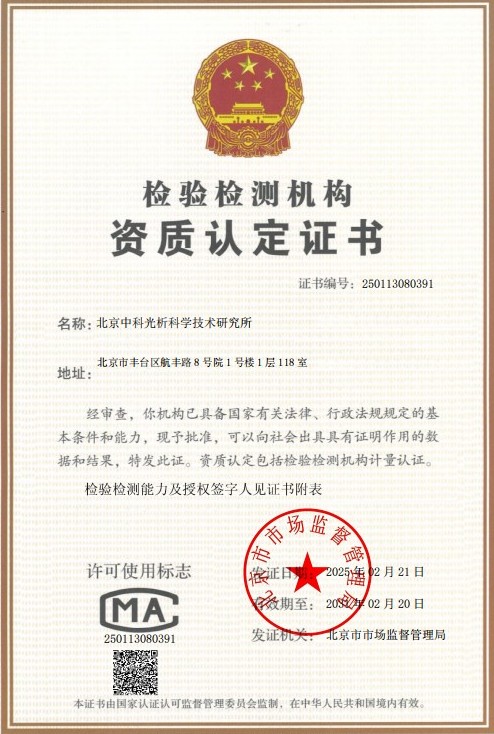 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
渗氮是一种广泛应用于钢铁材料的化学热处理工艺,通过在一定温度下使活性氮原子渗入工件表面,形成一层高硬度、高耐磨、耐腐蚀的渗氮强化层。渗氮层通常由表层的化合物层和次表层的扩散层组成,其中化合物层因在金相显微镜下经侵蚀后呈现亮白色的带状形貌,故俗称“白亮层”。白亮层主要由ε相(Fe2-3N)和γ'相(Fe4N)等铁氮化合物构成,硬度高、化学性质稳定,是渗氮件表面耐磨性、耐蚀性和抗咬合性能的直接承担者。
白亮层厚度对工件使用性能的影响十分显著。白亮层过薄,工件的耐磨性、耐蚀性和抗擦伤能力不足,难以满足服役工况要求;白亮层过厚,则会显著增加表层脆性,在工作载荷作用下容易萌生裂纹甚至发生剥落,反而降低零件的疲劳寿命与可靠性。因此,渗氮层白亮层厚度检测是渗氮工艺质量控制中不可或缺的关键环节,是评价渗氮处理效果、优化工艺参数、判定产品合格与否的重要依据。
渗氮层白亮层厚度检测以金相法为主要手段,依据GB/T 11354《钢铁零件 渗氮层深度测定和金相组织检验》等标准,通过制备垂直于渗氮表面的金相试样,经化学侵蚀后在显微镜下观察并测量白亮层厚度。随着图像分析技术与显微硬度测试技术的进步,白亮层厚度的测量精度与检测效率不断提升,可为航空航天、汽车、模具等多个行业提供准确可靠的数据支撑。
检测样品
渗氮层白亮层厚度检测的样品来源广泛,涵盖各类经气体渗氮、离子渗氮、盐浴氮碳共渗、气体氮碳共渗等工艺处理的钢铁零件及随炉试样,主要包括:
- 齿轮类:变速器齿轮、传动齿轮、机床齿轮等经渗氮处理的齿轮件;
- 轴类零件:曲轴、凸轮轴、丝杠、主轴、传动轴、偏心轴等;
- 模具类:压铸模、塑料注射模、挤压模、冲压模等渗氮模具型腔与型芯;
- 液压气动件:油缸活塞杆、液压阀芯、气缸套、柱塞偶件等;
- 发动机零件:气门、挺柱、活塞环、摇臂等;
- 工具类:拉刀、搓丝板、丝锥、铣刀等渗氮刀具;
- 结构钢、合金结构钢、模具钢、不锈钢、耐热钢等材料经渗氮处理后的试块。
送检样品时需注意:样品应在具有代表性的部位截取,检测面应垂直于渗氮表面;细小、薄片或形状不规则的样品建议保留完整状态送检,由实验室进行镶嵌保护;样品在切割、运输过程中应避免磕碰、过热和表面损伤,防止白亮层组织受到影响;若需对比不同批次或不同工艺的渗氮效果,建议随炉附带相同材质的对比试样。
检测项目
围绕渗氮层质量的全面评价,可开展的相关检测项目包括:
- 白亮层(化合物层)厚度测量;
- 渗氮层总深度与扩散层深度测定;
- 渗氮层表面硬度及硬度梯度测试;
- 渗氮层脆性级别评定;
- 白亮层疏松级别评定;
- 渗氮层氮化物级别(扩散层中脉状氮化物等)评定;
- 渗氮层金相组织分析与心部组织检查;
- 白亮层物相组成分析;
- 渗氮层均匀性评价。
检测方法
金相显微镜法:这是渗氮层白亮层厚度检测最常用、最直观的方法。首先在垂直于渗氮表面的方向截取横向试样,取样时采用冷却充分的线切割方式,避免切割热改变表层组织;随后对试样进行镶嵌,保护渗氮表层边缘不发生倒角;经粗磨、细磨、抛光至镜面后,采用2%~4%硝酸酒精溶液进行侵蚀。在金相显微镜下放大观察,白亮层呈现为紧邻表面的连续亮白色带,利用测微目镜或图像分析系统在试样表面多个不同位置测量白亮层厚度,取平均值作为检测结果。对于白亮层厚度不均匀的样品,应记录最大值与最小值,以反映厚度波动范围。
显微硬度法:采用显微维氏硬度计,以规定试验力从渗氮表面向心部逐点测量硬度,绘制硬度随深度变化的梯度曲线。该方法主要用于测定渗氮层总深度,即从表面至硬度下降到比基体硬度高一定数值处的垂直距离,同时可辅助判断白亮层与扩散层的硬度过渡特征。当白亮层极薄且与扩散层界面在金相下难以准确分辨时,硬度梯度数据可提供有价值的补充判据。
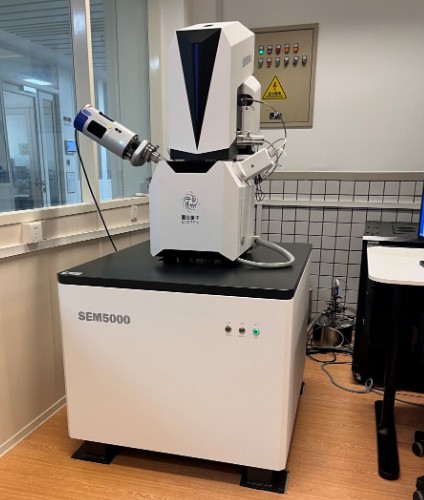
扫描电镜法:对于白亮层厚度在微米级甚至亚微米级的薄层试样,或者需要观察白亮层内部疏松、微裂纹等细节特征时,可借助扫描电子显微镜进行高倍观察与厚度测量,其分辨率和景深明显优于光学显微镜,可获得更精确的测量结果。
X射线衍射法:主要用于分析白亮层的物相组成,判断白亮层中ε相与γ'相的类型和相对比例,为脆性成因分析和工艺改进提供依据,常与金相法配合使用。
检测仪器
渗氮层白亮层厚度检测依托完善的金相分析平台,主要仪器设备包括:
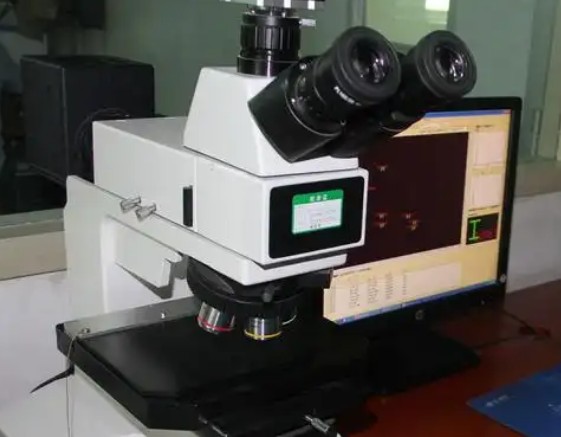
- 金相显微镜:配备高倍物镜与定量图像分析软件,用于白亮层观察与厚度测量;
- 显微维氏硬度计:用于表面硬度、硬度梯度及渗氮层深度测定;
- 金相制样设备:包括线切割机、镶嵌机、预磨机、抛光机等,用于试样制备;
- 侵蚀装置与通风系统:用于试样的化学侵蚀处理;
- 扫描电子显微镜:用于微细白亮层的高分辨观察与测量;
- X射线衍射仪:用于白亮层物相结构分析;
- 图像分析系统:用于厚度数据的自动统计与测量结果处理。
应用领域
渗氮层白亮层厚度检测服务于众多对表面性能要求较高的制造领域,典型应用包括:
- 汽车制造:变速器齿轮、曲轴、凸轮轴、气门等渗氮件的进货检验与出厂质量控制;
- 模具工业:压铸模、塑料模等模具渗氮后的表面强化效果评价与寿命预测;
- 航空航天:飞机起落架零件、发动机零部件等高可靠性要求的渗氮质量验收;
- 工程机械:液压油缸活塞杆、履带链轨节等耐磨件的渗氮层检验;
- 机床制造:精密主轴、丝杠等渗氮件的硬化层质量控制;
- 石油化工:耐蚀耐磨阀件、泵轴等渗氮零件的性能验证;
- 热处理行业:渗氮工艺开发、工艺参数优化与批量生产的过程监控。
常见问题
问题一:渗氮层白亮层厚度检测的检测周期是多久?
渗氮层白亮层厚度检测的周期一般为7-15个工作日。具体时间受多方面因素影响:检测项目数量越多,例如在厚度测量基础上叠加硬度梯度、脆性评级、物相分析等项目,所需时间相应延长;样品数量较多或批次较集中时,制样与测量工作量增大,周期会有所增加;检测方法的复杂程度也有影响,常规金相法较快,若涉及扫描电镜观察或X射线衍射分析,则耗时更长;此外,若客户有加急需求,实验室可根据实际情况安排优先处理,缩短交付时间。建议在委托检测时明确交付节点,以便合理安排。
问题二:渗氮层白亮层厚度检测的检测价格是多少?
渗氮层白亮层厚度检测的费用受多种因素综合影响,无法一概而论。主要影响因素包括:检测项目的数量与组合方式,单独测量白亮层厚度与同时开展渗氮层深度、硬度梯度、脆性评级等综合分析,费用构成不同;所选用的检测方法,常规金相法与需要借助扫描电镜、X射线衍射等大型设备的分析项目,成本投入差别较大;样品的数量、尺寸及制样难易程度;检测周期的缓急要求,加急服务通常需要额外成本。如有检测需求,欢迎联系我们的技术顾问,说明检测目的与样品情况,我们将为您提供详细的报价方案。
问题三:渗氮层白亮层厚度检测测试需要什么资质?
我们旗下拥有CMA和CNAS资质,检测能力覆盖渗氮层白亮层厚度检测及相关金属材料表层分析项目,可满足客户对不同用途检测数据的要求。实验室配备了金相显微镜、显微维氏硬度计、扫描电子显微镜等专业仪器设备,检测团队由经验丰富的金相分析与热处理检测工程师组成,熟悉各类渗氮工艺及相关国家标准和行业标准,能够保证检测过程的规范性与结果数据的准确可靠。
问题四:白亮层是不是越厚越好?
不是。白亮层虽具有高硬度和良好的耐蚀性,但过厚的白亮层脆性明显增大,在冲击载荷或接触应力作用下容易开裂甚至剥落,形成坚硬的磨屑反而加剧磨损。一般应根据零件的服役条件选择合适的白亮层厚度范围:以耐磨、耐蚀为主的零件可适当保留一定厚度的白亮层;承受冲击或交变载荷的零件则应严格控制白亮层厚度,甚至采用工艺手段获得无白亮层或薄白亮层的渗氮层。因此,通过检测准确掌握白亮层厚度,是平衡硬度与韧性的前提。
问题五:检测取样时应注意什么才能保证结果准确?
取样是影响检测准确性的首要环节。检测面必须垂直于渗氮表面,否则测得的厚度会大于真实值;切割时应充分冷却,防止切割热引起组织变化;制样过程中要避免表层倒角和塌边,必要时进行镶嵌保护;抛光质量要高,减少划痕和变形层对观察的干扰;侵蚀程度要适当,过蚀或欠蚀都会影响白亮层边界的清晰辨认。测量时应选取多个视场和不同部位,全面反映白亮层厚度的均匀性。
问题六:白亮层厚度不均匀是什么原因造成的?
白亮层厚度不均匀通常与以下因素有关:工件表面预处理不当,如脱脂不净、活化不充分导致渗氮不均;炉内温度场和气氛(氮势)分布不均匀;装炉方式不合理,工件相互屏蔽气流通道;材料原始组织不良,如存在严重带状组织、脱碳层未去除;零件几何形状复杂造成局部温度与气氛差异。检测发现厚度不均匀时,应结合工艺记录分析原因,通过调整装炉方式、优化气氛循环或改善预备热处理予以解决。
问题七:渗氮层白亮层厚度检测依据哪些标准进行?
检测主要依据GB/T 11354《钢铁零件 渗氮层深度测定和金相组织检验》,该标准规定了渗氮层深度测定方法、白亮层观察以及脆性、疏松、氮化物级别的评定要求;对于薄硬化层深度的测定,可参照GB/T 9451等相关标准执行;此外,不同行业还有各自的行业标准或客户技术协议,检测时将根据委托方的具体要求选用合适的判定依据,并在报告中注明所依据的标准文件。