旗下实验室资质
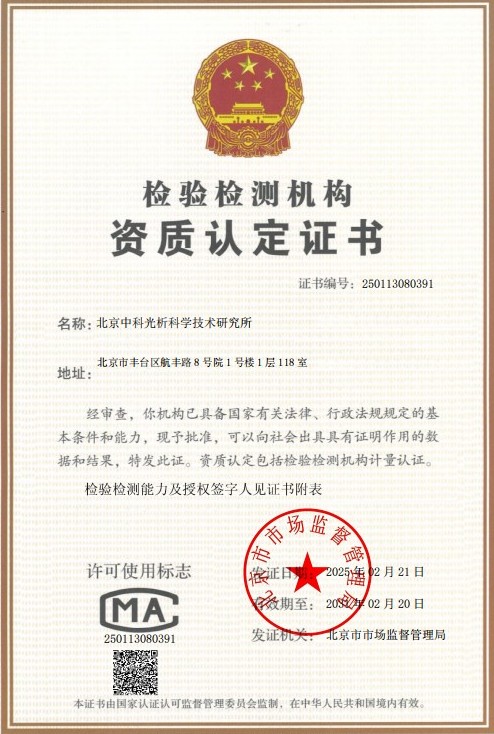 CMA计量认证证书
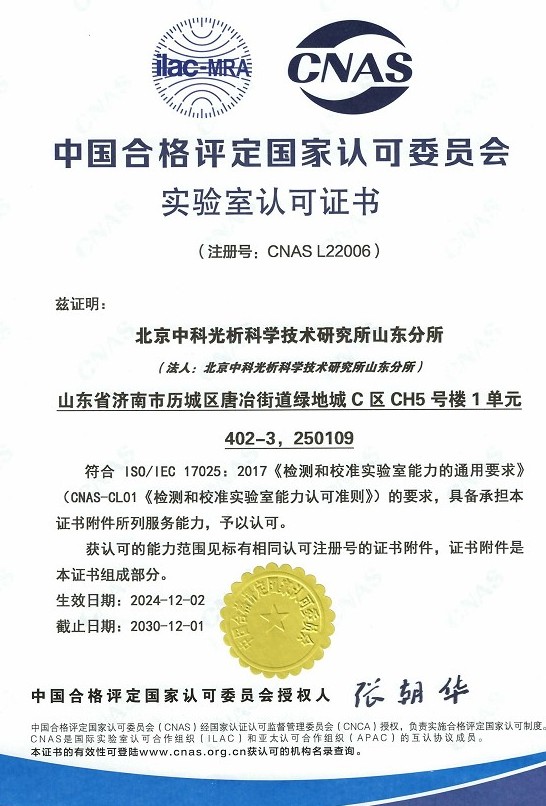 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
ABS塑料是丙烯腈-丁二烯-苯乙烯三元共聚物的简称,凭借良好的刚性、韧性、尺寸稳定性、耐化学腐蚀性以及易加工成型等综合性能,被广泛应用于汽车、电子电器、家电、玩具、建材等众多领域。作为高分子材料,ABS对温度变化较为敏感,其线性尺寸会随温度升降而发生膨胀或收缩,这种特性通常用热膨胀系数来定量表征。
热膨胀系数是指材料在温度每升高1℃时单位长度的变化量,常用线膨胀系数α表示,计算公式为α=ΔL/(L₀×ΔT),单位通常为10⁻⁶/℃(即ppm/℃)。ABS塑料的线膨胀系数一般在70~110×10⁻⁶/℃之间,明显高于钢、铝等金属材料。当ABS制件与金属嵌件、玻璃或其他材料配合使用时,若热膨胀系数差异未在设计阶段充分考虑,产品在温度循环环境下可能出现配合松动、开裂、翘曲或卡滞等失效问题。
ABS塑料热膨胀系数定点测试是指按照客户指定或标准规定的温度点(如23℃、40℃、50℃、60℃、80℃、100℃等),在恒温平衡条件下分别测定样品的长度变化,进而计算各温度点或温度区间对应的热膨胀系数。与连续升温扫描测试相比,定点测试更贴近产品实际服役的温度工况,能够为特定使用温度下的尺寸配合、公差设计和材料比选提供精准的数据支撑,是评价ABS材料尺寸稳定性的重要检测手段。
检测样品
ABS塑料热膨胀系数定点测试适用的样品范围广泛,常见送检样品类型包括:
- ABS原料粒子经注塑或压制制得的标准样条、方片;
- 通用ABS、高抗冲ABS、阻燃ABS、耐热ABS、透明ABS等各类改性牌号;
- ABS合金材料,如PC/ABS、ABS/PA、ABS/PVC等共混合金;
- 玻璃纤维增强ABS、矿物填充ABS等填充改性材料;
- 注塑成型零部件、板材、片材、管材以及3D打印制件等实际制品;
- 来料检验留样、批次对比样品以及失效分析中截取的制品部位。
为保证测试结果的准确性与可比性,样品应满足以下要求:试样两个端面应平整、平行且与测量轴线垂直,无毛刺、缺口、气泡和明显变形;试样长度需满足所用方法的最低要求(热机械分析法一般为3~10mm,石英膨胀计法一般不小于50mm);试验前样品应按GB/T 2918规定在标准环境(23℃±2℃、相对湿度50%±5%)下进行状态调节,通常不少于40小时,以消除加工残余应力和环境吸湿对结果的影响;建议平行制备3~5个试样,以获得具有统计意义的数据。
检测项目
围绕ABS塑料热膨胀系数定点测试,可开展的检测项目主要包括:
- 指定温度点的线膨胀系数测定(如40℃、60℃、80℃、100℃等定点条件);
- 指定温度区间的平均线膨胀系数(如23℃~60℃、23℃~80℃区间的平均值);
- 相对于基准温度的尺寸变化率与热膨胀量;
- 不同方向(平行/垂直于注射方向)的各向异性热膨胀系数对比;
- 升温与降温过程的膨胀-收缩行为及热滞后特性;
- 与热膨胀性能相关的玻璃化转变温度辅助测定;
- 多次温度循环后的残余尺寸变化评价。
客户可根据产品设计需要选择单一温度点测试,也可以要求多个温度点联测,绘制温度-膨胀量曲线,全面掌握ABS材料在实际工况温度范围内的尺寸变化规律。
检测方法
ABS塑料热膨胀系数定点测试常用的方法标准包括GB/T 1036《塑料 线膨胀系数的测定 石英膨胀计法》、ASTM D696、ISO 11359-2《塑料 热机械分析法 线膨胀系数和玻璃化转变温度的测定》以及ASTM E831等。其中石英膨胀计法适用于较低温度区间的经典测定,热机械分析法(TMA)具有控温精确、样品用量少、自动化程度高的特点,是目前定点测试的主流手段。
以TMA定点测试为例,典型试验流程如下:
- 样品制备与尺寸测量:将样品加工至规定尺寸,精确测量初始长度L₀并记录;
- 装载与预载:将试样置于石英平台上,施加规定的微小载荷,使探头与试样端面紧密贴合;
- 基准温度平衡:在起始温度(通常为23℃或更低)下恒温保持,直至长度信号稳定;
- 定点升温和保温:按设定的温度点逐级升温,每个温度点恒温保持10~20分钟,待长度变化完全稳定后记录该点长度;
- 数据计算:根据相邻温度点的长度变化量ΔL和温度差ΔT,计算各温度区间或指定温度点的线膨胀系数;
- 结果处理与报告:汇总各定点数据,出具包含测试条件、曲线和结果表格的检测报告。
对于石英膨胀计法,样品在程序控温的加热腔或恒温槽中逐点平衡,通过千分表或位移传感器读取石英顶杆传递的长度变化,其原理与TMA一致,均基于试样与低膨胀石英基准的差示比较。测试过程中应严格控制升降温速率和恒温时间,避免温度滞后造成的数据偏差;对吸湿性较强的ABS材料,必要时可在测试前进行干燥处理,并在报告中注明状态调节条件。
检测仪器
完成ABS塑料热膨胀系数定点测试所需的主要仪器设备包括:
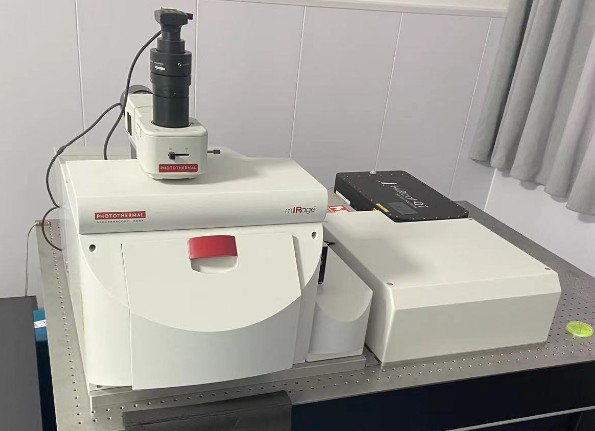
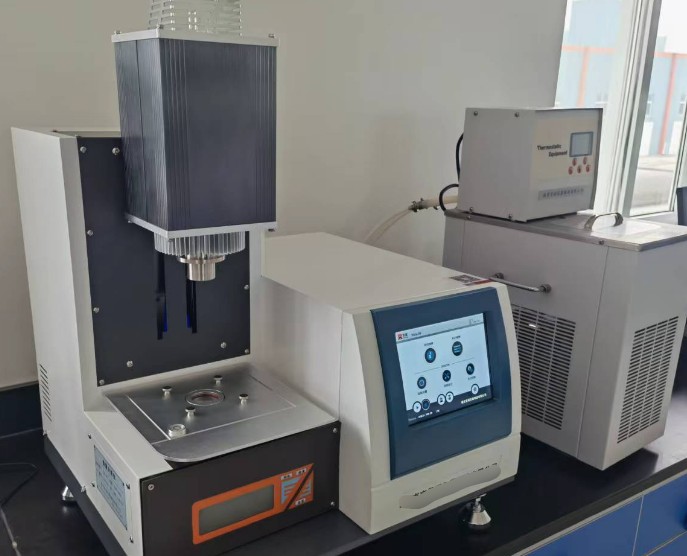
- 热机械分析仪(TMA):配备石英探头与石英平台,位移分辨率可达亚微米级,控温精度高;
- 石英膨胀计(石英顶杆式膨胀仪):符合GB/T 1036和ASTM D696要求的经典测试装置;
- 程序控温高温炉与精密恒温槽:提供稳定的温度环境和多点程序控温能力;
- 高精度位移传感器(LVDT)或激光测长装置:精确捕捉微米级长度变化;
- 激光膨胀仪:适用于更高精度或特殊气氛条件下的膨胀量测定;
- 精密量具:外径千分尺、立式测长仪、游标卡尺等,用于初始尺寸测量;
- 恒温恒湿状态调节箱:用于样品试验前的环境调节和干燥处理。
所有仪器均须定期校准并溯源至国家标准,测试前使用标准参考物质进行期间核查,确保位移和温度测量数据的可靠性。
应用领域
ABS塑料热膨胀系数定点测试的结果在众多行业和场景中具有直接的应用价值:
- 汽车工业:仪表板、门板、格栅、装饰件等内外饰件的装配间隙设计与冷热交变耐久性评估;
- 电子电器:电视机壳、显示器外壳、充电器壳体、连接器等产品的尺寸配合与翘曲控制;
- 家用电器:空调面板、冰箱内胆、洗衣机部件等在宽温区使用条件下的稳定性评价;
- 玩具及日用品:产品结构可靠性与材料选型的数据支撑;
- 管道与建材:ABS管材、管件在冷热水环境中的伸缩量计算与安装补偿设计;
- 材料研发:不同配方、填料含量、玻纤比例对热膨胀性能的影响研究;
- 质量管理:来料检验、供应商批次一致性评价以及质量纠纷仲裁;
- 失效分析:开裂、卡滞、配合失效等问题的原因排查与验证。
常见问题
问题一:ABS塑料热膨胀系数定点测试的检测周期是多久?
一般情况下,ABS塑料热膨胀系数定点测试的检测周期为7-15个工作日,自实验室收到合格样品并确认测试方案之日起计算。实际周期会受到多种因素影响:若定点温度点数量较多、平行样品数量大,或需要先进行状态调节和干燥处理,测试周期会相应延长;若仪器排期顺利、方法成熟,常规单点或双点测试也可能提前完成。对于工期紧张的项目,实验室通常可提供加急服务,显著缩短交付时间,具体安排建议在委托检测时与机构沟通确认。
问题二:ABS塑料热膨胀系数定点测试的检测价格是多少?
ABS塑料热膨胀系数定点测试的费用受多重因素综合影响,通常无法一概而论。主要影响因素包括:定点温度点的数量、执行的测试标准和所选方法(石英膨胀计法与热机械分析法成本不同)、样品数量与是否需要平行测试、测试温度范围的高低、是否需要附加项目(如玻璃化转变温度、多方向对比测试)以及是否选择加急服务等。一般来说,测试点越多、项目越复杂,费用相应越高。如需了解具体报价,欢迎联系我们的技术顾问,提供测试需求和样品信息后,将获得针对性的方案与报价。
问题三:ABS塑料热膨胀系数定点测试需要什么资质?
我们旗下拥有CMA和CNAS资质,能力范围覆盖塑料材料热性能检测的相关项目,可满足客户在质量控制、研发验证、供应商审核及贸易结算等多种场景下对数据权威性的要求。实验室配备了先进的热机械分析仪和石英膨胀计等专业设备,建立了完善的质量管理体系,检测流程严格遵循相关国家及国际标准执行。同时,我们拥有经验丰富的专业技术团队,能够为客户提供从方案设计、样品制备到数据分析解读的一站式技术支持。
问题四:ABS塑料的热膨胀系数一般是多少?
通用级ABS塑料的线膨胀系数通常在70×10⁻⁶/℃至110×10⁻⁶/℃范围内,具体数值与橡胶相含量、单体比例、加工条件及填料种类密切相关。例如,玻纤增强ABS由于玻纤的约束作用,线膨胀系数可显著降低;而高抗冲ABS因橡胶含量较高,热膨胀系数往往偏高。因此,不同牌号、不同批次的ABS材料应通过实测获取准确数据,不能简单套用典型值进行设计计算。
问题五:定点测试与连续升温测试有什么区别?
连续升温测试是在一定升温速率下连续记录长度变化,得到随温度连续变化的热膨胀曲线,适合观察整体变化趋势和玻璃化转变行为;定点测试则是在指定温度点上恒温保持,待试样内外温度和长度信号完全稳定后再采集数据,单个温度点的数据更为精准,且可直接对应产品的实际服役温度。对于需要在特定工况温度(如60℃或85℃)下进行配合设计的工程问题,定点测试结果更具参考价值;对于材料研究与全面表征,两者可以结合使用。
问题六:样品的测试方向和制备方式会影响结果吗?
会。注塑成型和3D打印的ABS制件内部存在分子链或纤维取向,沿流动方向与垂直方向的热膨胀系数可能存在明显差异,即各向异性现象,重要工程应用建议分别沿两个方向取样测试。此外,试样内部的残余应力在受热过程中会释放,导致长度变化偏离真实的可逆膨胀,因此测试前进行状态调节或退火处理十分必要。样品端面的平行度和平整度不佳也会引入装夹误差,制样质量是保证数据准确的前提。
问题七:送检前需要对样品做哪些准备?
送检前建议做好以下准备:首先,明确测试目的、定点温度和执行标准,与实验室确认样品尺寸是否符合方法要求;其次,按规范制备试样,保证端面平整平行、无缺陷,数量满足平行测试需要;再次,避免样品在运输和储存过程中暴晒、受潮或受外力变形,必要时采用密封包装;最后,随样品提供牌号信息、加工工艺和状态调节要求等背景资料,便于实验室选择合适的试验条件,确保测试结果准确且具有可比性。