旗下实验室资质
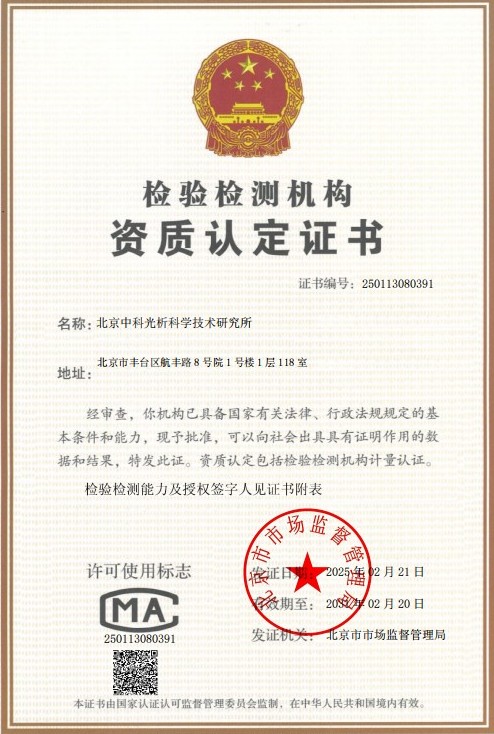 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
耐磨铸铁件是凭借高硬度、良好耐磨性能广泛应用于磨料磨损工况的铸造部件,典型材质包括高铬铸铁、低合金耐磨铸铁、中锰球墨铸铁、白口铸铁及冷硬铸铁等。由于铸铁在浇注、凝固、冷却以及后续热处理过程中承受复杂的热应力与组织应力,加之耐磨铸铁件普遍含碳量高、脆性大、对缺口敏感,在生产和使用过程中极易产生热裂纹、冷裂纹、收缩裂纹以及疲劳裂纹等缺陷。裂纹的存在不仅削弱承载截面,还会成为应力集中源与裂纹扩展起点,直接关系到磨球、衬板、锤头等部件的服役寿命与设备运行安全。
耐磨铸铁件裂纹宽度检测是通过目视检查、无损检测与显微测量相结合的技术手段,对铸件表面及近表面裂纹的宽度、长度、走向、分布及深度进行定量或定性评价的过程。裂纹宽度是评价缺陷严重程度、判定产品合格性、分析失效原因的关键量化指标之一。通过科学规范的裂纹宽度检测,铸造企业可以在出厂前剔除不合格品,使用单位可以评估部件剩余寿命,科研机构可以开展失效分析与工艺改进研究。检测工作通常依据国家标准、行业标准及供需双方技术协议执行,确保结果准确、可追溯、具有可比性。
检测样品
耐磨铸铁件裂纹宽度检测适用的样品范围广泛,涵盖各类耐磨材质与结构形态的铸件,主要包括:
- 高铬铸铁件:磨球、磨段、衬板、板锤、反击板、轧臼壁、破碎壁等;
- 低合金耐磨铸铁件:锤头、犁铧、铲齿、衬板、耐磨管道等;
- 白口铸铁与冷硬铸铁件:轧辊、碾轮、磨辊等;
- 中锰球墨铸铁件:磨球、衬板等;
- 渣浆泵过流部件:叶轮、护套、前后护板、蜗壳等;
- 其他耐磨合金铸铁件,以及使用中发生断裂或开裂的失效残件、断口样品等。
送检样品一般要求预先清除型砂、氧化皮、油污及涂料等覆盖物,保持待检面清洁干燥;对于需要进行显微测量的部位,必要时应对表面进行适当打磨处理。样品数量、尺寸及取样位置可根据检测目的、相关标准或技术协议确定。失效分析类样品应尽量保留原始断口与裂纹形貌,避免切割、碰撞等人为损伤影响分析结果。
检测项目
围绕裂纹特征与铸件质量评价,耐磨铸铁件裂纹宽度检测通常包含以下检测项目:
- 表面裂纹宽度测量:对可见裂纹的开口宽度进行定量测定,可精确至0.01mm甚至微米级;
- 裂纹长度与走向分析:测定裂纹延伸长度、分布位置及扩展路径;
- 裂纹深度评估:借助超声、逐层刨切或金相方法估算裂纹向内延伸的深度;
- 裂纹分布密度统计:统计单位面积内的裂纹数量与分布特征;
- 内部缺陷检测:探测与裂纹伴生的缩孔、缩松、气孔、夹杂等铸造缺陷;
- 裂纹性质判定:区分热裂纹、冷裂纹、热处理裂纹与疲劳裂纹等类型;
- 金相组织分析:观察裂纹周边基体组织、碳化物形态及石墨分布,辅助分析裂纹成因;
- 硬度测试:布氏硬度、洛氏硬度测定,评价材质状态与裂纹敏感性;
- 断口分析:对断裂面进行宏观与微观观察,判断断裂机制与裂纹起源。
检测方法
耐磨铸铁件裂纹宽度检测遵循“先发现、后定量、再定性”的技术路线,综合运用多种检测方法:
- 外观检查法:借助肉眼、放大镜及照明工具对铸件表面进行全面排查,初步定位裂纹位置与走向;
- 渗透检测(PT):利用着色或荧光渗透剂在毛细作用下渗入裂纹开口,再通过显像剂放大显示,适用于表面开口裂纹的发现,对细微裂纹灵敏度高;
- 磁粉检测(MT):适用于铁磁性耐磨铸铁材料,通过磁场使缺陷处吸附磁粉形成可见痕迹,可发现表面及近表面裂纹;
- 超声波检测(UT):利用超声波在缺陷界面处的反射评价内部裂纹位置、深度及伴生缺陷,适合厚大截面铸件;
- 涡流检测(ET):适用于批量件的快速扫查,对表面裂纹具有较高的检测灵敏度;
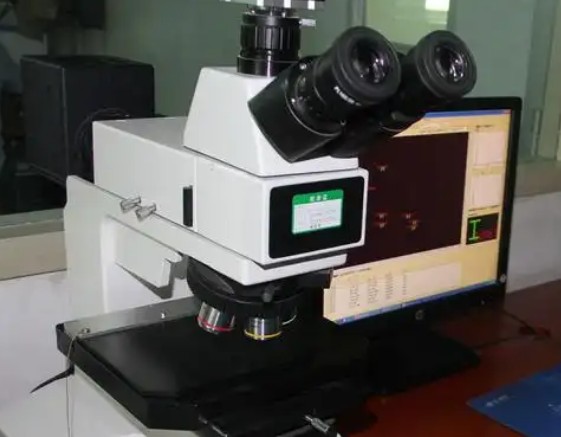
- 显微测量法:采用读数显微镜、视频显微镜或金相显微镜配合图像分析系统,对裂纹宽度进行精确量化,是裂纹宽度定量测定的核心方法;
- 金相分析法:通过取样、镶嵌、磨抛、侵蚀制备金相试样,在显微镜下测量裂纹宽度、观察裂纹尖端形态及周围组织,判断裂纹性质与成因;
- 复型法:对不便切取的部位制作表面复型,间接观察和测量裂纹形貌与宽度。
实际检测中,通常先以渗透或磁粉方法发现并显示裂纹,再以显微测量方法确定宽度数值,必要时辅以金相分析与超声波检测,形成完整的裂纹评价结论。整个流程一般包括样品登记与状态确认、表面预处理、缺陷探测、宽度测量、数据分析、结果判定与报告编制等环节,各环节均有记录可查,保证检测过程规范、结果可追溯。
检测仪器
为保证检测结果的准确性与可靠性,耐磨铸铁件裂纹宽度检测需配置专业的仪器设备,主要包括:
- 读数显微镜与裂纹测宽仪:用于现场及实验室条件下的裂纹宽度定量测量;
- 视频显微镜与数码显微镜:配备高分辨率成像系统与测量软件,可实现裂纹形貌采集与宽度精确标定;
- 金相显微镜及图像分析系统:用于金相试样观察、裂纹宽度测量与组织分析;
- 着色渗透检测套装与荧光渗透检测系统:包括渗透剂、显像剂、紫外线灯及暗室观察设施;
- 磁粉探伤机(固定式与便携式):配备磁悬液、磁粉及退磁装置,满足不同尺寸铸件的磁化检测需求;
- 数字式超声波探伤仪:配置多种频率探头,用于内部缺陷探测与裂纹深度评估;
- 涡流探伤仪:适用于规则表面裂纹的快速筛查;
- 金相制样设备:切割机、镶嵌机、磨抛机等,用于显微分析试样的制备;
- 硬度计:布氏硬度计、洛氏硬度计及显微硬度计,用于材质硬度与裂纹敏感性评价。
应用领域
耐磨铸铁件裂纹宽度检测服务于铸造生产质量控制与终端用户设备管理,主要应用领域包括:
- 矿山采选行业:球磨机、半自磨机磨球与衬板的质量检验及失效分析;
- 水泥建材行业:破碎机锤头、板锤、反击板、辊压机挤压辊等耐磨件的出厂检测;
- 电力行业:磨煤机磨辊、辊套、衬板等易损件的状态评估与寿命预测;
- 冶金行业:轧辊、导卫板、烧结机篦板等部件的定期检验;
- 工程机械行业:铲齿、斗齿、犁铧等耐磨件的进货验收与质量鉴定;
- 渣浆泵制造与使用领域:叶轮、护套等过流部件的缺陷检测;
- 再制造与修复领域:修复前后裂纹状态评价与修复质量验证;
- 科研与仲裁领域:新材料开发、铸造工艺改进研究以及质量纠纷的技术鉴定。
常见问题
问题一:耐磨铸铁件裂纹宽度检测的检测周期是多久?
耐磨铸铁件裂纹宽度检测的周期一般为7-15个工作日。具体时长受多种因素影响:检测项目数量越多、涉及方法越复杂(如需要金相制样或超声探伤),周期相应延长;样品数量大、尺寸厚大或需要逐件检验时,工作量增加也会影响进度;若表面氧化皮严重、需要额外打磨预处理,或遇到疑难裂纹需进一步开展失效分析,则可能需要更长时间。对于工期紧张的客户,可与检测机构沟通加急安排,在保证数据质量的前提下尽量压缩流程时间,最终周期以双方确认的委托协议为准。
问题二:耐磨铸铁件裂纹宽度检测的检测价格是多少?
耐磨铸铁件裂纹宽度检测的费用受多重因素综合影响,难以一概而论。主要影响因素包括:检测项目的范围,是仅做宽度测量还是包含磁粉、渗透、超声等多种方法的组合检测;样品的数量与尺寸规格;检测方法的技术复杂程度;是否需要破坏性取样及金相分析;检测周期的缓急程度以及是否需要加急服务等。项目越多、方法越复杂、样品越多,投入的人力与设备资源也越多。建议客户在送检前与检测机构详细沟通检测需求、样品情况与期望周期,获取针对性的检测方案与正式报价。
问题三:耐磨铸铁件裂纹宽度检测测试需要什么资质?
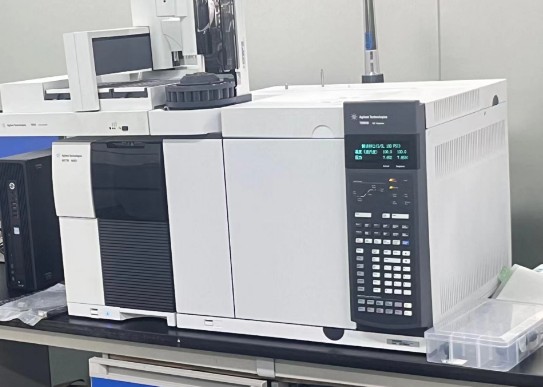
开展耐磨铸铁件裂纹宽度检测,检测机构应具备相应的资质能力。我们旗下拥有CMA和CNAS资质,能力范围覆盖金属材料无损检测、金相分析、力学性能测试等多个领域,可依据相关国家标准、行业标准开展检测活动。同时,机构配备了读数显微镜、视频显微镜、磁粉探伤机、超声波探伤仪等专业仪器设备,检测团队由经验丰富的专业工程师组成,能够为耐磨铸铁件的生产质量控制、进货验收与失效分析提供可靠的检测数据与技术支持。
问题四:耐磨铸铁件裂纹宽度检测可以测到多小的裂纹?
裂纹宽度的可测下限与所采用的方法密切相关。借助着色或荧光渗透检测,可以发现宽度极小的表面开口裂纹;采用读数显微镜或视频显微镜测量时,通常可精确到0.01mm量级;金相显微镜配合图像分析系统进行测量,分辨率可达微米级别,能够对裂纹尖端宽度、走向及两侧组织进行精细刻画。实际检测中会根据铸件表面状态、裂纹特征及评价要求选择合适的方法组合,确保既能可靠发现缺陷,又能给出准确的宽度数值。
问题五:表面有氧化皮或涂层的耐磨铸铁件可以直接检测吗?
不建议直接检测。氧化皮、型砂残留、油漆涂层及油污等覆盖层会掩盖裂纹开口,阻碍渗透剂渗入和磁粉附着,也会影响显微镜对裂纹边缘的清晰成像,容易造成漏检或测量偏差。检测前应对待检表面进行清理,通常采用钢丝刷、砂轮打磨或局部抛磨等方式去除覆盖物,并保持表面清洁干燥。对于不允许破坏原始表面的失效分析样品,可与检测机构沟通,选择对表面要求较低的方法,或采用复型等间接手段进行观察与测量。
问题六:裂纹宽度检测结果如何判定合格与否?
合格性判定依据主要来源于三个方面:一是相关国家标准或行业标准中对铸件表面缺陷的验收等级规定;二是产品设计图纸或供需双方技术协议中约定的裂纹限量要求;三是特定行业或重要设备的专项验收准则。检测机构会根据实测的裂纹宽度、长度、数量及分布情况,对照约定的判定依据给出评价结论。若技术文件中未作明确规定,可与工程师沟通,结合部件工况、受力状态与失效风险提出参考性建议,最终由委托方确认验收准则。
问题七:耐磨铸铁件为什么容易出现裂纹?
耐磨铸铁普遍含有较高的碳及铬、锰等合金元素,凝固过程中形成大量碳化物,材料硬度高但脆性大、塑韧性差,对缺口和应力集中十分敏感。铸造环节中,浇注温度不当、冷却速度不均、收缩受阻、型芯退让性不足等都可能引发热裂纹或冷裂纹;热处理环节中,淬火冷却过快、回火不及时所产生的组织应力也容易导致开裂;服役环节中,反复冲击与磨料作用则会诱发疲劳裂纹。通过裂纹宽度检测可以及时发现这些缺陷,为铸造工艺改进、热处理制度优化和产品质量控制提供可靠的数据依据。