旗下实验室资质
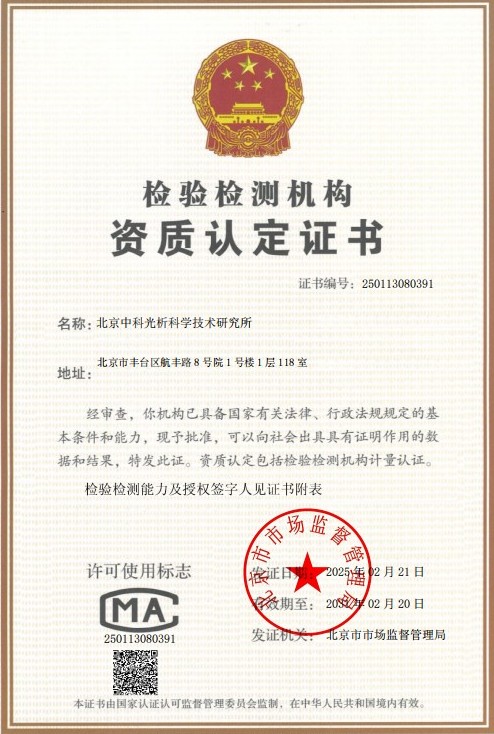 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
铸铝件在凝固冷却过程中,由于铸件壁厚差异、冷却速度不均、收缩受阻以及固态相变等多重因素的共同作用,会在铸件内部形成铸造应力。当局部应力超过铝合金在该温度下的强度极限或塑性变形能力时,便会引发裂纹缺陷。铸造应力裂纹是铸铝件中最常见同时也是危害性最大的缺陷之一,它不仅直接破坏铸件的结构完整性,还会成为疲劳裂纹的萌生源,显著降低产品的服役寿命与安全可靠性。
按照形成温度和微观特征的不同,铸铝件的应力裂纹主要分为热裂纹和冷裂纹两大类。热裂纹产生于凝固末期或稍低于固相线的温度区间,此时合金处于固液两相共存状态,晶间液膜尚未完全凝固,塑性极低,一旦收缩受阻即沿晶界撕裂,裂纹表面多呈氧化色泽,微观形貌呈锯齿状沿晶分布;冷裂纹则形成于较低温度,此时铸件已完全凝固,当铸造应力与外加载荷叠加超过材料强度极限时发生穿晶断裂,裂纹走向相对平直,断口较为光洁。此外,铸件在后续热处理、机加工及服役过程中,残余应力还可能诱发延迟开裂和应力腐蚀开裂等问题。
铸铝铸造应力裂纹测试是以铸铝件中的裂纹缺陷为对象,综合运用无损检测、残余应力测量、金相分析、断口分析及力学性能测试等技术手段,对裂纹的存在性、位置、尺寸、走向、形成机理以及残余应力水平进行系统评价的检测服务。通过科学的测试与评价,可以帮助生产企业查明裂纹成因,优化铸造工艺参数,改进产品结构设计,从而有效提升铸铝件的良品率与服役安全性。
检测样品
铸铝铸造应力裂纹测试适用的样品范围广泛,涵盖了各类铸造工艺和铝合金体系的铸件产品,主要包括:
- 高压压铸铝合金件:如变速箱壳体、发动机缸体、电机端盖、通讯滤波器腔体、新能源车三电系统壳体等,常用牌号包括ADC12、A380、YL113等;
- 低压铸造铝合金件:如乘用车铝合金轮毂、大型结构件等,常用牌号如A356、ZL101等;
- 金属型重力铸造件:如发动机缸盖、进气歧管、船用舷外机零件等;
- 砂型铸造铝合金件:如大型机械底座、框架类结构件等,常用ZL104、ZL107、ZL114A等牌号;
- 熔模精密铸造与差压铸造件:如航空航天用复杂薄壁结构件等;
- 其他样品:铝合金铸锭、铸态试棒、失效开裂的铸件残骸及裂纹断口样品等。
送检样品一般要求保持原始状态,避免对裂纹区域进行打磨、切割或清洗处理,以保证裂纹形貌及断口信息的完整性,为后续成因分析提供可靠依据。对于大型铸件,可在技术人员指导下对典型裂纹部位进行取样或现场检测。
检测项目
围绕铸铝件应力裂纹的识别、评价与成因分析,常规检测项目包括以下几类:
- 表面裂纹检测:采用渗透等方法检测铸件表面及近表面的开口性裂纹,确定裂纹的位置、长度与走向;
- 内部裂纹检测:采用射线、超声、工业CT等方法检测铸件内部的裂纹、气孔、缩孔、夹杂等缺陷,并对缺陷进行定位与定量评级;
- 残余应力测试:对铸件不同部位的宏观残余应力进行测量,评估应力水平与分布状态;
- 热裂倾向性评估:通过约束铸型等试验评价铝合金在凝固收缩过程中产生热裂纹的敏感性;
- 应力腐蚀开裂测试:评估铸铝件在特定腐蚀环境与拉应力共同作用下的开裂敏感性;
- 力学性能测试:包括抗拉强度、屈服强度、断后伸长率、硬度等,评估材料抵抗裂纹萌生与扩展的能力;
- 金相组织分析:观察裂纹的微观形貌(沿晶或穿晶)、裂纹周围组织特征及共晶硅形态等,判断裂纹性质;
- 断口分析:借助扫描电镜观察断口微观形貌,判别断裂模式、裂纹源区及扩展路径;
- 化学成分分析:测定合金元素及杂质含量,排查因成分偏差导致的冷裂、热裂风险。
检测方法
针对不同的检测目的与裂纹类型,铸铝铸造应力裂纹测试采用多种方法相结合的方式开展:
渗透检测(PT):利用毛细作用原理,渗透液渗入表面开口缺陷中,经显像后形成放大显示。铝合金无铁磁性,渗透检测是铸铝件表面裂纹检测的首选方法,包括着色渗透和荧光渗透两种方式,荧光渗透配合紫外灯观察灵敏度更高,可检出宽度微米级的细微裂纹。
射线检测(RT):包括胶片射线照相、数字射线成像(DR)与工业CT。射线检测对体积型缺陷敏感,可用于检测铸件内部的裂纹、缩松、气孔、夹杂等缺陷,工业CT还能实现三维成像,精确定位内部裂纹的空间走向与尺寸。
超声检测(UT):利用超声波在材料中传播遇缺陷产生反射的原理,可探测铸件内部裂纹的埋藏深度、位置与自身高度,适用于壁厚较大、结构相对简单的铸件,检测灵敏度较高。
涡流检测(ET):适用于铸铝件表面及近表面裂纹的快速扫查,便于实现自动化批量检测,常用于规则部位的在线质量筛查。
X射线衍射法残余应力测试:基于布拉格衍射原理,通过测量晶格间距变化计算宏观残余应力,属于无损测试方法,可对关键部位进行点、线、面分布测量,评价铸造与热处理后的表层应力状态。
盲孔法残余应力测试:在测点处钻削小孔释放局部应力,通过应变花测量释放应变反算残余应力,测试深度较大,数据直观可靠,属于微损检测方法。
金相与断口分析法:截取裂纹典型部位制备金相试样,在显微镜下观察裂纹走向、沿晶或穿晶特征、氧化情况及周围组织;对打开的断口进行扫描电镜观察,判别解理、韧窝、疲劳条带等断裂特征,结合能谱分析排查腐蚀产物与夹杂元素,为裂纹成因判定提供直接证据。
力学与模拟服役测试:通过拉伸、硬度、疲劳等试验评估材料性能储备,必要时开展热裂倾向性试验及应力腐蚀试验,综合评价铸件的抗裂能力与安全裕度。
检测仪器
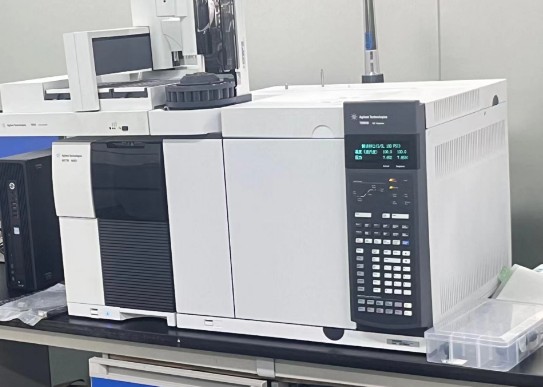
为保证测试结果的准确性与可靠性,铸铝铸造应力裂纹测试所配备的主要仪器设备包括:
- 荧光/着色渗透检测系统及配套紫外辐照灯;
- X射线实时成像检测系统与工业CT无损检测设备;
- 便携式及台式数字超声探伤仪,配备不同频率的直探头、斜探头与聚焦探头;
- 涡流探伤仪及自动化涡流检测装置;
- X射线衍射残余应力分析仪;
- 盲孔法残余应力测试系统及应变数据采集装置;
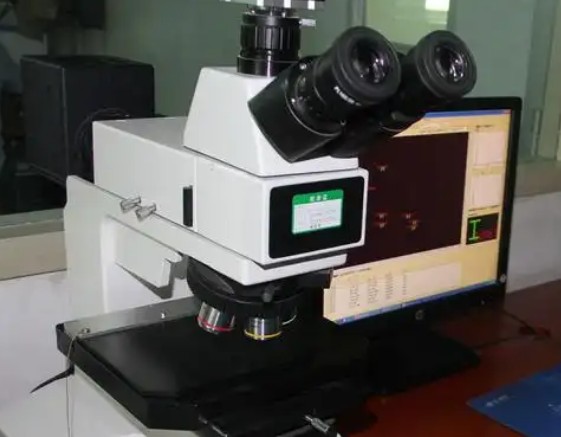
- 金相显微镜与图像分析系统;
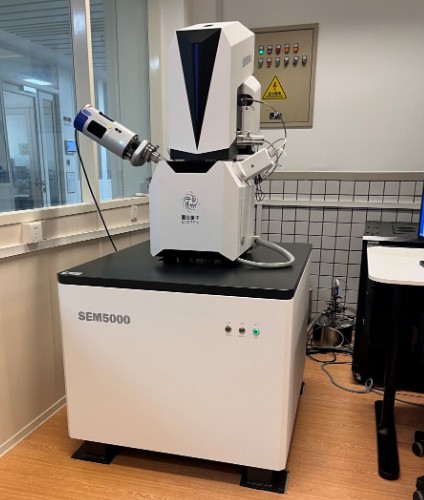
- 扫描电子显微镜(SEM)及配套能谱仪(EDS);
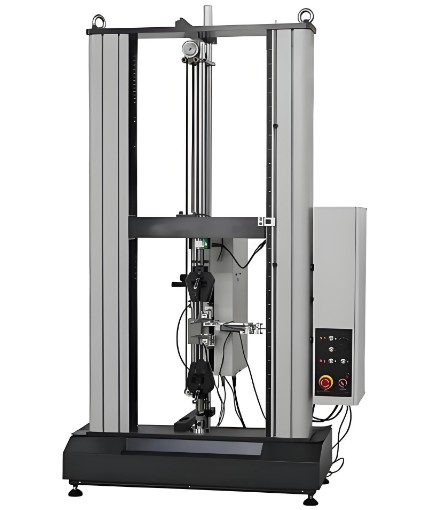
- 电子万能试验机、高频疲劳试验机;
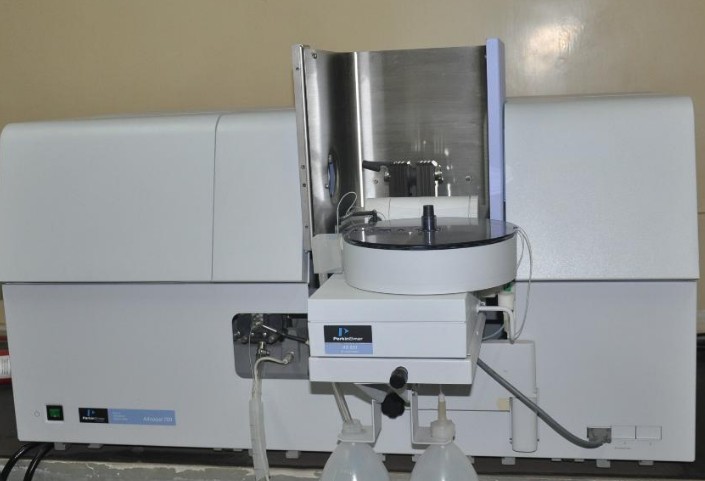
- 直读光谱仪、布氏/洛氏/维氏硬度计等。
应用领域
铸铝铸造应力裂纹测试的应用领域十分广泛,主要覆盖以下行业:
- 汽车制造:发动机缸体缸盖、变速箱壳体、铝合金轮毂、副车架、电池托盘、三电系统壳体等零部件的质量控制与失效分析;
- 航空航天:机载设备支架、舱体结构件、薄壁复杂铸件的裂纹筛查与残余应力评估;
- 轨道交通与新能源汽车:牵引电机壳体、变流器柜体、轻量化结构件的出厂检验与验收;
- 电力电气:GIS壳体、开关设备基座、散热器等压铸件的缺陷检测;
- 机械设备:泵体、阀体、液压元件等铸铝件的质检与工艺改进;
- 电子通讯:滤波器腔体、基站结构件、精密仪器壳体的内部缺陷检测;
- 建筑工程与五金制品:铝制幕墙配件、灯具结构件等的品质评估与来料把关。
常见问题
问题一:铸铝铸造应力裂纹测试的检测周期是多久?
一般情况下,铸铝铸造应力裂纹测试的检测周期为7-15个工作日。具体周期会受多种因素影响:检测项目的数量与组合方式,例如仅开展单一的无损探伤通常周期较短,而涉及金相分析、断口扫描电镜观察、残余应力测试等多项组合检测时,周期相应延长;样品数量较多、尺寸较大或结构复杂时,前处理与逐件检测所需时间也会增加;此外,若部分项目需要特殊试验条件或延长观察时间,也会占用额外工期。对于有紧急需求的客户,可与实验室提前沟通安排加急处理,在保证数据质量的前提下尽量压缩检测周期。
问题二:铸铝铸造应力裂纹测试的检测价格是多少?
铸铝铸造应力裂纹测试的费用受多方面因素综合影响,主要包括:所选择的检测项目及数量,例如仅做表面渗透检测与需要渗透、射线、残余应力、金相断口等全套分析的费用差异较大;采用的检测方法与仪器条件,工业CT、扫描电镜等高端设备的测试成本相对较高;送检样品的数量、尺寸与结构复杂程度;检测周期的要求,加急服务会相应增加费用;以及报告用途对测试深度和方案复杂度的要求等。建议客户在送检前与检测机构的技术人员充分沟通检测需求,由对方根据具体测试方案提供针对性的报价,以便获得准确的服务费用信息。
问题三:铸铝铸造应力裂纹测试需要什么资质?
开展铸铝铸造应力裂纹测试,应选择具备相应检测能力的机构。我们旗下拥有CMA和CNAS资质,能力范围覆盖金属材料无损检测、力学性能测试、金相分析、残余应力测试、失效分析等多个领域,可满足不同行业客户对检测合规性的要求。同时,机构组建了由材料、无损检测、失效分析等专业背景人员组成的技术团队,具备丰富的铸铝件裂纹诊断经验,并配备X射线衍射应力仪、工业CT、扫描电镜等先进仪器设备,能够为客户提供从缺陷检出到成因分析、工艺改进建议的一站式技术服务。
问题四:如何判断铸铝件上的裂纹是热裂纹还是冷裂纹?
可以从宏观与微观特征综合判断:热裂纹一般沿晶界曲折延伸,呈锯齿状,裂纹表面因高温氧化常呈暗色,微观断口可见枝晶形貌与氧化膜覆盖,多分布于铸件最后凝固的热节部位或壁厚突变处;冷裂纹走向相对平直,多为穿晶断裂,断口较光洁且具有金属光泽,常发生在应力集中的尖角、浇冒口根部等位置。通过金相显微镜和扫描电镜观察裂纹的沿晶或穿晶特征及断口氧化程度,结合铸件结构与受力分析,即可准确判别裂纹类型,进而追溯其形成的工艺环节,指导工艺改进方向。
问题五:渗透检测和超声检测应该如何选择?
两者各有适用场景:渗透检测只能发现表面开口的裂纹,对埋藏于内部的裂纹无能为力,适合表面质量检查与开口裂纹筛查,操作简便、成本较低;超声检测则擅长探测内部缺陷,可给出裂纹的埋藏深度和自身尺寸,但对表面细微裂纹的检出能力有限,且铸件表面粗糙度和粗大组织会影响检测灵敏度。实际检测中通常将两者结合使用:先以渗透检测排查表面裂纹,再以超声或射线检测排查内部缺陷,必要时辅以工业CT进行三维确认,从而实现铸件质量的全面评价。
问题六:X射线衍射法与盲孔法测试残余应力有什么区别?
X射线衍射法是无损方法,通过测量表层晶格畸变计算应力,测试速度快,可对同一点位反复测量并绘制应力分布曲线,适合关键部位的表层应力评价,但测试深度较浅,对粗晶材料的测量精度有一定影响;盲孔法属于微损方法,通过钻孔释放应力反算应力值,可测得钻孔深度范围内的平均应力,测试深度可达毫米量级,结果稳定可靠,适合评估较大深度方向的应力分布。选择时应结合铸件的结构特点、允许的损伤程度及测试目的综合确定,必要时两种方法互为验证,提高结论的可信度。
问题七:通过什么措施可以减少铸铝件的应力裂纹?
可从设计与工艺两方面入手:优化铸件结构设计,避免壁厚悬殊和尖角,设置合理的铸造圆角与过渡结构,减少应力集中;合理布置浇冒口与冷铁,改善顺序凝固条件,减小各部位温差;控制合金熔炼质量,进行有效的变质与精炼处理,降低有害杂质含量;对易热裂合金适当调整成分,提高凝固区间内的高温塑性;控制开型时间和铸件出型温度,避免铸件过早受力;铸后及时安排去应力退火,降低残余应力水平;在后续热处理和机加工中控制升温速率与装夹方式,避免引入新的应力。同时应结合定期的应力裂纹测试与失效分析反馈,持续改进工艺方案,形成质量提升的闭环管理。