旗下实验室资质
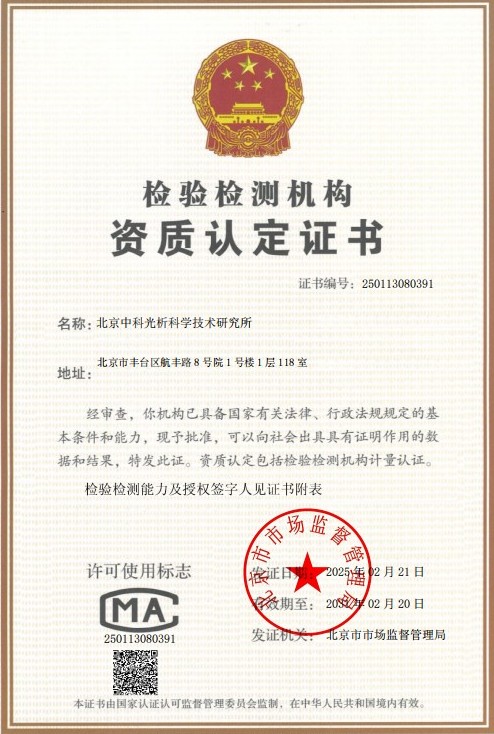 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
焊缝晶间腐蚀检测是金属材料腐蚀检测领域中一项至关重要的测试项目,主要用于评估焊接接头在特定腐蚀环境中沿晶界发生腐蚀的敏感性及程度。晶间腐蚀是一种局部腐蚀形式,其特点是腐蚀沿着金属的晶粒边界进行,而晶粒本身的腐蚀则相对较轻。这种腐蚀形式极具隐蔽性,因为材料外观往往保持金属光泽,看似完好无损,但实际上内部晶粒间的结合力已被严重破坏,材料的强度和延展性急剧下降,严重时甚至失去金属声音,轻轻敲击即可碎裂。
在焊接过程中,由于热循环的作用,焊缝及其热影响区会经历复杂的组织变化。对于奥氏体不锈钢等材料,当其在450℃至850℃的敏化温度区间停留时,晶界附近会析出碳化铬(Cr23C6),导致晶界周围形成贫铬区。贫铬区的铬含量低于维持钝化所需的最低限度(约12%),在腐蚀介质中无法形成完整的钝化膜,从而成为腐蚀的阳极区,发生优先溶解。这就是焊缝晶间腐蚀形成的根本机理。
焊缝晶间腐蚀检测的目的在于通过标准化的试验方法,模拟或加速材料在实际工况下可能遭受的晶间腐蚀过程,从而判定材料的耐晶间腐蚀性能是否满足设计要求和使用标准。该检测对于保障石油化工、核电站、压力容器等关键设备和结构的安全运行具有不可替代的意义。通过检测,可以及早发现材料选型不当、焊接工艺不合理或热处理制度不佳等问题,避免因晶间腐蚀导致的灾难性失效事故。
目前,国内外已建立了多套成熟的焊缝晶间腐蚀检测标准体系,包括中国的GB/T 4334系列标准、美国的ASTM A262标准以及国际标准化组织的ISO 3651系列标准等。这些标准针对不同的材料类型和应用场景,规定了相应的试验方法、试样制备要求、评定准则等内容,为检测工作的规范化开展提供了依据。
检测样品
焊缝晶间腐蚀检测的样品范围涵盖了多种金属材料及其焊接接头,其中以不锈钢及其焊缝最为常见。不锈钢由于其优良的耐腐蚀性能,被广泛应用于各类腐蚀性环境中,但在焊接后却容易发生敏化现象,导致晶间腐蚀敏感性增加,因此成为检测的重点对象。
具体来说,检测样品主要包括以下几类:
- 奥氏体不锈钢焊接接头:这是最常见的检测样品类型,包括304、316、321、347等牌号不锈钢的对接焊缝、角焊缝等。由于其应用范围广、敏化风险高,是晶间腐蚀检测的重中之重。
- 双相不锈钢焊接接头:双相不锈钢兼具奥氏体和铁素体两相组织,耐腐蚀性能优异,但在焊接过程中若工艺不当,可能导致相比例失调或有害相析出,同样需要进行晶间腐蚀评估。
- 铁素体不锈钢焊接接头:高铬铁素体不锈钢在焊接热循环作用下,同样存在晶间腐蚀敏感性,尤其是在高温区冷却速度较快时,易在晶界析出碳化物和氮化物。
- 镍基合金焊接接头:镍基合金广泛应用于高温、高压和强腐蚀环境中,其焊缝区域的晶间腐蚀行为同样需要重点关注,特别是经过长时间服役后的材料。
- 铝合金焊接接头:某些铝合金在特定环境中也会发生晶间腐蚀,如高强度铝合金的沿晶腐蚀问题。
样品的制备对于检测结果具有决定性影响。根据相关标准要求,试样应从焊接接头中切取,尺寸和数量需符合标准规定。试样表面应进行适当处理,去除油污、氧化物和机械损伤,以保证试验结果的准确性和可重复性。对于焊缝试样,通常需要保留完整的焊缝金属、热影响区和部分母材,以全面评估焊接接头的耐晶间腐蚀性能。
检测项目
焊缝晶间腐蚀检测涉及多个层面的检测项目,从宏观评价到微观分析,构成了完整的检测体系。根据不同的试验方法和评定标准,检测项目各有侧重。
- 腐蚀速率测定:通过测量试验前后试样的质量变化,计算单位面积、单位时间内的质量损失,以此评价材料的耐晶间腐蚀性能。这是最直观的定量评价指标。
- 弯曲试验评定:将腐蚀试验后的试样进行弯曲,观察弯曲部位是否有裂纹产生。如果晶界因腐蚀而削弱,弯曲时会在拉应力作用下开裂,这是判断晶间腐蚀敏感性的重要定性方法。
- 金相显微镜观察:对腐蚀试验后的试样进行金相检查,观察晶界腐蚀情况,测量腐蚀深度,评估晶间腐蚀的程度。该方法可以直观地看到腐蚀沿晶界扩展的形貌。
- 显微镜测量法:使用显微镜精确测量晶间腐蚀的深度,通常测量多个视场取最大值或平均值,作为评判依据。该方法定量准确,适用于仲裁检测。
- 草酸侵蚀试验:作为一种快速筛选方法,通过电解侵蚀显示晶界腐蚀特征,根据晶界侵蚀形态进行分类评定,判断是否需要进一步进行化学试验。
- 阳极氧化试验:通过电化学方法测量材料的极化曲线,评估晶间腐蚀敏感性。该方法快速便捷,适用于大批量样品的快速筛选。
在实际检测中,根据材料的类型、使用环境和标准要求,会选择相应的检测项目组合。对于重要的设备和结构,通常会采用多种检测方法进行综合评定,以确保结论的可靠性。
检测方法
焊缝晶间腐蚀检测方法经过多年的发展,已形成了一套完整的方法体系。不同的检测方法适用于不同的材料类型和腐蚀环境,选择合适的检测方法对于获得准确的检测结果至关重要。
根据GB/T 4334标准,不锈钢晶间腐蚀检测方法主要包括以下几种:
- 硫酸-硫酸铁试验方法(GB/T 4334.2):该方法适用于检验奥氏体不锈钢晶间腐蚀倾向。将试样浸泡在沸腾的50%硫酸溶液(添加硫酸铁)中连续煮沸120小时,然后通过弯曲试验或金相检查评定晶间腐蚀。该方法能较好地模拟某些酸性环境中的腐蚀行为。
- 硫酸-硫酸铜试验方法(GB/T 4334.5):也称为Strauss试验,适用于检验奥氏体不锈钢晶间腐蚀倾向。试样在沸腾的16%硫酸溶液(添加硫酸铜和铜屑)中煮沸24小时,然后进行弯曲评定。该方法灵敏度较高,是最常用的检测方法之一。
- 硝酸-氢氟酸试验方法(GB/T 4334.4):适用于检验含钼奥氏体不锈钢晶间腐蚀倾向。试验在70℃的10%硝酸-3%氢氟酸溶液中进行,每次浸泡10分钟,共进行5次循环,通过测量腐蚀速率评定。
- 沸腾硝酸试验方法(GB/T 4334.3):适用于检验奥氏体不锈钢在硝酸环境中的晶间腐蚀倾向。试样在沸腾的65%硝酸溶液中连续煮沸48小时,进行5个周期,通过测量腐蚀速率和金相检查综合评定。
- 10%草酸电解侵蚀试验方法(GB/T 4334.1):作为一种快速筛选方法,试样在10%草酸溶液中进行电解侵蚀,电流密度为1A/cm²,侵蚀时间1-5分钟,然后在金相显微镜下观察晶界侵蚀形貌进行分类评定。
此外,还有ASTM A262标准规定的检测方法,包括Practice A(草酸侵蚀试验)、Practice B(硫酸-硫酸铁试验)、Practice C(硝酸试验)、Practice E(硫酸-硫酸铜试验)和Practice F(铜-硫酸铜-16%硫酸试验)。这些方法与国际标准基本对应,在全球范围内得到广泛应用。
检测方法的选择需要综合考虑材料类型、使用环境、标准要求和检测目的。一般来说,草酸侵蚀试验作为快速筛选方法,可以初步判断是否需要进行后续的化学试验;而硫酸-硫酸铜试验和硫酸-硫酸铁试验则是最常用的定量评价方法。对于在硝酸环境中使用的设备,沸腾硝酸试验更能反映实际工况下的腐蚀行为。
检测仪器
焊缝晶间腐蚀检测需要借助多种专业仪器设备来完成从试样制备到试验分析的全过程。这些仪器的精度和性能直接影响检测结果的准确性和可靠性。
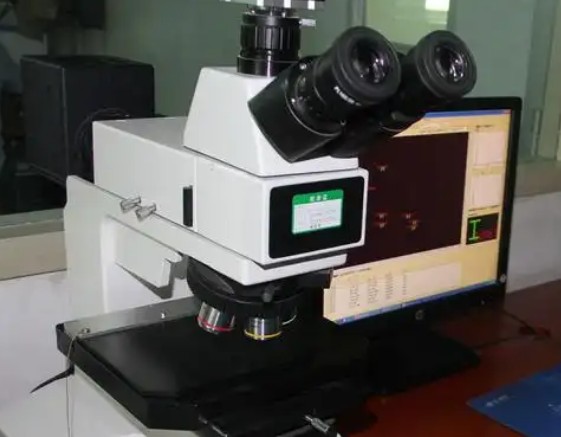
- 金相显微镜:用于观察腐蚀试验前后试样的显微组织,检查晶界腐蚀形貌,测量腐蚀深度。高倍率金相显微镜可以清晰地显示晶界溶解情况,是评定晶间腐蚀程度的核心设备。
- 电子天平:用于精确测量试样在腐蚀试验前后的质量变化,精度通常要求达到0.1mg或更高。通过质量损失计算腐蚀速率,需要高精度天平来保证测量结果的可靠性。
- 腐蚀试验装置:包括玻璃回流冷凝器、石英玻璃烧瓶、加热套等组成的沸腾腐蚀试验装置。该装置能够保证试验溶液在沸腾状态下持续稳定运行,是进行化学浸泡试验的基础设备。
- 恒温水浴锅:用于某些需要在特定温度下进行的腐蚀试验,如硝酸-氢氟酸试验需要在70℃恒温条件下进行,需要精确控温的水浴设备。
- 电解侵蚀装置:用于草酸电解侵蚀试验,包括直流电源、电解槽、电极夹具等。该装置需要能够稳定输出规定的电流密度,保证电解侵蚀的一致性。
- 弯曲试验机:用于对腐蚀试验后的试样进行弯曲评定,检查是否产生裂纹。试样在弯曲过程中承受拉应力,如果晶界因腐蚀而削弱,将在此应力作用下开裂。
- 切割设备:包括线切割机、锯床、砂轮切割机等,用于从焊接接头中切取规定尺寸的试样。切割过程中应注意避免试样过热,防止组织变化影响检测结果。
- 试样磨抛设备:用于试样的表面处理,包括砂轮机、研磨机、抛光机等。试样表面需要磨光至规定粗糙度,以保证试验结果的准确性。
这些仪器设备需要定期进行校准和维护,确保其处于良好的工作状态。对于关键测量设备,如电子天平、金相显微镜等,应建立计量溯源体系,保证测量数据的可靠性和可追溯性。
应用领域
焊缝晶间腐蚀检测的应用领域十分广泛,几乎涵盖了所有涉及焊接不锈钢制设备和结构的行业。由于晶间腐蚀的隐蔽性和危害性,该检测已成为许多关键行业质量控制和安全评估的重要组成部分。
- 石油化工行业:炼油装置、加氢反应器、换热器、塔器、管道等设备大量使用不锈钢材料,焊接接头在加工过程中可能产生敏化,需要通过晶间腐蚀检测评估其服役安全性。
- 化学工业:化肥生产装置、有机合成设备、酸碱储罐、反应釜等设备在腐蚀性介质环境中运行,焊接接头的耐晶间腐蚀性能直接关系到设备的使用寿命和安全运行。
- 核工业:核电站的反应堆容器、管道系统、热交换器等核心设备对材料性能要求极高,焊接接头需要进行严格的晶间腐蚀检测,以防止因腐蚀导致的放射性物质泄漏。
- 电力行业:火电站和核电站的锅炉、汽轮机部件、冷凝器、给水加热器等设备中的不锈钢焊接件,需要在高温高压水环境中长期服役,晶间腐蚀检测是评估其可靠性的重要手段。
- 食品和制药行业:食品加工设备、制药设备、发酵罐、储存容器等要求高清洁度的设备,不锈钢焊接接头的耐腐蚀性能直接影响产品质量和生产安全。
- 海洋工程:海洋平台、船舶、海水淡化装置等设备在海洋环境中服役,氯离子环境对不锈钢的晶间腐蚀具有显著的加速作用,需要特别关注焊接接头的耐腐蚀性能。
- 压力容器行业:各类压力容器的制造过程中,不锈钢焊接接头需要进行晶间腐蚀检测,以满足相关法规标准的要求,确保容器的安全运行。
- 航空航天领域:航空发动机部件、航天器结构件等对材料性能要求极高的领域,也需要对焊接接头进行腐蚀性能评估。
在这些应用领域中,焊缝晶间腐蚀检测不仅用于新设备的验收检测,也广泛应用于在役设备的定期检验和失效分析。通过检测,可以及时发现潜在的腐蚀隐患,指导设备的维护和更换,避免因腐蚀失效导致的安全事故和经济损失。
常见问题
问题一:焊缝晶间腐蚀检测的检测周期是多久?
焊缝晶间腐蚀检测的周期一般为7-15个工作日,但具体时间会因多种因素而有所变化。影响检测周期的主要因素包括:检测项目的数量,单一项目的检测时间相对固定,多个项目并行或串联进行会增加总时长;样品数量,大批量样品需要排队依次处理;检测方法的复杂程度,如沸腾硝酸试验需要进行多个周期共240小时的浸泡,时间较长;是否需要制备金相试样进行微观分析;以及是否选择加急服务等。对于常规的硫酸-硫酸铜试验,加上试样制备和结果评定,通常可在7个工作日内完成。建议在送检前与检测机构充分沟通,明确检测要求和时间预期,以便合理安排。
问题二:焊缝晶间腐蚀检测的检测价格是多少?
焊缝晶间腐蚀检测的价格受多种因素影响,无法给出统一的定价。影响价格的主要因素包括:检测项目的内容和数量,不同试验方法所需的试剂、设备工时不同;样品的数量和尺寸,样品越多、尺寸越大,所需处理的成本相应增加;检测周期要求,加急服务通常需要额外费用;是否需要额外的附加服务,如金相分析、成分测试等;检测标准的要求,不同标准对试验条件、评定方法的规定不同,实施成本也有差异。建议根据具体检测需求,联系专业检测机构进行详细沟通,获取针对性的检测方案和报价信息。
问题三:焊缝晶间腐蚀检测测试需要什么资质?
进行焊缝晶间腐蚀检测需要具备相应的检测资质和能力。我们旗下拥有CMA(检验检测机构资质认定)和CNAS(中国合格评定国家认可委员会)资质,具备开展金属材料腐蚀检测的完整能力。我们的检测能力范围涵盖了不锈钢晶间腐蚀、晶间腐蚀敏感性试验等多个项目,能够按照GB/T 4334系列、ASTM A262系列、ISO 3651系列等国内外标准开展检测。同时,我们拥有专业的技术团队,检测人员经过系统培训并持证上岗;配备先进的检测仪器设备,并建立了完善的质量管理体系,能够为客户提供专业、可靠、高效的检测服务。
问题四:如何选择合适的焊缝晶间腐蚀检测方法?
选择合适的检测方法需要综合考虑多个因素。首先应考虑材料类型,奥氏体不锈钢、双相不锈钢、铁素体不锈钢适用的检测方法有所不同。其次是使用环境,材料在实际服役中接触的介质类型是重要参考,如在硝酸环境中使用的设备优先选择沸腾硝酸试验。第三是标准要求,产品设计规范或合同中可能已规定了具体的检测方法。第四是检测目的,是验收检验还是失效分析,是快速筛选还是仲裁检测。一般建议草酸侵蚀试验作为初筛,硫酸-硫酸铜试验作为常规评价,特殊环境可选用对应模拟试验。如不确定,可咨询检测机构的技术专家获取专业建议。
问题五:焊缝晶间腐蚀检测对试样有什么要求?
试样要求因检测方法而异,但有一些通用要求。试样应从焊接接头中切取,通常包括焊缝金属、热影响区和部分母材。试样尺寸根据具体标准规定,常见的有30mm×20mm×2-5mm或类似规格。试样表面应磨光至一定粗糙度,通常要求磨至180目或更细,去除切割痕迹和表面缺陷。试样应清洗干净,去除油脂、氧化物等污染物。取样位置应具有代表性,对于对接焊缝,通常在垂直于焊缝方向取样。试样数量根据标准要求确定,一般每个试验条件需要2-3个平行试样。详细的试样制备要求请参照相应检测标准执行。
问题六:焊缝晶间腐蚀检测的结果如何评定?
焊缝晶间腐蚀检测结果的评定方法因试验方法不同而有所区别。常用的评定方法包括:质量损失法,通过测量试样在腐蚀试验前后的质量变化计算腐蚀速率,与标准规定的限值进行对比;弯曲试验法,将腐蚀试验后的试样进行90°或180°弯曲,检查弯曲部位是否产生裂纹,无裂纹则判定合格;金相检查法,在金相显微镜下观察晶界腐蚀情况,测量腐蚀深度,根据腐蚀深度是否超过规定限值进行判定;显微镜观察法,观察晶界侵蚀形貌,按标准图谱进行分级评定。对于不同的评定方法,合格判据应在检测前依据产品标准或合同约定明确,以保证评定结果的客观性和一致性。
问题七:焊缝晶间腐蚀检测不合格应如何处理?
当焊缝晶间腐蚀检测不合格时,首先应分析不合格原因。可能的原因包括:材料成分不符合要求,如碳含量过高或稳定化元素不足;焊接工艺不当,导致在敏化温度区间停留时间过长;焊后热处理制度不合理;焊接材料选择不当等。针对不同原因,可采取相应改进措施:选用低碳或超低碳不锈钢材料;优化焊接工艺参数,提高焊接速度,减少热输入;调整焊后热处理制度,进行固溶处理或稳定化处理;选用合适的焊接填充材料。改进后应重新取样检测,确认改进效果。对于已投产的设备,如检测发现晶间腐蚀问题,应评估设备的剩余寿命和风险,必要时进行修复或更换。建议与材料专家和检测机构合作,制定科学的解决方案。