旗下实验室资质
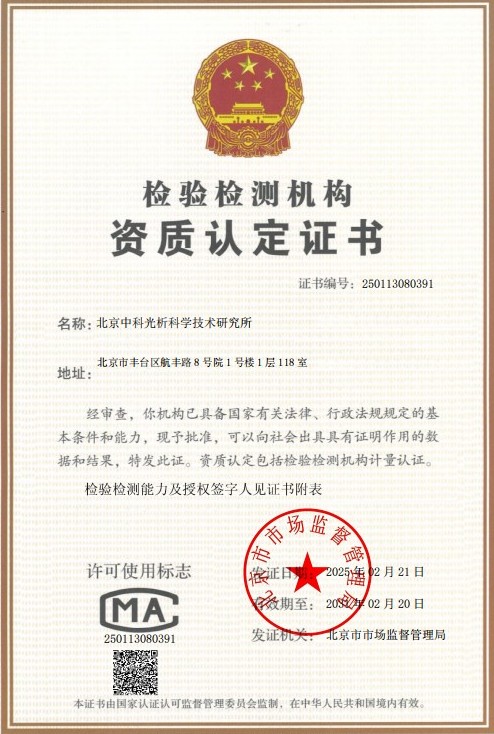 CMA计量认证证书
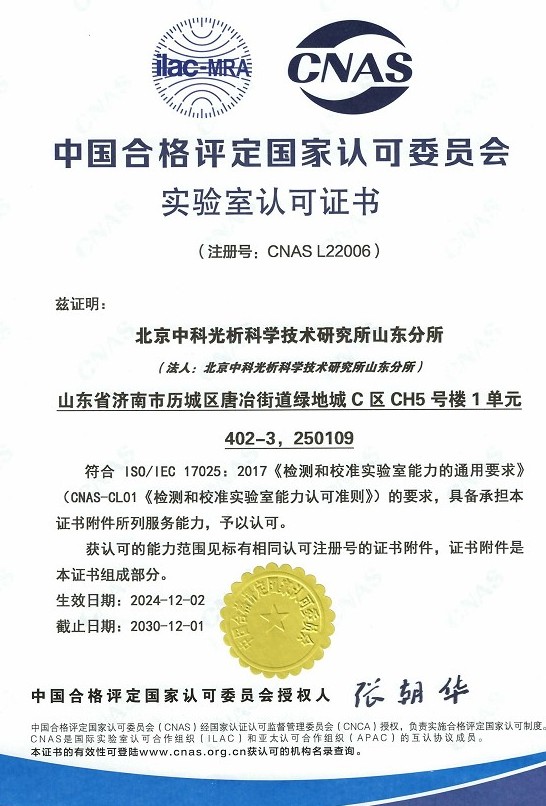 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
刹车片作为汽车制动系统中最关键的安全部件之一,其性能的优劣直接关系到车辆行驶的安全性与稳定性。在车辆制动过程中,刹车片通过与制动盘(或制动鼓)的摩擦作用,将车辆的动能转化为热能,从而实现减速或停车的目的。这一能量转换过程会产生大量的热量,导致刹车片表面及内部温度急剧升高。因此,刹车片制动生热性能检测成为了评估其产品质量和安全等级的核心环节。
从物理力学角度来看,制动过程是一个复杂的热-力耦合过程。当刹车片与制动盘接触摩擦时,摩擦界面产生的热量通过热传导传递到刹车片本体、制动盘以及背后的背板和卡钳组件。如果刹车片的热传导性能不佳,或者热膨胀系数过大,在高温工况下极易出现热衰退现象,即摩擦系数显著降低,导致制动距离延长,严重时甚至引发制动失灵。此外,持续的高温还会导致刹车片材料发生分解、氧化甚至玻璃化,造成材料的不可逆损伤。
刹车片制动生热性能检测不仅仅关注摩擦材料在常温下的表现,更侧重于模拟极端工况下的热稳定性。检测的核心指标包括刹车片在不同温度梯度下的摩擦系数变化、温升速率、热传导效率以及热膨胀量等。通过对这些参数的精准测量,技术人员可以判断刹车片配方设计的合理性,例如树脂含量是否适中、增强纤维是否耐高温、填充材料是否有助于散热等。
随着汽车工业向高速化、重载化以及新能源汽车化方向发展,对刹车片的热性能要求日益严苛。特别是新能源汽车,由于取消了发动机进气格栅带来的迎风冷却效应,且具备动能回收系统,使得制动系统的工作环境变得更加复杂。因此,开展科学、系统的刹车片制动生热性能检测,对于保障人民群众生命财产安全、推动摩擦材料行业技术进步具有重要的现实意义。该检测技术涉及材料科学、传热学、摩擦学等多个学科领域,是现代汽车零部件质量控制体系中不可或缺的重要组成部分。
检测样品
刹车片制动生热性能检测的样品范围广泛,涵盖了市场上主流的各种类型刹车片。根据车辆类型、制动结构及材料配方不同,检测样品的分类主要包括以下几个方面:
- 乘用车刹车片:主要包括轿车、SUV、MPV等车型使用的盘式刹车片。此类样品通常尺寸较小,对舒适性要求较高,但在检测中需重点关注其在连续制动下的热衰退性能。
- 商用车刹车片:涵盖卡车、客车等重型车辆使用的鼓式刹车蹄或盘式刹车片。此类样品体积大、质量重,工作负荷大,检测时需模拟重载工况下的生热情况。
- 陶瓷基刹车片:采用陶瓷纤维或复合陶瓷材料制成,具有耐高温、无噪音、落灰少等特点。检测重点在于验证其在高温下是否保持稳定的摩擦性能及导热性。
- 半金属基刹车片:含有较高比例的金属成分(如钢纤维、铁粉),导热性好但易生锈。检测需关注其热传导路径及对制动盘的热冲击影响。
- NAO(无石棉有机物)刹车片:以有机纤维和填料为主,对热敏感。检测需严格监控其在高温下的分解温度及摩擦系数突变点。
- 竞品及研发样品:包括企业研发阶段的新配方样品、竞品对比分析样品等,旨在通过检测数据优化材料配比。
在进行刹车片制动生热性能检测前,样品通常需要经过严格的预处理,例如在特定温湿度环境下放置24小时以上,以消除环境因素对检测结果的影响。同时,样品表面需清洁无油污,确保与制动盘贴合良好,以模拟真实的摩擦接触状态。
检测项目
刹车片制动生热性能检测涉及多项关键技术指标,每一项指标都对应着刹车片在实际使用中的特定性能表现。以下是主要的检测项目:
- 摩擦系数随温度变化特性:这是最核心的检测项目。通过测量从室温到高温(如100℃、200℃、300℃直至更高温度)区间内的摩擦系数变化曲线,评估刹车片的热衰退性能。优质的刹车片应在较宽的温度范围内保持摩擦系数的相对稳定。
- 制动温升测试:模拟车辆在特定速度和制动压力下的制动过程,测量刹车片表面及内部的温度升高曲线。该项目用于评估刹车片吸热、蓄热及导热的能力,温升速率过快可能导致热积累效应。
- 热膨胀率测试:测量刹车片在受热后的厚度及长度变化。过大的热膨胀会导致刹车片在非制动状态下拖磨,增加行驶阻力,甚至导致刹车抱死。
- 热传导系数测定:检测材料沿厚度方向和径向的导热能力。良好的导热性有助于将摩擦热快速导向背板或制动盘,防止热量局部堆积。
- 比热容测试:反映材料吸收热量的能力。比热容较大的材料在吸收相同热量时温升较小,有利于延缓热衰退。
- 高温磨损率:在高温工况下测试刹车片的磨损量。高温往往会导致磨损加剧,该项目直接关系到刹车片的使用寿命。
- 恢复性能测试:在经过高温制动循环后,待样品冷却至室温,再次测试其摩擦系数,评估其恢复能力,判断材料是否发生了不可逆的热分解。
通过对上述项目的综合检测,可以构建出刹车片完整的热性能画像,为产品改进和质量判定提供坚实的数据支撑。
检测方法
针对刹车片制动生热性能检测,行业内已形成了一套标准化、规范化的测试方法体系。这些方法主要通过实验室模拟试验来实现,确保检测结果的重复性和可比性。
1. 定速摩擦试验法:这是最基础的检测方法,依据相关国家标准(如GB 5763)进行。试验时,将刹车片样品安装在定速试验机上,与旋转的摩擦盘接触。通过调节加热装置,控制摩擦盘的温度,依次在设定的温度点(如100℃、150℃、200℃等)进行摩擦试验,记录摩擦系数。虽然该方法设备简单、成本低,但由于其摩擦路径固定,散热条件与实际工况差异较大,主要用于原材料筛选和质量控制。
2. 惯性测功机试验法(台架试验):这是目前最主流、最权威的刹车片制动生热性能检测方法。该方法利用惯性测功机模拟车辆的实际行驶惯量、车轮转速和制动压力。试验过程中,电机驱动飞轮旋转,模拟车辆行驶动能,刹车片作用于制动盘进行制动。系统通过高精度传感器实时采集扭矩、转速、温度、压力等数据。该方法可以模拟连续下坡制动、紧急制动、城市启停循环等多种复杂工况,能够真实反映刹车片在动态生热过程中的性能表现。特别是通过拖磨试验,可以在短时间内使刹车片温度迅速升高至300℃-600℃,有效测试其抗热衰退能力。
3. 热物性参数测试法:利用激光导热仪、热膨胀仪等专用设备,对刹车片材料本身的热物理性能进行测试。例如,利用激光闪光法测量材料的热扩散系数,进而计算热导率;利用推杆式热膨胀仪测量线性热膨胀系数。这种方法不涉及摩擦过程,侧重于材料本征属性的测定,为热传导理论计算提供数据。
4. 实车道路试验法:虽然不属于常规的实验室检测,但实车测试是验证刹车片热性能的最终环节。在规定的试验路段,按照标准规程进行连续制动操作,利用埋入式热电偶或红外测温仪监测刹车片实时温度,记录制动距离和车辆减速度。该方法成本高、周期长,通常用于新产品定型前的最终验证。
检测仪器
为了确保刹车片制动生热性能检测的准确性和权威性,必须依赖高精度的检测仪器设备。以下是检测过程中常用的核心仪器:
- 惯性制动测功机(Dynamometer):这是进行台架试验的核心设备,通常分为缩比测功机和全尺寸测功机。现代惯性测功机配备有高精度的扭矩传感器(精度可达0.1%)、转速编码器、液压加载系统以及强大的数据采集与分析软件。其能够模拟从轻型乘用车到重型商用车的各种惯性条件,并具备水冷系统和通风系统,以模拟真实的环境气流。
- 定速摩擦磨损试验机(Chase Machine):用于执行定速试验标准的专用设备。该仪器结构紧凑,配备有恒速电机、加载砝码或气缸、加热炉及摩擦力测量传感器。其操作简便,适合大批量样品的快速筛选。
- 高速数据采集系统:在测功机试验中,温度、压力、扭矩等信号变化极快,需要高采样频率(如10kHz以上)的数据采集卡和记录仪,以捕捉制动瞬间的微小变化,绘制精确的温升曲线和摩擦力矩波形。
- 温度测量装置:主要包括K型或J型热电偶(用于埋入刹车片内部或背部测量接触面温度)、红外热像仪(用于非接触测量表面温度分布)及滑环式温度传输模块。其中,红外热像仪可以直观地显示刹车片表面的热斑分布,对于分析热分布不均导致的抖动问题具有重要价值。
- 激光导热仪(LFA):用于测量材料热扩散系数的高端仪器。通过激光脉冲加热样品背面,测量正面的温升曲线,依据数学模型计算出热导率和比热容,具有测量速度快、精度高的特点。
- 热机械分析仪(TMA):用于精确测量刹车片在不同温度下的尺寸变化,计算热膨胀系数,可程序控制升温速率,自动记录膨胀曲线。
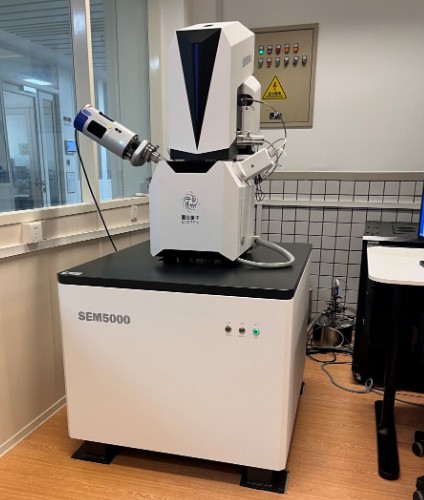
- 扫描电子显微镜(SEM)及能谱仪(EDS):虽然主要用于微观结构分析,但在热性能检测后的失效分析中,常用于观察刹车片高温摩擦后的表面形貌、摩擦膜形成情况及元素分布,辅助判断生热机理。
应用领域
刹车片制动生热性能检测的应用领域十分广泛,贯穿于产品的研发、生产、质检及售后全生命周期。
1. 摩擦材料研发与配方优化:在刹车片新产品的研发阶段,工程师需要通过大量的生热性能检测来筛选材料配方。例如,调整树脂含量、改变纤维配比或添加新型导热填料,都需要通过台架试验验证其对温升和摩擦稳定性的影响。检测数据是配方调整的直接依据。
2. 汽车整车厂配套认证(OEM):汽车制造企业在选择刹车片供应商时,必须依据严格的企业标准进行认证。刹车片制动生热性能检测是认证试验中的关键项目,只有通过了高温热衰退、重复制动等严苛测试的产品,才能获得配套资质。
3. 质量监督与进出口检验:各级市场监管部门对市场上的刹车片产品进行质量抽检时,热性能是必检项目。同时,海关及出入境检验检疫机构对进口刹车片实施检验,确保其符合国家强制性标准,防止不合格产品流入市场。
4. 售后市场与事故分析:在车辆制动系统故障或交通事故处理中,往往需要对刹车片进行技术鉴定。通过生热性能检测,可以判断刹车片是否存在过热失效、热粘连等问题,为事故原因认定提供科学证据。
5. 高性能及特种车辆领域:赛车、重型矿山车、军事车辆等特殊车辆对制动热性能要求极高。例如,赛车刹车片需要在极短时间内承受上千摄氏度的高温,必须进行专门的高温生热性能测试以确保在极限工况下的可靠性。
常见问题
问题一:刹车片制动生热性能检测的检测周期是多久?
一般情况下,刹车片制动生热性能检测的周期为7-15个工作日。具体的检测时长会受到多种因素的影响,例如检测项目的数量、样品的准备情况、试验方法的复杂程度以及实验室的排期情况。如果客户需要进行全套的台架试验和热物性分析,时间可能会接近上限;若仅需进行基础的定速摩擦试验,周期则相对较短。此外,如果客户有特殊的加急需求,实验室通常可以提供加急服务,通过优先安排试验机时来缩短检测周期,但这可能会产生相应的加急费用。
问题二:刹车片制动生热性能检测的检测价格是多少?
刹车片制动生热性能检测的价格并非固定不变,而是根据客户的实际检测需求进行报价。影响价格的主要因素包括检测项目的数量(单项测试还是全项测试)、所选用的检测方法标准(如台架试验成本高于定速试验)、样品的数量以及是否需要加急服务等。复杂的测试程序和更多的测试参数意味着更高的人力和设备损耗成本。为了获取准确的检测费用,建议客户直接联系我们的技术工程师,详细说明检测需求,我们将根据具体情况为您提供个性化的报价方案。
问题三:刹车片制动生热性能检测测试需要什么资质?
进行刹车片制动生热性能检测需要具备专业的技术能力和相应的资质认证。我们旗下拥有CMA(中国计量认证)和CNAS(中国合格评定国家认可委员会)资质,这标志着我们的检测能力、管理体系和人员技术水平均达到了国家标准和国际认可的水平。我们的实验室配备了符合国家及国际标准的先进检测设备,拥有一支经验丰富的专业技术团队,能够严格按照GB、ISO、SAE等标准开展检测工作,确保检测数据的公正性和权威性。
问题四:什么是刹车片的热衰退现象?
刹车片的热衰退是指在连续制动或高强度制动过程中,由于摩擦生热导致刹车片温度急剧升高,当温度超过材料的临界温度时,摩擦系数显著下降的现象。这主要是由于高温下刹车片中的粘结剂(如树脂)发生分解、材料表面发生氧化或形成润滑膜所致。热衰退会导致制动力减弱,延长制动距离,严重影响行车安全。通过刹车片制动生热性能检测,可以量化评估热衰退的程度,确保产品在高温工况下仍能提供可靠的制动力。
问题五:刹车片生热性能检测中的温度是如何测量的?
在刹车片制动生热性能检测中,温度测量是核心环节,主要采用接触式和非接触式两种方法。接触式测量通常使用热电偶,将其埋入刹车片材料内部(通常距离摩擦表面1-2毫米)或安装在背板上,直接感知材料温度变化,这种方法测量准确,适合测量点温度。非接触式测量主要使用红外热像仪或红外测温仪,通过接收物体表面的红外辐射能量来计算温度,这种方法可以获取整个刹车片表面的温度分布图,直观显示热斑区域,常用于研究温度场的均匀性。
问题六:陶瓷刹车片和半金属刹车片在生热性能上有什么区别?
陶瓷刹车片和半金属刹车片在生热性能上存在显著差异。半金属刹车片由于含有大量的金属成分,导热性能较好,能快速将摩擦面的热量传导出去,减少局部过热,但这也可能导致制动盘温度升高过快,引起制动盘热变形。陶瓷刹车片的热导率相对较低,隔热性能较好,但在高温下具有极佳的热稳定性,其摩擦系数受温度影响较小,不易发生热衰退,且在高温下磨损率较低。因此,在高性能车型或对制动稳定性要求较高的场合,陶瓷刹车片的应用更为广泛,而生热性能检测能精准揭示这两类材料在不同工况下的热表现差异。
问题七:如何通过检测数据优化刹车片配方?
刹车片制动生热性能检测数据是配方优化的重要指导依据。例如,如果检测数据显示刹车片在200℃-300℃区间摩擦系数急剧下降,说明材料的热稳定性不足,可能需要增加耐高温树脂的比例或引入耐高温纤维(如碳纤维)。如果温升速率过快,说明材料吸热能力不足或导热过快,可以考虑调整填充材料的种类,增加具有高比热容的组分。如果热膨胀测试数据过大,则需调整材料的骨架结构,减少热膨胀系数大的组分。通过对比不同配方的检测数据,工程师可以有针对性地调整成分比例,直至达到理想的热性能指标。