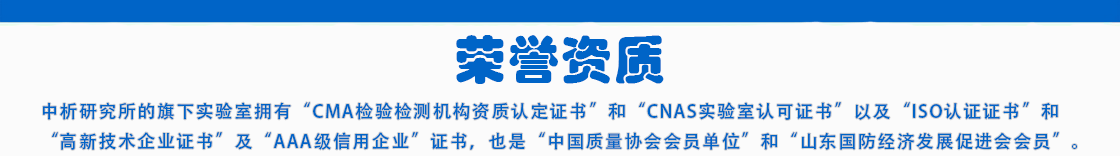
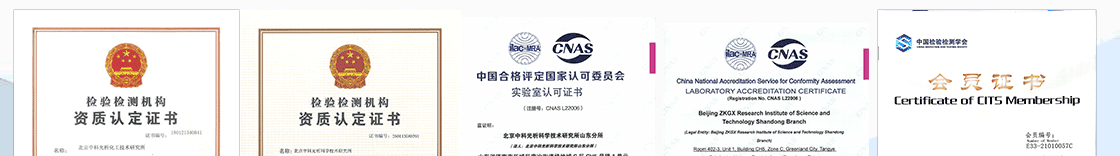
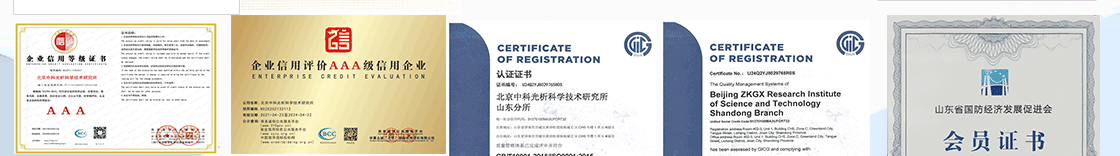
旗下实验室资质
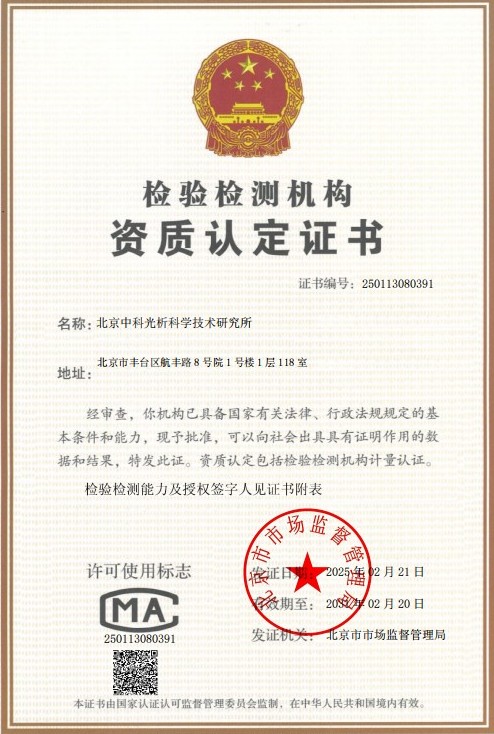 CMA计量认证证书
 CNAS实验室认可证书
 ISO资质
 高新技术企业资质
技术概述
球墨铸铁作为一种高强度、高韧性的工程材料,广泛应用于汽车零部件、管道、风电铸件等关键领域。然而,在其铸造过程中,由于凝固收缩、气体析出等原因,不可避免地会在材料内部形成不同形态和尺寸的孔隙。这些孔隙的存在不仅减少了材料的有效承载面积,更会成为应力集中的源头,显著降低材料的疲劳强度、抗冲击性能及致密性。因此,对球墨铸铁内部的孔隙分布进行精确的建模分析,是提升铸件质量、优化铸造工艺及评估服役寿命的关键环节。
球墨铸铁孔隙分布建模分析是一项融合了无损检测技术、图像处理技术与计算机仿真技术的高难度检测服务。传统的检测手段往往依赖于金相显微镜观察二维截面,难以全面揭示孔隙在三维空间的真实形态与空间位置关系。而现代建模分析技术则通过高精度三维数据采集,重构出球墨铸铁内部孔隙的三维数字模型。该技术能够对孔隙的大小、形状、空间分布密度、临近距离等参数进行定量统计与定性分析,从而建立起孔隙特征与材料力学性能之间的映射关系。
在技术实现层面,球墨铸铁孔隙分布建模分析不仅关注孔隙的体积分数,更深入探究孔隙分布的均匀性及局部聚集效应。通过对孔隙网络的拓扑结构分析,可以识别出潜在的薄弱区域。例如,在承受交变载荷的零部件中,孔隙的聚集往往预示着疲劳裂纹的萌生源。建模分析结果可直接导入有限元分析(FEA)软件,进行包含缺陷的真实结构仿真,使仿真结果更接近工程实际,避免了基于理想连续介质假设带来的偏差。
此外,该技术还能为铸造工艺的改进提供数据支撑。通过对不同工艺参数下铸件孔隙分布模型的对比分析,工程师可以直观地评估浇注系统设计的合理性、冷铁放置的效果以及孕育处理的有效性。这种基于数据的闭环优化模式,对于推动球墨铸铁制造技术的精细化发展具有重要意义。综上所述,球墨铸铁孔隙分布建模分析不仅是质量控制的有力工具,更是连接材料微观结构与宏观性能的重要桥梁。
检测样品
球墨铸铁孔隙分布建模分析的检测样品范围极为广泛,涵盖了各类牌号与形态的球墨铸铁制品。样品的选取需具有代表性,能够真实反映该批次铸件的质量水平。常见的检测样品包括但不限于以下几类:
- 标准拉伸试棒:用于评估材料基本力学性能的标准化试样,通过分析其中的孔隙分布,建立标准性能数据与孔隙特征的关联。
- 关键零部件铸件:如汽车发动机缸体、曲轴、底盘悬挂件、风电轮毂、齿轮箱壳体等复杂结构件。这些样品通常需要关注特定受力区域的孔隙情况。
- 大型铸件切割样块:针对无法整体进行检测的大型铸件,通常采用切割方式获取具有代表性的局部样块进行分析。
- 工艺验证试块:在铸造工艺开发阶段,专门用于验证工艺参数有效性的样块,如阶梯试块、板状试块等。
样品的材质类型主要涵盖各种牌号的球墨铸铁,包括但不限于:普通珠光体球墨铸铁(如QT500-7、QT600-3)、铁素体球墨铸铁(如QT400-18)、高强度球墨铸铁(如QT700-2、QT800-2)以及奥氏体-贝氏体球墨铸铁(ADI)。此外,对于特殊合金化的球墨铸铁材料,同样适用孔隙分布建模分析。样品的尺寸受限于检测仪器的有效检测视野,一般要求样品尺寸适中,表面清洁无油污,以确保检测信号的准确性。
检测项目
球墨铸铁孔隙分布建模分析的检测项目旨在全方位、多维度地表征孔隙的特征参数。通过对检测数据进行深度挖掘,我们能够提供以下核心检测项目:
- 孔隙率(体积分数):计算孔隙总体积占样品有效检测体积的百分比,直观反映材料的致密度。
- 孔隙尺寸分布:统计不同直径范围内孔隙的数量与体积占比,分析孔隙尺寸的正态分布特征,识别是否存在超标大孔隙。
- 孔隙形态参数:包括孔隙的球形度、纵横比、比表面积等。通过形态分析,可区分球状缩松、不规则缩孔及气孔,为缺陷成因分析提供依据。
- 孔隙空间分布特征:分析孔隙在三维空间中的位置分布,通过最近邻距离、Ripley's K函数等统计工具,判断孔隙分布是随机分布、均匀分布还是聚集分布。
- 孔隙局部聚集度:识别孔隙密集区域的位置、体积及形状,评估其对局部力学性能的影响程度。
- 孔隙三维重构模型:生成可视化的三维数字模型,支持旋转、剖切、透明化显示,直观展示孔隙在基体中的存在状态。
- 缺陷定量统计报告:提供详细的统计图表与数据列表,包含孔隙总数、最大孔隙尺寸、平均孔隙尺寸、坐标极值等关键指标。
这些检测项目并非孤立存在,而是相互关联的综合评价体系。例如,孔隙形态分析有助于判断气孔与缩松的比例,进而指导铸造过程的排气与补缩设计;空间分布分析则有助于预测裂纹扩展路径。通过定制化的检测项目组合,客户可获得最具针对性的分析数据。
检测方法
为实现球墨铸铁孔隙分布的精确建模分析,我们采用了一套科学严谨、技术领先的检测方法流程,确保数据的准确性与可追溯性。
1. X射线计算机断层扫描(X-CT)技术: 这是目前进行孔隙三维建模最核心、最有效的无损检测手段。利用高能X射线穿透球墨铸铁样品,通过探测器采集不同角度的透射投影数据。基于Radon变换逆运算原理,利用滤波反投影算法或迭代重构算法,将二维投影数据重构为三维体数据。在体数据中,孔隙与基体材料存在显著的灰度差异,通过图像分割算法可精确提取孔隙的三维轮廓。该方法无需破坏样品,能真实还原内部孔隙的形貌与位置。
2. 数字图像处理与三维可视化技术: 获取CT体数据后,利用专业的图像处理软件进行降噪、伪影校正与边缘增强处理。采用阈值分割、区域生长、分水岭算法等图像分割技术,将孔隙像素从基体背景中分离。随后,利用面绘制或体绘制技术,构建孔隙的三维几何模型。该方法能够实现孔隙的可视化浏览与交互式分析。
3. 体视学与统计学分析方法: 基于体视学原理,将三维孔隙模型转化为统计学特征参数。利用数学形态学算法计算孔隙的体积、表面积、主轴长度等几何描述符。运用空间点模式分析方法,如核密度估计、Voronoi多边形分析,对孔隙的空间分布均匀性进行量化评估。该方法确保了定性观察向定量分析的转化。
4. 建模仿真验证方法: 将建立的孔隙三维模型导入有限元分析软件,赋予材料属性与边界条件,进行虚拟力学试验。通过对比仿真结果与实际力学测试结果,验证孔隙模型的准确性。这是一种基于物理性能反馈的验证方法,常用于科研级的高精度分析。
检测仪器
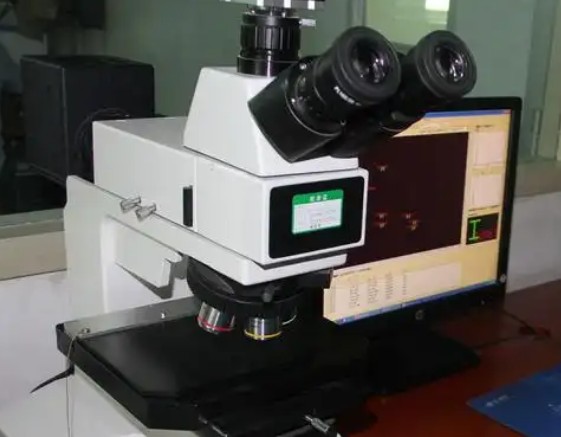
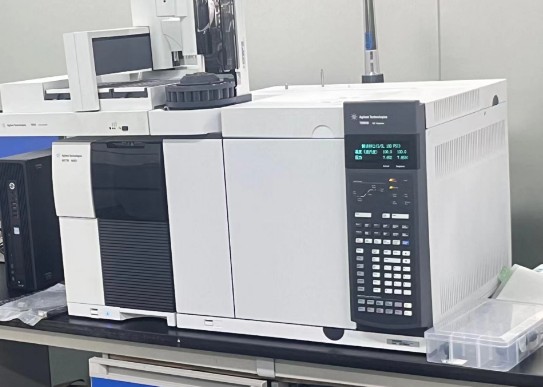
高精度的球墨铸铁孔隙分布建模分析离不开先进仪器设备的支撑。我们配备了行业顶尖的检测硬件与软件系统,以满足不同尺度、不同精度的检测需求。
- 工业级微焦点X射线CT扫描系统:配备高功率X射线源(最高电压可达450kV或更高)与高分辨率平板探测器。该类仪器具备极小的焦点尺寸(微米级),能够清晰分辨球墨铸铁内部微米级别的微小孔隙与缩松。其强大的穿透能力确保了高密度球墨铸铁样品的成像质量。
- 纳米焦点CT系统:针对更高分辨率需求的分析,可实现对亚微米级孔隙的清晰成像,适用于精细组织分析与微小缺陷检测。
- 高性能图形工作站集群:配置多核高性能处理器、大容量内存及专业级图形显卡,用于处理海量的CT重构数据与复杂的可视化计算,确保建模分析的高效流畅。
- 专业三维可视化与分析软件:集成先进的图像处理、三维重构、体视学计算与统计分析模块。软件支持多种文件格式导出(如STL、PLY、VTK等),方便与第三方仿真软件进行数据交互。
- 辅助制样与校准设备:包括精密切割机、抛光机、标准尺寸校准块等,用于样品的规范化制备与几何尺寸的精确标定,消除系统误差。
这些仪器设备构成了完整的检测链条,从数据采集、信号处理到模型构建与分析,每一环节都保障了结果的精确性与可靠性。我们定期对仪器进行计量校准与性能验证,确保检测数据符合国际标准与行业规范。
应用领域
球墨铸铁孔隙分布建模分析技术的应用领域十分广阔,涵盖了从基础材料研究到高端装备制造的多个环节,为提升产品核心竞争力提供了重要保障。
汽车制造行业: 在发动机缸体、缸盖、曲轴、连杆、转向节等关键球墨铸铁零部件的研发与生产中,孔隙分布直接影响零件的疲劳寿命与密封性能。通过建模分析,可有效识别铸造薄弱环节,优化工艺设计,降低废品率,实现零部件的轻量化与高强化设计目标。
能源与电力行业: 风力发电机组中的轮毂、底座、轴承座等大型球墨铸铁件,长期承受复杂的交变载荷。孔隙分布建模分析可用于评估铸件的致密性与结构完整性,预测潜在的疲劳风险,保障风电机组的安全稳定运行。在核电、火电领域,关键铸件的内部缺陷控制同样离不开该技术的支持。
轨道交通行业: 高速列车、地铁车辆的转向架、制动盘等部件对材料的安全性要求极高。孔隙分布分析有助于建立严格的内控标准,确保铸件在极端工况下的可靠性。
工程机械与农业机械: 挖掘机斗齿、齿轮箱、拖拉机底盘等部件需具备优异的抗冲击性能。通过分析孔隙对动态力学性能的影响,可优化材料配方与热处理工艺,提升装备的耐用性。
材料科学研究: 在高校与科研院所中,该技术被广泛应用于研究凝固理论、缺陷形成机理以及材料微观结构与宏观性能的构效关系。通过大量数据的积累,建立球墨铸铁孔隙分布数据库,为开发新型高性能铸铁材料提供理论依据。
常见问题
问题一:球墨铸铁孔隙分布建模分析的检测周期是多久?
球墨铸铁孔隙分布建模分析的检测周期一般为7-15个工作日。具体时间会受到多种因素的影响,包括检测项目的数量与复杂程度、样品的数量与尺寸大小、扫描精度的要求以及是否需要结合力学仿真进行验证分析等。对于常规的孔隙统计与建模分析,通常在收到样品后的7个工作日内即可完成。若涉及大批量样品检测或需要进行深度的数据挖掘与定制化分析,周期可能相应延长。我们提供加急服务,可根据客户的实际需求协商确定具体的交付时间。
问题二:球墨铸铁孔隙分布建模分析的检测价格是多少?
球墨铸铁孔隙分布建模分析的检测价格受多种因素综合影响,无法一概而论。主要的影响因素包括:检测项目的多少(如仅检测孔隙率与全方位建模分析的价格不同)、所选用的检测方法与仪器精度(微焦点CT与普通CT的成本差异)、样品的尺寸与处理难度、检测周期的紧迫程度以及是否需要出具详细的中英文对照报告等。为了给您提供准确的服务方案,我们建议您与我们的技术工程师进行沟通,明确具体的检测需求后,我们将为您提供详细的报价方案。
问题三:球墨铸铁孔隙分布建模分析测试需要什么资质?
进行球墨铸铁孔隙分布建模分析测试,选择具备权威资质的检测机构至关重要。我们旗下拥有CMA(中国计量认证)和CNAS(中国合格评定国家认可委员会)资质,这标志着我们的检测能力、管理体系和技术水平均达到了国家及国际认可的标准。我们拥有一支专业的技术团队,配备了先进的检测仪器设备,能够严格按照相关国家标准、行业标准或国际标准开展检测工作,确保检测数据的公正、科学、准确。
问题四:孔隙分布建模分析能否区分气孔和缩孔?
可以区分。在球墨铸铁孔隙分布建模分析过程中,通过分析孔隙的三维形态特征可以有效区分气孔与缩孔。通常情况下,气孔形态较为规则,多呈球形或椭圆形,表面光滑;而缩孔形态极不规则,呈树枝状或海绵状,表面粗糙。利用图像处理算法计算孔隙的球形度、表面粗糙度等参数,可自动或辅助人工对孔隙类型进行分类统计,从而为铸造工艺缺陷的分析提供更精准的指向。
问题五:检测样品的尺寸有限制吗?
样品尺寸主要受限于CT检测仪器的有效检测视野与射线穿透能力。对于微焦点CT,通常适用于直径在几毫米至几十毫米的小型样品,能获得极高的分辨率;对于大型零部件,我们配备有大视野工业CT系统,可检测直径达数百毫米甚至更大的铸件。若样品尺寸过大超出设备检测范围,通常建议采用取样法,在铸件的关键部位或典型区域截取具有代表性的样块进行检测分析。
问题六:建模分析结果可以直接用于有限元仿真吗?
是的,这是该技术的一大优势。球墨铸铁孔隙分布建模分析生成的三维模型可以导出为通用的CAD格式(如STL格式)或体网格数据,这些数据可以直接导入ANSYS、Abaqus等主流有限元分析软件中。通过将真实的孔隙缺陷模型引入仿真环境,可以进行包含缺陷的精细化力学计算,从而获得更真实的应力分布与变形行为预测,极大地提高了仿真分析的可信度。
问题七:CT检测会对样品造成损伤吗?
X射线CT检测是一种无损检测技术,不会对球墨铸铁样品造成任何物理损伤。X射线穿透样品时,虽然会使材料接受微量的辐射剂量,但对于金属材料而言,该剂量的辐射不会改变材料的微观组织结构、力学性能或化学性质。检测完成后,样品仍可正常用于后续的其他测试或实际使用,这使得该技术特别适用于珍贵样品或成品件的检测。